Горячая экструзия подходит для обработки прочных сплавов и сложных форм. Холодная экструзия обеспечивает более жесткие допуски, лучшее качество поверхности и зачастую меньшее энергопотребление. Горячую экструзию следует выбирать для обработки крупных, труднообрабатываемых металлов и сложных геометрических форм; холодную экструзию — когда важны точность, качество поверхности и прочность, достигаемая за счет упрочнения при деформации.
В этой статье даны четкие определения обоих процессов, сравниваются их механика и компромиссы, а также даются рекомендации по принятию решения с учетом материала, формы, стоимости и масштабов производства.
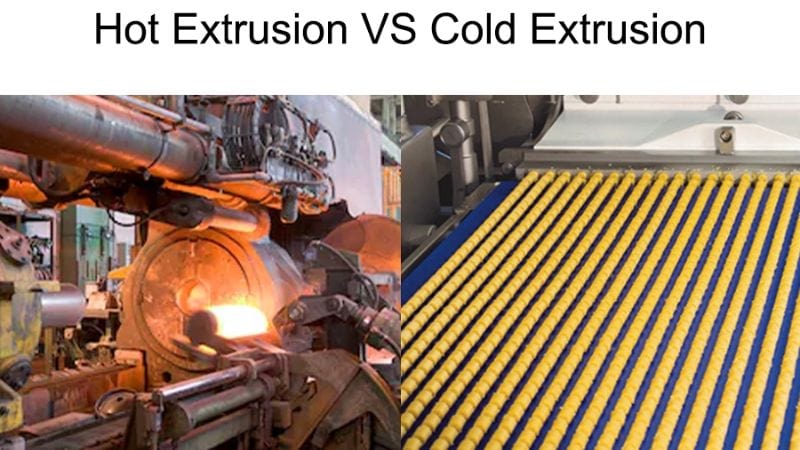
Определения: Что такое горячая и холодная экструзия?
Эти два процесса различаются по температуре, свойствам материала, требованиям к оснастке и типичным областям применения. Вы заметите различия в механических свойствах, качестве поверхности и масштабах производства.
Горячая экструзия
- Принцип процесса: Металл продавливается через матрицу при температуре выше температуры его рекристаллизации.
- Ключевое воздействие тепла: Снижает напряжение текучести металла, позволяя придавать форму прочным сплавам (например, стали, титану) с меньшими усилиями.
- Материальная структура: В результате образуется более крупнозернистая структура, что улучшает пластичность, но может снизить прочность по сравнению с деталями, обработанными холодной обработкой.
- Влияние инструмента: Повышенные температуры могут сократить срок службы инструмента из-за усиленного износа и окисления.
Холодная экструзия:
- Принцип процесса: Металл продавливается через матрицу при комнатной температуре или около нее под значительно более высоким давлением. Для предотвращения заедания и обеспечения превосходного качества поверхности необходим специальный процесс смазки (например, фосфатное покрытие в сочетании со смазочным маслом).
- Свойства материала: Холодная обработка упрочняет материал, повышая его предел текучести и усталостную прочность. Это делает его очень полезным для таких компонентов, как крепежные элементы и шестерни.
- Требования к инструментам и смазочным материалам: Инструмент должен выдерживать чрезвычайно высокие нагрузки. Хотя он и обладает большей стабильностью размеров благодаря отсутствию температурных циклов, эффективная смазка (фосфатное покрытие + масляная система) имеет решающее значение для управления трением, снижения износа и обеспечения как качества обработки деталей, так и долговечности инструмента.
Горячая и холодная экструзия: в чем разница?
Горячая экструзия использует повышенные температуры для размягчения металлов и снижения усилий формования; холодная экструзия поддерживает температуру близкой к комнатной для сохранения прочности и качества поверхности. Каждый метод по-своему изменяет поток материала, напряжение инструмента, допуски и требования к постобработке.
Различия во входных параметрах: состояние заготовки, тип энергии (термическая или механическая).
При горячей экструзии исходная заготовка нагревается, что требует значительной тепловой энергии. Этот предварительный нагрев делает материал мягче и облегчает его деформацию. Холодная экструзия, напротив, начинается с заготовки комнатной температуры и полагается исключительно на интенсивную механическую силу (давление) для достижения деформации. Это означает, что материал должен быть тщательно подобран с учетом его свойств при холодной обработке.
Различия в результатах производства: Свойства деталей сразу после прессования.
Детали, полученные методом горячей экструзии, часто требуют последующей термообработки для достижения желаемых механических свойств, а их поверхность может быть более шероховатой, что требует вторичной механической обработки. Детали, полученные методом холодной экструзии, обладают улучшенной поверхностью, повышенными механическими свойствами за счет упрочнения (например, увеличенной прочностью на растяжение и твердостью) и часто более жесткими допусками по размерам, что часто снижает или исключает необходимость дальнейшей финишной обработки.
Скорость и масштаб: сравнение темпов производства и типичных размеров деталей.
Горячая экструзия, особенно для профилей больших размеров, может быть более быстрым непрерывным процессом, идеально подходящим для длительных партий и крупных конструкционных элементов. Холодная экструзия, хотя иногда и медленнее за операцию из-за больших усилий, превосходно подходит для крупносерийного производства мелких, сложных деталей, где точность и стабильность имеют первостепенное значение.
Сравнение рабочих процессов
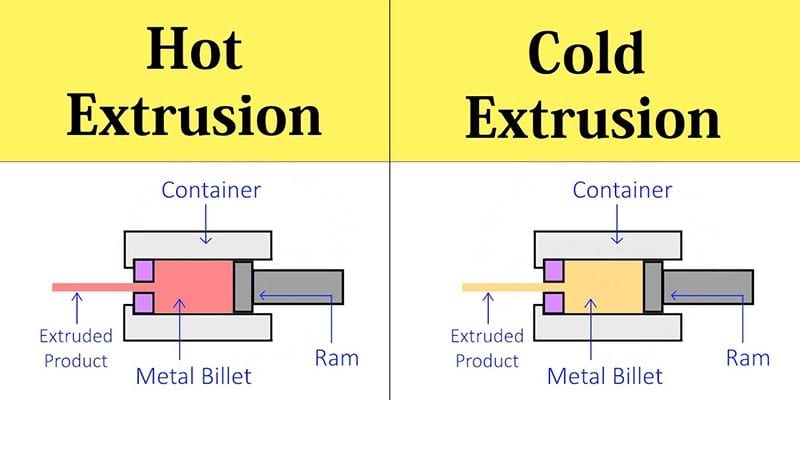
Горячая экструзия нагревает заготовку — часто до 300–600 °C для алюминия или выше для стали — перед тем, как протолкнуть ее через матрицу. Нагрев снижает предел текучести и повышает пластичность, поэтому используются более высокие скорости перемещения пуансона и меньший тоннаж пресса относительно прочности материала. Необходимо контролировать равномерность температуры и окисление заготовки.
Холодная экструзия начинается с заготовки комнатной температуры или слегка нагретой и основана на более высоком давлении формования. Часто используются многоступенчатые процессы (прямая, обратная, комбинированная) со смазкой и жесткими допусками матрицы для минимизации повреждения поверхности.
Как правило, после горячей экструзии требуется отжиг, травление или механическая обработка для устранения роста зерен или образования окалины на поверхности. Детали, полученные методом холодной экструзии, обычно требуют меньше механической обработки, но нуждаются в надежном инструменте и прессах для работы с повышенными нагрузками.
Преимущества и ограничения: сбалансированный взгляд
Горячая экструзия облегчает формование прочных сплавов, поскольку высокие температуры снижают напряжение текучести. Это уменьшает усилие прессования и износ инструмента, позволяя более надежно изготавливать сложные профили, тонкие стенки и многопустотные полости.
Однако качество поверхности и точность размеров ниже. Детали , полученные методом горячей экструзии, часто требуют дополнительной механической обработки или термообработки для соответствия жестким допускам и требованиям к поверхности.
Холодная экструзия позволяет добиться более жестких допусков и более гладкой поверхности сразу после извлечения из матрицы. Прочность повышается за счет деформационного упрочнения, что полезно для изготовления высокопрочных мелких деталей и быстрого производства компонентов с высоким качеством.
Холодная обработка требует более высоких нагрузок при формовке и более прочного инструмента. Она ограничивает диапазон сплавов, которые можно формовать при комнатной температуре, и требует смазки и осторожного обращения во избежание образования трещин.
Воспользуйтесь этой таблицей для быстрого сравнения, чтобы выбрать наиболее подходящий для ваших нужд процесс:
| фактор | Горячая экструзия | Холодная экструзия |
| Формуемость трудноформуемых сплавов | Прекрасно | Ограниченный |
| Напряжение инструмента / тоннаж пресса | Низкая | Высокая |
| Качество поверхности и допуски | Более низкое качество; часто требует доработки. | Лучше; более жесткие допуски |
| Силовые эффекты | Может потребоваться термическая обработка. | Упрочнение при деформации повышает прочность. |
| Типичные области применения | Крупные, сложные профили | Мелкие прецизионные детали |
Сделайте следующий шаг с JWELL
Горячая экструзия идеально подходит для придания прочным сплавам сложных профилей, в то время как холодная экструзия превосходно справляется с крупномасштабным производством высокоточных деталей с упрочнением. JWELL — надежный партнер в преобразовании этих производственных требований в надежные и высококачественные решения для экструзии.
Не упустите возможность ознакомиться с полным спектром индивидуальных решений в области экструзии — посетите нашу страницу продукции прямо сейчас, чтобы просмотреть подробные технические характеристики, примеры применения и связаться с нами для получения дополнительной информации.