
Maaaring magpatigil sa iyong linya ng extrusion at magpataas ng gastos ang hindi planadong downtime dahil sa baradong die o pudpod na screw. Nagbibigay ang maikling gabay na ito ng praktikal na pang-araw-araw na pagsusuri, mga hakbang sa pagbubukas ng die & paglilinis nito, mga tip sa purging at mga hakbang sa paghinto ng operasyon sa taglamig upang tuloy-tuloy na gumana ang produksyon ng film, sheet, profile at pipe.
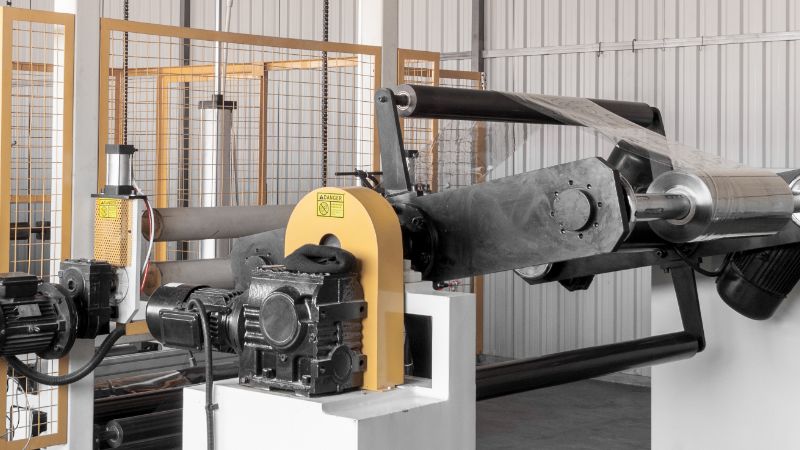
Mahahalagang Bahagi ng Extrusion na Dapat Panatilihin
Ang feed system (hopper, feed throat, paghawak ng materyal) ay dapat manatiling malinis—sinisira ng kontaminasyon dito ang lahat ng susunod na proseso.
Tinutunaw, hinahalo, at ibinobomba ng turnilyo at barrel ang polymer. Nagdudulot ang pagkasira ng hindi pare-parehong temperatura ng tunaw na materyal, nabawasang output, at mga depekto sa kalidad.
Ang die ang humuhubog sa produkto mo. Nagdudulot ng guhit, gel, at depekto sa ibabaw ang namuong materyal sa mga ibabaw na dinadaluyan nito; kailangan itong regular na linisin nang mabuti.
Pagkontrol sa Temperatura (mga heater band, thermocouple, sistema ng pagpapalamig) ang pumipigil sa pagkasira, pagbabago ng kulay, at problema sa sukat.
Mga Drive System (gearbox, motor, coupling, bearing) ang madalas mapabayaan hanggang masira—karaniwan sa pinakahindi angkop na oras.
Mga Pagsusuri sa Bawat Araw at Shift: Maagang Tuklasin ang mga Problema
Nakaiiwas sa malalaking problema ang mabilis na pag-iikot at pagsusuri sa simula ng shift.
Checklist ng biswal na inspeksiyon:
- Suriin kung may kontaminasyon, halumigmig, o pagbabara sa hopper
- Hanapin kung may tagas ng materyal sa feed throat at mga seal ng barrel
- Suriin kung may namuong materyal o pinsala sa mga labi ng die
- Suriin kung may tagas ng langis o grasa sa gearbox at mga sistemang haydroliko
- Tiyakin ang daloy ng pampalamig na tubig (dapat may dumadaloy na tubig sa mga labasan ng chill roll)
Pakinggan ang makina mo. Naririnig ng mga operator na kabisado ang kagamitan kapag may mali—ingay ng pagkikiskisan mula sa gearbox, cavitation sa bomba, o pagkalansing sa turnilyo. Dapat agad siyasatin ang mga kakaibang tunog.
Subaybayan ang mga instrumento:
- Tiyaking nasa itinakdang halaga ang temperatura sa lahat ng zone
- Suriin ang ampere ng motor at ihambing sa karaniwang baseline (maaaring magpahiwatig ng pagkasira ng turnilyo o problema sa materyal ang mas mataas na ampere)
- Kumpirmahing matatag ang bilis ng linya
- Hanapin kung may alarm o fault code sa control panel
Kung makakita ka ng abnormal na temperatura, mataas na load ng motor, o pagkasira ng materyal, tugunan ito agad. Huwag hintaying matapos ang shift—mabilis lumalala ang maliliit na problema sa extrusion.
Iskedyul ng Preventive Maintenance
| Mga Gawaing Lingguhan (40+ oras ng operasyon) |
|
| Mga Gawaing Buwanan |
|
| Mga Gawaing Taun-taon o kada 4,000-5,000 Oras |
|
Pagpapanatili ng Die: Buong Proseso ng Paghati & Paglilinis
Ang extrusion die ang huling bahaging dinaraanan ng tunaw na materyal bago ito maging produkto, kaya direktang kinokontrol ng kondisyon nito ang kalidad ng ibabaw. Sa paglipas ng panahon, naiipon sa mga channel ng daloy at labi ng die ang namuong polymer, sirang materyal, at kontaminasyon. Ano ang resulta? Mga guhit, gel, die line, at produktong hindi pasok sa espesipikasyon.
Kailan Dapat Linisin ang Die
Bantayan ang mga palatandaang ito sa kalidad:
- Nakikitang guhit o linya sa film, sheet, o profile
- Magaspang na finish ng ibabaw (teksturang tulad ng balat ng kahel)
- Mga tuldok ng gel o kontaminasyon ng carbon
- Hindi pantay na kapal o lapad ng dingding
Kahit wala ka pang nakikitang depekto, magplano ng masusing paglilinis kada 3,000 hanggang 5,000 oras ng operasyon, o kahit isang beses man lang bawat taon.
Mga Kailangang Kagamitan
- Hoist o overhead lift (mabibigat ang mga die)
- Jack bolt para paghiwalayin ang mga kalahati
- Mga scraper na tanso o copper (huwag bakal—nagkakamot ito sa mga ibabaw na dinadaluyan)
- Compound na panlinis ng die at copper gauze pad
- Anti-seize compound
- Torque wrench
- Mga guwantes na panlaban sa init at pamprotektang takip
- Infrared thermometer
Paalala sa kaligtasan: Matagal magpanatili ng natitirang init ang mga die. Kahit patayin na ang mga heater, maaaring manatiling mapanganib na mainit ang panloob na metal. Tiyakin ang temperatura sa ibabaw gamit ang infrared thermometer bago humawak ng anuman.
Sunod-sunod na Proseso sa Paglilinis ng Die
- Luwagan ang mga bolt habang umaandar at mainit pa (lumuluwag nang 1-2 ikot)
- Ihinto at i-purge hanggang malinis ang inilalabas; palamigin hanggang ~150°F (65°C)
- Alisin ang mga bolt at paghiwalayin ang mga kalahati gamit ang jack bolt nang pantay-pantay
- Protektahan agad ang mga labi ng die gamit ang karton o takip
- Kaskasin at linisin ang lahat ng ibabaw na dinadaluyan gamit ang brass scraper, panlinis na sabon para sa die, at copper gauze; siyasatin kung may bingaw
- Linisin ang mga ibabaw ng sealing at palitan ang mga pudpod na gasket/o-ring
- Bugahan ang mga daanan gamit ang compressed air
- Buuin muli gamit ang anti-seize; sundin ang pagkakasunod-sunod ng torque sa mga yugto (30%, 60%, 100%)
- Itakda muli ang mga puwang ng die lip gamit ang mga feeler gauge
- Paandarin nang unti-unti; magpatakbo ng scrap hanggang maging matatag
Umaabot ng 3-6 oras ang wastong paglilinis ng die at agad nitong pinapabuti ang kalidad.
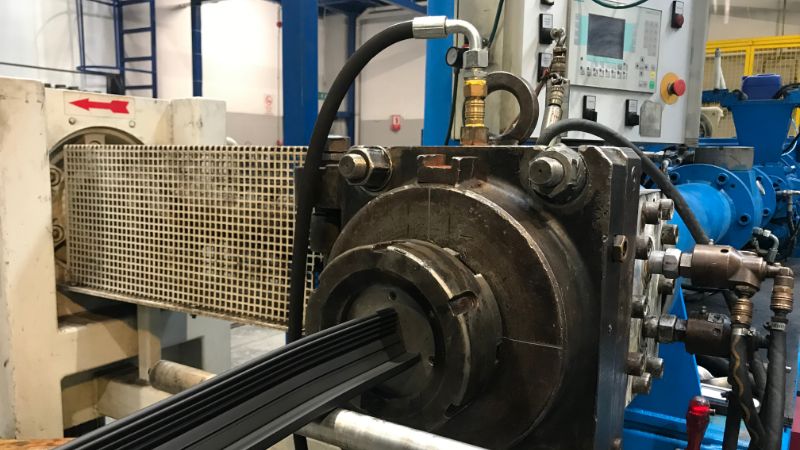
Mga Pinakamainam na Gawain sa Purging at Changeover
Ang hindi mahusay na purging ay nagsasayang ng materyal, nagpapahaba ng downtime at nagpaparumi sa susunod na pagpapatakbo.
Bago mag-purge, linisin ang mga pantulong na kagamitan: i-vacuum ang hopper, punasan ang feed throat at bugahan ang mga linya ng materyal.
Proseso ng Purging:
- Alisin ang mga screen mula sa screen pack (kung naaangkop)
- Taasan ang temperatura ng barrel nang 10-20°F kung inirerekomenda ito ng purge compound
- Ipasok ang purge compound sa feed throat; patakbuhin hanggang maging malinis ang lumalabas
- Palakihin ang mga puwang ng die o alisin ang mga restrictor plate para sa pinakamalaking daloy
- I-purge nang hiwalay ang die/adapter kung kinakailangan
- Ibalik ang mga screen at itakda muli ang temperatura, ipasok ang bagong resin; patakbuhin hanggang tumugma sa mga detalye
Tip ng eksperto: Panatilihin ang mga quick-connect fitting sa mga pantulong na kagamitan para sa mabilis na changeover.
Kontrol sa Temperatura at Oras ng Pananatili ng Materyal
Pinipigilan ng tumpak na kontrol sa temperatura ang pagkasira. Kahit ang paglihis na 10°F ay nagdudulot ng mga depekto.
- I-calibrate ang mga sensor taun-taon—nagkakaroon ng paglihis ang mga thermocouple sa paglipas ng panahon
- Tiyakin ang operasyon ng heater sa pamamagitan ng pagsuri ng kinukonsumong ampere sa bawat zone
- Subaybayan ang katatagan ng temperatura ng melt gamit ang pyrometer o pagkuha ng sample ng melt
- Itugma ang throughput sa disenyo ng screw—kapag napakabagal, humahaba ang oras ng pananatili; kapag napakabilis, hindi kumpleto ang pagtunaw
Lubrication, mga Gearbox at Bearing
Ang mga mekanikal na pagkasira ay nagpapahinto sa operasyon nang ilang araw at nagkakahalaga ng sampu-sampung libo.
- Sundin ang iskedyul ng lubrication ng gearbox: magpalit ng langis kada 2,000-5,000 oras; suriin kung may mga partikulo ng metal
- Huwag sosobrahan ang grasa ng mga bearing—ang sobrang grasa ay nagdudulot ng init at umaakit ng kontaminasyon
- Pakinggan kung may kakaibang ingay o panginginig—ang maagang babala ay nakapagliligtas ng mga gearbox
- Suriin ang alignment ng coupling taun-taon gamit ang dial indicator o laser tool
Mga Sistema ng Pagpapalamig at Pag-aalis ng Scale
Ang pagpapalamig ang tumutukoy sa pinal na mga sukat at crystallinity.
- Alisin ang scale sa mga cooling circuit kada 6-12 buwan kung matigas ang iyong tubig
- Alisan ng tubig ang mga linya bago dumating ang nagyeyelong panahon; bugahan gamit ang compressed air
- Magdagdag ng propylene glycol antifreeze kung hindi mo ganap na maalis ang tubig
- Suriin ang kalidad ng tubig upang piliin ang angkop na mga additive (inhibitor, biocide, pH adjuster)
Maintenance ng Electrical Cabinet
- Linisin ang mga cabinet taun-taon: bugahan ang alikabok at i-vacuum ang mga labi (patayin muna ang kuryente)
- Suriin ang higpit ng mga terminal—lumuluwag ang mga koneksyon dahil sa panginginig
- Suriin ang mga inverter, PLC at contactor kung may palatandaan ng sobrang init
- Magpanatili ng digital na tala ng mga setpoint, recipe at kasaysayan ng alarma
Pag-troubleshoot ng mga Karaniwang Depekto sa Extrusion
Tapusin natin sa isang mabilis na sanggunian para sa mga operator. Kung makita mo ang mga problemang ito, narito ang mga unang dapat suriin.
Mga guhit o die line sa film/sheet:
- Malamang na sanhi: Naipong materyal sa die o pinsala sa lip
- Agarang aksyon: Suriin ang mga die lip, linisin habang tumatakbo kung maaari, o mag-iskedyul ng pagbubukas at paglilinis
Balat ng dalandan o magaspang na ibabaw:
- Malamang na sanhi: Napakababang temperatura ng melt, hindi pantay na temperatura ng die, o halumigmig sa resin
- Agarang aksyon: Tiyaking nasa setpoint ang lahat ng zone at suriin ang pagkatuyo ng materyal
Mga gel o itim na tuldok:
- Malamang na sanhi: Nasirang materyal sa mga dead spot, pudpod na screw o kontaminasyon
- Agarang aksyon: Mag-purge nang mabuti; kung magpatuloy, suriin ang screw at barrel kung may pagkakapudpod o pinsala
Pagbabago sa sukat (kapal, lapad):
- Malamang na sanhi: Pagbabago ng daloy o temperatura ng cooling water, o pagbabago ng bilis ng linya
- Agarang aksyon: Suriin ang daloy at temperatura ng tubig sa chill roll at tiyakin ang katatagan ng bilis ng haul-off
Melt fracture o shark skin:
- Malamang na sanhi: Napakataas na shear rate (napakataas na throughput para sa disenyo ng die) o napakababang temperatura ng melt
- Agarang aksyon: Bawasan ang bilis ng linya o taasan ang temperatura ng melt
Kung magpatuloy ang mga depekto matapos ang mga pagsusuring ito, isangguni sa iyong process engineer o supplier ng kagamitan. May mga problemang tulad ng pagkakapudpod ng screw o hindi pagtugma ng disenyo ng die na nangangailangan ng interbensyon ng engineer.
Pagtatala at Pagsasanay ng Operator
- Magpanatili ng mga tala ng maintenance na nagsasaad kung kailan, sino, ano ang ginawa at ano ang natuklasan. Ipinapakita ng mga pattern ang mga trend ng pagkakapudpod at nakatutulong na mapahusay ang iskedyul.
- Sanayin ang mga operator sa paglilinis ng die, pamamaraan ng purging, ligtas na pagbubuhat, lockout/tagout at mga maagang babala.
Checklist para sa Paghinto sa Taglamig
- Ganap na alisan ng tubig ang lahat ng linya—bugahan gamit ang compressed air upang maiwasan ang pinsala sa pagyeyelo
- Alisin ang materyal mula sa screw at barrel—magpatakbo ng purge compound hanggang maging malinis
- Pahiran ang nakalantad na metal ng langis laban sa kalawang; takpan ang kagamitan
- I-disconnect at i-lock out ang kuryente; lagyan ng tag ang lahat ng disconnect
- Protektahan ang electrical cabinet laban sa condensation gamit ang desiccant o heater
Pahusayin ang Iyong Plastic Extrusion kasama ang Jwell
Sa nakatalagang pangkat ng R&D at komprehensibong teknikal na suporta, tinitiyak ng Jwell na gumagana ang iyong mga makina sa pinakamataas na performance, binabawasan ang downtime at pinapataas ang output. Makipag-ugnayan sa Amin ngayon at tuklasin ang aming mga solusyon upang ihanda sa hinaharap ang iyong mga proseso ng extrusion.





