
Doğru seçilmiş bir vida üretim debisini artırabilir, eriyik kalitesini iyileştirebilir ve hurdaları azaltarak daha hızlı ve güvenilir üretim sağlar.
Bu rehberde en yaygın ekstrüder vida türlerini, kullanım alanlarını ve geometri değişikliklerinin performansa etkisini inceleyerek süreciniz için doğru vidayı seçmenize yardımcı olacağız.
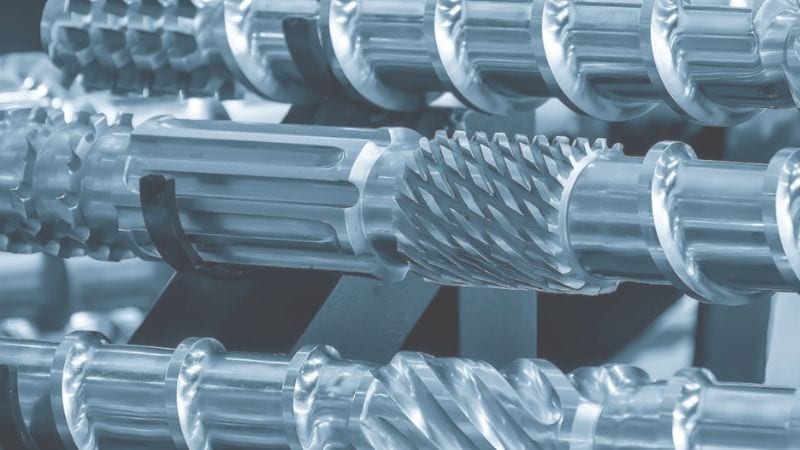
Ekstrüzyon Vida Türleri
Her ekstrüder vidası ister temel taşıma, ister verimli eritme, yoğun karıştırma veya uçucu maddelerin giderilmesi olsun belirli işleme zorluklarını çözmek üzere tasarlanmıştır. Doğru türü seçmek, ekstrüzyon hattınızı optimize etmenin ilk adımıdır.
Tek Kanatlı (Standart) Vidalar
En yaygın ve ekonomik tasarım olan tek kanatlı vida, sürekli bir helisel kanat kullanır. Kanal derinliği besleme bölgesinden ölçüm bölgesine doğru kademeli olarak azalırken malzeme taşınır, sıkıştırılır ve eritilir. Bu tasarım öngörülebilir üretim sağlar; bakımı ve yenilenmesi kolaydır.
- Şunlar için idealdir: İyi akışlı ve düşük dolgu içerikli standart homopolimerler ile genel amaçlı bileşiklerde istikrarlı üretim debisi.
- Yaygın Kullanımlar: Birçok film, levha ve boru uygulamasında kullanılır.
- Sınırlamalar: Yüksek dolgulu malzemelerde veya yoğun eriyik homojenleştirmesi gereken polimerlerde daha az etkilidir. Performans çoğu zaman aşağı akışa bir karıştırma bölümü eklenerek artırılabilir.
Bariyer Vidası
Bu tasarım, ana kanalı iki paralel yola ayıran ikincil bir kanat içerir: eriyik için sığ kanal ve katı granüller için daha derin kanal. Bu “bariyer”, katıların daha verimli taşınıp erimesini sağlar; erimemiş malzeme azalır, sıcaklık kararlılığı iyileşir ve çoğu zaman enerji verimliliği daha yüksek üretim elde edilir.
- Şunlar için idealdir: Yarı kristalin polimerler (HDPE ve PP gibi) ve eksiksiz, eşit eriyiğin kritik olduğu yüksek debili uygulamalar.
- Yaygın Kullanımlar: Hassas film ve levha ekstrüzyonu ile erimemiş parçacık oluşumuna yatkın reçinelerin işlenmesi.
- Sınırlamalar: İlk maliyeti daha yüksek ve üretimi daha karmaşıktır. Performansı bariyer kanadının açıklığına ve uzunluğuna oldukça duyarlıdır; hassas tasarım ve ayar gerekir.
Karıştırma Vidası
Karıştırma vidaları, katkı maddelerinin, dolgu malzemelerinin veya renklendiricilerin dağılımını ve yayılmasını artırmak için Maddock, pim veya yoğurma bölümleri gibi özel elemanlar içerir. Bu elemanlar eriyiği homojenleştirmek için kontrollü kesme uygular.
- Şunlar için idealdir: Dolgulu bileşikler, masterbatchler ve eşit renk, katkı maddesi dağılımı veya parçacıkların topaklarının giderilmesinin öncelikli olduğu uygulamalar.
- Yaygın Kullanımlar: Aşındırıcı katkı maddeleri işlenirken yüksek kesme ve eriyik sıcaklığı oluşturur; dikkatli ısıl yönetim gerekir. Artan tork ve aşınma, sertleştirilmiş malzeme veya kaplama kullanımını gerektirir.
- Sınırlamalar: Daha yüksek kesme ve eriyik sıcaklığı oluşturur; dikkatli ısıl yönetim gerektirir. Enerji tüketimini artırabilir ve malzemenin bozunma riskini yükseltebilir.
Havalandırmalı (İki Aşamalı) Vida
Havalandırmalı veya iki aşamalı vidalarda basınç kontrollü bir eriyik aşamasını, uçucu maddeleri ve nemi gidermek için düşük basınçlı, vakum uygulanan bir bölge izler. Bu tasarım, higroskopik polimerlerde, solvent içeren karışımlarda ve hapsolmuş gazlara duyarlı gıda bileşenlerinde kontrollü gaz giderimi sağlar. Genellikle derin bir besleme bölümü, sıkıştırma bölümü ve basıncı düşürülmüş kanat ya da port içeren aşağı akış havalandırma/ikinci aşama kanalı bir araya getirilir.
Nem veya gazlar gözenekliliğe, kabarcıklara ya da kötü yüzey kalitesine yol açıyorsa havalandırmalı vida seçin. Gazların yeniden sürüklenmesini önlemek için vakum portunun doğru konumu ve aşağı akış pompalama önemlidir. Havalandırmalı tasarımlar sonraki kurutma adımlarını azaltabilir ancak daha karmaşık kovan donanımı ve dikkatli proses ayarı gerektirir.
Uygulamalar: Vidayı Ürüne Uydurmak
Vida seçiminde belirleyici olan nihai ürününüzdür. Farklı uygulamalar eriyik kalitesi, karıştırma ve kararlılık açısından farklı gereksinimler getirir. Başlıca uygulama alanlarının vida seçimini nasıl etkilediğini aşağıda bulabilirsiniz.
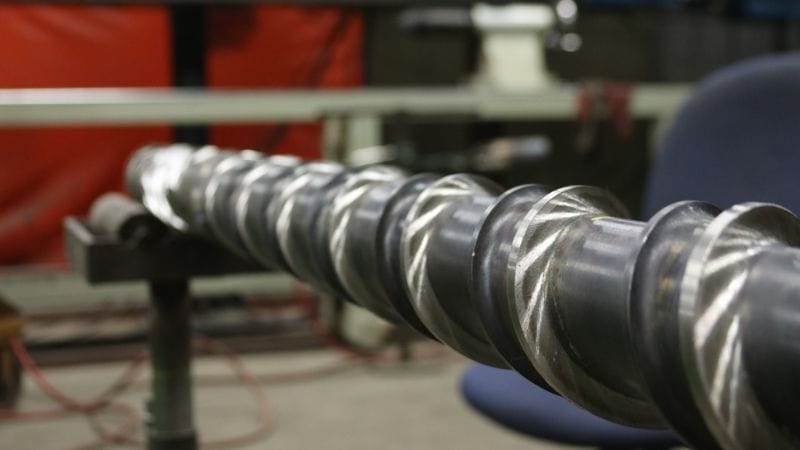
Borular ve profiller (inşaat, sulama)
Plastik ve kauçuk ekstrüzyon vidaları, ham granülleri veya tozları boru, levha ve profil gibi sürekli şekillere dönüştürür. Doğru vida geometrisini ve uzunluk/çap oranını seçerek ürün boyutlarını ve yüzey kalitesini kontrol edersiniz.
Filmler ve levhalar (ambalaj, astarlar)
Film, elyaf ve levha üretimi düzgün eriyik akışı ve hassas basınç kontrolü gerektirir. Vida kanalı derinliğini ve sıkıştırmayı polimerinize ve hat hızınıza uydurmak, eriyik sıcaklığı dalgalanmalarını ve kusurları azaltır.
Bileşikler ve masterbatchler (renklendiriciler, katkı maddeleri)
Yüksek dolgulu veya takviyeli malzemelerde çift vidalı ya da özel profilli tek vidalı sistemler gerekli kesme ve taşıma kapasitesini sağlar. Bu düzenlemeler cam elyaf takviyeli, mineral dolgulu veya geri dönüştürülmüş reçinelerde tıkanmayı önler ve üretim debisini artırır.
Gıda/yem ürünleri (ekstrüde atıştırmalıklar, kuru mama)
Gıda ve yem sektörleri atıştırmalıklar, tahıllar ve evcil hayvan mamaları gibi ürünleri pişirmek, dokulandırmak ve şekillendirmek için ekstrüzyon vidaları kullanır. Çift vidalı tasarımlar, bileşenlere duyarlı reçetelerde daha iyi karıştırma, ısı transferi ve hassas kontrol sağlar.
Teknik bileşikler (dolgulu, takviyeli polimerler)
Yüksek dolgulu veya takviyeli malzemelerde çift vidalı ya da özel profilli tek vidalı sistemler gerekli kesme ve taşıma kapasitesini sağlar. Bu düzenlemeler cam elyaf takviyeli, mineral dolgulu veya geri dönüştürülmüş reçinelerde tıkanmayı önler ve üretim debisini artırır.
Vida Tasarımı Plastik Ekstrüzyonunu Nasıl Etkiler?
Vida geometrisi malzemenin hareketini, erimesini ve karışmasını kontrol eder; bu da üretim debisini, enerji kullanımını, eriyik kalitesini ve hattın çalışma şeklini belirler. Sıkıştırma oranı, kanat derinliği ve karıştırma elemanı seçiminiz üretim debisini, ürün tutarlılığını ve hattı çalıştırma kolaylığını doğrudan değiştirir.
Üretim Debisi ve Enerji Verimliliğinde Uzmanlaşma
- Kanal Tasarımı & Hatve: Besleme bölgesinin hacim kapasitesi ve kanat hatvesi ulaşılabilecek maksimum üretim debisini belirler. Daha derin kanallar ve daha agresif hatveler daha fazla malzeme taşır ancak daha yüksek tork gerektirir.
- Sıkıştırma Oranı (CR): Bu oran (besleme derinliği/ölçüm derinliği) eritme yoğunluğunu kontrol eder. Daha yüksek CR erimeyi hızlandırıp üretimi artırabilir; ancak kesme ısısını ve motor yükünü yükseltme riski taşır.
- L/D Oranı & Verimlilik: Daha uzun bir vida (daha yüksek L/D), daha yumuşak ve kademeli bir erime profili sunarak tepe torkunu düşürebilir ve özgül enerji tüketimini azaltabilir. Bariyer kanatları gibi özellikler de daha az enerji kaybıyla verimli erimeyi destekler.
- Malzeme Önemlidir: Geometrinin ötesinde sürekli verimlilik aşınma direnci gerektirir. Sertleştirilmiş alaşımlar veya kaplamalar hassas kanal geometrisini korur; aşınmayla açıklığın büyümesinden kaynaklanan üretim debisi düşüşünü ve enerji kaybını önler.
Ürün Kalitesi ve Tutarlılığının Sağlanması
- Eriyik Homojenliği: Vida tasarımındaki geçiş bölgesinin belirlediği erime profili, erimenin tamamlanmasını ve sıcaklığın eşitliğini belirler. Kötü tasarım erimemiş katılara veya sıcaklık sıçramalarına yol açarak jel ya da zayıf noktalar gibi kusurlar oluşturur.
- Karıştırma & Dağılım: Belirtildiği gibi karıştırma elemanlarının türü ve konumu katkı maddelerinin dağılımını doğrudan kontrol eder; mekanik özellikleri, rengi ve yüzey görünümünü etkiler.
- Basınç Kararlılığı: Boyutsal kontrol için tutarlı ve kararlı kafa basıncı hayati önem taşır. Ölçüm bölgesinin uzunluğu ve toleransı, levha veya boruda kalınlık değişimlerine yol açan basınç dalgalanmalarını sönümlemenin anahtarıdır.
- Kalış Süresinin Kontrolü: Vida akış yolu, malzemenin durup bozunabileceği “ölü bölgeleri” en aza indirmelidir. Bu, yanmayı önlemek ve viskoziteyi tutarlı korumak için PVC gibi ısıya duyarlı polimerlerde özellikle kritiktir.
Çalışma Kararlılığı ve Kullanım Kolaylığının Sağlanması
- Başlatma & Temizleme: Mantıklı bir sıkıştırma profiline sahip, iyi tasarlanmış vida öngörülebilir biçimde çalışmaya başlar ve malzeme ya da renk değişimlerinde temizlenir; duruş süresini azaltır.
- Dalgalanmanın Önlenmesi: Kararlı erimeyi teşvik eden vidalarda (bariyer tasarımları gibi) üretim dalgalanması daha az görülür; bu dalgalanma kalınlık kontrolünü bozar ve hurdayı artırır.
- Bakım & Uzun Ömür: Dar açıklıklar (daha iyi pompalama) ile geniş açıklıklar (kirletici toleransı) arasındaki seçim önemli bir bakım ödünleşimidir. Düşük devirde sorunsuz çalışan tasarımlar tahrik sistemindeki gerilimi azaltır.
- Kendi Kendini Temizleme: Besleme bölgesindeki dik vida kanadı açıları gibi özellikler kovanı temizlemeye yardımcı olarak daha hızlı ürün değişimini kolaylaştırabilir.
Sonuç
Ekstrüder vidası sürecinizin ana mimarıdır; malzeme hareketini, erime verimliliğini ve nihai karışım kalitesini belirler. Geometrisi performansı yalnızca etkilemez, onu tanımlar.
En uygun vidayı seçmek için polimerinizi, hedef üretim debisini ve kalite hedeflerinizi açıkça analiz etmeniz gerekir. Geometri, metalürji ve özel özelliklerden oluşan üçlü bileşeni daima değerlendirin.
Kararlarınıza rehberlik etmesi için bu kontrol listesini kullanın:
- Vida profilini malzemeye uydurun (ör. zor eriyen malzemeler için bariyer tasarımı).
- Metalürjiyi doğrulayın aşınma ve korozyon direnci açısından.
- Bakım aralıklarını planlayın çalışma saatleri ve aşınmaya göre.
- Ölçek büyütmeyi test edin tam üretim değişikliklerinden önce.
Vida geometrisini ayarlarsanız eriyik sıcaklığını, basıncı ve ürün kalitesini ölçmek için kontrollü denemeler yapın. Başarıları tekrarlamak ve sürprizleri önlemek için sonuçları belgeleyin.
Eksiksiz Plastik Ekstrüzyon Hattınızı mı Arıyorsunuz?
JWELL; borular, profiller, levhalar ve peletleme için kapsamlı hatlar üretir. Bizim çift vidalı ekstrüderler PVC işleme hatlarımızla tanınır; her hat gerekli üretim debisi, malzeme ve ürün özelliklerinize göre özelleştirilir.
Ayrıntılı özellikler, ihtiyaçlarınıza özel çözümler ve gelişmiş ekipmanlarımızın üretim kapasitenizi nasıl artırabileceği hakkında daha fazla bilgi bulabilirsiniz. Ürün yelpazemizi keşfedin ve bize ulaşın daha fazla bilgi için.





