
Una vite scelta correttamente può aumentare la produttività, migliorare la qualità del fuso e ridurre gli scarti, garantendo una produzione più rapida e affidabile.
In questa guida esamineremo le tipologie più comuni di viti per estrusori, le loro applicazioni migliori e l’impatto delle variazioni geometriche sulle prestazioni, per aiutarti a scegliere la vite giusta per il tuo processo.
Tipi di viti di estrusione
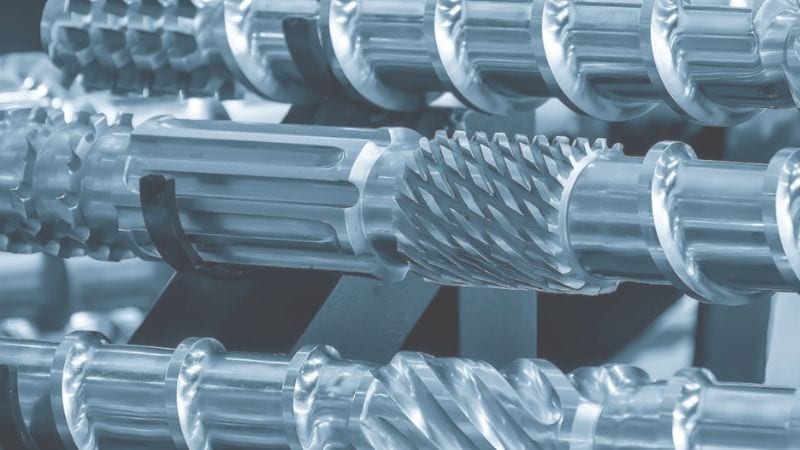
Ogni vite per estrusore è progettata per risolvere specifiche sfide di processo: dal semplice trasporto del materiale alla fusione efficiente, alla miscelazione intensiva o alla rimozione delle sostanze volatili. Scegliere il tipo giusto è il primo passo per ottimizzare la linea di estrusione.
Viti a un filetto (standard)
Essendo la progettazione più comune ed economica, la vite a un filetto utilizza un unico filetto elicoidale continuo. Il materiale viene trasportato, compresso e fuso mentre la profondità del canale diminuisce gradualmente dalla zona di alimentazione a quella di dosaggio. Questo design offre una produzione prevedibile ed è facile da manutenere e revisionare.
- Ideale per: Produzione stabile di omopolimeri standard e composti per uso generale con buon flusso e basso contenuto di carica.
- Usi comuni: Utilizzate in molte applicazioni per film, fogli e tubi.
- Limiti: Meno efficace con materiali ad alto contenuto di carica o polimeri che richiedono un’omogeneizzazione intensa del fuso. Spesso è possibile migliorare le prestazioni aggiungendo una sezione di miscelazione a valle.
La vite barriera
Questa progettazione integra un secondo filetto che divide il canale principale in due percorsi paralleli: un canale poco profondo per il fuso e uno più profondo per i granuli solidi. La «barriera» migliora il trasporto e la fusione dei solidi, riducendo il materiale non fuso e migliorando la stabilità termica; spesso consente anche una produttività maggiore e una migliore efficienza energetica.
- Ideale per: Polimeri semicristallini (come HDPE e PP) e applicazioni ad alta produttività in cui è essenziale ottenere una fusione completa e uniforme.
- Usi comuni: Estrusione di precisione di film e fogli e lavorazione di resine soggette a particelle non fuse.
- Limiti: Costo iniziale maggiore e produzione più complessa. Le prestazioni sono molto sensibili al gioco e alla lunghezza del filetto barriera, per cui servono progettazione e regolazione precise.
La vite di miscelazione
Le viti di miscelazione integrano elementi specializzati, come sezioni Maddock, a perni o di impastamento, per migliorare la dispersione e la distribuzione di additivi, cariche o coloranti. Questi elementi applicano un taglio controllato per omogeneizzare il fuso.
- Ideale per: Composti caricati, masterbatch e applicazioni che richiedono colore uniforme, dispersione degli additivi o disaggregazione delle particelle.
- Usi comuni: Compounding, produzione di concentrati coloranti e resine tecniche con elevate quantità di carica.
- Limiti: Genera un taglio e una temperatura del fuso più elevati, richiedendo un attento controllo termico. L’aumento di coppia e usura rende necessario l’uso di materiali temprati o rivestimenti nella lavorazione di additivi abrasivi.
La vite ventilata (a due stadi)
Le viti ventilate o a due stadi hanno una zona di fusione controllata in pressione, seguita da una zona a bassa pressione compatibile con il vuoto, per rimuovere sostanze volatili e umidità. Questo consente il degasaggio controllato di polimeri igroscopici, miscele contenenti solventi e ingredienti alimentari sensibili ai gas intrappolati. La progettazione spesso combina una sezione di alimentazione profonda, una sezione di compressione e un canale di sfiato o secondo stadio a valle, con filetto scaricato o apertura.
Scegli le viti ventilate quando umidità o gas causano porosità, bolle o finiture superficiali scadenti. Per evitare il trascinamento di nuovo dei gas, sono essenziali il corretto posizionamento della presa del vuoto e un pompaggio a valle. Le progettazioni ventilate possono ridurre le fasi di essiccazione a valle, ma richiedono componenti più complessi per il cilindro e un’attenta regolazione del processo.
Applicazioni: abbinare la vite al prodotto
Il prodotto finale è il criterio determinante nella scelta della vite. Applicazioni diverse impongono requisiti specifici in termini di qualità del fuso, miscelazione e stabilità. Ecco come i principali ambiti applicativi influenzano la scelta della vite.
Tubi e profili (edilizia, irrigazione)
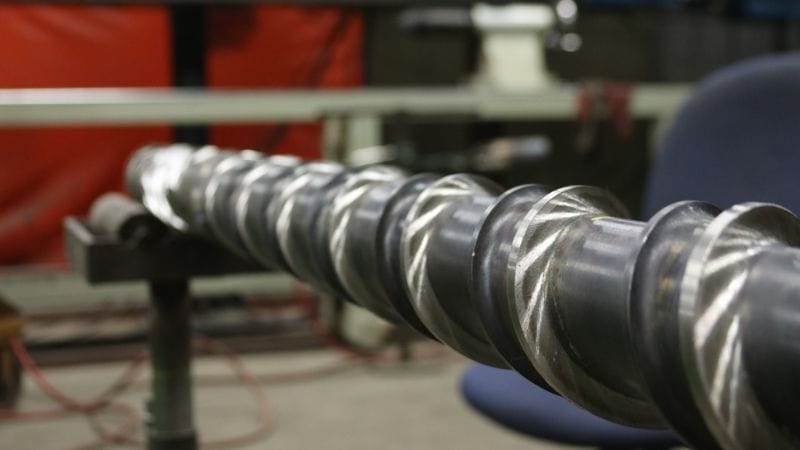
Le viti di estrusione per materie plastiche e gomma trasformano granuli o polveri in profili continui come tubi, fogli e profilati. La scelta della corretta geometria della vite e del rapporto lunghezza/diametro consente di controllare le dimensioni del prodotto e la qualità superficiale.
Film e fogli (imballaggi, rivestimenti)
La produzione di film, fibre e fogli richiede un flusso regolare del fuso e un controllo preciso della pressione. Adeguare la profondità dei canali e il rapporto di compressione della vite al polimero e alla velocità della linea riduce le variazioni della temperatura del fuso e i difetti.
Composti e masterbatch (coloranti, additivi)
Per materiali altamente caricati o rinforzati, gli estrusori bivite o le viti monovite con profili speciali offrono il taglio e la capacità di trasporto necessari. Queste configurazioni prevengono gli intasamenti e migliorano la produttività con resine caricate con fibra di vetro, minerali o materiali riciclati.
Prodotti alimentari e mangimi (snack estrusi, crocchette)
I settori alimentare e dei mangimi utilizzano viti di estrusione per cuocere, conferire consistenza e formare prodotti come snack, cereali e alimenti per animali domestici. Le configurazioni bivite garantiscono miscelazione e trasferimento termico migliori e un controllo preciso per ricette con ingredienti sensibili.
Composti tecnici (polimeri caricati e rinforzati)
Per materiali altamente caricati o rinforzati, gli estrusori bivite o le viti monovite con profili speciali offrono il taglio e la capacità di trasporto necessari. Queste configurazioni prevengono gli intasamenti e migliorano la produttività con resine caricate con fibra di vetro, minerali o materiali riciclati.
Come la progettazione della vite influisce sull’estrusione della plastica
La geometria della vite controlla il movimento, la fusione e la miscelazione del materiale, determinando portata, consumo energetico, qualità del fuso e funzionamento della linea. La scelta del rapporto di compressione, della profondità del filetto e degli elementi di miscelazione modifica direttamente la produttività, l’uniformità del prodotto e la facilità di conduzione della linea.
Ottimizzare produttività ed efficienza energetica
- Progettazione & passo del canale: La capacità volumetrica della zona di alimentazione e il passo del filetto determinano soprattutto la portata massima possibile. Canali più profondi e passi più ampi spostano più materiale, ma richiedono una coppia maggiore.
- Rapporto di compressione (CR): Questo rapporto (profondità di alimentazione/profondità di dosaggio) controlla l’intensità della fusione. Un CR più alto accelera la fusione e può aumentare la produttività, ma comporta il rischio di più calore da taglio e maggiore carico sul motore.
- Rapporto L/D & efficienza: Una vite più lunga (rapporto L/D maggiore) crea un profilo di fusione più graduale, che può ridurre la coppia massima e il consumo energetico specifico. Elementi come i filetti barriera favoriscono una fusione efficiente con minori sprechi energetici.
- Il materiale è importante: Oltre alla geometria, l’efficienza costante richiede resistenza all’usura. Leghe temprate o rivestimenti mantengono precisa la geometria del canale, evitando cali di produttività e sprechi energetici dovuti all’aumento del gioco causato dall’usura.
Garantire qualità e uniformità del prodotto
- Omogeneità del fuso: Il profilo di fusione della vite, determinato dalla progettazione della zona di transizione, stabilisce il grado di fusione e l’uniformità della temperatura. Una progettazione inadeguata causa solidi non fusi o picchi di temperatura, con difetti come gel o punti deboli.
- Miscelazione & dispersione: Come già illustrato, il tipo e la posizione degli elementi di miscelazione controllano direttamente la distribuzione degli additivi, influendo sulle proprietà meccaniche, sul colore e sull’aspetto superficiale.
- Stabilità della pressione: Una pressione della massa costante e stabile è essenziale per il controllo dimensionale. Lunghezza e tolleranza della zona di dosaggio sono fondamentali per attenuare le oscillazioni di pressione che causano variazioni di spessore nei fogli o nei tubi.
- Controllo del tempo di permanenza: Il percorso di flusso della vite deve ridurre al minimo i «punti morti», dove il materiale può ristagnare e degradarsi. È particolarmente importante per i polimeri sensibili al calore (come il PVC), per prevenire bruciature e mantenere costante la viscosità.
Garantire stabilità operativa e facilità d’uso
- Avviamento & spurgo: Una vite ben progettata con un profilo di compressione razionale si avvia in modo prevedibile e consente uno spurgo pulito durante i cambi di materiale o colore, riducendo i tempi di fermo.
- Prevenzione delle pulsazioni: Le viti che favoriscono una fusione stabile (ad esempio, quelle a barriera) sono meno soggette a pulsazioni della portata, che disturbano il controllo dimensionale e aumentano gli scarti.
- Manutenzione & durata utile: La scelta tra giochi ridotti (per un pompaggio migliore) e giochi più ampi (per tollerare i contaminanti) è un compromesso di manutenzione importante. Le progettazioni che funzionano agevolmente a bassi regimi riducono le sollecitazioni sulla trasmissione.
- Autopulizia: Caratteristiche come gli elevati angoli del filetto nella zona di alimentazione possono aiutare a pulire il cilindro, facilitando cambi di produzione più rapidi.
Conclusione
La vite dell’estrusore è il cuore del processo: determina il movimento del materiale, l’efficienza di fusione e la qualità della miscela finale. La sua geometria non influenza soltanto le prestazioni: le definisce.
Per scegliere la vite ottimale occorre analizzare con chiarezza il polimero, la produttività desiderata e gli obiettivi di qualità. Considera sempre la combinazione di geometria, metallurgia e caratteristiche speciali.
Usa questa lista di controllo per orientare la scelta:
- Adatta il profilo della vite al materiale (ad esempio, una vite barriera per i fusi difficili).
- Verifica la metallurgia per la resistenza all’abrasione e alla corrosione.
- Pianifica gli intervalli di manutenzione in base alle ore di funzionamento e all’usura.
- Verifica l’aumento di scala produttiva prima di apportare modifiche alla produzione completa.
Se modifichi la geometria della vite, esegui prove controllate per misurare temperatura del fuso, pressione e qualità del prodotto. Documenta i risultati per ripetere i successi ed evitare sorprese.
Cerchi una linea completa per l’estrusione della plastica?
JWELL produce linee complete per tubi, profili, fogli e granulazione. I nostri estrusori gli estrusori bivite sono rinomati per la lavorazione del PVC; ogni linea è personalizzata integrando la produttività, il materiale e le specifiche del prodotto richiesti.
Troverai specifiche dettagliate, soluzioni su misura per le tue esigenze e altre informazioni su come le nostre apparecchiature avanzate possono migliorare le tue capacità produttive. Scopri la nostra gamma di prodotti e contattateci per maggiori informazioni.





