
Pareizi izvēlēta skrūve var palielināt ražošanas jaudu, uzlabot kausējuma kvalitāti un samazināt brāķi, nodrošinot ātrāku un uzticamāku ražošanu.
Šajā ceļvedī aplūkosim izplatītākos ekstrūdera skrūvju veidus, to pielietojumu un ģeometrijas izmaiņu ietekmi uz veiktspēju, lai jūs varētu izvēlēties savam procesam atbilstošu skrūvi.
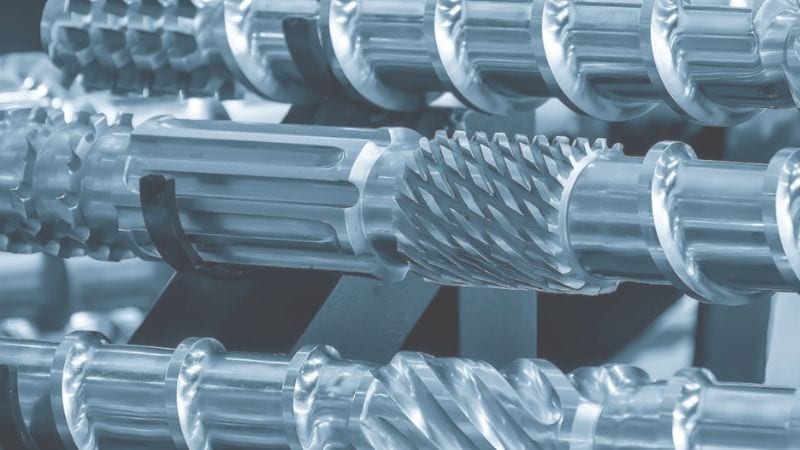
Ekstrūzijas skrūvju veidi
Katra ekstrūdera skrūve ir projektēta konkrētu apstrādes problēmu risināšanai — no pamatmateriāla transportēšanas līdz efektīvai kausēšanai, intensīvai sajaukšanai vai gaistošo vielu izvadīšanai. Piemērota veida izvēle ir pirmais solis ekstrūzijas līnijas optimizācijā.
Vienas vijuma (standarta) skrūves
Visbiežāk izmantotajai un ekonomiskākajai konstrukcijai ir viens nepārtraukts spirālveida vijums. Materiālu transportē, saspiež un kausē, pakāpeniski samazinot kanāla dziļumu no padeves zonas līdz dozēšanas zonai. Šī konstrukcija nodrošina prognozējamu izlaidi, un to ir viegli apkopt un atjaunot.
- Piemērota: Stabila standarta homopolimēru un universālu kompaundu ražošana ar labu plūstamību un mazu pildvielu saturu.
- Biežākie pielietojumi: Izmanto daudzos plēvju, lokšņu un cauruļu ražošanas procesos.
- Ierobežojumi: Mazāk efektīva materiāliem ar lielu pildvielu saturu vai polimēriem, kam vajadzīga intensīva kausējuma homogenizācija. Veiktspēju bieži var uzlabot, pievienojot pakārtotu sajaukšanas sekciju.
Barjeras skrūve
Šai konstrukcijai ir sekundārs vijums, kas galveno kanālu sadala divos paralēlos ceļos: seklā kausējuma kanālā un dziļākā cieto granulu kanālā. Šī “barjera” uzlabo cietā materiāla padevi un kausēšanu, samazinot neizkusuša materiāla daudzumu, uzlabojot temperatūras stabilitāti un bieži palielinot ražošanas jaudu un energoefektivitāti.
- Piemērota: Puskristāliskiem polimēriem (piemēram, HDPE un PP) un lielas ražošanas jaudas pielietojumiem, kur kritiski svarīgs ir pilnīgs un vienmērīgs kausējums.
- Biežākie pielietojumi: Precīzai plēvju un lokšņu ekstrūzijai un sveķu apstrādei, kuros mēdz palikt neizkusušas daļiņas.
- Ierobežojumi: Lielākas sākotnējās izmaksas un sarežģītāka ražošana. Veiktspēja ir ļoti jutīga pret barjeras vijuma atstarpi un garumu, tādēļ nepieciešama precīza projektēšana un regulēšana.
Sajaukšanas skrūve
Sajaukšanas skrūvē ir integrēti īpaši elementi, piemēram, Maddock, tapu vai mīcīšanas sekcijas, kas uzlabo piedevu, pildvielu vai krāsvielu dispersiju un sadalījumu. Šie elementi rada kontrolētu bīdi un homogenizē kausējumu.
- Piemērota: Pildvielu kompaundi, krāsvielu koncentrāti un citi pielietojumi, kuros prioritāte ir vienmērīga krāsa, piedevu dispersija vai daļiņu deaglomerācija.
- Biežākie pielietojumi: Kompaundēšana, krāsvielu koncentrātu ražošana un inženierpolimēru apstrāde ar lielu pildvielu slodzi.
- Ierobežojumi: Rada lielāku bīdi un kausējuma temperatūru, tādēļ nepieciešama rūpīga termiskā kontrole. Lielāks griezes moments un nodilums prasa izmantot rūdītus materiālus vai pārklājumus, apstrādājot abrazīvas piedevas.
Ventilācijas (divpakāpju) skrūve
Ventilācijas jeb divpakāpju skrūvei ir spiediena kontrolēta kausēšanas sekcija, kurai seko zema spiediena vakuuma zona gaistošo vielu un mitruma izvadīšanai. Tā nodrošina kontrolētu degazāciju higroskopiskiem polimēriem, šķīdinātāju saturošiem maisījumiem un pārtikas sastāvdaļām, kas jutīgas pret ieslēgtām gāzēm. Konstrukcijā bieži apvieno dziļu padeves sekciju, saspiešanas sekciju un pakārtotu ventilācijas/otrās pakāpes kanālu ar pazeminātu vijumu vai atveri.
Izvēlieties ventilācijas skrūvi, ja mitrums vai gāzes izraisa porainību, burbuļus vai sliktu virsmas apdari. Lai novērstu gāzu atkārtotu iesūkšanu, būtiski ir pareizi izvietot vakuuma atveri un nodrošināt pakārtoto sūknēšanu. Ventilācijas konstrukcija var samazināt turpmākās žāvēšanas darbības, taču tai nepieciešama sarežģītāka cilindra aparatūra un rūpīga procesa regulēšana.
Pielietojums: skrūves izvēle atbilstoši produktam
Skrūves izvēli galvenokārt nosaka gala produkts. Dažādiem pielietojumiem ir atšķirīgas prasības attiecībā uz kausējuma kvalitāti, sajaukšanu un stabilitāti. Tālāk aplūkots, kā galvenās pielietojuma jomas nosaka skrūves izvēli.
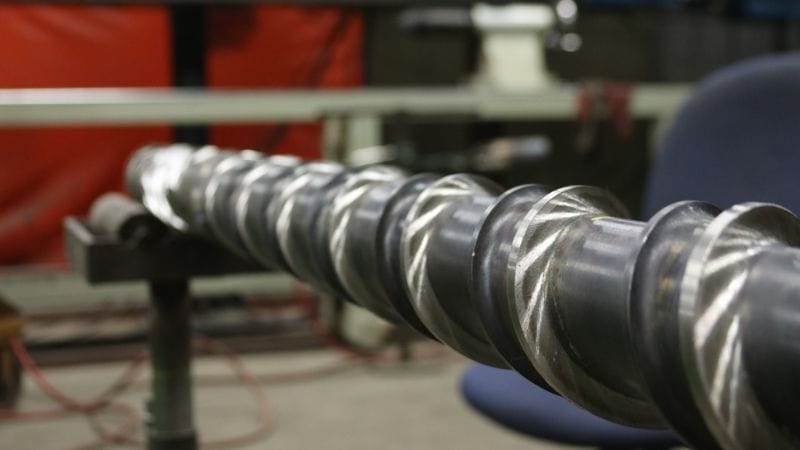
Caurules un profili (būvniecība, apūdeņošana)
Ekstrūderu skrūves plastmasas un gumijas apstrādē pārvērš granulas vai pulverus nepārtrauktos izstrādājumos, piemēram, caurulēs, loksnēs un profilos. Izvēloties atbilstošu skrūves ģeometriju un garuma un diametra attiecību, var kontrolēt produkta izmērus un virsmas kvalitāti.
Plēves un loksnes (iepakojums, oderējums)
Plēvju, šķiedru un lokšņu ražošanā vajadzīga vienmērīga kausējuma plūsma un precīza spiediena kontrole. Pielāgojot skrūves kanāla dziļumu un saspiešanas pakāpi polimēram un līnijas ātrumam, samazinās kausējuma temperatūras svārstības un defekti.
Kompaundi un krāsvielu koncentrāti (krāsvielas, piedevas)
Materiāliem ar lielu pildvielu saturu vai armētiem materiāliem nepieciešams divu skrūvju ekstrūderis vai īpaši profilēta vienas skrūves konstrukcija, kas nodrošina vajadzīgo bīdi un padeves jaudu. Šādi risinājumi novērš aizsērēšanu un palielina ražīgumu, apstrādājot stikla šķiedras, minerālvielas vai pārstrādātus sveķus saturošus materiālus.
Pārtikas un lopbarības produkti (ekstrudētas uzkodas, sausā barība)
Pārtikas un lopbarības nozarē ekstrūzijas skrūves izmanto produktu, piemēram, uzkodu, graudaugu un lolojumdzīvnieku barības, termiskai apstrādei, tekstūras veidošanai un formēšanai. Divu skrūvju konstrukcijas nodrošina labāku sajaukšanu un siltuma pārnesi, kā arī precīzu kontroli receptēm ar jutīgām sastāvdaļām.
Tehniskie kompaundi (pildīti, armēti polimēri)
Materiāliem ar lielu pildvielu saturu vai armētiem materiāliem nepieciešams divu skrūvju ekstrūderis vai īpaši profilēta vienas skrūves konstrukcija, kas nodrošina vajadzīgo bīdi un padeves jaudu. Šādi risinājumi novērš aizsērēšanu un palielina ražīgumu, apstrādājot stikla šķiedras, minerālvielas vai pārstrādātus sveķus saturošus materiālus.
Kā skrūves konstrukcija ietekmē plastmasas ekstrūziju
Skrūves ģeometrija kontrolē materiāla pārvietošanos, kausēšanu un sajaukšanu, tā nosakot ražošanas jaudu, enerģijas patēriņu, kausējuma kvalitāti un līnijas darbību. Saspiešanas pakāpes, vijuma dziļuma un sajaukšanas elementu izvēle tieši maina ražīgumu, produkta vienmērīgumu un līnijas ekspluatācijas vienkāršību.
Ražošanas jaudas un energoefektivitātes pilnveide
- Kanāla konstrukcija & solis: Padeves zonas tilpuma ietilpība un vijuma solis galvenokārt nosaka maksimālo iespējamo ražošanas jaudu. Dziļāki kanāli un lielāks solis pārvieto vairāk materiāla, taču prasa lielāku griezes momentu.
- Saspiešanas pakāpe (CR): Šī attiecība (padeves dziļums/dozēšanas dziļums) nosaka kausēšanas intensitāti. Lielāka CR paātrina kausēšanu un var palielināt izlaidi, taču rada arī lielākas bīdes radītā siltuma un motora slodzes risku.
- L/D attiecība & efektivitāte: Garāka skrūve (lielāka L/D attiecība) nodrošina saudzīgāku un pakāpeniskāku kausēšanas profilu, kas var samazināt maksimālo griezes momentu un īpatnējo enerģijas patēriņu. Barjeras vijumi arī veicina efektīvu kausēšanu ar mazākiem enerģijas zudumiem.
- Materiāli: Papildus ģeometrijai ilgstošai efektivitātei vajadzīga nodilumizturība. Rūdīti sakausējumi vai pārklājumi saglabā precīzu kanāla ģeometriju un novērš nodiluma radītu atstarpju palielināšanos, kas samazina ražošanas jaudu un rada enerģijas zudumus.
Produkta kvalitātes un nemainīguma nodrošināšana
- Kausējuma viendabīgums: Skrūves kausēšanas profilu, ko nosaka pārejas zonas konstrukcija, izmanto, lai kontrolētu kausējuma pilnīgumu un temperatūras vienmērīgumu. Slikta konstrukcija izraisa neizkusušas cietās daļiņas vai temperatūras pīķus, radot tādus defektus kā želejveida ieslēgumi vai vāji posmi.
- Sajaukšana & dispersija: Kā jau minēts, sajaukšanas elementu veids un novietojums tieši kontrolē piedevu sadalījumu un ietekmē mehāniskās īpašības, krāsu un virsmas izskatu.
- Spiediena stabilitāte: Vienmērīgs un stabils spiediens ekstrūzijas galvā ir būtisks izmēru kontrolei. Dozēšanas zonas garums un pielaides palīdz slāpēt spiediena svārstības, kas izraisa lokšņu vai cauruļu biezuma izmaiņas.
- Uzturēšanās laika kontrole: Skrūves plūsmas ceļā jāsamazina stagnācijas zonas, kurās materiāls var uzkrāties un noārdīties. Tas ir īpaši svarīgi karstumjutīgiem polimēriem, piemēram, PVC, lai nepieļautu piedegšanu un saglabātu nemainīgu viskozitāti.
Darbības stabilitāte un vienkārša ekspluatācija
- Iedarbināšana & iztīrīšana: Labi projektēta skrūve ar loģisku saspiešanas profilu nodrošina prognozējamu iedarbināšanu un tīru iztīrīšanu, mainot materiālu vai krāsu, tā samazinot dīkstāvi.
- Izlaides svārstību novēršana: Skrūvēm, kas veicina stabilu kausēšanu (piemēram, barjeras konstrukcijām), retāk rodas izlaides svārstības, kas traucē biezuma kontroli un palielina brāķi.
- Apkope & ilgmūžība: Izvēle starp mazām atstarpēm (labākai sūknēšanai) un lielākām atstarpēm (labākai piemaisījumu pielaidei) ir svarīgs apkopes kompromiss. Konstrukcijas, kas vienmērīgi darbojas pie zemākiem apgriezieniem, samazina slodzi uz piedziņas mezglu.
- Pašattīrīšanās: Stāvs vijuma leņķis padeves zonā palīdz attīrīt cilindru un paātrina materiāla maiņu.
Noslēgumā
Ekstrūdera skrūve ir procesa centrālais elements, kas nosaka materiāla pārvietošanos, kausēšanas efektivitāti un gala maisījuma kvalitāti. Tās ģeometrija ne tikai ietekmē veiktspēju — tā to nosaka.
Optimālās skrūves izvēlei nepieciešama skaidra polimēra, vēlamās ražošanas jaudas un kvalitātes mērķu analīze. Vienmēr izvērtējiet trīs aspektus: ģeometriju, metalurģiju un īpašās funkcijas.
Lēmumu pieņemšanai izmantojiet šo kontrolsarakstu:
- Saskaņojiet skrūves profilu ar materiālu (piemēram, barjeras skrūvi grūti kausējamiem materiāliem).
- Pārbaudiet metalurģiskās īpašības attiecībā uz nodilumizturību un izturību pret koroziju.
- Plānojiet apkopes intervālus atbilstoši darba stundām un nodilumam.
- Pārbaudiet mēroga palielināšanu pirms pilna mēroga ražošanas izmaiņām.
Mainot skrūves ģeometriju, veiciet kontrolētus izmēģinājumus, lai izmērītu kausējuma temperatūru, spiedienu un produkta kvalitāti. Dokumentējiet rezultātus, lai atkārtotu veiksmīgos risinājumus un izvairītos no pārsteigumiem.
Meklējat pilnu plastmasas ekstrūzijas līniju?
JWELL ražo pilnas cauruļu, profilu un lokšņu ekstrūzijas, kā arī granulēšanas līnijas. Mūsu bieži izmanto divu gliemežvārpstu ekstrūderus ir pazīstamas PVC apstrādē, un katra līnija tiek pielāgota, ņemot vērā vajadzīgo ražošanas jaudu, materiālu un produkta specifikācijas.
Uzziniet detalizētas specifikācijas, iepazīstieties ar jūsu vajadzībām pielāgotiem risinājumiem un uzziniet, kā mūsu progresīvās iekārtas var uzlabot ražošanas iespējas. Apskatiet mūsu produktu klāstu un sazinieties ar mums , lai saņemtu plašāku informāciju.





