
Um fuso bem selecionado pode aumentar a produção, melhorar a qualidade da massa fundida e reduzir os resíduos, proporcionando uma produção mais rápida e fiável.
Neste guia, apresentamos os tipos mais comuns de fusos de extrusora, as suas variantes e aplicações ideais e o impacto da geometria no desempenho, para que possa escolher o fuso certo para o seu processo.
Tipos de fusos de extrusão
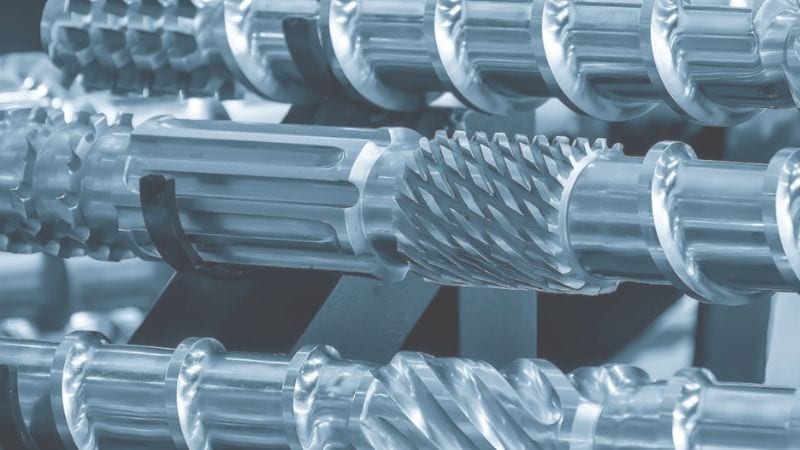
Cada fuso de extrusora é concebido para resolver desafios de processamento específicos, seja o transporte básico, a fusão eficiente, a mistura intensiva ou a remoção de voláteis. A escolha do tipo adequado é o primeiro passo para otimizar a linha de extrusão.
Fusos de rosca simples (normalizados)
Sendo o projeto mais comum e económico, o fuso de rosca simples utiliza uma hélice contínua. O material é transportado, comprimido e fundido à medida que a profundidade do canal diminui gradualmente da zona de alimentação para a zona de dosagem. Este projeto oferece uma produção previsível e é fácil de manter e recondicionar.
- Ideal para: Produção estável de homopolímeros convencionais e compostos de uso geral com bom escoamento e baixo teor de carga.
- Utilizações comuns: Encontram-se em muitas aplicações de películas, chapas e tubos.
- Limitações: Menos eficazes com materiais de elevado teor de carga ou polímeros que exigem homogeneização intensiva da massa fundida. Muitas vezes, o desempenho pode ser melhorado com a adição de uma secção de mistura a jusante.
O fuso de barreira
Este projeto incorpora uma hélice secundária que divide o canal principal em dois percursos paralelos: um canal pouco profundo para a massa fundida e um canal mais profundo para os grânulos sólidos. Esta «barreira» torna mais eficiente o transporte e a fusão dos sólidos, reduzindo o material não fundido, melhorando a estabilidade da temperatura e proporcionando frequentemente maior produção e eficiência energética.
- Ideal para: Polímeros semicristalinos (como HDPE e PP) e aplicações de elevada produção que exigem uma massa fundida completa e uniforme.
- Utilizações comuns: Extrusão de películas e chapas de precisão e processamento de resinas propensas a partículas não fundidas.
- Limitações: Custo inicial mais elevado e fabrico mais complexo. O desempenho é muito sensível à folga e ao comprimento da hélice de barreira, exigindo um projeto e ajuste precisos.
O fuso de mistura
Os fusos de mistura integram elementos especializados — como secções Maddock, de pinos ou de amassamento — para melhorar a dispersão e distribuição de aditivos, cargas ou corantes. Estes elementos introduzem cisalhamento controlado para homogeneizar a massa fundida.
- Ideal para: Compostos com cargas, masterbatches e qualquer aplicação que privilegie a uniformidade da cor, a dispersão dos aditivos ou a desaglomeração de partículas.
- Utilizações comuns: Composição, produção de concentrados de cor e resinas de engenharia com elevado teor de cargas.
- Limitações: Gera maior cisalhamento e temperatura da massa fundida, exigindo uma gestão térmica cuidadosa. O aumento do binário e do desgaste requer materiais endurecidos ou revestimentos no processamento de aditivos abrasivos.
O fuso ventilado (de dois estágios)
Os fusos ventilados ou de dois estágios têm uma zona de fusão com pressão controlada, seguida de uma zona de baixa pressão compatível com vácuo, para remover voláteis e humidade. Permitem a desgaseificação controlada de polímeros higroscópicos, misturas com solventes e ingredientes alimentares sensíveis a gases retidos. O projeto combina normalmente uma secção de alimentação profunda, uma secção de compressão e um canal de ventilação/segundo estágio a jusante, com hélice rebaixada ou abertura.
Escolha fusos ventilados quando a humidade ou os gases causarem porosidade, bolhas ou acabamento superficial deficiente. A localização adequada da abertura de vácuo e o bombeamento a jusante são essenciais para evitar a reentrada de gases. Os projetos ventilados podem reduzir as etapas de secagem a jusante, mas exigem componentes do cilindro mais complexos e um ajuste cuidadoso do processo.
Aplicações: adequar o fuso ao produto
O produto final é o principal fator na seleção do fuso. Diferentes aplicações impõem requisitos específicos à qualidade da massa fundida, mistura e estabilidade. Veja como as principais áreas de aplicação determinam a escolha do fuso.
Tubos e perfis (construção, irrigação)
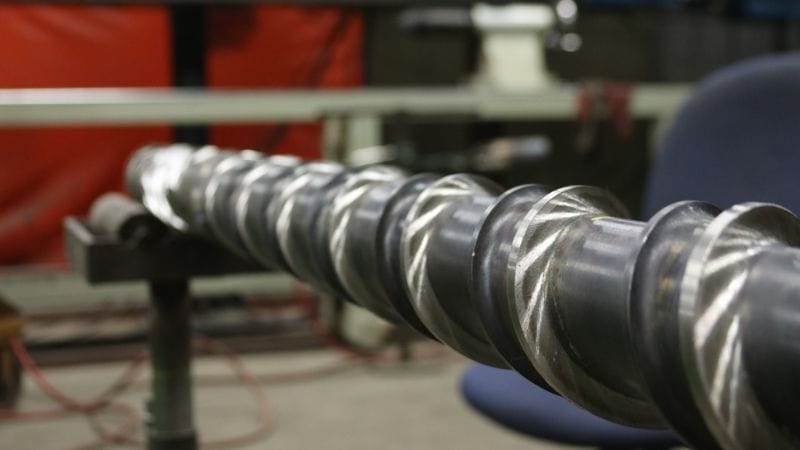
Os fusos de extrusão de plásticos e borracha ajudam a transformar grânulos ou pós em formas contínuas, como tubos, chapas e perfis. As dimensões e a qualidade superficial do produto são controladas através da escolha da geometria e da relação comprimento/diâmetro do fuso.
Películas e chapas (embalagens, revestimentos)
A produção de películas, fibras e chapas exige fluxo uniforme da massa fundida e controlo rigoroso da pressão. Adequar a profundidade do canal e a compressão do fuso ao polímero e à velocidade da linha reduz variações de temperatura da massa fundida e defeitos.
Compostos e masterbatches (corantes, aditivos)
Para materiais muito carregados ou reforçados, os fusos de duplo fuso ou os fusos simples com perfil especial proporcionam o cisalhamento e a capacidade de transporte necessários. Estas configurações evitam obstruções e melhoram a produção com resinas reforçadas com fibra de vidro, carregadas de minerais ou recicladas.
Produtos alimentares e rações (snacks extrudidos, croquetes)
As indústrias alimentar e de rações utilizam fusos de extrusão para cozinhar, texturizar e formar produtos como snacks, cereais e alimentos para animais de estimação. Os projetos de duplo fuso proporcionam melhor mistura, transferência de calor e controlo preciso para receitas sensíveis aos ingredientes.
Compostos técnicos (polímeros carregados e reforçados)
Para materiais muito carregados ou reforçados, os fusos de duplo fuso ou os fusos simples com perfil especial proporcionam o cisalhamento e a capacidade de transporte necessários. Estas configurações evitam obstruções e melhoram a produção com resinas reforçadas com fibra de vidro, carregadas de minerais ou recicladas.
Como o projeto do fuso afeta a extrusão de plásticos
A geometria do fuso controla o movimento, a fusão e a mistura do material, determinando a taxa de produção, o consumo energético, a qualidade da massa fundida e o funcionamento da linha. A escolha da relação de compressão, profundidade da hélice e elementos de mistura altera diretamente a produção, uniformidade do produto e facilidade de operação.
Otimizar a produção e a eficiência energética
- Projeto do canal & passo: A capacidade volumétrica da zona de alimentação e o passo da hélice determinam sobretudo a produção máxima possível. Canais mais profundos e passos maiores transportam mais material, mas exigem mais binário.
- Relação de compressão (CR): Esta relação (profundidade de alimentação/profundidade de dosagem) controla a intensidade da fusão. Uma CR mais elevada acelera a fusão e pode aumentar a produção, mas também aumenta o risco de aquecimento por cisalhamento e carga do motor.
- Relação L/D & eficiência: Um fuso mais longo (L/D superior) proporciona um perfil de fusão gradual, que pode reduzir o binário máximo e o consumo específico de energia. Elementos como as hélices de barreira também promovem uma fusão eficiente, com menos energia desperdiçada.
- O material importa: Para além da geometria, a eficiência contínua exige resistência ao desgaste. Ligas endurecidas ou revestimentos mantêm a geometria precisa do canal, evitando perdas de produção e desperdício de energia causados pelo aumento da folga devido ao desgaste.
Garantir a qualidade e a consistência do produto
- Homogeneidade da massa fundida: O perfil de fusão do fuso — determinado pelo projeto da zona de transição — define a fusão completa e a uniformidade térmica. Um projeto deficiente provoca sólidos não fundidos ou picos de temperatura, originando defeitos como géis ou pontos fracos.
- Mistura & dispersão: Conforme referido, o tipo e a posição dos elementos de mistura controlam a distribuição dos aditivos e afetam diretamente as propriedades mecânicas, a cor e o aspeto superficial.
- Estabilidade da pressão: Uma pressão de cabeça constante e estável é essencial para o controlo dimensional. O comprimento e a tolerância da zona de dosagem são fundamentais para amortecer as flutuações de pressão que provocam variações de espessura em chapas ou tubos.
- Controlo do tempo de residência: O percurso do fluxo no fuso deve minimizar «zonas mortas» onde o material possa estagnar e degradar-se. Isto é especialmente importante para polímeros sensíveis ao calor (como o PVC), para evitar queimaduras e manter uma viscosidade uniforme.
Alcançar estabilidade operacional e facilidade de utilização
- Arranque & purga: Um fuso bem concebido, com perfil de compressão lógico, permite um arranque previsível e purga limpa durante mudanças de material ou cor, reduzindo o tempo de paragem.
- Prevenção de oscilações: Fusos que promovem uma fusão estável (por exemplo, projetos de barreira) são menos propensos a oscilações de produção, que perturbam o controlo dimensional e aumentam resíduos.
- Manutenção & longevidade: A escolha entre folgas reduzidas (para melhor bombeamento) e folgas maiores (para tolerar contaminantes) é uma decisão de manutenção importante. Projetos que funcionam suavemente a rotações mais baixas reduzem a tensão no sistema de acionamento.
- Autolimpeza: Características como ângulos de hélice acentuados na zona de alimentação podem ajudar a limpar o cilindro, facilitando mudanças mais rápidas.
Conclusão
O fuso da extrusora é o elemento central do processo: determina o movimento do material, a eficiência de fusão e a qualidade da mistura final. A sua geometria não se limita a afetar o desempenho — define-o.
A escolha do fuso ideal exige uma análise clara do polímero, das taxas de produção pretendidas e dos objetivos de qualidade. Considere sempre a combinação de geometria, metalurgia e características especiais.
Utilize esta lista para orientar a decisão:
- Adequar o perfil do fuso ao material (por exemplo, fuso de barreira para materiais difíceis de fundir).
- Verificar a metalurgia quanto à resistência à abrasão e à corrosão.
- Planear os intervalos de manutenção com base nas horas de funcionamento e no desgaste.
- Testar a ampliação de escala antes de alterar a produção completa.
Se ajustar a geometria do fuso, realize ensaios controlados para medir a temperatura da massa fundida, a pressão e a qualidade do produto. Registe os resultados para reproduzir os êxitos e evitar surpresas.
Procura uma linha completa de extrusão de plásticos?
A JWELL fabrica linhas completas para tubos, perfis, chapas e peletização. As nossas extrusoras de dupla rosca são reconhecidas pelo processamento de PVC, e cada linha é personalizada e integra a produção, o material e as especificações do produto pretendidos.
Encontrará especificações detalhadas, soluções adaptadas às suas necessidades específicas e mais informações sobre como os nossos equipamentos avançados podem aumentar a capacidade de produção. Explore a nossa gama de produtos e contacte-nos para obter mais informações.





