
Eine passend ausgewählte Schnecke kann den Durchsatz steigern, die Schmelzequalität verbessern und Ausschuss reduzieren – für eine schnellere und zuverlässigere Fertigung.
In diesem Leitfaden erläutern wir die gängigsten Arten von Extruderschnecken, ihre Einsatzgebiete und wie sich Änderungen an der Geometrie auf die Leistung auswirken, damit Sie die richtige Schnecke für Ihren Prozess auswählen können.
Arten von Extruderschnecken
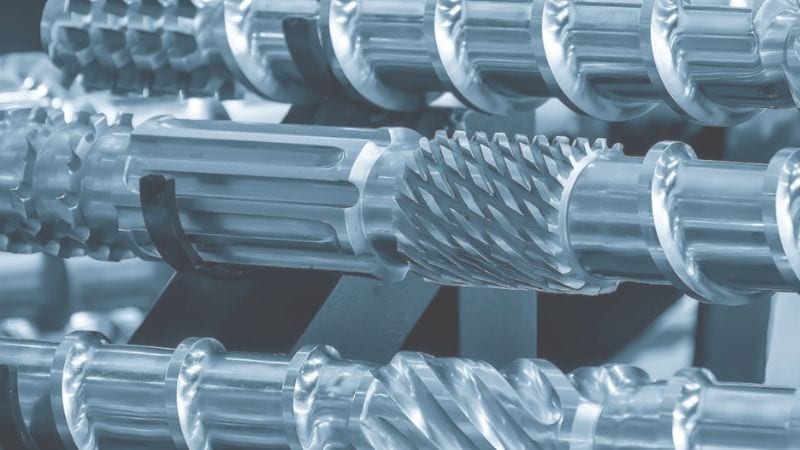
Jede Extruderschnecke ist für bestimmte Verarbeitungsaufgaben ausgelegt – von der einfachen Förderung über effizientes Aufschmelzen und intensives Mischen bis zur Entfernung flüchtiger Bestandteile. Die passende Bauart ist der erste Schritt zur Optimierung Ihrer Extrusionslinie.
Eingängige (Standard-)Schnecken
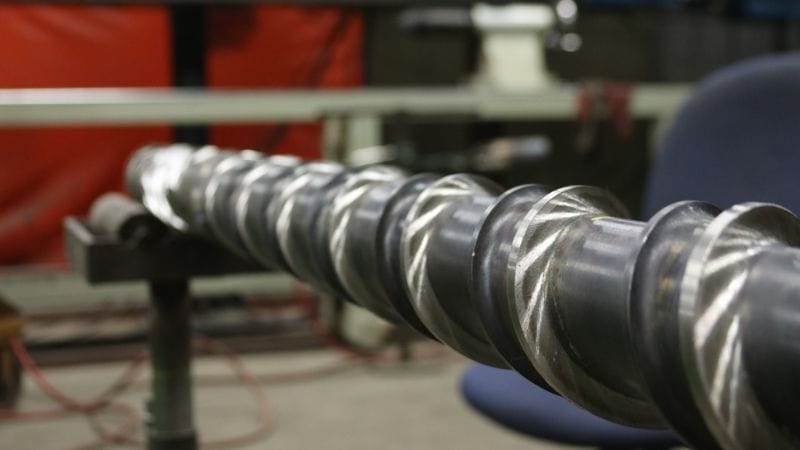
Die eingängige Schnecke ist die am weitesten verbreitete und wirtschaftlichste Bauart. Ein durchgängiger Schneckengang fördert, verdichtet und schmilzt das Material, während die Kanaltiefe von der Einzugs- zur Meteringzone allmählich abnimmt. Die Bauart liefert einen vorhersehbaren Ausstoß und lässt sich einfach warten und überarbeiten.
- Geeignet für: Gleichmäßiger Durchsatz bei Standardhomopolymeren und Allzweckmischungen mit guten Fließeigenschaften und geringem Füllstoffanteil.
- Typische Anwendungen: Wird in vielen Folien-, Platten- und Rohrextrusionsanwendungen eingesetzt.
- Einschränkungen: Weniger wirksam bei stark gefüllten Materialien oder Polymeren, die eine intensive Schmelzhomogenisierung erfordern. Häufig lässt sich die Leistung durch Ergänzung einer nachgeschalteten Mischzone verbessern.
Die Barriereschnecke
Diese Bauart verfügt über einen zusätzlichen Schneckengang, der den Hauptkanal in zwei parallele Wege teilt: einen flachen Kanal für die Schmelze und einen tieferen Kanal für feste Granulate. Die Barriere fördert Feststoffe und Schmelzen effizienter. Das verringert unaufgeschmolzenes Material, verbessert die Temperaturstabilität und ermöglicht häufig einen höheren Ausstoß bei besserer Energieeffizienz.
- Geeignet für: Teilkristalline Polymere (wie HDPE und PP) sowie Anwendungen mit hohem Durchsatz, bei denen eine vollständige, gleichmäßige Schmelze entscheidend ist.
- Typische Anwendungen: Präzise Folien- und Plattenextrusion sowie die Verarbeitung von Harzen, die zu unaufgeschmolzenen Partikeln neigen.
- Einschränkungen: Höhere Anfangskosten und komplexere Herstellung. Die Leistung hängt stark vom Spiel und der Länge des Barriereschneckengangs ab und erfordert eine präzise Auslegung und Abstimmung.
Die Mischschnecke
Mischschnecken integrieren spezielle Elemente – etwa Maddock-, Stift- oder Knetelemente – in ihre Auslegung, um die Verteilung von Additiven, Füllstoffen und Farbstoffen zu verbessern. Diese Elemente erzeugen eine kontrollierte Scherung und homogenisieren so die Schmelze.
- Geeignet für: Gefüllte Compounds, Masterbatches und alle Anwendungen, bei denen gleichmäßige Farbe, Additivverteilung oder Partikelentagglomeration wichtig sind.
- Typische Anwendungen: Compoundierung, Herstellung von Farbkonzentraten und technische Kunststoffe mit hohem Füllstoffanteil.
- Einschränkungen: Erzeugt höhere Scherkräfte und Schmelzetemperaturen, weshalb eine sorgfältige Temperaturführung erforderlich ist. Das höhere Drehmoment und der Verschleiß machen bei abrasiven Additiven gehärtete Werkstoffe oder Beschichtungen notwendig.
Die entlüftete (zweistufige) Schnecke
Entlüftete beziehungsweise zweistufige Schnecken verfügen zunächst über eine druckgeregelte Schmelzzone und anschließend über eine Niederdruckzone, die für Vakuumentgasung ausgelegt ist und flüchtige Bestandteile sowie Feuchtigkeit entfernt. So wird eine kontrollierte Entgasung hygroskopischer Polymere, lösungsmittelhaltiger Mischungen und gasempfindlicher Lebensmittel ermöglicht. Die Auslegung kombiniert häufig eine tiefe Einzugszone, eine Kompressionszone und einen nachgeschalteten Entlüftungs- beziehungsweise zweiten Schneckenkanal mit reduziertem Schneckengang oder Entlüftungsöffnung.
Wählen Sie entlüftete Schnecken, wenn Feuchtigkeit oder Gase Poren, Blasen oder eine schlechte Oberflächenqualität verursachen. Die richtige Positionierung der Vakuumöffnung und eine nachgeschaltete Pumpe sind entscheidend, damit Gase nicht erneut eingetragen werden. Entlüftete Ausführungen können nachgelagerte Trocknungsschritte reduzieren, erfordern jedoch komplexere Zylindertechnik und eine sorgfältige Prozesseinstellung.
Anwendungen: Die Schnecke auf das Produkt abstimmen
Das Endprodukt ist der wichtigste Faktor bei der Auswahl der Schnecke. Unterschiedliche Anwendungen stellen jeweils besondere Anforderungen an Schmelzequalität, Mischung und Prozessstabilität. So beeinflussen die wichtigsten Anwendungsbereiche die Wahl der Schnecke.
Rohre und Profile (Bauwesen, Bewässerung)
Extruderschnecken für Kunststoffe und Gummi wandeln Granulat oder Pulver in kontinuierliche Formen wie Rohre, Platten und Profile um. Durch die Wahl der passenden Schneckengeometrie und des Längen-Durchmesser-Verhältnisses bestimmen Sie Produktabmessungen und Oberflächenqualität.
Folien und Platten (Verpackung, Auskleidungen)
Bei der Herstellung von Folien, Fasern und Platten sind gleichmäßiger Schmelzefluss und präzise Druckregelung erforderlich. Eine Abstimmung von Schneckenkanaltiefe und Kompression auf Polymer und Liniengeschwindigkeit verringert Schwankungen der Schmelzetemperatur und Produktfehler.
Compounds und Masterbatches (Farbstoffe, Additive)
Für stark gefüllte oder verstärkte Werkstoffe bieten Doppelschnecken oder speziell profilierte Einschnecken die erforderliche Scherung und Förderleistung. Diese Konfigurationen verhindern Verstopfungen und erhöhen den Durchsatz bei glasfaserverstärkten, mineralgefüllten oder recycelten Kunststoffen.
Lebens- und Futtermittel (extrudierte Snacks, Trockenfutter)
Die Lebensmittel- und Futtermittelindustrie verwendet Extruderschnecken zum Garen, Texturieren und Formen von Snacks, Getreideprodukten und Tierfutter. Doppelschneckenausführungen bieten bessere Mischung und Wärmeübertragung sowie eine präzise Steuerung bei rezepturempfindlichen Zutaten.
Technische Compounds (gefüllte und verstärkte Polymere)
Für stark gefüllte oder verstärkte Werkstoffe bieten Doppelschnecken oder speziell profilierte Einschnecken die erforderliche Scherung und Förderleistung. Diese Konfigurationen verhindern Verstopfungen und erhöhen den Durchsatz bei glasfaserverstärkten, mineralgefüllten oder recycelten Kunststoffen.
Wie die Schneckenauslegung die Kunststoffextrusion beeinflusst
Die Schneckengeometrie steuert Bewegung, Aufschmelzen und Mischen des Materials und bestimmt damit Ausstoß, Energieverbrauch, Schmelzequalität und Anlagenbetrieb. Die Wahl von Kompressionsverhältnis, Schneckengangtiefe und Mischelementen beeinflusst Durchsatz, Produktgleichmäßigkeit und Bedienbarkeit unmittelbar.
Durchsatz und Energieeffizienz optimieren
- Kanalgeometrie & Steigung: Das Volumen des Einzugskanals und die Schneckengangsteigung bestimmen vor allem den maximal möglichen Durchsatz. Tiefere Kanäle und größere Steigungen fördern mehr Material, erfordern jedoch ein höheres Drehmoment.
- Kompressionsverhältnis (CR): Dieses Verhältnis (Einzugstiefe/Meteringtiefe) bestimmt die Intensität des Aufschmelzens. Ein höheres CR beschleunigt das Aufschmelzen und kann den Ausstoß steigern, birgt jedoch das Risiko höherer Scherwärme und Motorlast.
- L/D-Verhältnis & Effizienz: Eine längere Schnecke (höheres L/D) sorgt für ein sanfteres, allmählicheres Aufschmelzprofil. Dadurch können Spitzendrehmoment und spezifischer Energieverbrauch sinken. Merkmale wie Barriereschneckengänge fördern ebenfalls effizientes Aufschmelzen mit weniger Energieverlust.
- Werkstoffaspekte: Neben der Geometrie setzt dauerhafte Effizienz Verschleißbeständigkeit voraus. Gehärtete Legierungen oder Beschichtungen erhalten die präzise Kanalgeometrie und verhindern Durchsatzrückgang und Energieverluste durch verschleißbedingt vergrößertes Spiel.
Produktqualität und Gleichmäßigkeit sicherstellen
- Schmelzehomogenität: Das Aufschmelzprofil der Schnecke, das durch die Gestaltung der Übergangszone bestimmt wird, beeinflusst den vollständigen Aufschluss und die Temperaturgleichmäßigkeit der Schmelze. Eine mangelhafte Auslegung führt zu ungeschmolzenen Feststoffen oder Temperatursprüngen, die Fehler wie Gele oder Schwachstellen verursachen.
- Mischung & Dispersion: Wie beschrieben, bestimmen Art und Anordnung der Mischelemente unmittelbar die Verteilung von Additiven und beeinflussen damit mechanische Eigenschaften, Farbe und Oberflächenbild.
- Druckstabilität: Ein gleichmäßiger, stabiler Kopfdruck ist für die Maßhaltigkeit entscheidend. Länge und Toleranz der Meteringzone dämpfen Druckschwankungen, die zu Dickenabweichungen bei Platten oder Rohren führen.
- Verweilzeitregelung: Der Strömungsweg der Schnecke sollte Totzonen vermeiden, in denen Material stagniert und sich abbaut. Das ist besonders bei wärmeempfindlichen Polymeren (wie PVC) wichtig, um Verbrennungen zu verhindern und eine gleichmäßige Viskosität zu erhalten.
Betriebsstabilität und einfache Bedienung erreichen
- Anfahren & Spülen: Eine gut ausgelegte Schnecke mit durchdachtem Kompressionsprofil fährt zuverlässig an und lässt sich bei Material- oder Farbwechseln sauber spülen, wodurch Stillstandszeiten sinken.
- Druckschwankungen vermeiden: Schnecken, die ein stabiles Aufschmelzen fördern (z. B. Barriereschnecken), neigen weniger zu Ausstoßschwankungen. Diese beeinträchtigen die Maßregelung und erhöhen den Ausschuss.
- Wartung & Lebensdauer: Die Wahl zwischen engem Spiel (für bessere Förderung) und größerem Spiel (für höhere Toleranz gegenüber Verunreinigungen) ist ein zentraler Wartungsaspekt. Auslegungen, die bei niedrigeren Drehzahlen ruhig laufen, verringern die Belastung des Antriebsstrangs.
- Selbstreinigung: Merkmale wie steile Schneckengangwinkel in der Einzugszone können dabei helfen, den Zylinder sauber auszutragen und schnellere Umrüstungen zu ermöglichen.
Fazit
Die Extruderschnecke ist das zentrale Gestaltungselement Ihres Prozesses. Sie bestimmt Materialbewegung, Aufschmelzeffizienz und die Qualität der fertigen Mischung. Ihre Geometrie beeinflusst die Leistung nicht nur – sie legt sie fest.
Die optimale Schnecke wählen Sie anhand einer klaren Analyse Ihres Polymers, des gewünschten Durchsatzes und der Qualitätsziele. Berücksichtigen Sie stets das Zusammenspiel von Geometrie, Werkstoff und besonderen Merkmalen.
Nutzen Sie diese Checkliste als Entscheidungshilfe:
- Schneckenprofil auf das Material abstimmen (z. B. Barriereschnecke bei schwer schmelzbaren Materialien).
- Werkstoffausführung prüfen hinsichtlich Abrieb- und Korrosionsbeständigkeit.
- Wartungsintervalle planen anhand von Betriebsstunden und Verschleiß.
- Hochskalierung testen bevor Änderungen in die volle Produktion übernommen werden.
Wenn Sie die Schneckengeometrie ändern, führen Sie kontrollierte Versuche durch und messen Sie Schmelzetemperatur, Druck und Produktqualität. Dokumentieren Sie die Ergebnisse, um erfolgreiche Einstellungen zu wiederholen und Überraschungen zu vermeiden.
Suchen Sie eine komplette Kunststoffextrusionslinie?
JWELL fertigt umfassende Linien für Rohre, Profile, Platten und Granulierung. Unsere Extrusionslinien Doppelschneckenextruder sind für die PVC-Verarbeitung bekannt; jede Linie wird individuell auf den benötigten Ausstoß, Werkstoff und die Produktspezifikationen ausgelegt.
Hier finden Sie detaillierte Spezifikationen, maßgeschneiderte Lösungen und weitere Informationen dazu, wie unsere fortschrittlichen Anlagen Ihre Produktionsmöglichkeiten erweitern können. Entdecken Sie unser Produktsortiment und kontaktieren Sie uns für weitere Informationen.





