
Een goed gekozen schroef verhoogt de capaciteit, verbetert de smeltkwaliteit en vermindert uitval, voor snellere en betrouwbaardere productie.
Deze gids bespreekt gangbare extruderschroeftypen, geschikte toepassingen en de invloed van geometrie op prestaties, zodat u de juiste schroef voor uw proces kiest.
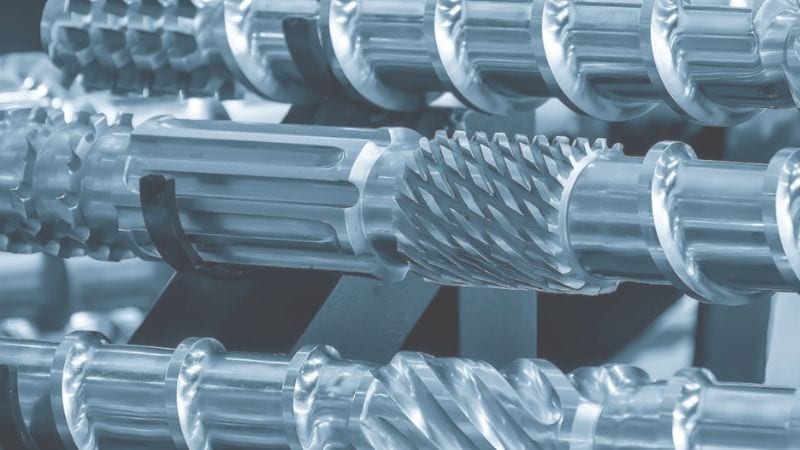
Soorten extrusieschroeven
Elke extruderschroef wordt ontworpen voor specifieke verwerkingsproblemen, zoals transport, efficiënt smelten, intensief mengen of verwijdering van vluchtige stoffen. De juiste keuze is de eerste stap naar optimalisatie van uw extrusielijn.
Standaardschroeven met één schroefgang
Het meest gangbare en voordelige ontwerp gebruikt één doorlopende spiraalvormige schroefgang. Het materiaal wordt getransporteerd, samengedrukt en gesmolten terwijl de kanaaldiepte afneemt van toevoer- naar doseerzone. Dit ontwerp biedt voorspelbare capaciteit en is eenvoudig te onderhouden en reviseren.
- Ideaal voor: Stabiele verwerking van standaard homopolymeren en algemene compounds met goede vloei-eigenschappen en weinig vulstof.
- Veelgebruikte toepassingen: Vaak gebruikt voor film, folie en buizen.
- Beperkingen: Minder effectief voor sterk gevulde materialen of polymeren die intensieve smelthomogenisering vragen. Een mengsectie verder stroomafwaarts kan de prestaties vaak verbeteren.
De barrièreschroef
Dit ontwerp heeft een tweede schroefgang die het hoofdkanaal in twee parallelle banen verdeelt: een ondiep kanaal voor smelt en een dieper kanaal voor vaste korrels. Deze barrière verbetert het transport en smelten van vaste stoffen, vermindert ongesmolten materiaal, stabiliseert de temperatuur en verhoogt vaak de capaciteit en energie-efficiëntie.
- Ideaal voor: Halfkristallijne polymeren zoals HDPE en PP en toepassingen met hoge capaciteit waarbij een volledige, uniforme smelt essentieel is.
- Veelgebruikte toepassingen: Precisie-extrusie van film en folie en verwerking van kunststoffen die ongesmolten deeltjes kunnen bevatten.
- Beperkingen: Hogere aanschafkosten en complexere productie. De prestaties zijn sterk afhankelijk van speling en lengte van de barrière-schroefgang en vragen nauwkeurig ontwerp en afstelling.
De mengschroef
Mengschroeven bevatten speciale elementen, zoals Maddock-, pen- of kneedsecties, om additieven, vulstoffen en kleurstoffen beter te verdelen en dispergeren. Deze elementen oefenen gecontroleerde afschuiving uit om de smelt te homogeniseren.
- Ideaal voor: Gevulde compounds, masterbatches en toepassingen waarbij uniforme kleur, additiefverdeling of deagglomeratie belangrijk is.
- Veelgebruikte toepassingen: Compounderen, productie van kleurconcentraten en technische kunststoffen met veel vulstof.
- Beperkingen: Hogere afschuiving en smelttemperatuur vragen zorgvuldig thermisch beheer. Meer koppel en slijtage vereisen geharde materialen of coatings bij schurende additieven.
De ontgassingsschroef met twee trappen
Ontgassingsschroeven hebben een drukgeregelde smeltfase, gevolgd door een lagedrukzone geschikt voor vacuüm, die vluchtige stoffen en vocht verwijdert. Dit biedt gecontroleerde ontgassing voor hygroscopische polymeren, oplosmiddelhoudende mengsels en voedselingrediënten die gevoelig zijn voor ingesloten gas. Het ontwerp combineert vaak een diepe toevoerzone, een compressiezone en een ontgassings- of tweede-trapskanaal met een vrijgemaakte schroefgang of opening.
Kies ontgassingsschroeven wanneer vocht of gas porositeit, bellen of een slechte oppervlakteafwerking veroorzaakt. Een goede positie van de vacuümopening en voldoende pompcapaciteit stroomafwaarts voorkomen opnieuw insluiten van gas. Ontgassing kan latere droogstappen beperken, maar vraagt complexere cilinderhardware en zorgvuldige procesafstelling.
Toepassingen: de schroef afstemmen op het product
Het eindproduct bepaalt uiteindelijk de schroefkeuze. Elke toepassing stelt andere eisen aan smeltkwaliteit, menging en stabiliteit. Hieronder ziet u hoe belangrijke toepassingen de keuze beïnvloeden.
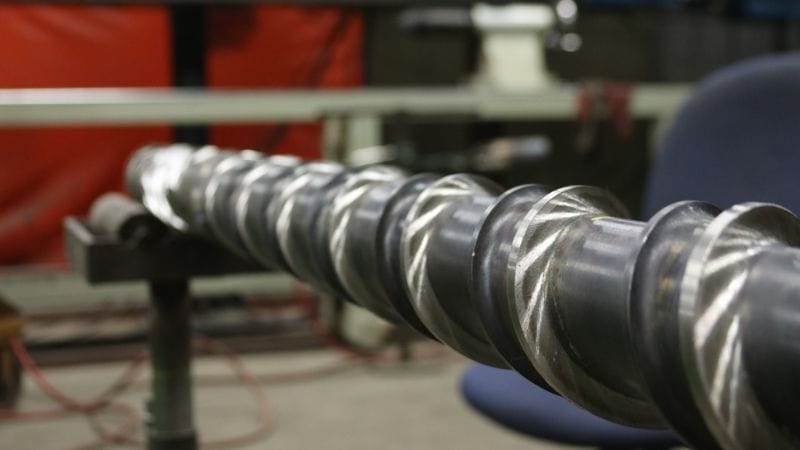
Buizen en profielen voor bouw en irrigatie
Extrusieschroeven voor kunststof en rubber zetten korrels of poeders om in continue vormen, zoals buizen, folie en profielen. De juiste schroefgeometrie en lengte-diameterverhouding bepalen productafmetingen en oppervlaktekwaliteit.
Film en folie voor verpakkingen en binnenbekleding
Film-, vezel- en folieproductie vragen een vloeiende smeltstroom en nauwkeurige drukregeling. Een passende kanaaldiepte en compressie voor het polymeer en de lijnsnelheid verminderen temperatuurschommelingen en defecten.
Compounds en masterbatches voor kleurstoffen en additieven
Voor sterk gevulde of versterkte materialen bieden dubbelschroeven of speciaal geprofileerde enkele schroeven de benodigde afschuiving en transportcapaciteit. Ze voorkomen verstopping en verhogen de capaciteit bij glas- of mineraalgevulde en gerecyclede kunststoffen.
Voedsel en diervoeding, zoals geëxtrudeerde snacks en brokken
De voedings- en diervoederindustrie gebruikt extrusieschroeven voor koken, textureren en vormen van snacks, granen en dierenvoer. Dubbelschroefontwerpen bieden betere menging, warmteoverdracht en nauwkeurige regeling voor gevoelige recepturen.
Technische compounds van gevulde en versterkte polymeren
Voor sterk gevulde of versterkte materialen bieden dubbelschroeven of speciaal geprofileerde enkele schroeven de benodigde afschuiving en transportcapaciteit. Ze voorkomen verstopping en verhogen de capaciteit bij glas- of mineraalgevulde en gerecyclede kunststoffen.
Hoe schroefontwerp kunststofextrusie beïnvloedt
De schroefgeometrie bepaalt hoe materiaal beweegt, smelt en mengt en daarmee capaciteit, energieverbruik, smeltkwaliteit en lijnwerking. Compressieverhouding, kanaaldiepte en mengelementen beïnvloeden de productie, productuniformiteit en bedienbaarheid rechtstreeks.
Capaciteit en energie-efficiëntie beheersen
- Kanaalontwerp & spoed: Het volumetrische vermogen van de toevoerzone en de schroefspoed bepalen vooral de maximaal mogelijke capaciteit. Diepere kanalen en grotere spoed verplaatsen meer materiaal, maar vragen meer koppel.
- Compressieverhouding (CR): Deze verhouding tussen toevoer- en doseerdiepte bepaalt de smeltintensiteit. Een hogere CR versnelt het smelten en kan de capaciteit verhogen, maar ook de afschuivingswarmte en motorbelasting.
- L/D-verhouding & efficiëntie: Een langere schroef met hogere L/D biedt een geleidelijker smeltprofiel, wat piekkoppel en specifiek energieverbruik kan verminderen. Barrière-schroefgangen bevorderen eveneens efficiënt smelten met minder energieverlies.
- Het belang van materiaal: Naast geometrie is slijtvastheid nodig voor blijvende efficiëntie. Geharde legeringen of coatings behouden de precieze kanaalvorm en voorkomen capaciteitsverlies en energieverspilling door grotere speling na slijtage.
Productkwaliteit en consistentie waarborgen
- Smelthomogeniteit: Het smeltprofiel wordt bepaald door het ontwerp van de overgangszone en beïnvloedt de volledigheid van smelten en de temperatuuruniformiteit. Een slecht ontwerp geeft ongesmolten deeltjes of temperatuurpieken, met defecten zoals gels of zwakke plekken.
- Mengen & dispersie: Het type en de positie van mengelementen bepalen de verdeling van additieven rechtstreeks en beïnvloeden mechanische eigenschappen, kleur en uiterlijk.
- Drukstabiliteit: Een constante, stabiele kopdruk is essentieel voor maatbeheersing. Lengte en tolerantie van de doseerzone dempen drukschommelingen die dikteverschillen in folie of buizen veroorzaken.
- Verblijftijdbeheersing: De stromingsroute moet dode zones beperken, waar materiaal kan stagneren en degraderen. Dit is vooral belangrijk bij warmtegevoelige polymeren zoals PVC, om verbranden te voorkomen en de viscositeit constant te houden.
Operationele stabiliteit en gebruiksgemak bereiken
- Opstarten & spoelen: Een goed ontworpen schroef met een logisch compressieprofiel start voorspelbaar en spoelt schoon bij materiaal- of kleurwissels, waardoor de stilstand afneemt.
- Pulsaties voorkomen: Schroeven met stabiele plastificatie, zoals barrièreontwerpen, zijn minder gevoelig voor capaciteitspulsaties die de dikteregeling verstoren en uitval verhogen.
- Onderhoud & levensduur: De keuze tussen nauwe speling voor beter pompen en ruimere speling voor verontreinigingstolerantie is een belangrijke onderhoudsafweging. Ontwerpen die bij lagere toerentallen soepel werken, verminderen de belasting van de aandrijflijn.
- Zelfreiniging: Steile schroefganghoeken in de toevoerzone kunnen de cilinder helpen schoonvegen en wissels versnellen.
Conclusie
De extruderschroef vormt het hart van het proces en bepaalt materiaaltransport, smeltefficiëntie en mengkwaliteit. De geometrie beïnvloedt de prestaties niet alleen, maar bepaalt ze.
De optimale schroefkeuze vraagt een duidelijke analyse van polymeer, gewenste capaciteit en kwaliteitsdoelen. Houd steeds rekening met geometrie, metallurgie en speciale kenmerken.
Gebruik deze checklist voor uw beslissingen:
- Stem het schroefprofiel af op het materiaal bijvoorbeeld een barrièreontwerp voor moeilijk smeltende materialen.
- Controleer de metallurgie voor slijtage- en corrosiebestendigheid.
- Plan onderhoudsintervallen op basis van bedrijfsuren en slijtage.
- Test opschaling voordat u de volledige productie wijzigt.
Voer bij aangepaste schroefgeometrie gecontroleerde proeven uit en meet smelttemperatuur, druk en productkwaliteit. Leg resultaten vast om succesvolle instellingen te herhalen en verrassingen te voorkomen.
Op zoek naar een complete kunststofextrusielijn?
JWELL produceert complete lijnen voor buizen, profielen, folie en granulatie. Onze worden dubbelschroefextruders staan bekend om PVC-verwerking. Elke lijn wordt afgestemd op uw vereiste capaciteit, materiaal en productspecificaties.
U vindt gedetailleerde specificaties, oplossingen op maat en meer informatie over hoe onze geavanceerde apparatuur uw productiecapaciteit kan verbeteren. Ontdek ons productassortiment en Neem contact met ons op voor meer informatie.





