
Правильно вибраний шнек підвищує продуктивність, поліпшує якість розплаву та зменшує брак, забезпечуючи швидше й надійніше виробництво.
У цьому посібнику ми розглянемо найпоширеніші типи шнеків екструдерів, їхні особливості, оптимальні застосування та вплив геометрії на характеристики, щоб ви обрали відповідний шнек.
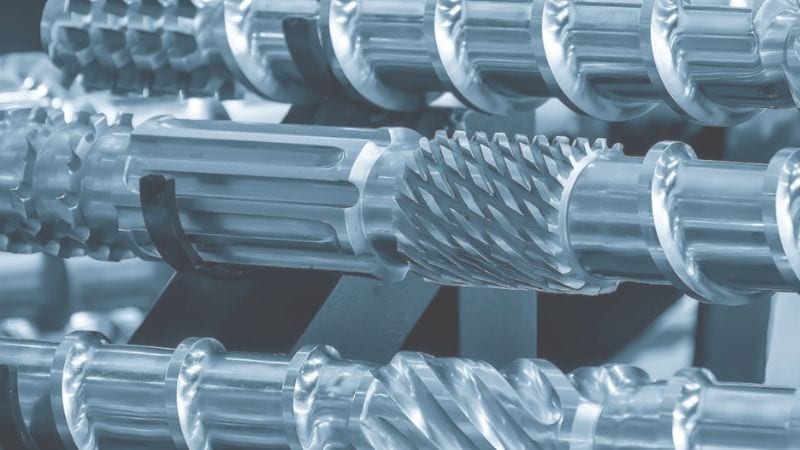
Типи екструзійних шнеків
Кожен шнек екструдера розробляється для конкретних завдань: базового транспортування, ефективного плавлення, інтенсивного змішування або видалення летких речовин. Вибір типу — перший крок оптимізації лінії.
Однозахідні (стандартні) шнеки
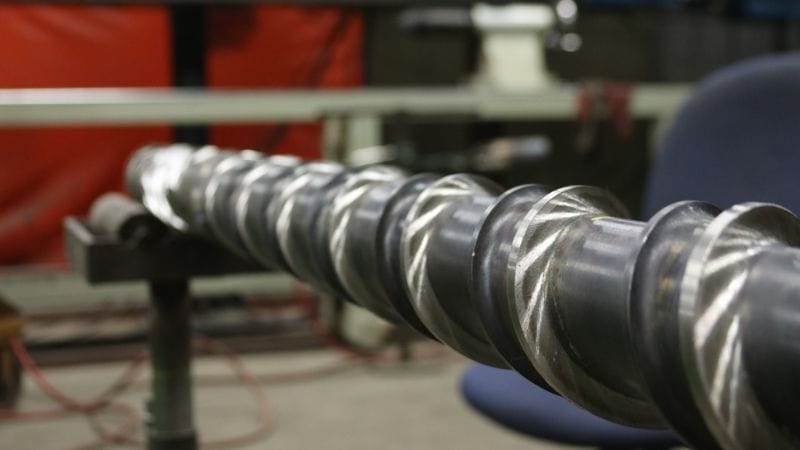
Найпоширеніший і найекономічніший однозахідний шнек має одну безперервну спіральну нарізку. Матеріал транспортується, стискається й плавиться зі зменшенням глибини каналу від зони подачі до дозування. Конструкція забезпечує передбачуваний випуск і легке обслуговування та відновлення.
- Ідеально підходить для: Стабільного випуску стандартних гомополімерів і універсальних компаундів із доброю текучістю й малим вмістом наповнювача.
- Типове використання: Багато застосувань плівок, листів і труб.
- Обмеження: Менш ефективні для високонаповнених матеріалів або полімерів, що потребують інтенсивної гомогенізації. Характеристики часто можна поліпшити додаванням змішувальної секції після основних зон.
Бар’єрний шнек
Конструкція має додатковий виток, який ділить основний канал на два паралельні шляхи: мілкий для розплаву й глибший для твердих гранул. Цей «бар’єр» забезпечує ефективніше транспортування твердої фази й плавлення, зменшуючи неплавкі частинки, поліпшуючи температурну стабільність і часто підвищуючи продуктивність та енергоефективність.
- Ідеально підходить для: Напівкристалічних полімерів (як-от HDPE і PP) та високопродуктивних застосувань, де критичне повне однорідне плавлення.
- Типове використання: Прецизійна екструзія плівок і листів та переробка смол, схильних до неплавких частинок.
- Обмеження: Вища початкова вартість і складніше виготовлення. Робота дуже чутлива до зазору й довжини бар’єрного витка, тому потрібні точне проєктування та налаштування.
Змішувальний шнек
Змішувальні шнеки мають спеціальні елементи, як-от секції Maddock, штифтові або місильні, для кращого диспергування й розподілу добавок, наповнювачів або барвників. Вони створюють контрольований зсув для гомогенізації розплаву.
- Ідеально підходить для: Наповнених компаундів, маткових концентратів і будь-яких застосувань, де пріоритетні рівномірний колір, розподіл добавок або руйнування агломератів.
- Типове використання: Компаундування, виробництво кольорових концентратів та інженерні смоли з високим наповненням.
- Обмеження: Створює вищий зсув і температуру розплаву, потребуючи ретельного теплового контролю. Вищий крутний момент і зношування вимагають загартованих матеріалів або покриттів для абразивних добавок.
Шнек із дегазацією (двоступеневий)
Шнеки з дегазацією або двоступеневі мають стадію розплаву з контрольованим тиском, після якої розташована зона низького тиску з можливістю вакуумування для видалення летких речовин і вологи. Це забезпечує контрольовану дегазацію гігроскопічних полімерів, розчинниковмісних сумішей і харчових складників, чутливих до захоплених газів. Конструкція часто поєднує глибоку зону подачі, стискання та наступний дегазаційний / другоступеневий канал із розвантаженим витком або отвором.
Обирайте дегазаційні шнеки, коли волога чи гази спричиняють пористість, бульбашки або погану поверхню. Правильне розташування вакуумного отвору й подальше перекачування необхідні для уникнення повторного захоплення газів. Дегазація може зменшити наступні етапи сушіння, але потребує складнішого циліндра й ретельного налаштування.
Застосування: узгодження шнека з продукцією
Кінцевий виріб є головним чинником вибору шнека. Різні застосування висувають особливі вимоги до якості розплаву, змішування й стабільності. Ось як основні сфери визначають вибір.
Труби й профілі (будівництво, зрошення)
Екструзійні шнеки для пластмас і гуми перетворюють гранули або порошки на безперервні форми — труби, листи й профілі. Правильна геометрія та співвідношення довжини до діаметра визначають розміри й якість поверхні.
Плівки й листи (пакування, облицювання)
Виробництво плівок, волокон і листів потребує плавного потоку розплаву та точного тиску. Узгодження глибини каналу й стискання з полімером і швидкістю лінії зменшує температурні коливання та дефекти.
Компаунди й маткові концентрати (барвники, добавки)
Для високонаповнених або армованих матеріалів двошнекові чи спеціально профільовані одинарні шнеки забезпечують потрібний зсув і транспортування. Вони запобігають закупорюванню та підвищують продуктивність зі склонаповненими, мінералонаповненими або вторинними смолами.
Харчові й кормові продукти (екструдовані снеки, сухі корми)
Харчова й кормова галузі використовують шнеки для термообробки, текстурування та формування снеків, зернових продуктів і кормів. Двошнекові конструкції дають краще змішування, теплообмін і точне керування для чутливих рецептур.
Технічні компаунди (наповнені, армовані полімери)
Для високонаповнених або армованих матеріалів двошнекові чи спеціально профільовані одинарні шнеки забезпечують потрібний зсув і транспортування. Вони запобігають закупорюванню та підвищують продуктивність зі склонаповненими, мінералонаповненими або вторинними смолами.
Як конструкція шнека впливає на екструзію пластмас
Геометрія шнека керує рухом, плавленням і змішуванням матеріалу, визначаючи продуктивність, енергоспоживання, якість розплаву й роботу лінії. Вибір ступеня стискання, глибини витків і змішувальних елементів безпосередньо змінює випуск, однорідність продукції та простоту експлуатації.
Керування продуктивністю й енергоефективністю
- Конструкція каналу & крок: Об’ємна місткість зони подачі та крок витків насамперед визначають максимально можливий випуск. Глибші канали й більший крок переміщують більше матеріалу, але потребують більшого крутного моменту.
- Ступінь стискання (CR): Це відношення (глибина подачі / глибина дозування) визначає інтенсивність плавлення. Вищий CR прискорює плавлення й потенційно підвищує випуск, але збільшує ризик зсувного нагрівання та навантаження двигуна.
- Співвідношення L/D & ефективність: Довший шнек (вище L/D) забезпечує делікатніше поступове плавлення, що може знижувати піковий крутний момент і питомі енерговитрати. Бар’єрні витки також сприяють ефективному плавленню з меншими втратами енергії.
- Матеріал має значення: Крім геометрії, тривала ефективність потребує зносостійкості. Загартовані сплави або покриття зберігають точну геометрію каналу, запобігаючи падінню випуску й втратам енергії через збільшені зазори від зношування.
Забезпечення якості й однорідності продукції
- Однорідність розплаву: Профіль плавлення шнека, визначений конструкцією перехідної зони, керує повнотою плавлення та рівномірністю температури. Невдала конструкція дає неплавкі частинки або температурні піки, спричиняючи гелі чи слабкі ділянки.
- Змішування & диспергування: Як зазначено, тип і розташування змішувальних елементів безпосередньо керують розподілом добавок, впливаючи на механічні властивості, колір і зовнішній вигляд поверхні.
- Стабільність тиску: Сталий стабільний тиск головки важливий для розмірного контролю. Довжина й допуски зони дозування гасять коливання тиску, що спричиняють різну товщину листів або труб.
- Керування часом перебування: Шлях потоку має мінімізувати «мертві зони», де матеріал застоюється й деградує. Це особливо важливо для термочутливих полімерів (як-от PVC), щоб запобігти підгорянню та зберегти сталу в’язкість.
Досягнення стабільної роботи та простоти використання
- Запуск & продування: Добре спроєктований шнек із логічним профілем стиснення забезпечує передбачуваний запуск і чисте продування під час зміни матеріалу або кольору, скорочуючи простої.
- Запобігання пульсаціям: Шнеки, що сприяють стабільному плавленню (наприклад, бар’єрні конструкції), менш схильні до пульсацій продуктивності, які порушують контроль товщини й збільшують відходи.
- Технічне обслуговування & довговічність: Вибір між малими зазорами (для кращого нагнітання) й більшими зазорами (для стійкості до забруднень) є важливим компромісом щодо обслуговування. Конструкції, що стабільно працюють за нижчих обертів, зменшують навантаження на приводний механізм.
- Самоочищення: Такі особливості, як крутий кут витків у зоні подавання, допомагають очищати циліндр, прискорюючи переналагодження.
Висновок
Шнек екструдера є центральним елементом процесу: він визначає переміщення матеріалу, ефективність плавлення та якість кінцевої суміші. Його геометрія не просто впливає на характеристики — вона їх визначає.
Щоб вибрати оптимальний шнек, потрібно чітко проаналізувати полімер, бажану продуктивність і цільові показники якості. Завжди враховуйте три чинники: геометрію, матеріал виготовлення та спеціальні конструктивні особливості.
Використовуйте цей список для ухвалення рішень:
- Узгодьте профіль шнека з матеріалом (наприклад, бар’єрну конструкцію для матеріалів, які важко плавити).
- Перевірте матеріал виготовлення на стійкість до стирання та корозії.
- Заплануйте інтервали технічного обслуговування відповідно до напрацювання й зношування.
- Перевірте масштабування перед повним переходом на виробництво.
Якщо ви змінюєте геометрію шнека, проведіть контрольовані випробування, щоб виміряти температуру розплаву, тиск і якість продукції. Задокументуйте результати, щоб повторювати успішні рішення й уникати несподіванок.
Шукаєте повну лінію для екструзії пластику?
JWELL виробляє комплексні лінії для труб, профілів, листів і гранулювання. Наші двошнекові екструдери лінії відомі ефективністю переробки PVC, а кожну конфігурацію налаштовують відповідно до потрібної продуктивності, матеріалу й специфікацій виробу.
Тут ви знайдете докладні характеристики, рішення відповідно до ваших потреб та інформацію про те, як наше передове обладнання може розширити виробничі можливості. Перегляньте асортимент нашої продукції і зв’яжіться з нами щоб дізнатися більше.





