
Правильно выбранный шнек может повысить производительность, улучшить качество расплава и уменьшить количество отходов, обеспечивая более быстрое и надежное производство.
В этом руководстве рассмотрены распространенные типы шнеков экструдера, их назначение и области применения, а также влияние геометрии на характеристики, чтобы вы могли выбрать подходящий шнек для своего процесса.
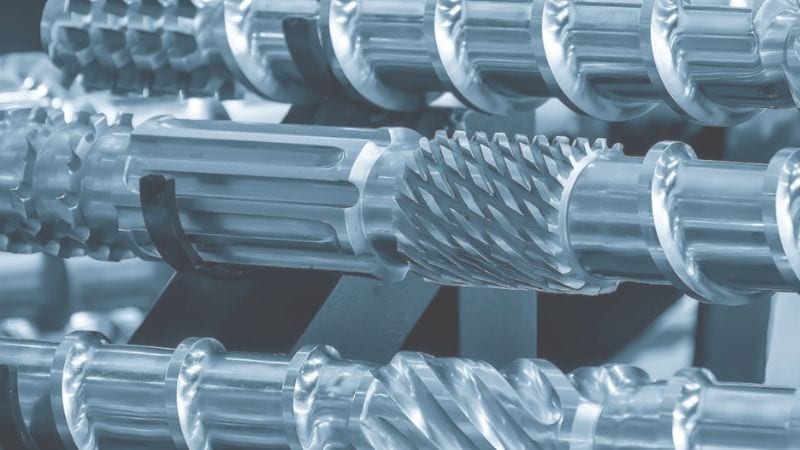
Типы экструзионных шнеков
Каждый шнек экструдера предназначен для решения конкретных задач переработки: транспортировки, эффективного плавления, интенсивного смешивания или удаления летучих веществ. Выбор подходящего типа — первый шаг к оптимизации экструзионной линии.
Однозаходные (стандартные) шнеки
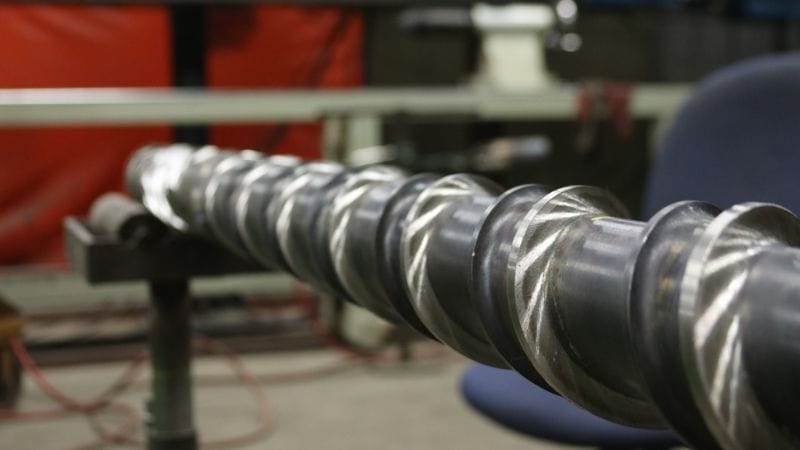
Самая распространенная и экономичная конструкция однозаходного шнека включает один непрерывный винтовой виток. По мере уменьшения глубины канала от зоны загрузки к дозирующей зоне материал транспортируется, сжимается и плавится. Такая конструкция обеспечивает предсказуемую производительность, проста в обслуживании и восстановлении.
- Подходит для: Стабильная производительность при переработке стандартных гомополимеров и универсальных компаундов с хорошей текучестью и низким содержанием наполнителя.
- Типичные области применения: Используется во многих областях производства пленок, листов и труб.
- Ограничения: Менее эффективен для материалов с высоким содержанием наполнителя и полимеров, требующих интенсивной гомогенизации расплава. Часто характеристики можно улучшить, добавив смесительную секцию после основного шнека.
Барьерный шнек
В этой конструкции предусмотрен дополнительный виток, разделяющий основной канал на два параллельных потока: неглубокий канал для расплава и более глубокий канал для твердых гранул. Этот «барьер» повышает эффективность транспортировки и плавления твердых частиц, уменьшая количество нерасплавленного материала, улучшая температурную стабильность и часто увеличивая производительность и энергоэффективность.
- Подходит для: Полукристаллические полимеры (например, HDPE и PP) и процессы с высокой производительностью, где критически важно получить полный однородный расплав.
- Типичные области применения: Прецизионная экструзия пленок и листов, а также переработка смол, склонных к образованию нерасплавленных частиц.
- Ограничения: Более высокая первоначальная стоимость и сложность изготовления. Производительность сильно зависит от зазора и длины барьерного витка, поэтому необходимы точное проектирование и настройка.
Смесительный шнек
В смесительных шнеках предусмотрены специальные элементы — например, секции Maddock, штифтовые или месильные — для улучшения диспергирования и распределения добавок, наполнителей и красителей. Эти элементы создают контролируемый сдвиг для гомогенизации расплава.
- Подходит для: Компаунды с наполнителями, мастербатчи и любые области применения, где важно равномерное распределение цвета и добавок или разрушение агломератов частиц.
- Типичные области применения: Компаундирование, производство цветных концентратов и инженерных смол с высоким содержанием наполнителя.
- Ограничения: Создает более высокий сдвиг и температуру расплава, поэтому требует тщательного теплового контроля. Повышенные крутящий момент и износ требуют применения закаленных материалов или покрытий при переработке абразивных добавок.
Вентилируемый (двухступенчатый) шнек
Вентилируемые, или двухступенчатые, шнеки имеют участок плавления с контролем давления, за которым следует зона низкого давления, пригодная для вакуумирования и удаления летучих веществ и влаги. Это обеспечивает контролируемую дегазацию гигроскопичных полимеров, смесей с растворителями и пищевых ингредиентов, чувствительных к захваченным газам. В конструкции часто сочетаются глубокая загрузочная секция, зона сжатия и расположенный далее вентиляционный канал или канал второй ступени с разгруженным витком либо отверстием.
Выбирайте вентилируемые шнеки, если влага или газы вызывают пористость, пузыри или плохое качество поверхности. Для предотвращения повторного захвата газов важно правильно расположить вакуумное отверстие и насос последующей откачки. Вентилируемые конструкции могут сократить последующие этапы сушки, но требуют более сложной конструкции цилиндра и тщательной настройки процесса.
Области применения: выбор шнека для конкретного изделия
Главный фактор при выборе шнека — конечное изделие. Различные области применения предъявляют особые требования к качеству расплава, смешиванию и стабильности. Ниже показано, как требования основных отраслей определяют выбор шнека.
Трубы и профили (строительство, ирригация)
Экструзионные шнеки для пластмасс и резины превращают исходные гранулы или порошок в непрерывные изделия, такие как трубы, листы и профили. Выбор правильной геометрии шнека и отношения длины к диаметру позволяет регулировать размеры и качество поверхности изделия.
Пленки и листы (упаковка, облицовочные материалы)
Производство пленок, волокон и листов требует плавного течения расплава и точного контроля давления. Подбор глубины канала и степени сжатия шнека с учетом полимера и скорости линии снижает колебания температуры расплава и количество дефектов.
Компаунды и мастербатчи (красители, добавки)
Для материалов с высоким содержанием наполнителя или армирующих компонентов двухшнековые или специально профилированные одношнековые конструкции обеспечивают необходимый сдвиг и производительность транспортировки. Такие конфигурации предотвращают засорение и повышают производительность при переработке смол, наполненных стекловолокном или минералами, а также вторичного сырья.
Пищевые продукты и корма (экструдированные снеки, гранулы для животных)
В пищевой промышленности и производстве кормов экструзионные шнеки используют для приготовления, текстурирования и формования снеков, зерновых продуктов и кормов для животных. Двухшнековые конструкции обеспечивают лучшее смешивание, теплопередачу и точное управление процессом переработки рецептур, чувствительных к ингредиентам.
Технические компаунды (наполненные и армированные полимеры)
Для материалов с высоким содержанием наполнителя или армирующих компонентов двухшнековые или специально профилированные одношнековые конструкции обеспечивают необходимый сдвиг и производительность транспортировки. Такие конфигурации предотвращают засорение и повышают производительность при переработке смол, наполненных стекловолокном или минералами, а также вторичного сырья.
Влияние конструкции шнека на экструзию пластмасс
Геометрия шнека определяет движение, плавление и смешивание материала, от чего зависят производительность, энергопотребление, качество расплава и работа линии. Выбор степени сжатия, глубины витка и смесительных элементов напрямую влияет на выпуск продукции, ее однородность и удобство эксплуатации линии.
Повышение производительности и энергоэффективности
- Конструкция канала & шаг витка: Объемная производительность загрузочной зоны и шаг витка в первую очередь определяют максимально возможную производительность. Более глубокие каналы и увеличенный шаг перемещают больше материала, но требуют большего крутящего момента.
- Коэффициент сжатия (CR): Это отношение (глубины загрузки к глубине дозирующей зоны) определяет интенсивность плавления. Более высокий CR ускоряет плавление и потенциально увеличивает производительность, но может привести к повышенному нагреву от сдвига и увеличению нагрузки на двигатель.
- Отношение L/D & эффективность: Более длинный шнек (с большим L/D) обеспечивает более плавный и постепенный профиль плавления, снижая пиковый крутящий момент и удельное энергопотребление. Такие элементы, как барьерные витки, также способствуют эффективному плавлению с меньшими потерями энергии.
- Свойства материала: Помимо геометрии, для стабильной эффективности нужна износостойкость. Закаленные сплавы или покрытия сохраняют точную геометрию каналов и предотвращают снижение производительности и потери энергии из-за увеличения зазора вследствие износа.
Обеспечение качества и стабильности продукции
- Однородность расплава: Профиль плавления шнека, определяемый конструкцией переходной зоны, задает полноту плавления и равномерность температуры. Неудачная конструкция приводит к появлению нерасплавленных твердых включений или скачков температуры, вызывающих такие дефекты, как гелевые включения или слабые участки.
- Смешивание & диспергирование: Как отмечалось выше, тип и расположение смесительных элементов напрямую контролируют распределение добавок, влияя на механические свойства, цвет и внешний вид поверхности.
- Стабильность давления: Стабильное давление перед фильерой необходимо для контроля размеров. Длина и допуск дозирующей зоны помогают сглаживать колебания давления, вызывающие изменения толщины листа или трубы.
- Контроль времени пребывания: Траектория течения в шнеке должна сводить к минимуму «застойные зоны», где материал может задерживаться и разрушаться. Это особенно важно для термочувствительных полимеров, таких как PVC, чтобы предотвратить пригорание и сохранить стабильную вязкость.
Обеспечение стабильной работы и простоты эксплуатации
- Запуск & продувка: Хорошо спроектированный шнек с рациональным профилем сжатия обеспечивает предсказуемый запуск и качественную продувку при смене материала или цвета, сокращая простои.
- Предотвращение скачков производительности: Шнеки, обеспечивающие стабильное плавление (например, барьерные конструкции), менее склонны к скачкам производительности, нарушающим контроль калибра и увеличивающим количество отходов.
- Обслуживание & долговечность: Выбор между малыми зазорами (для более эффективной перекачки) и большими зазорами (для допуска загрязнений) — важный компромисс в обслуживании. Конструкции, стабильно работающие на низких оборотах, снижают нагрузку на приводную систему.
- Самоочистка: Такие особенности, как большой угол наклона витков в загрузочной зоне, помогают очистить цилиндр и ускорить переналадку.
Заключение
Шнек экструдера — центральный элемент процесса, определяющий движение материала, эффективность плавления и качество конечной смеси. Его геометрия не просто влияет на производительность — она задает ее.
Для выбора оптимального шнека необходимо четко проанализировать тип полимера, требуемую производительность и целевые показатели качества. Всегда учитывайте сочетание геометрии, металлургических свойств и специальных конструктивных элементов.
Используйте этот список при принятии решения:
- Подберите профиль шнека под материал (например, барьерную конструкцию для материалов, которые трудно расплавить).
- Проверьте металлургические характеристики на износо- и коррозионную стойкость.
- Планируйте интервалы технического обслуживания с учетом наработки и износа.
- Проведите испытания при масштабировании до перехода к полному производству.
При изменении геометрии шнека проводите контролируемые испытания, измеряя температуру расплава, давление и качество продукции. Документируйте результаты, чтобы повторять успешные решения и избегать неожиданностей.
Ищете полную линию экструзии пластмасс?
JWELL производит комплексные линии для труб, профилей, листов и гранулирования. Наши линии двухшнековые экструдеры известны переработкой PVC; каждая линия адаптируется с учетом требуемой производительности, материала и спецификаций продукции.
Вы найдете подробные спецификации, решения для конкретных задач и дополнительную информацию о том, как наше передовое оборудование может повысить производственные возможности. Ознакомьтесь с ассортиментом нашей продукции и свяжитесь с нами , чтобы узнать больше.





