
Геометрія елементів шнека визначає, наскільки ретельно добавки подрібнюються та наскільки рівномірно розподіляються в матеріалі. Різні конструкції шнеків створюють різні ефекти змішування. Одні допомагають руйнувати грудки добавок, інші — рівномірно їх розподіляти.
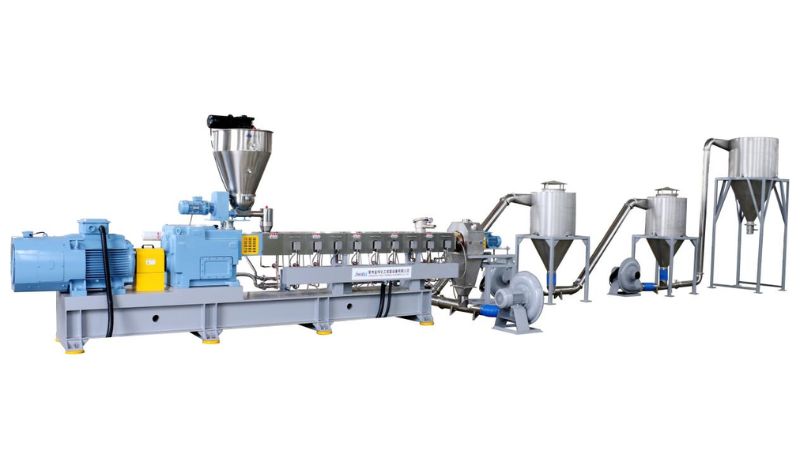
Основні механізми змішування під час екструзії шнеком
Під час шнекової екструзії застосовують два основні механізми змішування. Диспергувальне змішування подрібнює частинки, а розподільне — рівномірно їх розсіює.
Диспергувальне змішування та його вплив
Диспергувальне змішування застосовує високі зсувні зусилля для руйнування агломерованих частинок у полімерному розплаві. Цей механізм критично важливий під час роботи з добавками, схильними до злипання, як-от пігменти або наповнювачі.
Змішувальні елементи шнека створюють значні напруження, що розривають агломерати. Цей процес визначає кінцеву якість розплаву. Погано дисперговані частинки спричиняють слабкі місця й нестабільні властивості.
Диспергувальне змішування найефективніше відбувається в змішувальних блоках та інших елементах шнека з підвищеним опором. У цих зонах створюються зсувні зусилля, потрібні для зменшення розміру частинок і поліпшення змішування.
Розподільне змішування в полімерних розплавах
Розподільне змішування переміщує матеріали, забезпечуючи однорідний склад розплаву. На відміну від диспергувального змішування, у цьому процесі використовуються м’яке розтягування та складання, а не інтенсивний зсув.
Конструкція шнека має містити елементи, що багаторазово розділяють і знову об’єднують потік розплаву. Це розподіляє добавки по всій полімерній матриці.
Якісне розподільне змішування запобігає появі смуг і забезпечує стабільний колір та властивості. Ефективність змішування залежить від кількості розділень і повторних розподілів уздовж екструдера.
Зони змішування та динаміка потоку розплаву
Зони змішування — це окремі ділянки шнека, де різні елементи керують потоками розплаву. Кожна зона має своє завдання в загальній стратегії змішування.
Основні функції зон змішування:
Зона плавлення: перетворює тверді гранули на полімерний розплав
Зона змішування: поєднує диспергувальні та розподільні елементи змішування
Дозувальна зона: гомогенізує розплав перед виходом
Динаміка потоку розплаву залежить від геометрії шнека, швидкості обертання та властивостей матеріалу. Правильна конструкція зон балансує час перебування й інтенсивність змішування, забезпечуючи оптимальну якість без деградації полімеру.
Особливості конструкції шнека, що впливають на диспергування добавок
Геометрія та розташування елементів шнека безпосередньо визначають якість змішування добавок із полімерним розплавом. Кожна зона й компонент відіграють окрему роль у досягненні рівномірного розподілу.
Конфігурації шнеків і типи елементів
Вибір між одношнековим і двошнековим екструдером впливає на змішування добавок із пластиком. Двошнекові екструдери краще змішують матеріал. Він проходить між двома шнеками, що обертаються, створюючи більше зсуву й переміщення.
Різні елементи шнека виконують конкретні функції. Транспортні елементи переміщують матеріал уздовж циліндра. Змішувальні елементи створюють турбулентність і зсув, руйнуючи грудки добавок. Швидкість обертання шнеків змінює інтенсивність диспергувального й розподільного змішування.
Змішувальні блоки та елементи змішування
Змішувальні блоки — це критично важливі компоненти, які складають і переорієнтовують полімерний розплав. Вони створюють високі зсувні зусилля, що руйнують агломеровані частинки. Кут і взаємне зміщення дисків змішувального блока визначають інтенсивність змішування.
Роль зон стиснення, подавання та дозування
Шнек поділяється на три основні зони. Зона подавання приймає сировину. Зона стиснення зменшує повітряні порожнини та плавить полімер. Дозувальна зона контролює продуктивність і кінцеву якість розплаву.
Конструкція шнека для наповнених і армованих полімерів
Матеріали з скловолокном або мінеральними наповнювачами потребують спеціальної конфігурації шнека. Потрібна делікатна переробка, щоб запобігти руйнуванню волокон і водночас забезпечити належне диспергування волокон.
Оптимізація процесу за допомогою моделювання та контролю якості
Засоби моделювання допомагають спрогнозувати продуктивність конструкції шнека ще до його виготовлення. Вимірювання якості показують, наскільки добре система змішує добавки та підтримує стабільну температуру.
Чисельне моделювання конструкції шнека
Чисельне моделювання дає змогу перевірити різні конструкції шнеків на комп’ютері, перш ніж витрачати кошти на фізичні прототипи. Програми показують, як тече пластик у каналах шнека та де можуть утворюватися гарячі чи холодні ділянки.
Моделювання дає змогу швидко порівняти кілька геометрій шнека. Програмне забезпечення обчислює ефективність змішування та прогнозує температурні поля розплаву. Це допомагає виявляти такі проблеми, як неповне плавлення або нерівномірний розподіл добавок, на ранніх етапах проєктування.
Вимірювання та підвищення якості змішування
Відстежуйте розподіл добавок і рівномірність температури. Краще змішування забезпечує однорідніші деталі зі стабільними характеристиками.
Методи перевірки охоплюють аналіз концентрації добавок у зразках розплаву та вимірювання коливань температури. Виявивши проблемні ділянки, можна змінити такі характеристики шнека, як глибина витків, або додати змішувальні елементи.
Теплопровідність і однорідність розплаву
Висока теплопровідність шнека допомагає вирівнювати температуру розплавленого пластику. Перегріті ділянки можуть спричинити деградацію матеріалів, тоді як холодні залишають нерозплавлені грудки.
Якість розплаву має залишатися стабільною від початку до кінця процесу. Контролюйте температури циліндра та коригуйте нагрівальні зони з огляду на прогноз моделювання й фактичні результати.
Досягнення у 3D-друці на основі екструзії
Останні інновації в системах шнекової екструзії поліпшують змішування та з’єднання матеріалів під час друку, а нові конструкції шнеків підвищують продуктивність і якість матеріалу.
Системи 3D-друку шнековою екструзією
Шнекова екструзія у 3D-друці дає змогу використовувати гранульований пластик замість філаменту. Такий підхід розширює вибір матеріалів і знижує витрати.
Система подає гранули в нагрітий циліндр. Обертовий шнек плавить матеріал і проштовхує його крізь сопло. Порівняно з традиційними методами забезпечується кращий контроль температури й тиску.
Двошнекові екструдери мають ще більше переваг: вони краще змішують і можуть переробляти композитні матеріали з армувальними волокнами. Спільна робота двох шнеків створює однорідніший розплав, завдяки чому надруковані деталі стають міцнішими та стабільнішими.
Оптимізація диспергування волокон і міжшарового з’єднання
Якісне змішування в зоні змішування є ключовим для деталей з доданими волокнами. Нові конструкції шнеків допомагають рівномірно розподіляти волокна в матеріалі.
Краще диспергування волокон підвищує міцність деталей. Рівномірний розподіл волокон покращує механічні властивості в усіх напрямках.
Оптимізовані системи шнеків також покращують з’єднання шарів. Стабільні температура й тиск допомагають кожному шару краще з’єднатися з попереднім.
Тенденції адитивного виробництва з використанням шнеків
Виробники розробляють спеціалізовану геометрію шнеків для конкретних матеріалів. Такі конструкції спрямовані на підвищення продуктивності без погіршення якості.
Ультразвукова підтримка набуває поширення як спосіб зменшити засмічення та поліпшити потік матеріалу.
Також з’являється більше систем, що дають змогу швидко переходити між різними матеріалами, роблячи багатоматеріальний друк практичнішим для виробничих умов.
Готові модернізувати екструзійну лінію?
Jwellanhui Інженери проєктують прецизійні одношнекові та двошнекові екструзійні системи, оптимізовані для кращого диспергування добавок, однорідної якості розплаву й максимальної продуктивності. Їм довіряють виробники труб, листів, плит, профілів і систем переробки в усьому світі. Зв’яжіться з нами сьогодні щодо рішень для екструзії.
Поширені запитання
Як геометрія шнека впливає на рівномірний розподіл добавок у розплаві?
Геометрія шнека контролює зсув і потік. Вужчі зазори завдяки високому зсуву руйнують агломерати. Ширші канали м’яко розподіляють добавки. Крок і кут витків впливають на рух матеріалу й час перебування, а отже, і на кількість проходжень добавок крізь зони змішування.
Які елементи шнека найкраще покращують змішування без надмірного нагрівання чи деградації?
Розподільні елементи змішування розсіюють добавки з незначним нагріванням, м’яко розділяючи й знову об’єднуючи потоки розплаву. Змішувальні блоки з нейтральним або злегка прямим кутом забезпечують помірне змішування, балансуючи диспергування й нагрівання. Уникайте інтенсивних зворотних елементів для термочутливих добавок.
Як налаштування швидкості шнека й продуктивності впливають на стабільність розподілу добавок?
Вища швидкість шнека збільшує зсув і температуру розплаву. Збалансуйте швидкість із потужністю охолодження. За нижчої продуктивності час перебування збільшується, тож добавки мають більше часу для ретельного змішування.





