
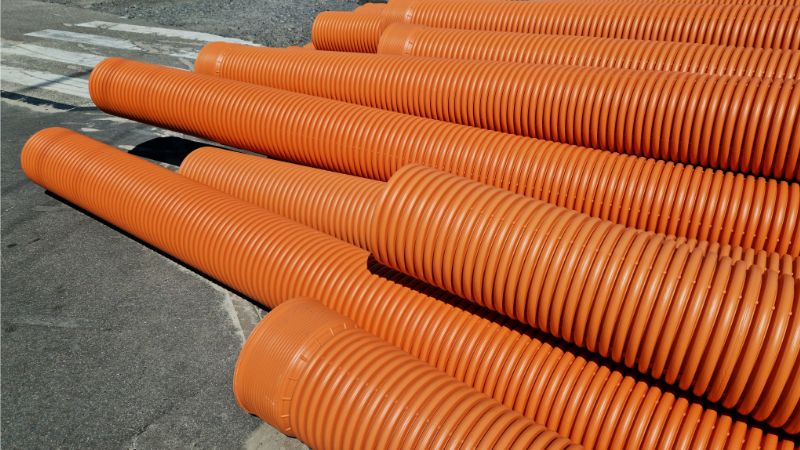
خط بثق الأنابيب المموجة هو نظام تصنيع متخصص. ينتج أنابيب بلاستيكية ذات سطح خارجي مضلع. والنتيجة أنبوب خفيف الوزن وقوي البنية وعالي المرونة في الوقت نفسه.
ما خط بثق الأنابيب المموجة؟
خط بثق الأنابيب المموجة نظام إنتاج مستمر. يحوّل حبيبات البلاستيك إلى أنابيب مضلعة عبر تسلسل منسق من الصهر والتشكيل والتمويج والتبريد والقطع. وليس المقطع المموج مجرد مظهر جمالي؛ فالبنية المضلعة تزيد الصلابة الحلقية بدرجة كبيرة، وتقلل كمية المادة الخام المطلوبة، وتنتج أنبوبًا يتفوق على بدائل الجدار المصمت بتكلفة إنتاج أقل.
خطوط الجدار الواحد مقابل الجدار المزدوج
خطوط الجدار الواحد تنتج أنابيب مموجة على السطحين الداخلي والخارجي. تتميز هذه الأنابيب بخفة الوزن والمرونة، وتلائم قنوات حماية الكابلات وتطبيقات الصرف الخفيفة. يكون تجهيز المعدات أبسط، وتغيير الإنتاج أسهل نسبيًا.
خطوط الجدار المزدوج هي التهيئة الأكثر تقدمًا. تنتج أنابيب ذات جدار خارجي مموج ملتحم بجدار داخلي أملس، فتجمع بين الصلابة الهيكلية وأداء تدفق منخفض الاحتكاك. ولأن هذا التصميم يتطلب آلتي بثق تعملان معًا لبثق الطبقتين ولحمهما في الوقت نفسه، تكون خطوط الجدار المزدوج أكثر تعقيدًا وأعلى تكلفة رأسمالية.
المواد المستخدمة في الإنتاج
المواد الثلاث الأكثر استخدامًا على خطوط بثق الأنابيب المموجة هي HDPE (بولي إيثيلين عالي الكثافة), PP (بولي بروبيلين)، و PVC (البولي فينيل كلوريد). تتميز كل مادة بخصائص معالجة ومزايا أداء مختلفة.
يُعد HDPE المعيار الصناعي لمعظم تطبيقات الصرف ومياه المجاري. يوفر مقاومة كيميائية ممتازة، ويحافظ على المرونة تحت الصفر، ويُعالج بثبات عند درجات حرارة مصهور 170–230°C. يوفر PP مقاومة حرارية أفضل ويُفضّل في البيئات الصناعية مرتفعة الحرارة. أما PVC، الأقل شيوعًا على الخطوط الحديثة، فما زال يُستخدم في بعض البنى التحتية القديمة وأسواق إقليمية محددة.
المكونات الرئيسية لآلة بثق الأنابيب المموجة
يجمع خط بثق الأنابيب المموجة المتكامل عدة أنظمة فرعية أساسية. يؤدي كل مكون دورًا محددًا في جودة الأنبوب النهائي ودقة أبعاده وكفاءة الإنتاج.
1. نظام تغذية المواد الخام
2. آلة بثق ذات لولب واحد
3. قالب البثق
4. آلة التمويج (آلة التشكيل)
5. أنظمة التبريد
6. وحدة السحب
7. القطع واللف/التكديس
8. نظام تحكم PLC
معلمات العملية الرئيسية للكفاءة العالية
يلخص الجدول التالي معلمات العملية الأساسية لبثق الأنابيب المموجة وتأثيرها في جودة الأنبوب على خط الإنتاج.
| المعامل | النطاق المعتاد | التأثير في جودة الأنبوب |
|---|---|---|
| درجة حرارة المصهور | 170–230°C | تؤثر في تشطيب السطح وتجانس التدفق والمتانة الميكانيكية |
| ضغط التفريغ | −0.03 إلى −0.08 MPa | يحدد عمق التمويج ودقة الأبعاد |
| درجة حرارة مياه التبريد | 10–25°C | تتحكم في ثبات الأبعاد والإجهاد المتبقي |
| سرعة الخط | 1–10 m/min | تؤثر في دقة التمويج ومعدل الإنتاج |
| نطاق قطر الأنبوب | 40–1200 mm | يحدد نطاق تطبيقات الخط |
عملية الإنتاج: خطوة بخطوة
المرحلة 1 — تحضير المادة وصهرها
تُحمّل حبيبات البلاستيك الخام في القادوس وتُغذى إلى أسطوانة آلة البثق. يسخن اللولب الدوار المادة تدريجيًا ويطبق القص عليها خلال مناطق تسخين متعددة، فينشئ مصهورًا متجانسًا عند وصول البلاستيك إلى القالب. التحكم في الحرارة هنا أساسي: الحرارة المرتفعة جدًا تحلل البوليمر، والمنخفضة جدًا تجعل لزوجة المصهور أعلى من اللازم للتشكيل المناسب.
المرحلة 2 — بثق الأنبوب
يخرج البلاستيك المصهور من القالب كأنبوب دائري أملس. في إنتاج الجدار المزدوج، يخرج تياران من المصهور من قالب بثق مشترك في الوقت نفسه، مع وضع الطبقة الخارجية لتلقي التمويج وتصميم الداخلية لتبقى ملساء.
المرحلة 3 — تشكيل التمويج
يدخل الأنبوب اللين آلة التمويج مباشرة بعد القالب. يسحب ضغط التفريغ الجدار إلى تجاويف كتل القالب أثناء تحركها بسرعة مطابقة بدقة لمعدل البثق. هنا يتشكل المقطع المضلع المميز، وهنا يتطلب الخط أدق تحكم في العملية.
المرحلة 4 — التبريد وضبط الأبعاد
يصلّب التبريد بالماء المقطع المموج بسرعة. في الأنابيب مزدوجة الجدار، قد تُستخدم أدوات معايرة للحفاظ على القطر الخارجي الصحيح أثناء تبريد الجدار الداخلي والتحامه بالطبقة الخارجية. ثبات درجة حرارة التبريد ومعدل تدفق المياه أساسي لتحقيق مطابقة الأبعاد طوال الإنتاج.
المرحلة 5 — القطع والمناولة اللاحقة
يمر الأنبوب المبرد عبر وحدة السحب ويدخل محطة القطع، حيث يُقسم إلى أطوال محددة. تُلف الأنابيب المرنة صغيرة القطر، بينما تُكدس الأنابيب المموجة الصلبة كبيرة القطر ومزدوجة الجدار للشحن.
تطبيقات الأنابيب المموجة
تُستخدم الأنابيب المموجة في مجموعة واسعة من تطبيقات البنية التحتية والبناء:
- الصرف تحت الأرض — إدارة مياه الأمطار وتصريف الطرق وأنظمة جريان المياه في مواقف السيارات
- مياه المجاري والمياه العادمة — خطوط المجاري الرئيسية المدفوعة بالجاذبية والوصلات الجانبية
- حماية الكابلات والأسلاك — قنوات تحمي كابلات الكهرباء والاتصالات والألياف البصرية
- الصرف والري الزراعي — تصريف الحقول تحت السطح وتوزيع المياه
- البنية التحتية للطرق السريعة والسكك الحديدية — عبارات أسفل الطرق وردميات السكك الحديدية
يعتمد اختيار قطر الأنبوب على التطبيق: تخدم الأنابيب الصغيرة من 40mm حماية الكابلات والصرف المحدود، بينما تتولى الأنابيب الكبيرة حتى 1200mm البنى التحتية الرئيسية للمجاري ومياه الأمطار.
التحديات الشائعة وكيفية معالجتها
عدم انتظام شكل التمويج ينتج عادة من عدم استقرار حرارة المصهور، أو عدم كفاية التفريغ، أو اهتراء كتل القالب واختلال محاذاتها. والحل تثبيت مناطق التحكم في الحرارة، وفحص أختام نظام التفريغ بانتظام، والحفاظ على محاذاة كتل القالب ونظافتها.
عدم تجانس سماكة الجدار ينشأ غالبًا من قالب غير متوازن جيدًا، أو تقلب ضغط خرج آلة البثق، أو عدم تجانس جودة المواد الخام. يُعد تصميم القالب الدقيق وتشغيل آلة البثق بثبات أهم الإجراءات الوقائية.
خشونة السطح أو العيوب قد تنتج من تلوث المادة، أو تحلل البوليمر بسبب فرط التسخين، أو عدم كفاية التبريد. يُعد تجفيف المادة قبل المعالجة، وضبط توزيع الحرارة بدقة، وتوفير قدرة تبريد كافية أمورًا أساسية. تعالج هذه الخطوات معظم مشكلات جودة السطح.
اختيار خط بثق الأنابيب المموجة المناسب
أما نطاق قطر الأنبوب ونوع الجدار (جدار واحد أو مزدوج) يجب أن يتوافقا مع مجموعة منتجاتك المستهدفة. ويجب أن يكون تصميم لولب آلة البثق ونسبة L/D محسنين للراتنج الذي تختاره. وينبغي أن نظام كتل القالب يوفر قدرة سريعة على تغيير الإنتاج وشكل تمويج دقيقًا باستمرار، مع معالجات سطح مقاومة للاهتراء لإطالة عمر الخدمة.
أداء نظامي التفريغ والتبريد يحدد مباشرة دقة التشكيل — ابحث عن تحكم ثابت في ضغط التفريغ ودوران ماء فعال. مستوى الأتمتة مهم لتقليل الاعتماد على المشغل وتحقيق تجانس العملية؛ فالخطوط الحديثة ذات التكامل الكامل مع PLC والقياس المتصل وتسجيل البيانات تقدم جودة وإنتاجية أفضل.
مراقبة الجودة في إنتاج الأنابيب المموجة
تتطلب الجودة المتجانسة اختبارًا منهجيًا طوال الإنتاج. اختبار الصلابة الحلقية يتحقق من قدرة الأنابيب على تحمل أحمال التربة والضغط الخارجي. اختبار مقاومة الصدمات يؤكد أن الأنبوب لن يتشقق تحت إجهاد التركيب أو الدورات الحرارية وفق مواصفات المصنّع. قياس الأبعاد — سماكة الجدار والقطر الخارجي وعمق التمويج — يجب فحصها على فترات منتظمة.
طور بثق الأنابيب المموجة لديك مع Jwell
الأسئلة الشائعة
ماذا تفعل آلة التمويج؟
تستخدم آلة التمويج سلسلتين تتحركان باستمرار من كتل القالب وضغط التفريغ (عادة −0.03 إلى −0.08 MPa) لسحب الأنبوب اللين المبثوق حديثًا إلى شكل مضلع بينما يكون البلاستيك ما زال قابلًا للتشكيل.
لماذا يكون الأنبوب المموج أقوى من الأنبوب الأملس ذي الوزن نفسه؟
تزيد البنية المضلعة الصلابة الحلقية، أي مقاومة الأنبوب للتشوه تحت الأحمال الخارجية، دون إضافة مادة. وهذه الكفاءة الهيكلية هي سبب تفضيل الأنابيب المموجة للتطبيقات المدفونة.
ما الذي يسبب عدم تجانس التمويجات أثناء الإنتاج؟
الأسباب الأكثر شيوعًا هي عدم تطابق سرعة البثق وسرعة آلة التمويج، وعدم كفاية ضغط التفريغ أو استقراره، واهتراء كتل القالب أو اختلال محاذاتها، وعدم تجانس حرارة المصهور من آلة البثق.
ما الأقطار التي يمكن لخط بثق الأنابيب المموجة إنتاجها؟
تُهيأ معظم الخطوط لتغطية نطاق قطر محدد. تمتد النطاقات القياسية من 40mm إلى 1200mm، ويُختار تكوين الخط وحجم آلة البثق وتصميم آلة التمويج ليتوافق مع مجموعة المنتجات المستهدفة.
ما أهمية نظام تحكم PLC؟
أساسي. ينسق PLC جميع معلمات الإنتاج في الوقت الفعلي: حرارة آلة البثق وضغط التفريغ وسرعة الخط والتبريد. تضيف الأنظمة الحديثة كشف العيوب الآلي وتسجيل البيانات، ما يدعم مباشرة تجانس الجودة وقابلية تتبع المنتجات.





