
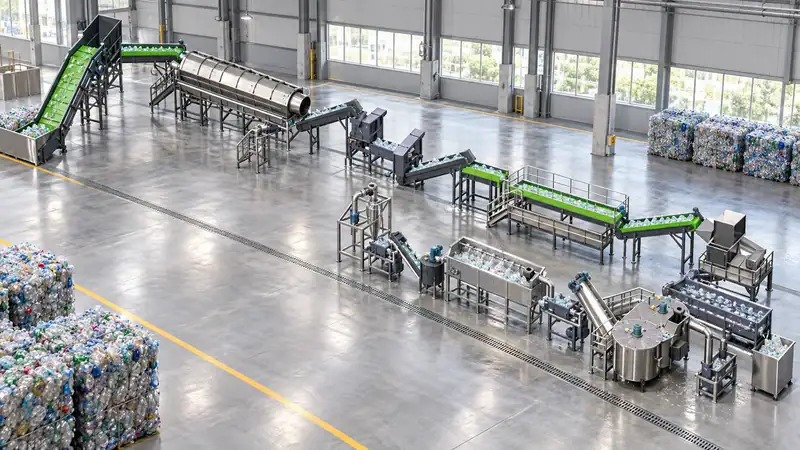
Eine Eine PET-Flaschenwasch- und Pelletierlinie verarbeitet gepresste Post-Consumer-Flaschen zu einem stabilen recycelten PET-Einsatzstoff. Der vollständige Prozess umfasst: Ballenauflösung, Vorsortierung, Trennung von Etiketten und Verschlüssen, Zerkleinerung, Heiß- und Kaltwäsche, Reibungsreinigung, Spülung, mechanische Entwässerung, thermische Trocknung, Extrusion, Schmelzefiltration, Strang- oder Wasserringgranulierung und abschließende Qualitätskontrolle.
Saubere Flakes eignen sich für einige Anwendungen. Durch die Pelletierung kommt ein kontrollierter Schmelzverarbeitungsschritt hinzu, der eine gleichmäßigere Handhabung und Mischung ermöglicht.
1. Ballenauflösung und Vorsortierung
Der Prozess beginnt mit gepressten Flaschenballen. Ein Ballenauflöser lockert das Material, sodass Mitarbeiter und automatische Separatoren Verunreinigungen entfernen können, bevor sie den Zerkleinerer erreichen. Die wichtigsten Entscheidungen zur Sortierung fallen früh: Klare PET-Flaschen, hellblaues PET, farbiges PET, PVC-Flaschen, Metalle, Papier, Steine und organische Rückstände sind entsprechend den Anforderungen der Produktspezifikation zu trennen.
PVC ist besonders kritisch, da bereits geringe Mengen PET verfärben oder sich beim Erhitzen zersetzen können. Metallabscheider und Magnetabscheidung schützen Messer, Siebe und Extruder. Eine Projektspezifikation sollte erwartete Ballenzusammensetzung, Feuchtigkeit, Nicht-PET-Anteil und Farbmischung festlegen; die Anlagenleistung hängt vom eingehenden Material ab.
2. Trennung von Etiketten, Verschlüssen und Fremdstoffen
Anlagen für ganze Flaschen kombinieren üblicherweise manuelle Sortierung, Windsichtung, Etikettenentfernung, Magnetabscheidung und optische Sortierung. Verschlüsse und Ringe aus Polyolefinen sind wertvolle Nebenprodukte, dürfen jedoch nicht als PET behandelt werden. Windsichter entfernen leichte Etiketten und Folien; optische Sortierer erkennen Farb- oder Polymerunterschiede bei höherem Durchsatz.
Ziel ist nicht, jedes Etikett mit einer einzelnen Maschine zu entfernen. Vielmehr wird ein mehrstufiges Trennsystem geschaffen, damit jede nachgelagerte Maschine ein gleichmäßigeres Material erhält. Das verringert Messerverschleiß, Bedarf an Waschchemikalien und Anteil nicht spezifikationsgerechter Flakes.
3. Zerkleinern und Größenreduzierung
Ein Nass- oder Trockenzerkleinerer verarbeitet die Flaschen zu Flakes. Nasszerkleinerung kann Staub reduzieren und die Reinigung einleiten, während Trockenzerkleinerung die Wasserführung vereinfachen kann. Messergeometrie, Siebgröße und Rotordrehzahl beeinflussen Flakeabmessungen und Feinanteil. Zu viele Feinpartikel erhöhen den Trocknungsaufwand und können über das Abwasser verloren gehen; übergroße Stücke werden weniger effizient gewaschen.
Installieren Sie vor dem Zerkleinerer einen Metalldetektor und planen Sie einen gut zugänglichen Bereich für den Messerwechsel. Messerspalt, Rotorauswuchtung und Siebzustand gehören in die vorbeugende Wartung, da schlechte Schnittqualität rasch zu schwankender Schüttdichte und mehr Staub führt.
4. Heißwäsche und intensive Reinigung
Kalte Reibungswäsche entfernt losen Schmutz und Getränkerückstände. Bei der Heißwäsche lösen eine kontrollierte Temperatur sowie Reinigungsmittel oder alkalische Chemikalien Klebstoffe, Öle und organische Rückstände. Die genaue Rezeptur hängt von Alter der Flaschen, Etikettenklebstoff, Verunreinigungen sowie den erforderlichen IV- und Farbwerten ab.
Verweilzeit, Temperatur, Chemikalienkonzentration und mechanische Reibung müssen gemeinsam kontrolliert werden. Mehr Wärme ist nicht automatisch besser: Bei unzureichend kontrollierter Feuchtigkeit und Verweilzeit können aggressive Bedingungen die PET-Hydrolyse verstärken. Eine moderne Linie umfasst daher Temperaturregelung, Filtration, Wasserkreislauf und eine festgelegte Abwasserbehandlung.
5. Spülen, Entwässern und Trocknen
Nach der Wäsche durchlaufen die Flakes Spülbehälter und Reibungswäscher, um Chemikalienreste und Schmutz zu entfernen. Mechanische Entwässerung entfernt freies Wasser; thermische Trocknung reduziert die Oberflächenfeuchtigkeit auf den für den nächsten Schritt erforderlichen Wert.
Feuchtigkeit ist ein kritischer Qualitätsfaktor. Gelangt feuchtes PET in den Extruder, kann Hydrolyse das Molekulargewicht verringern und die intrinsische Viskosität senken. Messen Sie die Feuchtigkeit nach dem Trocknen, statt sich allein auf die Trocknereinstellungen zu verlassen. Protokollieren Sie die Feuchtigkeit je Charge und verknüpfen Sie den Messwert mit der Qualität der fertigen Pellets. Wärmerückgewinnung aus Trocknungs- und Extrusionssystemen kann die Betriebskosten senken; Luftführung und Staubkontrolle müssen dabei erhalten bleiben.
6. Qualitätskontrolle der Flakes
Prüfen Sie vor der Pelletierung Reinheit, Farbe, Feuchtigkeit und Schüttdichte der Flakes sowie PVC- und Polyolefinanteile, Metallgehalt und intrinsische Viskosität. Ein grundlegender Laborplan kann Feuchtigkeitsmessung, Asche- oder Verunreinigungsprüfung, Farbmessung und IV-Prüfung umfassen. Die passenden Grenzwerte hängen vom Endprodukt ab: Fasern, Umreifungsbänder, Platten, Thermoformteile oder Anwendungen mit Lebensmittelkontakt stellen unterschiedliche Anforderungen.
Versprechen Sie keine Lebensmittelkontakt- oder Bottle-to-Bottle-Konformität allein deshalb, weil das Material als rPET bezeichnet wird. Solche Aussagen erfordern ein geeignetes Dekontaminationsverfahren, Rückverfolgbarkeit, Prüfungen und behördliche Zulassungen für den Zielmarkt.
7. Extrusion, Schmelzefiltration und Pelletierung
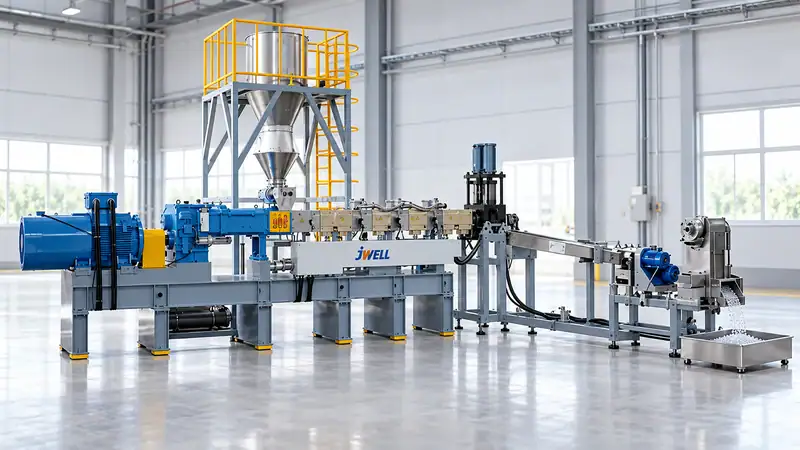
Die Pelletierung beginnt mit einem kontrollierten Zuführsystem. Ein für PET geeigneter Extruder schmilzt die getrockneten Flakes und gegebenenfalls zugelassene Additive oder Mischkomponenten auf. Vakuumentgasung unterstützt die Entfernung von Feuchtigkeit und flüchtigen Verunreinigungen. Ein kontinuierlicher Siebwechsler filtert Feststoffpartikel; Filterfläche, Filterfeinheit und Wechselverfahren beeinflussen Druckstabilität und Polymerverluste.
Anschließend wird die Schmelze je nach Durchsatz, Pelletspezifikation und Automatisierungsziel als Strang, im Wasserring oder unter Wasser granuliert. Die Pellets werden gekühlt, getrocknet, von Feinanteilen gesiebt und in sauberen, gekennzeichneten Säcken oder Silos verpackt. Der Pelletierer muss auf den stabilen Ausstoß des Extruders abgestimmt sein; eine Fehlanpassung führt zu Ausstoßschwankungen, feuchten Pellets oder übermäßigem Feinanteil.
8. Erforderliche Versorgungsanlagen eines Projekts
Eine vollständige PET-Flaschenwasch- und Pelletierlinie benötigt mehr als die in einer Broschüre aufgeführten Maschinen. Planen Sie elektrische Energie, Prozesswasser, Warmwassererzeugung, Druckluft, Abwasserbehandlung, Staubabsaugung, Belüftung, Entwässerung, Harzlagerung und Laborausrüstung ein.
Berücksichtigen Sie auch die gesamte Kunststoff-Recyclingmaschinenpalette bei der Festlegung der vorgeschalteten Sortierung und nachgelagerten Granulierung. Die Wasserbilanz ist besonders wichtig. Legen Sie Frischwasserbedarf, Umlaufquote, Schlammabfuhr und Einleitungsgrenzwerte fest, bevor der Waschbereich abschließend ausgelegt wird.
Das Layout sollte die Handhabung verschmutzter Ballen von den sauberen Flake- und Pelletbereichen trennen. Planen Sie Staplerwege, Wartungsabstände, sichere Chemikalienlagerung, Lärmschutz sowie Zugang zu Sieben, Messern, Filtern und Trocknern. Ein sauberer Produktbereich sollte eigene Reinigungs- und Verpackungsvorschriften haben.
9. So bewerten Sie einen Lieferanten
Senden Sie repräsentative Ballen oder eine detaillierte Spezifikation des Einsatzmaterials und fordern Sie einen Prüfbericht an. Vergleichen Sie zurückgewonnene PET-Ausbeute, Feuchtigkeit der Flakes, Farbe, PVC-Abscheidung, Wasser- und Energieverbrauch, Pellet-IV und Gesamtabfall – nicht nur die nominale Tonnenleistung pro Stunde. Der Abnahmetest sollte Materialqualität, Betriebsbedingungen, Produktgrenzwerte und die Berechnungsmethode für die Ausbeute festlegen.
Die zuverlässigsten Projekte betrachten Waschen und Pelletierung als einen Gesamtprozess. Liefert der Waschbereich schwankende Feuchtigkeit oder Verunreinigungen, kann der Extruder dies nicht dauerhaft ausgleichen. Umgekehrt können ein gut ausgelegter Extruder und eine leistungsfähige Filtration ein Einsatzmaterial mit unkontrolliertem PVC-Anteil oder übermäßig vielen Feinpartikeln nicht retten.
Jwell Anhui kann die Linienkonfiguration anhand der Ballenqualität und der angestrebten Flake- oder Pelletspezifikationen bis hin zu Wasser, Strom, Layout und Inbetriebnahmeanforderungen mit Ihnen festlegen. Fordern Sie einen Prozessablauf und einen Prüfplan auf Grundlage repräsentativer PET-Einsatzmaterialien an.
Angebot für eine PET-Recyclinglinie anfordern
Senden Sie über die Jwell-Kontaktseite. Jwell kann die PET-Flaschenwaschlinie auf Ihr tatsächliches Einsatzmaterial und Endprodukt abstimmen.
Häufige Fragen
Ist Pelletierung immer erforderlich?
Nein. Saubere, trockene Flakes können für manche Anwendungen direkt verkauft oder eingesetzt werden. Pelletierung verbessert Zuführung, Mischung, Lagerung und Gleichmäßigkeit, wenn der nachgelagerte Prozess von einem einheitlichen, schmelzverarbeiteten Einsatzmaterial profitiert.
Was ist das größte Risiko bei einer PET-Waschanlage?
Schwankende Ballenqualität. Die Linie sollte auf Grundlage tatsächlicher Verunreinigungen, Farbmischung und Feuchtigkeit ausgelegt werden und nicht anhand einer idealisierten Materialprobe.
Wie lässt sich die intrinsische PET-Viskosität erhalten?
Kontrollieren Sie die Feuchtigkeit vor der Extrusion, vermeiden Sie unnötige Verweilzeit und Wärme und prüfen Sie die IV vor und nach der Verarbeitung.
Können Verschlüsse und Etiketten ebenfalls recycelt werden?
Ja, sie sollten jedoch als Polyolefin- oder gemischte Leichtfraktion getrennt und als eigene Produkte behandelt werden, statt sie mit PET zu vermischen.





