
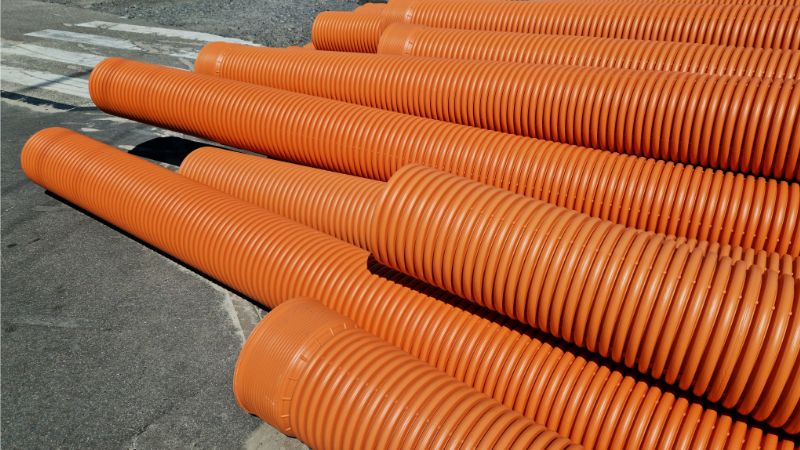
Eine Wellrohr-Extrusionslinie ist eine spezialisierte Fertigungsanlage. Sie produziert Kunststoffrohre mit gerippter Außenfläche. Dadurch entsteht ein Rohr, das zugleich leicht, strukturell stabil und sehr flexibel ist.
Was ist eine Wellrohr-Extrusionslinie?
Eine Wellrohr-Extrusionslinie ist ein kontinuierliches Produktionssystem. Es verarbeitet Kunststoffgranulat in einer abgestimmten Folge aus Schmelzen, Formen, Wellung, Kühlen und Schneiden zu gerippten Rohren. Das Wellenprofil ist nicht nur dekorativ: Die Rippen erhöhen die Ringsteifigkeit erheblich. Zugleich sinkt der benötigte Rohmaterialeinsatz, und das Rohr übertrifft bei geringeren Produktionskosten Alternativen mit glatter Wand.
Einwandige und doppelwandige Anlagen
Einwandige Anlagen produzieren Rohre mit gewellter Innen- und Außenfläche. Diese Rohre sind leicht und flexibel und eignen sich ideal als Kabelschutzrohre sowie für leichte Entwässerungsanwendungen. Der Anlagenaufbau ist einfacher und Umrüstungen sind vergleichsweise unkompliziert.
Doppelwandige Anlagen sind die fortschrittlichere Ausführung. Sie produzieren Rohre mit gewellter Außenwand und glatter Innenwand, wodurch strukturelle Steifigkeit mit reibungsarmem Durchfluss kombiniert wird. Da zwei Extruder gleichzeitig die beiden Schichten coextrudieren und verbinden müssen, sind doppelwandige Anlagen komplexer und erfordern höhere Investitionen.
Verwendete Werkstoffe
Die drei am häufigsten auf Wellrohr-Extrusionslinien verarbeiteten Werkstoffe sind HDPE (Polyethylen hoher Dichte), PP (Polypropylen), und PVC (Polyvinylchlorid). Jeder Werkstoff weist eigene Verarbeitungseigenschaften und Leistungsvorteile auf.
HDPE ist der Branchenstandard für die meisten Entwässerungs- und Abwasseranwendungen. Es bietet eine ausgezeichnete Chemikalienbeständigkeit, bleibt auch bei Minustemperaturen flexibel und lässt sich zuverlässig bei Schmelztemperaturen von 170–230°C verarbeiten. PP ist hitzebeständiger und wird bevorzugt in Industrieumgebungen mit erhöhten Temperaturen eingesetzt. PVC kommt in modernen Anlagen seltener zum Einsatz, wird aber weiterhin in bestimmten älteren Infrastrukturen und regionalen Märkten verwendet.
Hauptkomponenten einer Wellrohr-Extrusionsmaschine
Eine komplette Wellrohr-Extrusionslinie umfasst mehrere wichtige Teilsysteme. Jede Komponente hat eine klar definierte Funktion und beeinflusst die Qualität des Endrohrs, die Maßgenauigkeit und die Produktionseffizienz.
1. Rohmaterial-Zuführsystem
2. Einschneckenextruder
3. Extrusionsdüse
4. Wellrohrmaschine (Formmaschine)
5. Kühlsysteme
6. Abzugseinheit
7. Schneiden und Aufwickeln/Stapeln
8. SPS-Steuerungssystem
Wichtige Prozessparameter für hohe Effizienz
Die folgende Tabelle fasst die entscheidenden Prozessparameter der Wellrohrextrusion und deren Einfluss auf die Rohrqualität in der Produktionslinie zusammen.
| Parameter | Typischer Bereich | Auswirkung auf die Rohrqualität |
|---|---|---|
| Schmelzetemperatur | 170–230°C | Beeinflusst Oberflächenbeschaffenheit, gleichmäßigen Materialfluss und mechanische Festigkeit |
| Vakuumdruck | −0.03 bis −0.08 MPa | Bestimmt Wellentiefe und Maßgenauigkeit |
| Kühlwassertemperatur | 10–25°C | Beeinflusst Maßstabilität und Eigenspannungen |
| Liniengeschwindigkeit | 1–10 m/min | Beeinflusst Genauigkeit des Wellenprofils und Ausstoßleistung |
| Rohrdurchmesserbereich | 40–1200 mm | Legt den Anwendungsbereich der Anlage fest |
Der Produktionsprozess Schritt für Schritt
Phase 1 — Materialaufbereitung und Schmelzen
Kunststoffgranulat wird in den Trichter gefüllt und dem Extruderzylinder zugeführt. Die rotierende Schnecke erwärmt und schert das Material schrittweise in mehreren beheizten Zonen. Bis zum Erreichen der Düse entsteht eine homogene Schmelze. Die Temperaturregelung ist in dieser Phase entscheidend: Bei zu hoher Temperatur baut sich das Polymer ab, bei zu niedriger Temperatur ist die Schmelze für eine korrekte Formgebung zu zäh.
Phase 2 — Rohrextrusion
Die Kunststoffschmelze tritt als glattes Rundrohr aus der Düse aus. Bei der Doppelwandproduktion werden zwei Schmelzeströme gleichzeitig durch eine Coextrusionsdüse geführt. Die Außenschicht wird anschließend gewellt, während die Innenschicht glatt bleibt.
Phase 3 — Wellenformung
Direkt nach der Düse gelangt das weiche Rohr in die Wellrohrmaschine. Vakuumdruck zieht die Rohrwand in die Formnester, während sich die Formblöcke mit exakt auf die Extrusionsgeschwindigkeit abgestimmter Geschwindigkeit bewegen. Hier entsteht das charakteristische Rippenprofil; zugleich ist in diesem Abschnitt die präziseste Prozessregelung erforderlich.
Phase 4 — Kühlen und Kalibrieren
Wasserkühlung verfestigt das Wellenprofil rasch. Bei doppelwandigen Rohren können Kalibrierwerkzeuge den korrekten Außendurchmesser sichern, während die Innenwand abkühlt und sich mit der Außenwand verbindet. Eine konstante Kühltemperatur und Durchflussmenge sind entscheidend, damit die Maße über den gesamten Produktionslauf eingehalten werden.
Phase 5 — Schneiden und nachgelagerte Handhabung
Das gekühlte Rohr läuft durch die Abzugseinheit zur Schneidstation und wird dort auf die vorgegebene Länge geschnitten. Flexible Rohre mit kleinem Durchmesser werden zu Ringen aufgewickelt; starre doppelwandige Wellrohre mit großem Durchmesser werden für den Versand gestapelt.
Anwendungen von Wellrohren
Wellrohre werden in zahlreichen Infrastruktur- und Bauanwendungen eingesetzt:
- Unterirdische Entwässerung — Regenwassermanagement, Straßenentwässerung und Ableitung von Parkplatzabfluss
- Abwasser und Schmutzwasser — Freispiegelleitungen und seitliche Kanalanschlüsse
- Schutz von Kabeln und Leitungen — Schutzrohre für Strom-, Telekommunikations- und Glasfaserkabel
- Landwirtschaftliche Entwässerung und Bewässerung — unterirdische Feldentwässerung und Wasserverteilung
- Autobahn- und Schieneninfrastruktur — Durchlässe unter Straßen und Bahndämmen
Die Wahl des Rohrdurchmessers richtet sich nach der Anwendung: Rohre mit kleinen Durchmessern ab 40mm dienen dem Kabelschutz und der leichten Entwässerung; große Rohre bis 1200mm kommen in wichtigen Kanal- und Regenwasserinfrastrukturen zum Einsatz.
Häufige Herausforderungen und ihre Lösungen
Unregelmäßige Wellengeometrie wird meist durch eine instabile Schmelzetemperatur, unzureichendes Vakuum oder verschlissene bzw. falsch ausgerichtete Formblöcke verursacht. Stabilisieren Sie die Temperaturregelzonen, prüfen Sie regelmäßig die Dichtungen des Vakuumsystems und halten Sie die Formblöcke sauber und korrekt ausgerichtet.
Ungleichmäßige Wandstärke entsteht meist durch eine schlecht ausbalancierte Düse, schwankenden Extruderausgangsdruck oder eine uneinheitliche Rohmaterialqualität. Eine präzise Düsenauslegung und ein stabiler Extruderbetrieb sind die wichtigsten vorbeugenden Maßnahmen.
Raue Oberfläche oder Oberflächenfehler können durch verunreinigtes Material, überhitzungsbedingten Polymerabbau oder unzureichende Kühlung entstehen. Eine ordnungsgemäße Materialtrocknung vor der Verarbeitung, eine genaue Temperaturführung und ausreichende Kühlleistung sind entscheidend. So lassen sich die meisten Probleme mit der Oberflächenqualität beheben.
Die richtige Wellrohr-Extrusionslinie auswählen
Der Rohrdurchmesserbereich und Wandaufbau (ein- oder doppelwandig) müssen auf Ihr angestrebtes Produktsortiment abgestimmt sein. Die Schneckenauslegung und das L/D-Verhältnis des Extruders müssen für den gewählten Kunststoff optimiert werden. Das Formblocksystem sollte schnelle Umrüstungen und eine konstant präzise Wellengeometrie ermöglichen. Verschleißfeste Oberflächenbehandlungen verlängern die Lebensdauer.
Leistung des Vakuum- und Kühlsystems bestimmt unmittelbar die Formgenauigkeit. Achten Sie auf eine gleichmäßige Vakuumdruckregelung und eine effiziente Wasserzirkulation. Automatisierungsgrad ist wichtig, um die Abhängigkeit von Bedienern zu verringern und eine gleichmäßige Prozessführung zu erreichen. Moderne Linien mit vollständiger SPS-Integration, Online-Messung und Datenerfassung bieten bessere Qualität und Produktivität.
Qualitätskontrolle bei der Wellrohrproduktion
Eine gleichbleibende Qualität erfordert systematische Prüfungen während der gesamten Produktion. Ringsteifigkeitsprüfung weist nach, dass Rohre Erdbelastungen und äußerem Druck standhalten. Schlagfestigkeitsprüfung bestätigt, dass das Rohr unter Montagebelastung oder Temperaturwechseln gemäß den Herstellerspezifikationen nicht reißt. Maßprüfung — Wandstärke, Außendurchmesser und Wellentiefe — muss regelmäßig erfolgen.
Optimieren Sie Ihre Wellrohrextrusion mit Jwell
Häufig gestellte Fragen
Welche Funktion hat die Wellrohrmaschine?
Die Wellrohrmaschine verwendet zwei kontinuierlich umlaufende Formblockketten und Vakuumdruck (typischerweise −0.03 bis −0.08 MPa), um das weiche, frisch extrudierte Rohr in ein Rippenprofil zu ziehen, solange der Kunststoff noch formbar ist.
Warum ist ein Wellrohr stärker als ein glattes Rohr mit gleichem Gewicht?
Die gerippte Geometrie erhöht die Ringsteifigkeit – den Widerstand des Rohrs gegen Verformung durch äußere Lasten – ohne zusätzliches Material. Daher werden Wellrohre bevorzugt unterirdisch eingesetzt.
Was verursacht ungleichmäßige Wellen während der Produktion?
Häufige Ursachen sind eine nicht abgestimmte Extrusions- und Wellrohrgeschwindigkeit, unzureichender oder instabiler Vakuumdruck, verschlissene oder falsch ausgerichtete Formblöcke und eine schwankende Schmelzetemperatur am Extruder.
Welche Durchmesser kann eine Wellrohr-Extrusionslinie herstellen?
Die meisten Linien sind für einen bestimmten Durchmesserbereich ausgelegt. Übliche Bereiche reichen von 40mm bis 1200mm; Anlagenkonfiguration, Extrudergröße und Wellrohrmaschine werden auf die gewünschten Produkte abgestimmt.
Wie wichtig ist die SPS-Steuerung?
Sie ist entscheidend. Die SPS koordiniert alle Produktionsparameter in Echtzeit: Extrudertemperatur, Vakuumdruck, Liniengeschwindigkeit und Kühlung. Moderne Systeme ergänzen die Steuerung um automatische Fehlererkennung und Datenerfassung, was eine konstante Qualität und die Rückverfolgbarkeit der Produkte direkt unterstützt.





