
La forma más rápida de reducir el desperdicio en la extrusión de tubos de plástico es controlar el proceso antes de generar material de rechazo: estabilizar la alimentación y la temperatura de la masa fundida, reducir el tiempo de arranque y cambio de producto, medir continuamente las dimensiones y separar cualquier material triturado que permita la norma del producto. Registre los residuos como kilogramos por kilogramo comercializable según su causa, no como un único total mensual, para que el equipo pueda corregir primero la mayor pérdida.
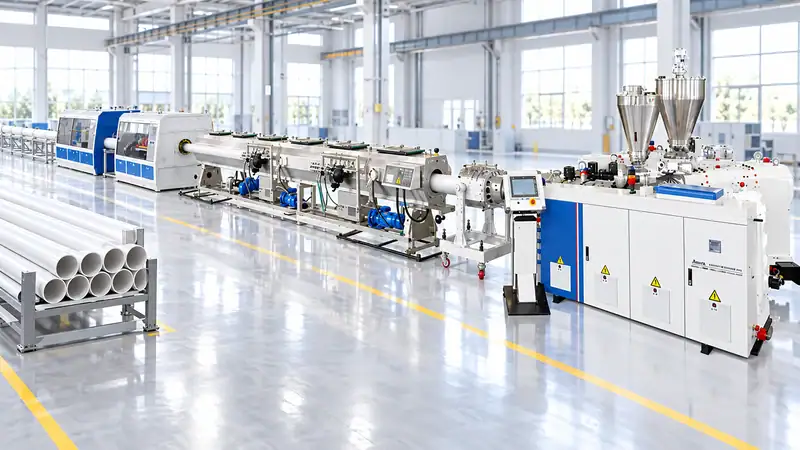
De dónde procede el desperdicio en la extrusión de tubos
La mayor parte de las pérdidas de material se distribuye en seis categorías:
- Rechazo durante el arranque y la parada:material producido mientras se estabilizan la temperatura, la presión, la refrigeración y la velocidad de arrastre.
- Rechazos dimensionales:espesor de pared, diámetro exterior, ovalidad o longitud fuera de especificación.
- Defectos de superficie y aspecto:fractura de la masa fundida, líneas de la hilera, puntos negros, burbujas, ráfagas o decoloración.
- Pérdidas por cambio de producto:purga, cambios de color o resina y ajustes de la hilera o las herramientas.
- Recorte posterior:corte de extremos, recorte de campanas o enchufes, perforación y daños durante la manipulación.
- Material triturado contaminado o no aprobado:material que no puede reincorporarse con seguridad a la receta.
Mida cada categoría por separado. Una línea puede presentar una menor tasa total de residuos aunque aumente el rechazo durante el arranque, si temporalmente otro producto requiere menos recortes. Los datos por causa evitan aparentes mejoras engañosas.
1. Estabilizar la alimentación de material
Una alimentación constante es la base de un tubo uniforme. Utilice dosificación gravimétrica cuando la precisión de la receta, los múltiples aditivos o los cambios frecuentes de producto lo justifiquen. Compruebe la calibración del alimentador con la densidad aparente real del material, no solo con un material de prueba de fábrica. Mantenga seca la resina cuando sea necesario, proteja las bolsas abiertas de la humedad y evite la formación de puentes en las tolvas. En el caso del PVC, el equilibrio entre estabilizante, modificador de impacto, carga y lubricante afecta a la fusión y al acabado superficial. En los tubos de poliolefina, la humedad, la contaminación y la dispersión de aditivos influyen en la resistencia de la masa fundida y en las dimensiones. Guarde cada componente con su número de lote y utilice una receta controlada para que los operadores no intenten corregir un problema del proceso añadiendo material sin registrar.
2. Controlar la masa fundida antes de la hilera
Las zonas de temperatura de la extrusora deben tratarse como un perfil de proceso, no como valores de calefacción independientes. Supervise la temperatura y la presión de la masa fundida cerca del adaptador o la hilera. Un aumento gradual de la presión puede indicar contaminación de la malla, humedad, degradación del material o un problema de alimentación. Utilice un cambiador de mallas adecuado y defina un límite de presión que active una inspección. Un tiempo de residencia excesivo y una temperatura elevada pueden generar puntos negros y degradar polímeros sensibles. Una temperatura o mezcla insuficientes pueden producir partículas sin fundir y una fusión deficiente. El objetivo es obtener una masa fundida estable a la temperatura más baja que permita alcanzar la dispersión y el acabado superficial requeridos.
3. Reducir el tiempo de arranque sin apresurarlo
Prepare la receta, las herramientas, el agua de refrigeración, el arrastre y los equipos de inspección antes de alimentar el polímero. Una secuencia de arranque estandarizada debe especificar la confirmación del calentamiento, los incrementos de velocidad del husillo, el centrado de la hilera, el nivel de vacío, la temperatura de refrigeración, la sincronización del arrastre y la primera medición aceptable. Utilice una lista de comprobación con intervalos objetivo en lugar de depender de un único operador experimentado. Registre los kilogramos utilizados antes de obtener el primer tubo conforme y los minutos desde la primera masa fundida hasta la aprobación de calidad. Si las pérdidas de arranque son elevadas, determine si se deben a la estabilización térmica, el ajuste de la hilera, la calibración del vacío, la sincronización de los equipos posteriores o el retraso de la inspección.
4. Mantener estables las dimensiones en los equipos posteriores
El manguito de calibración, el tanque de vacío, el sistema de refrigeración, el arrastre y la cortadora funcionan como un único sistema. Una temperatura o un caudal de agua desiguales pueden provocar ovalidad y variaciones del espesor de pared. El deslizamiento del arrastre o las fluctuaciones de velocidad modifican el espesor de pared aunque el caudal de la extrusora sea constante. Las correas, rodillos y juntas desgastados deben tratarse como riesgos del proceso, no solo como problemas de mantenimiento. La medición en línea del diámetro, el espesor de pared o la inspección láser puede detectar desviaciones antes de que una bobina o un fardo entero deje de cumplir las especificaciones. Vincule las alarmas a un plan de respuesta claro: reducir la velocidad de la línea, ajustar el centrado, inspeccionar la refrigeración, comprobar la presión o detener y poner el material en cuarentena. La medición solo es útil si el operador sabe qué acción requiere cada alarma.
5. Reducir las pérdidas por cambios y purgas
Agrupe los productos por familia de resina, color y diámetro para que la programación reduzca al mínimo las transiciones difíciles. Cuando sea posible, procese los colores claros antes que los oscuros. Prepare la siguiente hilera, las herramientas de calibración, la receta y el embalaje mientras se ejecuta el pedido actual. Separe el material de purga planificado del material contaminado o desconocido. El método de purga adecuado depende del polímero y de la máquina. La limpieza mecánica, los compuestos de purga aprobados y los cambios controlados de velocidad tienen aplicaciones distintas. Evite atajos agresivos que dañen husillos, cilindros o hileras. Registre los kilogramos y los minutos de cada cambio; una pequeña mejora repetida diariamente puede superar el beneficio de una modernización puntual del equipo.
6. Utilizar material triturado según la especificación
El material triturado puede reducir el consumo de material virgen, pero no es automáticamente adecuado para todos los tubos. Los tubos de presión, los de agua potable y otros productos regulados pueden limitar o prohibir el triturado interno, o exigir una formulación y trazabilidad validadas. Nunca mezcle material triturado en un producto crítico solo para reducir un indicador de residuos. Separe el material triturado por polímero, color, grado del producto y estado de contaminación. Mantenga separados los recortes limpios de arranque de los restos recogidos del suelo y de los residuos de materiales mezclados. Mida la humedad, la densidad aparente y el tamaño de partícula del material triturado si estas variables afectan a la alimentación. Defina un porcentaje máximo en la receta y verifique el rendimiento mecánico, dimensional y a largo plazo.
7. Prevenir defectos mediante mantenimiento preventivo
Las hileras, los manguitos de calibración, las juntas de vacío, las correas de arrastre, las cortadoras y los sensores de temperatura desgastados generan residuos recurrentes. Organice el mantenimiento según los modos de fallo: inspeccione los labios de la hilera para detectar acumulaciones, compruebe el desgaste de las herramientas de calibración, verifique la calibración de los sensores y registre la presión de cambio de mallas. Una pequeña fuga en el tanque de vacío o un termopar desviado pueden causar horas de producción inestable. Relacione las piezas de repuesto con las causas de residuos que detienen la producción: calentadores, termopares, sensores, juntas, cuchillas, correas, mallas y válvulas críticas. Mantenga las piezas de cambio limpias y etiquetadas para que un cambio apresurado no introduzca contaminación.
8. Seguir los indicadores clave adecuados
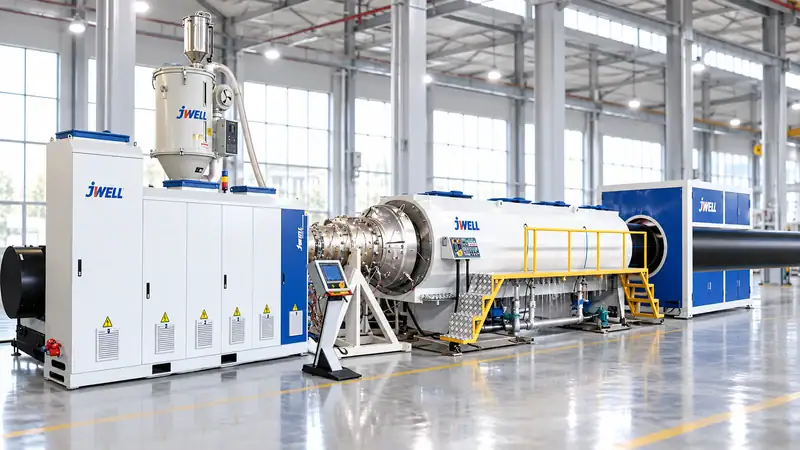
Utilice un panel diario con los siguientes datos:
- Tasa total de residuos:kg de residuos ÷ kg de entrada × 100.
- Rendimiento a la primera:kg comercializables ÷ kg de entrada × 100.
- Desechos de arranque por pedido:kg de arranque ÷ kg del pedido.
- Pérdidas por cambio de producto:kg de purga y transición por cambio de producto.
- Tasa de rechazo dimensional:kg rechazados por motivos dimensionales ÷ kg de entrada.
- Intensidad energética:kWh ÷ kg comercializables.
Revise las cifras por producto, turno, operador, lote de resina y conjunto de herramientas. Un diagrama de Pareto suele identificar una o dos causas predominantes. Establezca una línea de base de cuatro semanas antes de cambiar varias variables a la vez.
Plan práctico de mejora de 30 días
En la primera semana, pese cada categoría de residuos y verifique las básculas. En la segunda, estandarice el arranque y las hojas de control dimensional. En la tercera, ajuste la alimentación, la refrigeración y la estabilidad del arrastre para el SKU de mayor volumen. En la cuarta, revise las normas de material triturado, la secuencia de cambios y los hallazgos del mantenimiento preventivo. Repita el ciclo de medición y calcule el valor financiero de cada mejora. Al evaluar una nueva línea de extrusión de tubos de plástico, pregunte al proveedor cómo contribuye el diseño a reducir residuos: dosificación gravimétrica, supervisión de la presión de masa fundida, control automático de temperatura, calibración estable del vacío, inspección dimensional en línea, cambios rápidos de herramientas y registro de datos. La respuesta más útil incluirá los kilogramos de material de arranque previstos, el rendimiento en estado estable, la precisión de las mediciones y las condiciones en las que se basan esas cifras. Jwell Anhui puede revisar sus datos actuales de rechazo o las especificaciones del producto y proponer una configuración de extrusión de tubos con objetivos medibles de rendimiento y calidad.
Solicite una evaluación para reducir los residuos de su línea de tubos
Envíe el desglose actual de residuos, los materiales de tubo, el intervalo de diámetros y la producción prevista a través de la página de contacto de Jwell. Podemos recomendar controles del proceso y una configuración línea de extrusión de tubos de plástico para lograr dimensiones estables, menos residuos de arranque y mejoras de rendimiento medibles.
Preguntas frecuentes
¿Todo el material rechazado durante el arranque es reciclable?
No necesariamente. Solo puede reciclarse si está limpio, identificado y permitido por la especificación del producto.
¿Cuál es un objetivo adecuado de residuos?
Depende del polímero, la norma del tubo, el intervalo de diámetros y la frecuencia de cambios. Establezca una línea de base medida y mejore la causa principal en lugar de copiar un porcentaje genérico.
¿La dosificación gravimétrica elimina los residuos?
No. Mejora la uniformidad de la receta y puede reducir las variaciones, pero también son importantes el estado de la hilera, la refrigeración, el arrastre y la respuesta del operador.
¿Debo reducir la velocidad de la línea para disminuir los rechazos?
A veces, pero reducir la velocidad no siempre es la solución de menor coste. Compare los kilogramos de rechazo, la energía por kilogramo, la mano de obra y el caudal en cada punto de funcionamiento estable.





