
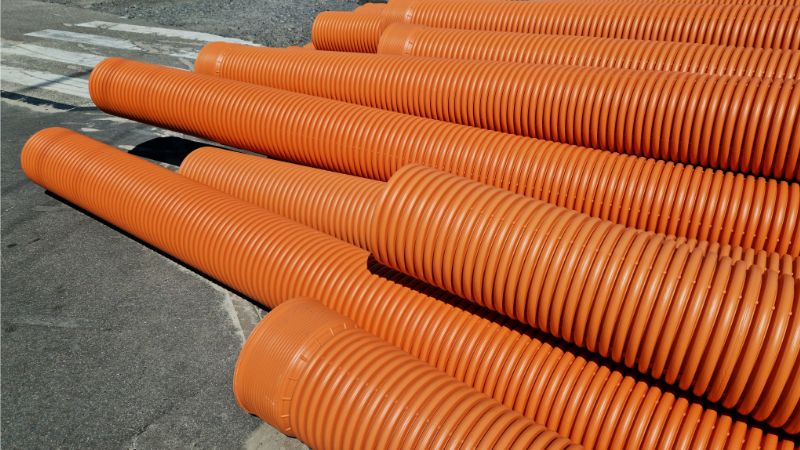
Une ligne d’extrusion de tubes annelés est un système de fabrication spécialisé. Elle produit des tubes plastiques à surface extérieure nervurée, à la fois légers, résistants et très flexibles.
Qu’est-ce qu’une ligne d’extrusion de tubes annelés ?
Une ligne d’extrusion de tubes annelés est un système de production continu. Elle transforme les granulés plastiques en tubes nervurés par une succession coordonnée de fusion, mise en forme, annelage, refroidissement et coupe. Le profil annelé n’est pas simplement esthétique : sa géométrie accroît fortement la rigidité annulaire, réduit la quantité de matière nécessaire et fournit des tubes plus performants que les solutions à paroi pleine, à un coût de production inférieur.
Lignes à simple et à double paroi
Les lignes à simple paroi produisent des tubes annelés à l’intérieur comme à l’extérieur. Légers et flexibles, ils conviennent à la protection des câbles et au drainage léger. L’installation est plus simple et les changements de production relativement faciles.
Les lignes à double paroi constituent la configuration la plus avancée. Elles produisent des tubes dont la paroi extérieure annelée est liée à une paroi intérieure lisse, associant rigidité structurelle et faible résistance à l’écoulement. Deux extrudeuses travaillent ensemble pour coextruder et fusionner simultanément les couches, ce qui rend ces lignes plus complexes et plus coûteuses à l’achat.
Matériaux utilisés en production
Les trois matériaux les plus courants sur les lignes d’extrusion de tubes annelés sont HDPE (polyéthylène haute densité), PP (polypropylène), et PVC (polychlorure de vinyle). Chacun possède des caractéristiques de transformation et des avantages spécifiques.
Le HDPE est la référence pour la plupart des applications de drainage et d’assainissement. Il offre une excellente résistance chimique, conserve sa flexibilité sous zéro et se transforme de manière fiable à des températures de fusion de 170–230°C. Le PP résiste mieux à la chaleur et est privilégié dans les environnements industriels à température élevée. Le PVC, moins fréquent sur les lignes modernes, reste utilisé pour certaines infrastructures anciennes et sur des marchés régionaux spécifiques.
Principaux composants d’une machine d’extrusion de tubes annelés
Une ligne complète d’extrusion de tubes annelés intègre plusieurs sous-systèmes essentiels. Chacun joue un rôle précis dans la qualité du tube fini, sa précision dimensionnelle et l’efficacité de production.
1. Système d’alimentation en matières premières
2. Extrudeuse monovis
3. Filière d’extrusion
4. Anneleuse (machine de formage)
5. Systèmes de refroidissement
6. Unité de tirage
7. Coupe et enroulement/empilage
8. Système de commande PLC
Paramètres essentiels pour une haute efficacité
Le tableau suivant résume les paramètres essentiels de l’extrusion de tubes annelés et leur influence sur la qualité des tubes produits.
| Paramètre | Plage habituelle | Influence sur la qualité du tube |
|---|---|---|
| Température de fusion | 170–230°C | Influence l’état de surface, la régularité de l’écoulement et la résistance mécanique |
| Pression de vide | −0.03 à −0.08 MPa | Détermine la profondeur des annelures et la précision dimensionnelle |
| Température de l’eau de refroidissement | 10–25°C | Contrôle la stabilité dimensionnelle et les contraintes résiduelles |
| Vitesse de ligne | 1–10 m/min | Influence la précision des annelures et le débit de production |
| Plage de diamètres de tube | 40–1200 mm | Définit les applications couvertes par la ligne |
Le procédé de production étape par étape
Étape 1 — Préparation et fusion des matières
Les granulés plastiques sont chargés dans la trémie puis alimentent le fourreau de l’extrudeuse. La vis tournante chauffe et cisaille progressivement la matière à travers plusieurs zones chauffées, pour obtenir une masse fondue homogène à l’entrée de la filière. Le contrôle de température est essentiel : une température trop élevée dégrade le polymère ; trop basse, elle rend la matière trop visqueuse pour un formage correct.
Étape 2 — Extrusion du tube
Le plastique fondu sort de la filière sous forme de tube circulaire lisse. En production à double paroi, deux flux sortent simultanément d’une filière de coextrusion : la couche extérieure est destinée à être annelée, tandis que la couche intérieure reste lisse.
Étape 3 — Formation des annelures
Le tube souple entre dans l’anneleuse immédiatement après la filière. La dépression attire la paroi dans les cavités des blocs de moule, qui avancent à une vitesse précisément synchronisée avec le débit d’extrusion. Le profil nervuré se forme à cette étape, où la ligne exige le contrôle le plus précis.
Étape 4 — Refroidissement et calibrage
Le refroidissement à l’eau solidifie rapidement le profil annelé. Pour les tubes à double paroi, des outils de calibrage peuvent maintenir le bon diamètre extérieur pendant que la paroi intérieure refroidit et adhère à la couche extérieure. Une température et un débit d’eau constants sont essentiels au respect des dimensions sur toute la production.
Étape 5 — Coupe et manutention en aval
Le tube refroidi traverse l’unité de tirage puis entre dans la station de coupe, où il est divisé aux longueurs prévues. Les petits tubes flexibles sont enroulés ; les grands tubes annelés rigides à double paroi sont empilés pour expédition.
Applications des tubes annelés
Les tubes annelés couvrent de nombreuses applications d’infrastructure et de construction :
- Drainage souterrain — gestion des eaux pluviales, drainage routier et évacuation des eaux de parkings
- Assainissement et eaux usées — collecteurs gravitaires et branchements latéraux
- Protection des câbles et fils — conduits de protection des câbles électriques, de télécommunications et de fibre optique
- Drainage et irrigation agricoles — drainage souterrain des champs et distribution d’eau
- Infrastructures autoroutières et ferroviaires — ponceaux sous les routes et les remblais ferroviaires
Le diamètre dépend de l’application : les petits tubes à partir de 40mm servent à la protection des câbles et au drainage léger, tandis que les grands diamètres jusqu’à 1200mm équipent les principaux réseaux d’assainissement et d’eaux pluviales.
Difficultés courantes et solutions
Une géométrie d’annelures irrégulière résulte généralement d’une température de fusion instable, d’une dépression insuffisante ou de blocs de moule usés et désalignés. Il faut stabiliser les zones de température, contrôler régulièrement l’étanchéité du circuit de vide et maintenir l’alignement et la propreté des blocs.
Une épaisseur de paroi irrégulière provient le plus souvent d’une filière mal équilibrée, d’une pression de sortie fluctuante ou d’une qualité de matière première inconstante. Une filière précise et un fonctionnement stable de l’extrudeuse constituent les principales mesures préventives.
Une rugosité ou des défauts de surface peuvent résulter d’une matière contaminée, d’un polymère dégradé par surchauffe ou d’un refroidissement insuffisant. Un séchage adapté, un profil de température précis et une capacité de refroidissement suffisante résolvent la plupart des problèmes de surface.
Choisir la bonne ligne d’extrusion de tubes annelés
L’usine plage de diamètres et le type de paroi (simple ou double) doivent correspondre à votre gamme de produits. La conception de la vis et le rapport L/D de l’extrudeuse doivent être optimisés pour la résine choisie. Le système de blocs de moule doit permettre des changements rapides et une géométrie d’annelures toujours précise, avec des traitements de surface résistants à l’usure pour prolonger la durée de vie.
Les performances des systèmes de vide et de refroidissement déterminent directement la précision du formage : recherchez une régulation constante de la dépression et une circulation d’eau efficace. Le niveau d’automatisation réduit la dépendance aux opérateurs et améliore la régularité du procédé ; les lignes modernes avec intégration PLC complète, mesure en ligne et enregistrement des données offrent une meilleure qualité et une productivité accrue.
Contrôle qualité de la production de tubes annelés
Une qualité constante exige des essais systématiques tout au long de la production. Les essais de rigidité annulaire vérifient que les tubes supportent les charges du sol et la pression extérieure. Les essais de résistance aux chocs confirment que le tube ne se fissure pas sous les contraintes d’installation ou les cycles thermiques, conformément aux spécifications du fabricant. Les mesures dimensionnelles — épaisseur de paroi, diamètre extérieur et profondeur d’annelure — doivent être effectuées à intervalles réguliers.
Améliorez votre extrusion de tubes annelés avec Jwell
Questions fréquentes
Que fait l’anneleuse ?
L’anneleuse utilise deux chaînes de blocs de moule en mouvement continu et une dépression, généralement de −0.03 à −0.08 MPa, pour donner au tube fraîchement extrudé un profil nervuré tant que le plastique reste formable.
Pourquoi un tube annelé est-il plus résistant qu’un tube lisse de même poids ?
La géométrie nervurée augmente la rigidité annulaire, c’est-à-dire la résistance aux déformations sous les charges extérieures, sans ajouter de matière. Cette efficacité structurelle explique la préférence pour les tubes annelés en applications enterrées.
Qu’est-ce qui provoque des annelures irrégulières en production ?
Les causes les plus fréquentes sont une mauvaise synchronisation entre l’extrusion et l’anneleuse, une dépression insuffisante ou instable, des blocs usés ou désalignés et une température de fusion irrégulière.
Quels diamètres une ligne d’extrusion de tubes annelés peut-elle produire ?
La plupart des lignes couvrent une plage de diamètres spécifique. Les plages standard vont de 40mm à 1200mm ; la configuration de ligne, la taille de l’extrudeuse et la conception de l’anneleuse sont choisies selon la gamme visée.
Quelle est l’importance du système de commande PLC ?
Elle est essentielle. Le PLC coordonne en temps réel tous les paramètres : température de l’extrudeuse, dépression, vitesse de ligne et refroidissement. Les systèmes modernes ajoutent la détection automatique des défauts et l’enregistrement des données, contribuant directement à une qualité constante et à la traçabilité des produits.





