
Un arrêt imprévu dû à une filière bouchée ou à une vis usée peut immobiliser votre ligne d’extrusion et faire grimper les coûts. Ce guide concis présente des contrôles quotidiens pratiques, les étapes de démontage & de nettoyage de la filière, des conseils de purge et les mesures à prendre lors d’un arrêt hivernal afin de maintenir la production de films, feuilles, profilés et tubes.
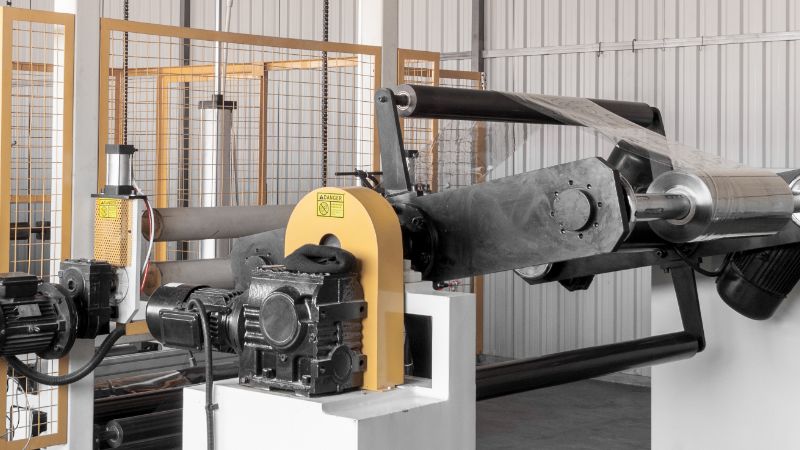
Principaux composants d’extrusion à entretenir
Le système d’alimentation (trémie, gorge d’alimentation, manutention des matières) doit rester propre : toute contamination à ce stade compromet les étapes suivantes.
La vis et le fourreau font fondre, mélangent et pompent le polymère. Leur usure entraîne une température de matière fondue irrégulière, une baisse du débit et des défauts de qualité.
La filière donne sa forme au produit. Les dépôts sur les surfaces d’écoulement provoquent stries, gels et défauts de surface, qui nécessitent un nettoyage en profondeur périodique.
La régulation de température (colliers chauffants, thermocouples, systèmes de refroidissement) prévient la dégradation, les variations de couleur et les problèmes dimensionnels.
Les systèmes d’entraînement (réducteurs, moteurs, accouplements, roulements) sont rarement pris en compte avant une panne, qui survient généralement au pire moment.
Contrôles quotidiens à chaque prise de poste : détecter les problèmes tôt
Une inspection rapide au début du poste permet d’éviter des problèmes majeurs.
Liste de contrôle visuel :
- Vérifier l’absence de contamination, d’humidité ou de voûtage dans la trémie
- Rechercher des fuites de matière autour de la gorge d’alimentation et des joints du fourreau
- Vérifier l’absence de dépôts ou de dommages sur les lèvres de la filière
- Rechercher des fuites d’huile ou de graisse autour du réducteur et des systèmes hydrauliques
- Vérifier le débit d’eau de refroidissement (un écoulement doit être visible aux sorties des rouleaux refroidisseurs)
Écoutez votre machine. Les opérateurs qui connaissent leur équipement entendent lorsqu’un bruit est anormal : bruit de grincement du réducteur, cavitation dans une pompe ou cliquetis de la vis. Tout bruit inhabituel doit être examiné immédiatement.
Surveillez vos instruments :
- Vérifier que toutes les températures de zone atteignent leur consigne
- Contrôler l’intensité du moteur et la comparer à la valeur de référence habituelle (une intensité supérieure peut indiquer une usure de la vis ou un problème de matière)
- Confirmer la stabilité de la vitesse de la ligne
- Rechercher des alarmes ou des codes d’erreur sur le panneau de commande
En cas de température anormale, de charge moteur élevée ou de dégradation de la matière, intervenez immédiatement. N’attendez pas la fin du poste : les petits problèmes s’aggravent rapidement en extrusion.
Calendrier de maintenance préventive
| Tâches hebdomadaires (40+ heures de fonctionnement) |
|
| Tâches mensuelles |
|
| Tâches annuelles ou toutes les 4,000-5,000 heures |
|
Entretien de la filière : procédure complète de démontage & nettoyage
La filière d’extrusion est le dernier élément en contact avec la matière fondue avant qu’elle ne devienne un produit ; son état détermine donc directement la qualité de surface. Avec le temps, des dépôts de polymère, de matière dégradée et des contaminants s’accumulent dans les canaux d’écoulement et sur les lèvres de la filière. Résultat : stries, gels, lignes de filière et produits hors spécifications.
Quand nettoyer votre filière
Surveillez les signes de qualité suivants :
- Stries ou lignes visibles sur le film, la feuille ou le profilé
- État de surface rugueux (aspect peau d’orange)
- Piqûres de gel ou contamination par du carbone
- Épaisseur ou largeur irrégulière de la paroi
Même en l’absence de défaut visible, prévoyez un nettoyage en profondeur toutes les 3,000 à 5,000 heures de fonctionnement, ou au moins une fois par an.
Outils nécessaires
- Palan ou appareil de levage en hauteur (les filières sont lourdes)
- Boulons d’extraction pour séparer les demi-filières
- Racloirs en laiton ou en cuivre (jamais en acier, qui raye les surfaces d’écoulement)
- Produit de nettoyage des filières et tampons de gaze de cuivre
- Pâte anti-grippage
- Clé dynamométrique
- Gants résistants à la chaleur et protections
- Thermomètre infrarouge
Consigne de sécurité : Les filières conservent longtemps la chaleur résiduelle. Même après l’arrêt des chauffages, le métal intérieur peut rester dangereusement chaud. Avant tout contact, vérifiez la température de surface avec un thermomètre infrarouge.
Procédure de nettoyage des filières étape par étape
- Desserrer les boulons lorsque la ligne fonctionne et que la filière est chaude (desserrer de 1-2 tours)
- Arrêter la ligne et purger jusqu’à obtenir une matière extrudée propre ; laisser refroidir jusqu’à environ 150°F (65°C)
- Retirer les boulons et séparer les demi-filières en utilisant uniformément les boulons d’extraction
- Protéger immédiatement les lèvres de la filière avec du carton ou des capuchons
- Racler et nettoyer toutes les surfaces d’écoulement avec des racloirs en laiton, du savon pour filières et de la gaze de cuivre ; vérifier l’absence d’entailles
- Nettoyer les surfaces d’étanchéité et remplacer les joints et joints toriques usés
- Nettoyer les passages à l’air comprimé à l’aide d’air comprimé
- Remonter avec de la pâte anti-grippage ; respecter la séquence de serrage par étapes (30%, 60%, 100%)
- Régler à nouveau les jeux des lèvres de la filière à l’aide de jauges d’épaisseur
- Redémarrer progressivement ; faire fonctionner la ligne avec des rebuts jusqu’à stabilisation
Un nettoyage correct de la filière prend 3-6 heures et améliore immédiatement la qualité.
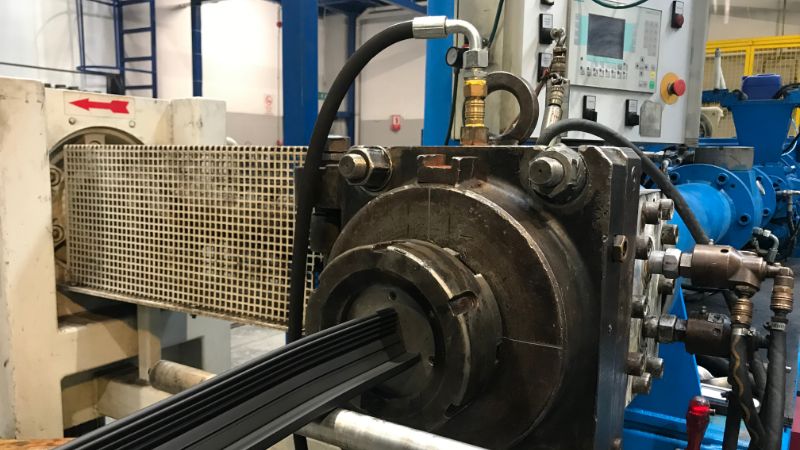
Bonnes pratiques de purge et de changement de production
Une purge mal réalisée entraîne des pertes de matière, prolonge les arrêts et contamine la production suivante.
Avant la purge, nettoyez les équipements auxiliaires : trémie d’aspiration, gorge d’alimentation à essuyer, conduites de matière à souffler.
Procédure de purge :
- Retirer les grilles du porte-grilles (le cas échéant)
- Augmenter la température du fourreau de 10-20°F si le produit de purge le recommande
- Introduire le produit de purge par la gorge d’alimentation ; faire fonctionner jusqu’à ce que la matière extrudée soit propre
- Ouvrir largement les jeux de la filière ou retirer les plaques de restriction pour obtenir un débit maximal
- Purger séparément la filière et l’adaptateur si nécessaire
- Réinstaller les grilles et rétablir les températures, introduire la nouvelle résine et faire fonctionner la ligne jusqu’à obtention d’un produit conforme
Conseil de pro : Équipez les auxiliaires de raccords rapides pour accélérer les changements de production.
Régulation de la température et temps de séjour de la matière
Une régulation précise de la température prévient la dégradation. Même un écart de 10°F provoque des défauts.
- Étalonner les capteurs chaque année— les thermocouples dérivent avec le temps
- Vérifier le fonctionnement des chauffages en contrôlant l’intensité absorbée dans chaque zone
- Surveiller la stabilité de la température de la matière fondue à l’aide d’un pyromètre ou d’un prélèvement de matière fondue
- Adapter le débit à la conception de la vis— un débit trop faible augmente le temps de séjour ; un débit trop élevé entraîne une fusion incomplète
Lubrification, réducteurs et roulements
Les défaillances mécaniques peuvent immobiliser la ligne pendant plusieurs jours et coûter des dizaines de milliers.
- Respecter le calendrier de lubrification du réducteur: vidanger l’huile toutes les 2,000-5,000 heures et rechercher des particules métalliques
- Ne pas trop graisser les roulements— l’excès de graisse génère de la chaleur et attire les contaminants
- Être attentif aux bruits ou vibrations inhabituels— une détection précoce protège les réducteurs
- Vérifier l’alignement des accouplements chaque année à l’aide d’un comparateur ou d’un outil laser
Systèmes de refroidissement et détartrage
Le refroidissement détermine les dimensions finales et la cristallinité.
- Détartrer les circuits de refroidissement tous les 6-12 mois si l’eau est dure
- Vidanger les conduites d’eau avant les périodes de gel ; les purger à l’air comprimé
- Ajouter de l’antigel au propylène glycol si la vidange complète est impossible
- Contrôler la qualité de l’eau pour choisir les additifs appropriés (inhibiteurs, biocides, correcteurs de pH)
Maintenance de l’armoire électrique
- Nettoyer les armoires chaque année: éliminer la poussière à l’air comprimé et aspirer les débris (couper d’abord l’alimentation)
- Vérifier le serrage des bornes— les vibrations desserrent les connexions
- Inspecter les variateurs, les automates PLC et les contacteurs pour détecter les signes de surchauffe
- Tenir un journal numérique des consignes, recettes et historiques d’alarmes
Diagnostic des défauts courants d’extrusion
Pour terminer, voici un aide-mémoire rapide pour les opérateurs. En présence des problèmes suivants, voici les premiers points à vérifier.
Stries ou lignes de filière dans le film ou la feuille :
- Cause probable : dépôts dans la filière ou dommages aux lèvres
- Action immédiate : inspecter les lèvres de la filière, la nettoyer en ligne si possible ou planifier son démontage et son nettoyage
Aspect peau d’orange ou surface rugueuse :
- Cause probable : température de matière fondue trop basse, température irrégulière de la filière ou résine humide
- Action immédiate : vérifier que toutes les zones sont à leur consigne et contrôler le séchage de la matière
Gels ou points noirs :
- Cause probable : matière dégradée dans des zones mortes, vis usée ou contamination
- Action immédiate : purger soigneusement ; si le problème persiste, vérifier l’usure ou les dommages de la vis et du fourreau
Variations dimensionnelles (épaisseur, largeur) :
- Cause probable : variations du débit ou de la température de l’eau de refroidissement, ou de la vitesse de ligne
- Action immédiate : vérifier le débit et la température de l’eau des rouleaux refroidisseurs et confirmer la stabilité de la vitesse de tirage
Fracture de la matière fondue ou peau de requin :
- Cause probable : taux de cisaillement trop élevé (débit trop important pour la conception de la filière) ou température de matière fondue trop basse
- Action immédiate : réduire la vitesse de ligne ou augmenter la température de la matière fondue
Si les défauts persistent après ces contrôles, faites appel à votre ingénieur procédés ou au fournisseur de l’équipement. Certains problèmes, comme l’usure de la vis ou une conception de filière inadaptée, nécessitent une intervention technique.
Tenue des dossiers et formation des opérateurs
- Tenir des journaux de maintenance en indiquant quand, par qui et quelles interventions ont été réalisées, ainsi que les constatations. L’analyse des tendances révèle l’usure et aide à optimiser le calendrier.
- Former les opérateurs au nettoyage des filières, aux techniques de purge, au levage en sécurité, à la consignation et à l’étiquetage, ainsi qu’aux signes précurseurs.
Liste de contrôle pour l’arrêt hivernal
- Vidanger complètement toutes les conduites d’eau— les purger à l’air comprimé pour éviter les dégâts dus au gel
- Retirer la matière de la vis et du fourreau— faire fonctionner la ligne avec le produit de purge jusqu’à ce que l’extrudeuse soit propre
- Protéger les surfaces métalliques exposées avec de l’huile antirouille ; couvrir l’équipement
- Débrancher l’alimentation et consigner l’équipement ; étiqueter tous les sectionneurs
- Sécuriser l’armoire électrique contre la condensation à l’aide d’un déshydratant ou d’un chauffage
Modernisez votre extrusion des plastiques avec Jwell
Grâce à une équipe R&D dédiée et à un soutien technique complet, Jwell veille au fonctionnement optimal de vos machines, réduit les arrêts et maximise la production. Contactez-nous dès aujourd’hui et découvrez nos solutions pour pérenniser vos procédés d’extrusion.





