
Waktu henti tak terencana akibat cetakan tersumbat atau ulir aus dapat menghentikan lini ekstrusi dan menaikkan biaya. Panduan ringkas ini memberikan pemeriksaan harian praktis, langkah bongkar cetakan & pembersihan, tips purge, serta tindakan penghentian operasi saat musim dingin agar produksi film, lembaran, profil, dan pipa berjalan lancar.
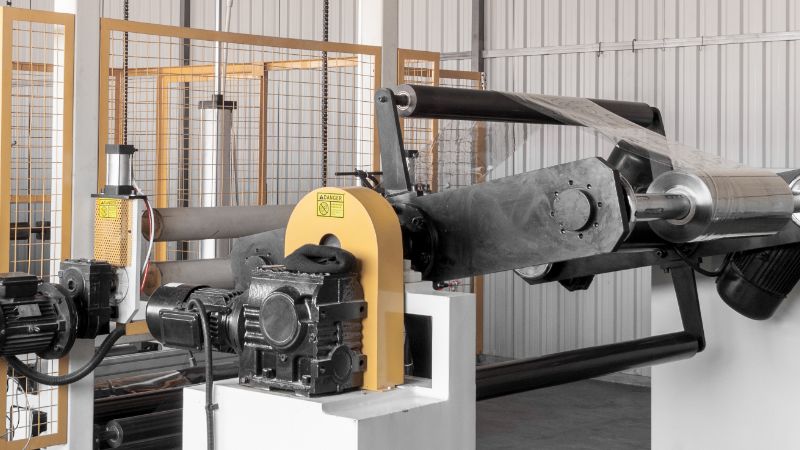
Komponen Utama Ekstrusi yang Perlu Dirawat
Sistem pengumpanan (hopper, saluran masuk umpan, dan penanganan material) harus tetap bersih—kontaminasi di sini merusak semua proses berikutnya.
Ulir dan barrel melelehkan, mencampur, dan memompa polimer. Keausan menyebabkan suhu lelehan tidak konsisten, keluaran menurun, dan cacat kualitas.
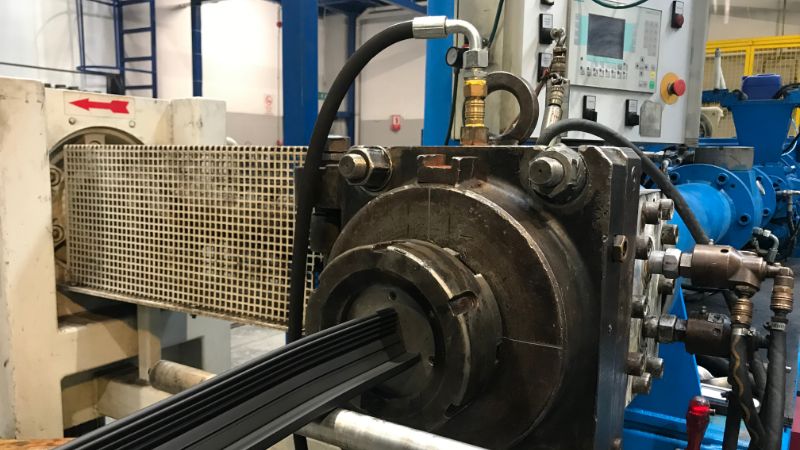
Cetakan membentuk produk Anda. Penumpukan material pada permukaan aliran menyebabkan garis, gel, dan cacat permukaan yang memerlukan pembersihan mendalam secara berkala.
Pengendalian suhu (elemen pemanas, termokopel, dan sistem pendingin) mencegah degradasi, perubahan warna, dan masalah dimensi.
Sistem penggerak (gearbox, motor, kopling, dan bantalan) jarang diperhatikan hingga terjadi kerusakan—biasanya pada saat yang paling tidak tepat.
Pemeriksaan Harian Tiap Giliran Kerja: Deteksi Masalah Sejak Dini
Pemeriksaan singkat di sekitar mesin saat awal giliran kerja mencegah masalah besar.
Daftar periksa inspeksi visual:
- Periksa hopper untuk menemukan kontaminasi, kelembapan, atau material yang menjembatani.
- Cari kebocoran material di sekitar saluran masuk umpan dan seal barrel.
- Periksa bibir cetakan untuk melihat penumpukan atau kerusakan.
- Periksa kebocoran oli atau gemuk di sekitar gearbox dan sistem hidraulis.
- Pastikan aliran air pendingin memadai (aliran seharusnya terlihat di saluran keluar rol pendingin).
Dengarkan suara mesin Anda. Operator yang mengenal peralatannya dapat mendengar jika ada yang tidak beres—suara gerinda dari gearbox, kavitasi pada pompa, atau getaran pada ulir. Suara yang tidak biasa perlu segera diselidiki.
Pantau instrumen:
- Pastikan suhu semua zona berada pada setpoint.
- Periksa arus motor dan bandingkan dengan nilai acuan normal (arus yang lebih tinggi dapat menandakan keausan ulir atau masalah material).
- Pastikan kecepatan lini stabil.
- Periksa alarm atau kode kesalahan pada panel kontrol.
Jika menemukan suhu abnormal, beban motor tinggi, atau degradasi material, segera atasi. Jangan menunggu hingga akhir giliran kerja—masalah kecil dapat berkembang cepat dalam proses ekstrusi.
Jadwal Perawatan Preventif
| Tugas Mingguan (40+ jam operasi) |
|
| Tugas Bulanan |
|
| Tugas Tahunan atau Setiap 4,000-5,000 Jam |
|
Perawatan Cetakan: Proses Pembongkaran & Pembersihan Menyeluruh
Cetakan ekstrusi merupakan komponen terakhir yang bersentuhan dengan lelehan sebelum menjadi produk, sehingga kondisinya secara langsung menentukan kualitas permukaan. Seiring waktu, penumpukan polimer, material terdegradasi, dan kontaminan terkumpul di saluran aliran dan pada bibir cetakan. Akibatnya? Garis, gel, guratan cetakan, dan produk di luar spesifikasi.
Kapan Cetakan Perlu Dibersihkan
Perhatikan tanda-tanda kualitas berikut:
- Garis atau guratan yang terlihat pada film, lembaran, atau profil.
- Permukaan kasar (tekstur seperti kulit jeruk).
- Bintik gel atau kontaminasi karbon.
- Ketebalan dinding atau lebar yang tidak merata.
Sekalipun cacat belum terlihat, jadwalkan pembersihan menyeluruh setiap 3,000 hingga 5,000 jam operasi atau setidaknya setahun sekali.
Peralatan yang Diperlukan
- Hoist atau alat angkat di atas kepala (cetakan berat).
- Baut dongkrak untuk memisahkan kedua bagian.
- Pengikis kuningan atau tembaga (jangan gunakan baja karena dapat menggores permukaan aliran).
- Bahan pembersih cetakan dan bantalan kasa tembaga.
- Senyawa antikelupas.
- Kunci torsi.
- Sarung tangan tahan panas dan pelindung.
- Termometer inframerah.
Catatan keselamatan: Cetakan menahan panas sisa dalam waktu lama. Bahkan setelah pemanas dimatikan, bagian dalam logam dapat tetap sangat panas dan berbahaya. Pastikan suhu permukaan dengan termometer inframerah sebelum menyentuh apa pun.
Prosedur Pembersihan Cetakan Langkah demi Langkah
- Kendurkan baut saat mesin beroperasi dan masih panas. (kendorkan 1-2 putaran)
- Matikan mesin dan lakukan purge. hingga material yang keluar bersih; dinginkan hingga ~150°F (65°C).
- Lepaskan baut dan pisahkan kedua bagian. dengan baut dongkrak secara merata.
- Segera lindungi bibir cetakan. dengan karton atau tutup pelindung.
- Kerik dan bersihkan semua permukaan aliran. Gunakan pengikis kuningan, sabun cetakan, dan kasa tembaga; periksa apakah ada takik.
- Bersihkan permukaan penyekat. dan ganti gasket atau O-ring yang aus.
- Tiup saluran. dengan udara bertekanan.
- Rakit kembali dengan senyawa antikelupas.; ikuti urutan pengencangan torsi secara bertahap (30%, 60%, 100%).
- Atur kembali celah bibir cetakan. menggunakan pengukur celah.
- Nyalakan secara bertahap.; jalankan material scrap hingga stabil.
Pembersihan cetakan yang benar memerlukan waktu 3-6 jam dan langsung meningkatkan kualitas.
Praktik Terbaik untuk Purge dan Pergantian Produksi
Purge yang tidak memadai membuang material, memperpanjang waktu henti, dan mencemari proses produksi berikutnya.
Sebelum melakukan purge, bersihkan peralatan bantu: sedot hopper, lap saluran masuk umpan, dan tiup jalur material.
Proses Purge:
- Lepaskan saringan dari paket saringan (jika berlaku).
- Naikkan suhu barrel 10-20°F jika disarankan oleh kompon purge.
- Masukkan kompon purge melalui saluran masuk umpan; jalankan hingga material yang keluar bersih.
- Buka celah cetakan lebar-lebar. atau lepaskan pelat pembatas untuk memaksimalkan aliran.
- Lakukan purge pada cetakan/adaptor secara terpisah. jika diperlukan.
- Pasang kembali saringan dan atur ulang suhu., masukkan resin baru; jalankan hingga memenuhi spesifikasi.
Tips profesional: Pasang fitting sambung cepat pada peralatan bantu agar pergantian dapat dilakukan dengan cepat.
Pengendalian Suhu dan Waktu Tinggal Material
Pengendalian suhu yang presisi mencegah degradasi. Bahkan variasi 10°F dapat menyebabkan cacat.
- Kalibrasi sensor setiap tahun.—kinerja termokopel menyimpang seiring waktu.
- Pastikan pemanas berfungsi. dengan memeriksa tarikan arus di setiap zona.
- Pantau kestabilan suhu lelehan. dengan pirometer atau pengambilan sampel lelehan.
- Sesuaikan laju keluaran dengan desain ulir.—terlalu lambat meningkatkan waktu tinggal; terlalu cepat menyebabkan pelelehan tidak sempurna.
Pelumasan, Gearbox, dan Bantalan
Kerusakan mekanis dapat menghentikan operasi selama berhari-hari dan menimbulkan biaya puluhan ribu.
- Ikuti jadwal pelumasan gearbox.: ganti oli setiap 2,000-5,000 jam; periksa adanya partikel logam.
- Jangan melumasi bantalan secara berlebihan.—gemuk berlebih menghasilkan panas dan menarik kontaminan.
- Dengarkan suara atau getaran yang tidak biasa.—peringatan dini dapat menyelamatkan gearbox.
- Periksa keselarasan kopling setiap tahun. dengan indikator dial atau alat laser.
Sistem Pendingin dan Penghilangan Kerak
Pendinginan menentukan dimensi akhir dan tingkat kristalinitas.
- Hilangkan kerak pada sirkuit pendingin. setiap 6-12 bulan jika menggunakan air sadah.
- Kuras saluran air sebelum cuaca membeku.; tiup dengan udara bertekanan.
- Tambahkan antibeku propilena glikol. jika pengurasan tidak dapat dilakukan sepenuhnya.
- Uji kualitas air. untuk memilih bahan aditif yang tepat (inhibitor, biosida, pengatur pH).
Perawatan Kabinet Listrik
- Bersihkan kabinet setiap tahun.: tiup debu dan sedot kotoran (matikan daya terlebih dahulu).
- Periksa kekencangan terminal.—getaran dapat mengendurkan sambungan.
- Periksa inverter, PLC, dan kontaktor. untuk mengetahui tanda-tanda panas berlebih.
- Buat catatan digital. tentang setpoint, resep, dan riwayat alarm.
Pemecahan Masalah Cacat Ekstrusi yang Umum
Sebagai penutup, berikut referensi singkat bagi operator. Jika Anda menemukan masalah berikut, periksa bagian ini terlebih dahulu.
Garis atau guratan cetakan pada film/lembaran:
- Kemungkinan penyebab: penumpukan material pada cetakan atau kerusakan bibir cetakan.
- Tindakan segera: periksa bibir cetakan, bersihkan jika memungkinkan saat mesin beroperasi, atau jadwalkan pembongkaran dan pembersihan.
Tekstur kulit jeruk atau permukaan kasar:
- Kemungkinan penyebab: suhu lelehan terlalu rendah, suhu cetakan tidak merata, atau resin lembap.
- Tindakan segera: pastikan semua zona berada pada setpoint dan periksa kekeringan material.
Gel atau bintik hitam:
- Kemungkinan penyebab: material terdegradasi di area mati, ulir aus, atau kontaminasi.
- Tindakan segera: lakukan purge menyeluruh; jika masalah berlanjut, periksa keausan atau kerusakan pada ulir dan barrel.
Variasi dimensi (ketebalan, lebar):
- Kemungkinan penyebab: aliran atau suhu air pendingin berfluktuasi, atau kecepatan lini berubah.
- Tindakan segera: periksa aliran dan suhu air rol pendingin serta pastikan kecepatan penarikan stabil.
Retak lelehan atau permukaan kulit hiu:
- Kemungkinan penyebab: laju geser terlalu tinggi (laju keluaran terlalu tinggi untuk desain cetakan) atau suhu lelehan terlalu rendah.
- Tindakan segera: kurangi kecepatan lini atau naikkan suhu lelehan.
Jika cacat tetap muncul setelah pemeriksaan ini, eskalasikan masalah kepada insinyur proses atau pemasok peralatan. Beberapa masalah—seperti keausan ulir atau ketidakcocokan desain cetakan—memerlukan intervensi teknis.
Pencatatan dan Pelatihan Operator
- Simpan log perawatan. Catat waktu, pelaksana, pekerjaan yang dilakukan, dan temuan. Pola yang terlihat mengungkap tren keausan dan membantu mengoptimalkan jadwal.
- Latih operator tentang pembersihan cetakan, teknik purge, pengangkatan yang aman, prosedur lockout/tagout, dan tanda peringatan dini.
Daftar Periksa Penghentian Operasi Musim Dingin
- Kuras seluruh saluran air sepenuhnya.—tiup dengan udara bertekanan untuk mencegah kerusakan akibat pembekuan.
- Keluarkan material dari ulir dan barrel.—jalankan kompon purge hingga bersih.
- Lapisi logam yang terbuka dengan oli antikarat; tutupi peralatan.
- Putuskan dan kunci sumber daya.; beri label pada semua pemutus.
- Amankan kabinet listrik dari kondensasi dengan bahan pengering atau pemanas.
Tingkatkan Ekstrusi Plastik Anda dengan Jwell
Dengan tim R&D khusus dan dukungan teknis menyeluruh, Jwell memastikan mesin Anda beroperasi pada kinerja puncak, meminimalkan waktu henti, dan memaksimalkan keluaran. Hubungi Kami sekarang dan jelajahi solusi kami untuk mempersiapkan proses ekstrusi Anda menghadapi kebutuhan masa depan.





