
Ulir yang dipilih dengan tepat dapat meningkatkan laju keluaran, memperbaiki kualitas lelehan, dan mengurangi scrap sehingga produksi lebih cepat dan andal.
Dalam panduan ini, kami menguraikan jenis ulir ekstruder yang paling umum, menjelajahi jenis dan penggunaan terbaiknya serta dampak perubahan geometri terhadap kinerja, sehingga Anda dapat memilih ulir yang tepat untuk proses Anda.
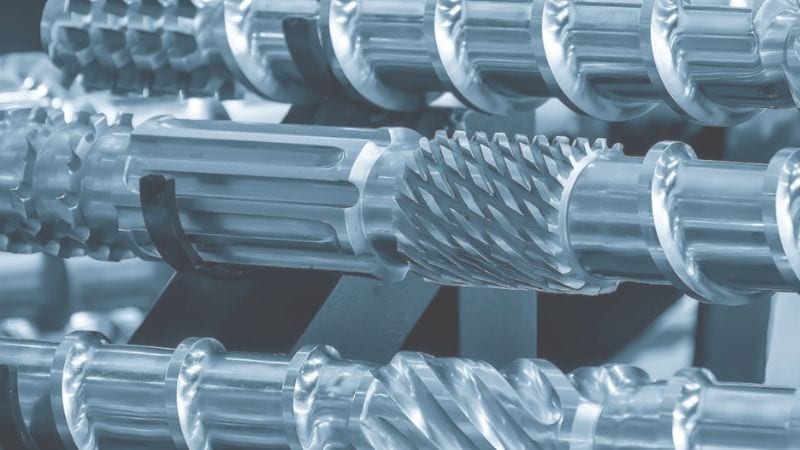
Jenis Ulir Ekstrusi
Setiap ulir ekstruder dirancang untuk mengatasi tantangan pemrosesan tertentu, baik pengangkutan dasar, pelelehan efisien, pencampuran intensif, maupun penghilangan zat volatil. Memilih jenis yang tepat adalah langkah pertama untuk mengoptimalkan lini ekstrusi Anda.
Ulir Satu Penerbangan (Standar)
Sebagai desain yang paling umum dan ekonomis, ulir satu penerbangan menggunakan satu flight heliks kontinu. Material diangkut, dikompresi, dan dilelehkan saat kedalaman saluran berkurang bertahap dari zona umpan ke zona metering. Desain ini menghasilkan keluaran yang dapat diprediksi serta mudah dirawat dan diperbarui.
- Ideal Untuk: Laju keluaran stabil untuk homopolimer standar dan kompon serbaguna dengan aliran baik dan kadar filler rendah.
- Penggunaan Umum: Digunakan dalam banyak aplikasi film, lembaran, dan pipa.
- Keterbatasan: Kurang efektif untuk material berkadar filler tinggi atau polimer yang memerlukan homogenisasi lelehan intensif. Kinerja sering dapat ditingkatkan dengan menambahkan bagian pencampur di bagian hilir.
Ulir Barrier
Desain ini mencakup flight sekunder yang membagi saluran utama menjadi dua jalur paralel: saluran dangkal untuk lelehan dan saluran lebih dalam untuk pelet padat. “Barrier” ini mendorong pengangkutan padatan dan pelelehan yang lebih efisien, sehingga material yang belum meleleh berkurang, kestabilan suhu meningkat, dan sering kali keluaran serta efisiensi energi menjadi lebih tinggi.
- Ideal Untuk: Polimer semikristalin (seperti HDPE dan PP) serta aplikasi berkapasitas tinggi yang memerlukan lelehan lengkap dan seragam.
- Penggunaan Umum: Ekstrusi film dan lembaran presisi serta pemrosesan resin yang rentan mengandung partikel belum meleleh.
- Keterbatasan: Biaya awal lebih tinggi dan manufaktur lebih kompleks. Kinerjanya sangat peka terhadap celah dan panjang flight barrier sehingga memerlukan desain dan penyetelan yang presisi.
Ulir Pencampur
Ulir pencampur mengintegrasikan elemen khusus—seperti bagian Maddock, pin, atau penguleni—ke dalam desainnya untuk meningkatkan dispersi dan distribusi bahan aditif, filler, atau pewarna. Elemen ini menerapkan geser terkendali untuk menghomogenkan lelehan.
- Ideal Untuk: Kompon berisi filler, masterbatch, dan aplikasi yang mengutamakan keseragaman warna, dispersi bahan aditif, atau pemecahan aglomerasi partikel.
- Penggunaan Umum: Pembuatan kompon, produksi konsentrat warna, dan resin rekayasa dengan muatan filler tinggi.
- Keterbatasan: Menghasilkan geser dan suhu lelehan lebih tinggi, sehingga memerlukan pengelolaan termal yang cermat. Peningkatan torsi dan keausan mengharuskan penggunaan material atau lapisan yang dikeraskan saat memproses bahan aditif abrasif.
Ulir Berventilasi (Dua Tahap)
Ulir berventilasi atau dua tahap memiliki tahap lelehan yang dikendalikan tekanan, diikuti zona bertekanan rendah yang dapat diberi vakum untuk menghilangkan zat volatil dan kelembapan. Desain ini memungkinkan degassing terkendali untuk polimer higroskopis, campuran yang mengandung pelarut, dan bahan pangan yang sensitif terhadap gas terperangkap. Umumnya desain menggabungkan bagian umpan dalam, bagian kompresi, dan saluran ventilasi/tahap kedua di hilir dengan flight atau port yang diberi relief.
Pilih ulir berventilasi ketika kelembapan atau gas menyebabkan porositas, gelembung, atau hasil akhir permukaan yang buruk. Penempatan port vakum dan pemompaan di hilir yang tepat sangat penting untuk menghindari masuknya kembali gas. Desain berventilasi dapat mengurangi tahap pengeringan di hilir, tetapi memerlukan perangkat barrel lebih kompleks dan penyetelan proses yang cermat.
Aplikasi: Menyesuaikan Ulir dengan Produk
Produk akhir merupakan faktor utama dalam pemilihan ulir. Aplikasi yang berbeda memiliki tuntutan unik terhadap kualitas lelehan, pencampuran, dan kestabilan. Berikut cara berbagai bidang aplikasi utama menentukan pilihan ulir.
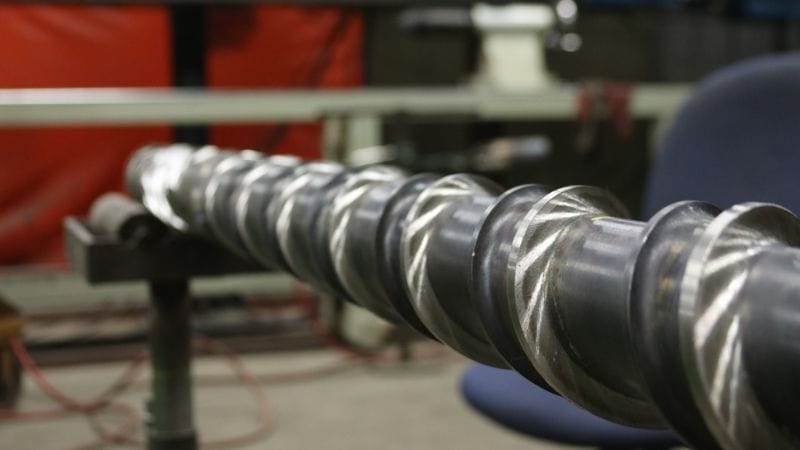
Pipa dan profil (konstruksi, irigasi)
Ulir ekstrusi dalam pengolahan plastik dan karet membantu mengubah pelet atau bubuk bahan baku menjadi bentuk kontinu seperti pipa, lembaran, dan profil. Anda mengendalikan dimensi produk dan kualitas permukaan dengan memilih geometri ulir serta rasio panjang terhadap diameter yang tepat.
Film dan lembaran (kemasan, pelapis)
Produksi film, serat, dan lembaran memerlukan aliran lelehan yang lancar dan kontrol tekanan yang ketat. Penyesuaian kedalaman saluran ulir dan kompresi dengan polimer serta kecepatan lini mengurangi variasi suhu lelehan dan cacat.
Kompon dan masterbatch (pewarna, bahan aditif)
Untuk material berisi filler tinggi atau diperkuat, ulir kembar atau ulir tunggal berprofil khusus menyediakan kapasitas geser dan pengangkutan yang diperlukan. Konfigurasi ini mencegah penyumbatan dan meningkatkan laju keluaran untuk resin berisi serat kaca, bermuatan mineral, atau daur ulang.
Produk makanan/pakan (camilan ekstrusi, kibble)
Industri makanan dan pakan menggunakan ulir ekstrusi untuk memasak, membentuk tekstur, dan membentuk produk seperti camilan, sereal, dan makanan hewan. Desain ulir kembar memberikan pencampuran, perpindahan panas, dan kontrol yang lebih baik untuk resep yang sensitif terhadap bahan.
Kompon teknis (polimer berisi filler dan diperkuat)
Untuk material berisi filler tinggi atau diperkuat, ulir kembar atau ulir tunggal berprofil khusus menyediakan kapasitas geser dan pengangkutan yang diperlukan. Konfigurasi ini mencegah penyumbatan dan meningkatkan laju keluaran untuk resin berisi serat kaca, bermuatan mineral, atau daur ulang.
Dampak Desain Ulir terhadap Ekstrusi Plastik
Geometri ulir mengendalikan pergerakan, pelelehan, dan pencampuran material, yang menentukan laju keluaran, penggunaan energi, kualitas lelehan, dan pengoperasian lini. Pilihan rasio kompresi, kedalaman flight, dan elemen pencampur secara langsung mengubah laju keluaran, keseragaman produk, dan kemudahan menjalankan lini.
Menguasai Laju Keluaran dan Efisiensi Energi
- Desain Saluran & Pitch: Kapasitas volumetrik zona umpan dan pitch flight terutama menentukan laju keluaran maksimum yang mungkin dicapai. Saluran yang lebih dalam dan pitch yang lebih agresif memindahkan lebih banyak material, tetapi membutuhkan torsi lebih besar.
- Rasio Kompresi (CR): Rasio ini (kedalaman umpan/kedalaman metering) mengendalikan intensitas pelelehan. CR yang lebih tinggi mempercepat pelelehan dan berpotensi meningkatkan keluaran, tetapi berisiko menambah panas geser dan beban motor.
- Rasio L/D & Efisiensi: Ulir lebih panjang (L/D lebih tinggi) memberikan profil pelelehan yang lebih lembut dan bertahap, yang dapat menurunkan torsi puncak dan mengurangi konsumsi energi spesifik. Fitur seperti flight barrier juga mendorong pelelehan efisien dengan lebih sedikit energi terbuang.
- Material Penting: Di luar geometri, efisiensi berkelanjutan memerlukan ketahanan aus. Paduan atau lapisan yang dikeraskan mempertahankan geometri saluran yang presisi, mencegah penurunan keluaran dan pemborosan energi akibat celah yang membesar karena keausan.
Menjamin Kualitas dan Konsistensi Produk
- Homogenitas Lelehan: Profil pelelehan ulir—yang ditentukan oleh desain zona transisi—menentukan kelengkapan pelelehan dan keseragaman suhu. Desain yang buruk menyebabkan padatan tidak meleleh atau lonjakan suhu, sehingga menimbulkan cacat seperti gel atau titik lemah.
- Pencampuran & Dispersi: Seperti dibahas, jenis dan penempatan elemen pencampur secara langsung mengendalikan distribusi bahan aditif, yang berdampak pada sifat mekanis, warna, dan tampilan permukaan.
- Kestabilan Tekanan: Tekanan head yang konsisten dan stabil sangat penting untuk mengendalikan dimensi. Panjang dan toleransi zona metering merupakan faktor utama untuk meredam fluktuasi tekanan yang menyebabkan variasi ketebalan lembaran atau pipa.
- Pengendalian Waktu Tinggal: Jalur aliran ulir harus meminimalkan “titik mati”, tempat material dapat terhenti dan terdegradasi. Hal ini sangat penting untuk mencegah pembakaran dan menjaga viskositas konsisten pada polimer peka panas (seperti PVC).
Mencapai Stabilitas Operasional dan Kemudahan Penggunaan
- Penyalaan Awal & Purge: Ulir yang dirancang dengan baik dan memiliki profil kompresi logis dapat dinyalakan dengan mudah serta dibersihkan melalui purge saat pergantian material atau warna, sehingga mengurangi waktu henti.
- Pencegahan Lonjakan: Ulir yang mendorong pelelehan stabil (misalnya desain barrier) lebih tahan terhadap lonjakan keluaran, yang mengganggu kontrol ketebalan dan meningkatkan scrap.
- Perawatan & Umur Pakai: Pilihan antara celah rapat (untuk pemompaan lebih baik) dan celah lebih longgar (untuk toleransi terhadap kontaminan) merupakan kompromi perawatan yang penting. Desain yang dapat beroperasi lancar pada RPM lebih rendah mengurangi tekanan pada rangkaian penggerak.
- Membersihkan Diri: Fitur seperti sudut flight yang curam pada zona umpan dapat membantu menyapu bersih barrel dan mempercepat pergantian produksi.
Kesimpulan
Ulir ekstruder merupakan arsitek utama proses Anda yang menentukan pergerakan material, efisiensi pelelehan, dan kualitas campuran akhir. Geometrinya bukan sekadar memengaruhi kinerja—geometri menentukan kinerja tersebut.
Pemilihan ulir optimal memerlukan analisis jelas atas polimer, laju keluaran yang diinginkan, dan sasaran kualitas. Selalu pertimbangkan tiga aspek: geometri, metalurgi, dan fitur khusus.
Gunakan daftar periksa ini untuk memandu keputusan:
- Sesuaikan profil ulir dengan material. (misalnya, barrier untuk lelehan yang sulit).
- Verifikasi metalurgi untuk ketahanan abrasi dan korosi.
- Rencanakan interval perawatan berdasarkan jam operasi dan keausan.
- Uji peningkatan skala sebelum perubahan produksi penuh.
Jika geometri ulir disesuaikan, lakukan uji terkendali untuk mengukur suhu lelehan, tekanan, dan kualitas produk. Dokumentasikan hasilnya agar keberhasilan dapat diulang dan kejutan dapat dihindari.
Mencari Lini Ekstrusi Plastik Lengkap?
JWELL memproduksi lini lengkap untuk pipa, profil, lembaran, dan pembuatan pelet. Produk kami ekstruder sekrup kembar terkenal untuk pemrosesan PVC, sementara setiap lini disesuaikan dengan keluaran, material, dan spesifikasi produk yang Anda perlukan.
Anda akan menemukan spesifikasi terperinci, solusi sesuai kebutuhan khusus, dan informasi lebih lanjut tentang cara peralatan canggih kami meningkatkan kemampuan produksi Anda. Jelajahi rangkaian produk kami dan . Tim kami dapat membantu menemukan sistem yang sesuai dengan proses dan sasaran bisnis Anda.
Jika Anda merencanakan proyek baru atau meningkatkan lini produksi saat ini, untuk informasi lebih lanjut.





