
スクリューエレメントの形状によって、添加剤の塊をどれだけ細かく分解できるか、材料全体にどれだけ均一に分散できるかが決まります。 スクリュー設計によって混練効果は異なります。添加剤の塊を崩すことを重視するものもあれば、均一に広げることを重視するものもあります。
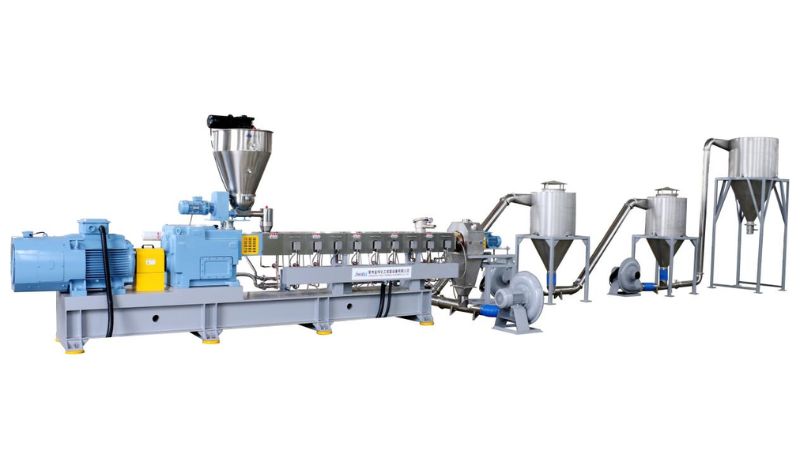
スクリュー押出における混練の主な仕組み
スクリュー押出では、主に二つの混練方式を用います。分散混練は粒子を細かくし、分配混練は粒子を均一に広げます。
分散混練とその影響
分散混練では、 高いせん断力 を加え、ポリマー溶融樹脂内で凝集した粒子を分解します。顔料や充填材など、塊になりやすい添加剤を扱う場合に重要な仕組みです。
スクリューの混練エレメントが強い応力を生み、凝集塊を分解します。この工程で最終的な溶融品質が決まります。分散が不十分な粒子は弱点や特性のばらつきを生じさせます。
分散混練は、ニーディングブロックなど流路を絞るスクリューエレメントで特に効果を発揮します。これらのゾーンでせん断力を発生させ、粒子径を小さくして混練性能を高めます。
ポリマー溶融樹脂における分配混練
分配混練では、溶融樹脂全体の組成を均一にするため、材料を移動させます。分散混練とは異なり、強いせん断ではなく、穏やかな引き伸ばしと折り返しを利用します。
溶融樹脂の流れを繰り返し分割・再結合させるエレメントがスクリュー設計に必要です。この分配作用により、添加剤がポリマーマトリックス全体へ均一に行き渡ります。
良好な分配混練は筋状の色むらを防ぎ、色と特性の一貫性を確保します。混練効率は押出機に沿った分割・再分配の回数に左右されます。
混練ゾーンと溶融流動の動き
混練ゾーンとは、スクリュー上で各種エレメントが溶融樹脂の流れを制御する特定区間です。それぞれのゾーンが全体の混練設計で固有の役割を担います。
主な混練ゾーンの機能:
溶融ゾーン: 固体ペレットをポリマー溶融樹脂に変換
混練ゾーン: 分散・分配混練エレメントを組み合わせる
計量ゾーン: 吐出前の最終溶融樹脂を均質化
溶融樹脂の流動は、スクリュー形状、回転速度、材料特性によって変化します。適切なゾーン設計で滞留時間と混練の強さのバランスを取り、ポリマーを劣化させずに最適な混練品質を実現します。
添加剤の分散に影響するスクリュー設計の特徴
スクリューエレメントの形状と配置が、ポリマー溶融樹脂への添加剤の混ざり方を直接左右します。均一な分散を実現するため、それぞれのゾーンや部品が固有の役割を果たします。
スクリュー構成とエレメントの種類
単軸押出機と二軸押出機の選択は、添加剤の混ざり方に影響します。二軸押出機は混練性に優れています。材料が回転する二本のスクリューの間を通ることで、せん断と移動が増します。
各種スクリューエレメントには固有の役割があります。搬送エレメントはシリンダーに沿って材料を前方へ送ります。混練エレメントは乱流とせん断を生み、添加剤の凝集塊を分解します。スクリュー回転速度によって、分散・分配混練の程度が変わります。
ニーディングブロックと混練エレメント
ニーディングブロックはポリマー溶融樹脂を折り返し、向きを変える重要部品です。高いせん断力を生み、凝集粒子を分解します。ニーディングディスクの角度とずらし方で混練の強さが決まります。
圧縮・供給・計量ゾーンの役割
スクリューは主に三つのゾーンに分かれます。供給ゾーンで原材料を受け入れます。圧縮ゾーンで空隙を減らし、ポリマーを溶融させます。計量ゾーンで処理量と最終溶融品質を制御します。
充填・強化ポリマー向けスクリュー設計
次の特性を持つ材料: ガラス繊維 や鉱物フィラーを加工するには、専用のスクリュー構成が必要です。良好な 繊維分散.
シミュレーションと品質管理による工程最適化
シミュレーションツールを使えば、製作前にスクリュー設計の性能を予測できます。品質測定によって、添加剤の混練状態や温度の安定性を確認できます。
スクリュー設計における数値シミュレーション
数値シミュレーションを使うと、実物の試作品に費用をかける前に、コンピューター上でさまざまなスクリュー設計を検証できます。プログラムで次の状態を確認できます: プラスチックの流れ がスクリュー溝を通過する様子や、高温部・低温部が生じる可能性のある箇所です。
シミュレーションで複数のスクリュー形状をすばやく比較できます。ソフトウェアは混練効率を計算し、溶融樹脂内の温度分布を予測します。設計の早い段階で、溶融不足や添加剤の分散不良などの問題を発見できます。
混練品質の測定と向上
添加剤の分散 と温度の均一性を追跡します。混練性能が高いほど、特性が安定した均一な部品を製造できます。
溶融サンプル中の添加剤濃度を確認し、温度差を測定する方法があります。弱点が見つかった場合は、フライト深さなどのスクリュー形状を調整したり、混練エレメントを追加したりできます。
熱伝導性と溶融状態の一貫性
スクリューの熱伝導性が良好だと、溶融プラスチックの温度差を均一化しやすくなります。局所的な高温は材料を劣化させ、低温部は未溶融の塊を残すことがあります。
工程の最初から最後まで溶融品質を一定に保つことが重要です。次を監視し、 シリンダー温度 シミュレーションの予測値と実際の結果を照らし合わせて、加熱ゾーンを調整してください。
押出ベースの3Dプリンティングの進歩
スクリュー押出システムの最近の技術革新により、印刷中の材料の混練・接着が改善され、新しいスクリュー設計で処理能力と材料品質が高まっています。
スクリュー押出式3Dプリンティングシステム
スクリュー押出式3Dプリンティングでは、フィラメントの代わりにプラスチック顆粒を使用できます。材料の選択肢が広がり、コストも削減できます。
システムはペレットを加熱シリンダーに供給します。回転スクリューが材料を溶かし、ノズルから押し出します。 従来方式より温度と圧力を精密に制御できます。
二軸押出機 はさらに多くの利点を備えています。混練性に優れ、次の材料も加工できます: 複合材料 と強化繊維。二本のスクリューが連動してより均一な溶融状態を作るため、印刷部品の強度と一貫性が高まります。
繊維分散と層間接着の最適化
良好な混練を実現する 混練ゾーン は、繊維を添加した部品に不可欠です。新しいスクリュー設計は、材料全体に繊維を均一に分散させます。
繊維分散が向上すると、部品が強くなります。繊維が均一に分布することで、あらゆる方向の機械特性が高まります。
最適化されたスクリューシステムでは層間接着も向上します。温度と圧力が安定することで、各 層がより強く接着し、 その下の層と一体になります。
スクリューを用いる積層造形の動向
メーカーは材料ごとに専用のスクリュー形状を開発しています。これらの設計では、品質を損なわずに 処理能力 を高めることを重視します。
超音波の利用は、詰まりの抑制と材料流動の改善につながる技術として注目されています。
また、異なる材料へ迅速に切り替えられるシステムも増えており、製造現場でのマルチマテリアル印刷がより実用的になっています。
押出ラインをアップグレードしませんか?
Jwellanhui 当社のエンジニアが、添加剤の優れた分散、安定した溶融品質、最大処理能力を実現する単軸・二軸押出システムを高精度に設計・製造します。パイプ、シート、ボード、異形材、リサイクル用途で世界のメーカーから信頼されています。 今すぐお問い合わせください 押出ソリューションについてお問い合わせください。
よくある質問
スクリュー形状の選択は、溶融樹脂内の添加剤の均一な分散にどう影響しますか?
スクリュー形状はせん断と流動を制御します。隙間を狭めると高せん断で凝集塊が分解されます。幅広の溝は添加剤を穏やかに分散させます。フライト間隔と角度は材料移動と滞留時間に影響し、添加剤が混練ゾーンを通過する回数を左右します。
過度な熱や劣化を招かずに混練を改善するには、どのスクリューエレメントが適していますか?
分配混練エレメントは発熱を抑えながら添加剤を広げます。溶融樹脂を穏やかに分割して再結合します。中立またはわずかに前進する角度のニーディングブロックは、分散と 発熱のバランスを取りながら適度に混練します。熱に弱い添加剤では、強い逆送りエレメントを避けてください。
スクリュー速度と処理量の設定は、添加剤の分布の一貫性にどう影響しますか?
スクリュー速度を上げると、せん断と溶融温度が高まります。冷却能力とのバランスを取ってください。処理量を下げると滞留時間が延び、添加剤を十分に混練できます。





