
L'extrusion à chaud permet de travailler les alliages durs et les formes complexes. L'extrusion à froid offre des tolérances plus serrées, un meilleur état de surface et souvent une consommation d'énergie réduite. Privilégiez l'extrusion à chaud pour les métaux de grande taille et difficiles à former, ainsi que pour les géométries complexes ; optez pour l'extrusion à froid lorsque la précision, la qualité de surface et la résistance par écrouissage sont essentielles.
Cet article vous donne des définitions claires des deux procédés, compare leurs mécanismes et leurs compromis, et vous guide dans votre décision en fonction du matériau, de la forme, du coût et de l'échelle de production.
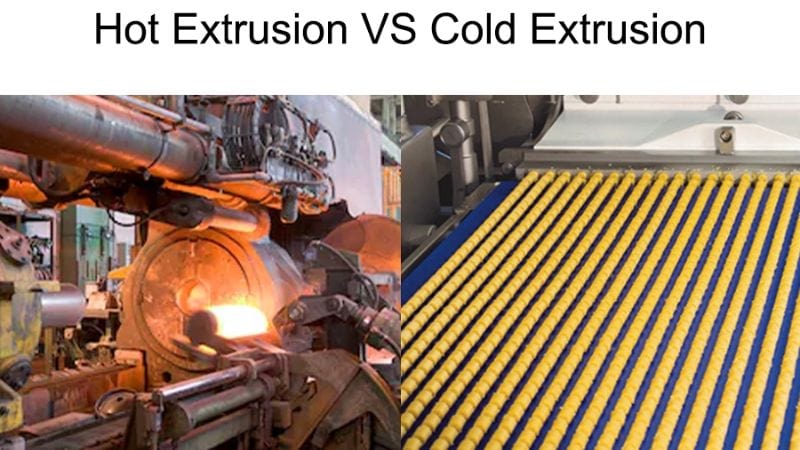
Définitions : Qu'est-ce que l'extrusion à chaud et l'extrusion à froid ?
Ces deux procédés diffèrent par la température, le comportement des matériaux, les besoins en outillage et les applications typiques. Vous constaterez des différences au niveau des propriétés mécaniques, de l'état de surface et de l'échelle de production.
Extrusion à chaud
- Principe du processus : Le métal est forcé à travers une filière tout en étant chauffé au-dessus de sa température de recristallisation.
- Effet principal de la chaleur : Réduit la contrainte d'écoulement du métal, permettant la mise en forme d'alliages résistants (par exemple, l'acier, le titane) avec des forces moindres.
- Structure matérielle: Il en résulte une structure à grains plus grossiers, ce qui améliore la ductilité mais peut réduire la résistance par rapport aux pièces écrouies à froid.
- Impact de l'outillage : Les températures élevées peuvent réduire la durée de vie des outils en raison d'une usure et d'une oxydation accrues.
Extrusion à froid :
- Principe du processus : Le métal est forcé à travers une filière à température ambiante ou quasi ambiante sous des pressions nettement supérieures. Un procédé de lubrification spécifique (par exemple, un revêtement phosphaté combiné à une huile lubrifiante) est indispensable pour éviter le grippage et garantir une qualité de surface optimale.
- Propriétés matérielles : Le procédé d'écrouissage à froid durcit le matériau, augmentant ainsi sa limite d'élasticité et sa résistance à la fatigue. Il est donc particulièrement avantageux pour des composants tels que les fixations et les engrenages.
- Besoins en outillage et en lubrification : L'outillage doit résister à des contraintes extrêmement élevées. Bien qu'il bénéficie d'une meilleure stabilité dimensionnelle grâce à l'absence de cycles thermiques, une lubrification efficace (revêtement phosphaté + système d'huile) est essentielle pour gérer le frottement, réduire l'usure et garantir la qualité de la finition des pièces ainsi que la longévité de l'outillage.
Extrusion à chaud vs. extrusion à froid : quelle est la différence ?
L'extrusion à chaud utilise des températures élevées pour ramollir les métaux et réduire les forces de formage ; l'extrusion à froid maintient les températures proches de la température ambiante afin de préserver la résistance et l'état de surface. Chaque méthode modifie de façon distincte le flux de matière, les contraintes sur l'outillage, les tolérances et les besoins en post-traitement.
Différences d'entrée : état de la billette, type d'énergie (thermique ou mécanique)
Pour l'extrusion à chaud, la billette est chauffée, ce qui nécessite une importante énergie thermique. Ce préchauffage rend le matériau plus souple et plus facile à déformer. L'extrusion à froid, quant à elle, utilise une billette à température ambiante et repose uniquement sur une force mécanique intense (pression) pour obtenir la déformation. Le matériau doit donc être soigneusement sélectionné pour ses propriétés d'écrouissage.
Différences de sortie : Propriétés des pièces directement à la sortie de la presse
Les pièces extrudées à chaud nécessitent souvent un traitement thermique ultérieur pour atteindre les propriétés mécaniques souhaitées, et leur état de surface peut être plus rugueux, nécessitant un usinage secondaire. Les pièces extrudées à froid présentent un meilleur état de surface, des propriétés mécaniques améliorées grâce à l'écrouissage (comme une résistance à la traction et une dureté accrues), et souvent des tolérances dimensionnelles plus serrées, réduisant fréquemment, voire éliminant, le besoin de finitions supplémentaires.
Vitesse et échelle : Comparaison des cadences de production et des dimensions typiques des pièces
L'extrusion à chaud, notamment pour les profilés de grande dimension, peut constituer un procédé continu plus rapide, idéal pour les grandes séries et les composants structurels de grande taille. L'extrusion à froid, bien que parfois plus lente par opération en raison des forces plus élevées mises en jeu, excelle dans la production en grande série de pièces petites et complexes où la précision et la régularité sont primordiales.
Comparaison des flux de travail des processus
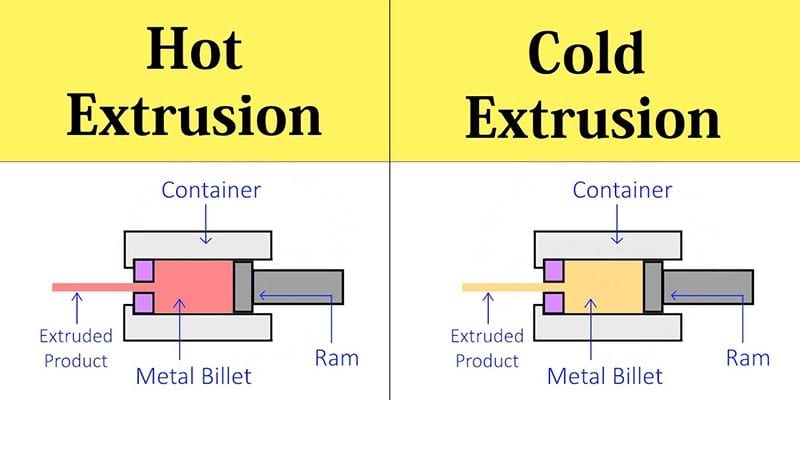
L'extrusion à chaud consiste à chauffer la billette (souvent à 300–600 °C pour l'aluminium, voire plus pour l'acier) avant de la faire passer de force à travers une filière. Le chauffage diminue la limite d'élasticité et augmente la ductilité ; on utilise donc des vitesses de piston plus élevées et une force de presse plus faible par rapport à la résistance du matériau. Il est impératif de contrôler l'uniformité de la température et l'oxydation de la billette.
L'extrusion à froid commence avec une billette à température ambiante ou légèrement tiède et repose sur des pressions de formage plus élevées. On utilise souvent plusieurs étapes (aller, retour, combinées) avec lubrification et des tolérances de matrice serrées pour limiter les dommages de surface.
Après extrusion à chaud, un recuit, un décapage ou un usinage sont généralement nécessaires pour corriger la croissance du grain ou la formation de calamine. Les pièces extrudées à froid nécessitent généralement moins d'usinage, mais requièrent des outillages et des presses robustes pour supporter les contraintes accrues.
Avantages et limites : une vision équilibrée
L'extrusion à chaud facilite la mise en forme des alliages durs car les hautes températures réduisent la contrainte d'écoulement. Cela diminue la force de pressage et l'usure des outils, permettant ainsi de réaliser plus facilement des profils complexes, des parois minces et des cavités à plusieurs vides.
Cependant, la finition de surface et la précision dimensionnelle sont moindres. Les pièces extrudées à chaud nécessitent souvent un usinage secondaire ou un traitement thermique pour répondre à des tolérances et exigences de surface strictes.
L'extrusion à froid permet d'obtenir des tolérances plus serrées et une surface plus lisse dès la sortie de la filière. La résistance est améliorée par écrouissage, ce qui est utile pour les petites pièces à haute résistance et la production rapide de composants homogènes.
Le formage à froid exige des charges de formage plus élevées et un outillage plus robuste. Il limite la gamme d'alliages pouvant être formés à température ambiante et nécessite une lubrification et une manipulation soigneuse pour éviter les fissures.
Utilisez ce tableau comparatif rapide pour choisir le procédé qui correspond à vos besoins :
| Facteur | Extrusion à chaud | Extrusion à froid |
| formabilité des alliages difficiles | Excellent | Édition |
| Contraintes d'outillage / tonnage de presse | Coût en adjuvantation plus élevé. | Meilleure performance du béton |
| État de surface et tolérances | Plus pauvre ; nécessite souvent une finition | Mieux ; tolérances plus serrées |
| Effets de force | Peut nécessiter un traitement thermique | Le durcissement par le travail augmente la force |
| Les applications typiques | Profils vastes et complexes | Petites pièces de précision |
Passez à l'étape suivante avec JWELL
L'extrusion à chaud est idéale pour la mise en forme d'alliages robustes en profils complexes, tandis que l'extrusion à froid excelle dans la production en série de pièces de haute précision, écrouies. JWELL est un partenaire de confiance pour traduire ces exigences de fabrication en solutions d'extrusion fiables et performantes.
Ne manquez pas l'occasion de découvrir notre gamme complète de solutions d'extrusion sur mesure : visitez dès maintenant notre page produit pour consulter les spécifications détaillées, les exemples d'application et contactez-nous pour plus d'informations.





