
Karstā ekstrūzija ir piemērota izturīgiem sakausējumiem un sarežģītām formām. Aukstā ekstrūzija nodrošina šaurākas pielaides, labāku virsmas apdari un bieži mazāku enerģijas patēriņu. Izvēlieties karsto ekstrūziju lieliem, grūti formējamiem metāla izstrādājumiem un sarežģītām ģeometrijām; izvēlieties auksto ekstrūziju, ja svarīga ir precizitāte, virsmas kvalitāte un deformācijas cietināšanas radītā izturība.
Šajā rakstā sniegtas skaidras abu procesu definīcijas, salīdzināta to mehānika un kompromisi, kā arī sniegti norādījumi izvēlei atbilstoši materiālam, formai, izmaksām un ražošanas mērogam.
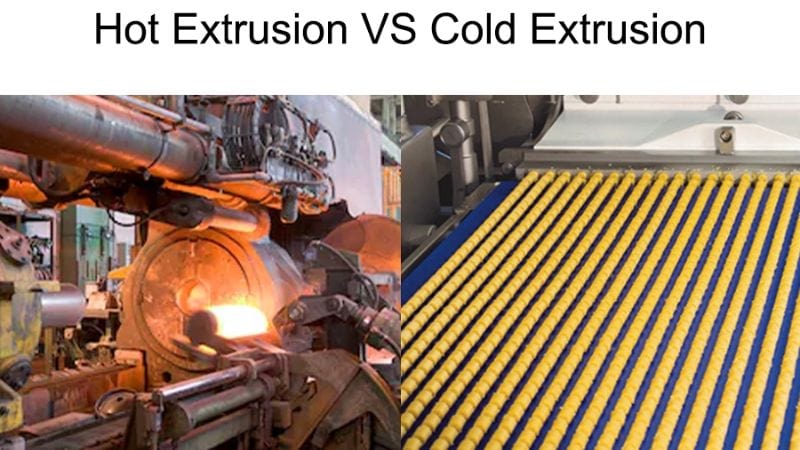
Definīcijas: kas ir karstā un aukstā ekstrūzija?
Šie procesi atšķiras pēc temperatūras, materiāla uzvedības, instrumentu prasībām un tipiskā pielietojuma. Atšķiras arī mehāniskās īpašības, virsmas apdare un ražošanas mērogs.
Karstā ekstrūzija
- Procesa princips: Metālu karsē virs rekristalizācijas temperatūras un spiež caur ekstrūzijas galvu.
- Galvenā siltuma ietekme: Samazinās metāla plūšanas spriegums, tādēļ izturīgus sakausējumus (piemēram, tēraudu un titānu) var formēt ar mazāku spēku.
- Materiāla struktūra: Veidojas rupjāka graudu struktūra, kas uzlabo plastiskumu, taču var samazināt izturību salīdzinājumā ar auksti apstrādātām detaļām.
- Ietekme uz instrumentiem: Paaugstināta temperatūra var saīsināt instrumentu kalpošanas laiku lielāka nodiluma un oksidēšanās dēļ.
Aukstā ekstrūzija:
- Procesa princips: Metālu spiež caur ekstrūzijas galvu istabas temperatūrā vai tuvu tai, izmantojot ievērojami lielāku spiedienu. Lai nepieļautu saķepšanu un nodrošinātu izcilu virsmas kvalitāti, nepieciešams īpašs eļļošanas process (piemēram, fosfāta pārklājums kopā ar smēreļļu).
- Materiāla īpašības: Procesā materiāls tiek deformācijas ceļā cietināts, palielinot tecēšanas izturību un noguruma izturību. Tas ir īpaši noderīgi tādām komponentēm kā stiprinājumi un zobrati.
- Prasības instrumentiem & eļļošanai: Instrumentiem jāiztur ārkārtīgi liels spriegums. Lai gan nav termisko ciklu, kas ietekmētu izmēru stabilitāti, efektīva eļļošana (fosfāta pārklājums un eļļas sistēma) ir būtiska berzes kontrolei, nodiluma mazināšanai un detaļu apdares un instrumentu ilgmūžības nodrošināšanai.
Karstā un aukstā ekstrūzija: kāda ir atšķirība?
Karstajā ekstrūzijā metālu mīkstina ar augstu temperatūru, samazinot formēšanas spēkus; aukstā ekstrūzija temperatūru uztur tuvu istabas līmenim, lai saglabātu izturību un virsmas apdari. Katra metode atšķirīgi ietekmē materiāla plūsmu, instrumentu slodzi, pielaides un turpmākās apstrādes vajadzības.
Izejmateriāla atšķirības: sagataves stāvoklis un enerģijas veids (termiskā vai mehāniskā)
Karstajai ekstrūzijai sagatavi uzkarsē, patērējot ievērojamu termisko enerģiju. Uzkarsētais materiāls kļūst mīkstāks un vieglāk deformējams. Aukstā ekstrūzija sākas ar istabas temperatūras sagatavi un deformācijas panākšanai balstās tikai uz intensīvu mehānisko spēku (spiedienu). Tādēļ materiāls rūpīgi jāizvēlas pēc tā piemērotības aukstajai apstrādei.
Gatavās detaļas atšķirības: īpašības tūlīt pēc presēšanas
Karsti ekstrudētām detaļām bieži nepieciešama turpmāka termiskā apstrāde, lai iegūtu vajadzīgās mehāniskās īpašības, un raupjākai virsmai var būt vajadzīga papildu mehāniskā apstrāde. Auksti ekstrudētām detaļām ir labāka virsmas apdare un uzlabotas mehāniskās īpašības, ko nodrošina deformācijas cietināšana (piemēram, lielāka stiepes izturība un cietība). Tām bieži ir arī precīzākas izmēru pielaides, tādējādi mazinot vai pilnībā novēršot nepieciešamību pēc papildu apdares.
Ātrums & mērogs: ražošanas ātrums un tipiskā detaļu izmēra salīdzinājums
Karstā ekstrūzija, īpaši lieliem profiliem, var būt ātrāks nepārtraukts process, kas piemērots garām sērijām un lieliem konstrukciju elementiem. Aukstā ekstrūzija dažkārt ir lēnāka katrai darbībai nepieciešamā lielāka spēka dēļ, taču tā ir piemērota liela apjoma mazu un sarežģītu detaļu ražošanai, kur vissvarīgākā ir precizitāte un vienmērīgums.
Procesa darbplūsmas salīdzinājums
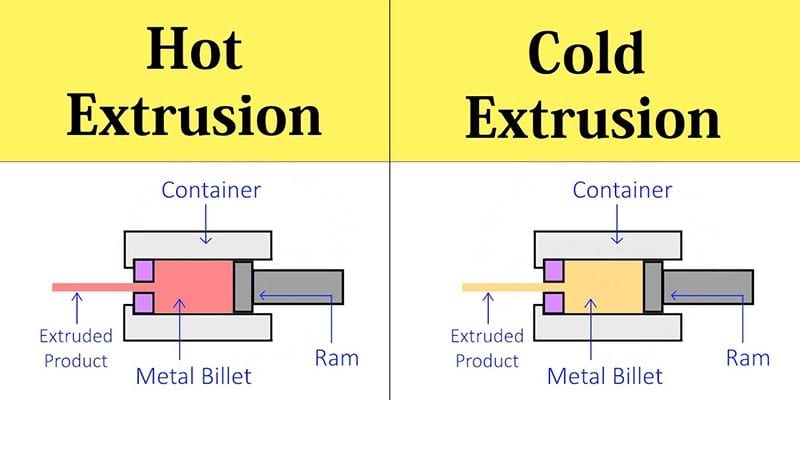
Karstā ekstrūzija pirms spiešanas caur ekstrūzijas galvu uzkarsē sagatavi — bieži līdz 300–600°C alumīnijam vai augstākai temperatūrai tēraudam. Karsēšana samazina tecēšanas izturību un palielina plastiskumu, tādēļ var izmantot lielāku virzuļa ātrumu un mazāku preses tonnāžu attiecībā pret materiāla izturību. Jākontrolē temperatūras vienmērīgums un sagataves oksidēšanās.
Aukstā ekstrūzija sākas ar istabas temperatūras vai nedaudz uzsildītu sagatavi un izmanto lielāku formēšanas spiedienu. Bieži izmanto vairākus posmus (uz priekšu, atpakaļgaitā vai kombinēti), eļļošanu un precīzas ekstrūzijas galvas pielaides, lai ierobežotu virsmas bojājumus.
Pēc karstās ekstrūzijas parasti nepieciešama atkvēlināšana, kodināšana vai mehāniskā apstrāde, lai novērstu graudu augšanu vai virsmas oksīdu kārtu. Auksti ekstrudētām detaļām parasti vajag mazāk mehāniskās apstrādes, taču nepieciešami izturīgi instrumenti un preses lielāku spēku uzņemšanai.
Priekšrocības & ierobežojumi: līdzsvarots skatījums
Karstā ekstrūzija atvieglo izturīgu sakausējumu formēšanu, jo augsta temperatūra samazina plūšanas spriegumu. Tas ļauj samazināt preses tonnāžu un instrumentu nodilumu, kā arī uzticamāk izgatavot sarežģītus profilus, plānas sienas un dobās konstrukcijas ar vairākiem tukšumiem.
Tomēr virsmas apdare un izmēru precizitāte ir zemāka. Karsti ekstrudētām detaļām bieži nepieciešama papildu mehāniskā vai termiskā apstrāde, lai nodrošinātu šauras pielaides un virsmas prasības.
Aukstā ekstrūzija nodrošina šaurākas pielaides un gludāku virsmu uzreiz pēc iziešanas no ekstrūzijas galvas. Deformācijas cietināšana uzlabo izturību, kas ir noderīgi mazām detaļām ar augstu izturību un vienmērīgai ātrai ražošanai.
Aukstajai apstrādei vajadzīgas lielākas formēšanas slodzes un izturīgāki instrumenti. Tā ierobežo sakausējumu klāstu, ko var formēt istabas temperatūrā, un prasa eļļošanu un rūpīgu apstrādi, lai novērstu plaisas.
Izmantojiet šo īso salīdzinājuma tabulu, lai izvēlētos savām vajadzībām piemērotu procesu:
| Faktors | Karstā ekstrūzija | Aukstā ekstrūzija |
| Grūti formējami sakausējumi | Izcila | Ierobežota |
| Instrumentu slodze / preses tonnāža | Mazāka | Lielāka |
| Virsmas apdare & pielaides | Sliktāka; bieži nepieciešama pēcapstrāde | Labāka; stingrākas pielaides |
| Ietekme uz stiprību | Var būt nepieciešama termiskā apstrāde | Deformācijas cietināšana palielina stiprību |
| Tipiski lietojumi | Lieli, sarežģīti profili | Nelielas precīzijas detaļas |
Speriet nākamo soli kopā ar JWELL
Karstā ekstrūzija ir piemērota izturīgu sakausējumu veidošanai sarežģītos profilos, savukārt aukstā ekstrūzija izceļas ar augstas precizitātes, deformācijas cietinātu detaļu sērijveida ražošanu. JWELL ir uzticams partneris, kas pārvērš šīs ražošanas prasības uzticamos un augstas kvalitātes ekstrūzijas risinājumos.
Nepalaidiet garām iespēju iepazīt visu pielāgoto ekstrūzijas risinājumu klāstu — apmeklējiet mūsu produktu lapu jau tagad, lai skatītu detalizētas produktu specifikācijas, lietojuma piemērus un sazinieties ar mums , lai saņemtu plašāku informāciju.





