
Sākotnējai plānošanai atvēliet apmēram 300–500 m² platību mazai komerciālai ekstrūzijas līnijai, 500 kg/h klases līnijai 450–750 m², bet 1,000 kg/h klases līnijai 700–1,200 m², ieskaitot izejmateriālu un gatavās produkcijas uzglabāšanu, inženiertīklus un ejas. Uzstādītā elektriskā slodze parasti ir attiecīgi 150–250 kW, 250–450 kW un 450–750 kW, savukārt tiešajā ražošanas procesā vienā maiņā bieži strādā aptuveni 2–4, 3–5 un 5–8 cilvēki.
Tie ir budžeta plānošanas diapazoni, nevis garantijas; galīgās prasības nosaka izstrādājums, sveķu veids, pakārtotās iekārtas, automatizācija un vietējie būvnormatīvi.
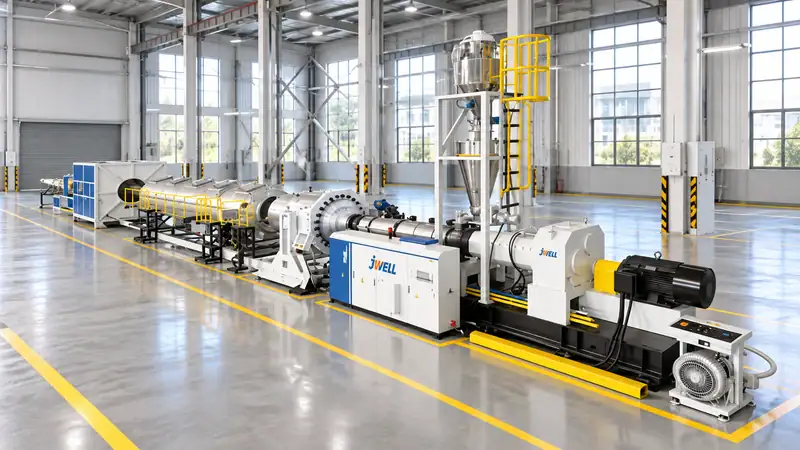
Platība: aprēķiniet darba zonu, nevis tikai iekārtas garumu
Ekstrūzijas līnija var aizņemt tikai šauru taisnstūrveida laukumu, taču drošai rūpnīcai ap iekārtām ir vajadzīga brīva telpa. Iekļaujiet ekstrūderu un galviņu, kalibrēšanas vai dzesēšanas iekārtas, vilkšanas ierīci, griezēju vai uztinēju, vadības skapjus, operatora piekļuves zonu, apkopes un detaļu izvilkšanas zonas, kā arī produkcijas izvadi. Pēc tam paredziet vietu materiālu novietošanai, gatavās produkcijas glabāšanai, kvalitātes kontrolei, iepakošanai, inženiertīkliem un autoiekrāvēju ejām.
| Plānošanas pozīcija | 300 kg/h klases līnija | 500 kg/h klases līnija | 1,000 kg/h klases līnija |
| Procesa līnijas zona | 120–200 m² | 180–300 m² | 280–500 m² |
| Inženiertīkliem un apkopei paredzētā platība | 40–80 m² | 60–120 m² | 100–180 m² |
| Materiāliem, iepakošanai un ejām paredzētā platība | 140–220 m² | 210–330 m² | 320–520 m² |
| Ieteicamā sākotnējā kopējā platība | 300–500 m² | 450–750 m² | 700–1,200 m² |
Garām cauruļu līnijām vajadzīgs taisns izvietojums un pietiekama brīvā zona pie vilkšanas un griešanas iekārtām. Lokšņu un profilu līnijām nepieciešama vieta kraušanai, malu apgriešanai vai uztīšanai. Granulēšanas līnijām jāparedz vieta silosiem, maisu pildīšanai un putekļu savākšanai. Pieprasiet piegādātājam izmēriem atbilstošu iekārtu izvietojuma rasējumu gan metriskajā sistēmā, gan atbilstoši vietējām ugunsdzēsības izeju prasībām.
Ēkas augstums, grīdas slodze un pārvietošanās
Pirms ēkas apstiprināšanas pārbaudiet brīvo augstumu. Piltuvju iekrāvēji, silosi, maisa filtri, celšanas sijas un augšējie cauruļvadi var būt augstāki par pašu ekstrūderu. Nodrošiniet celšanas un pārvietošanas maršrutu gliemežvārpstām, cilindriem, galviņām, dzesētājiem un reduktoriem. Grīdas slodzes aprēķinā jāiekļauj iekārtas rāmis, pilnas padeves tvertnes, ūdens tvertnes, silosi un autoiekrāvēji; nepaļaujieties tikai uz vispārīgu apzīmējumu “rūpnieciskā grīda”.
Atdaliet gājēju un autoiekrāvēju kustības maršrutus. Izejvielu pieņemšanas zonu izvietojiet atsevišķi no tīras gatavās produkcijas noliktavas un paredziet karantīnas zonu materiāliem, kam vēl nav piešķirts kvalitātes apstiprinājums. Neliela, plānota brīvā platība var novērst būtiskus zaudējumus vēlāk, kad tiek pievienots otrs padevējs, lielāks dzesētājs vai jauna iepakošanas iekārta.
Elektroenerģija: nošķiriet pieslēgto jaudu no faktiskā patēriņa
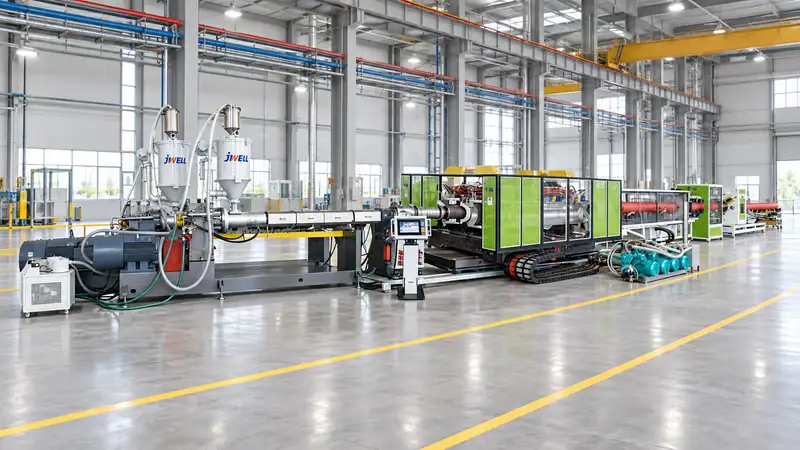
Piegādātāja norādītā uzstādītā jeb pieslēgtā jauda ir motoru, sildītāju, sūkņu, ventilatoru, dzesētāju, žāvētāju, konveijeru un vadības sistēmu jaudu summa. Rūpnīcas faktiskais pieprasījums ir mazāks un mainās atkarībā no izstrādājuma un darba cikla. Inženiertīklu izvērtējumā jāiekļauj:
- ekstrūdera motora nominālā jauda un piedziņas lietderības koeficients;
- cilindra, galviņas un adaptera sildīšanas zonas;
- vakuumsūkņi, dzesēšanas sūkņi un dzesētāji;
- vilkšanas ierīces, griezēja, uztinēja vai granulētāja motori;
- žāvētāji, materiālu iekrāvēji un putekļu savākšanas sistēma;
- apgaismojums, HVAC, laboratorija un saspiestais gaiss;
- palaišanas strāva, jaudas koeficients un transformatora jaudas rezerve.
Sākotnējam budžeta aprēķinam ekstrūzijas iekārtai 300 kg/h klases līnijai var būt nepieciešama 150–250 kW pieslēgtā jauda; 500 kg/h klases līnijai — 250–450 kW, bet 1,000 kg/h klases līnijai — 450–750 kW. Īpatnējo enerģijas patēriņu lietderīgāk izteikt kā kWh uz vienu realizējamu produkcijas kilogramu. Tas mainās atkarībā no polimēra, izlaides, temperatūras, gliemežvārpstas konstrukcijas, dzesēšanas vajadzības un noslodzes. Pieprasiet gan maksimālo pieslēgto jaudu, gan paredzamo darba jaudu jūsu mērķa izstrādājuma ražošanas ātrumam.
Nepiešķiriet transformatoram jaudu, kas precīzi atbilst iekārtas datu plāksnītei. Kopā ar elektroinženieri izvērtējiet pieprasījuma koeficientu, rezervi, harmonikas, avārijas apturēšanu un vietējā elektroapgādes tīkla prasības. Ģenerators vai rezerves sistēma var nodrošināt vadības un dzesēšanas drošu darbību, taču tā var nebūt paredzēta visas sildīšanas un piedziņas slodzes nodrošināšanai.
Ūdens, saspiestais gaiss un kanalizācija
Cauruļu, profilu un lokšņu līnijām bieži nepieciešama nepārtraukta dzesēšanas ūdens padeve. Iekļaujiet prasības dzesētājam, sūknim, tvertnei, siltuma novadīšanai, filtrēšanai un ūdens apstrādei. Slēgta ūdens kontūra samazina patēriņu, taču joprojām nepieciešams papildināmais ūdens un periodiska tīrīšana. Ierīkojiet grīdas notekas un noplūžu savākšanas sistēmu, nenovirzot piesārņotu tehnoloģisko ūdeni tīrā lietusūdens sistēmā.
Saspiesto gaisu izmanto vārstiem, griezējiem, izpildmehānismiem un tīrīšanai. Norādiet spiedienu, plūsmu, rasas punktu un prasības attiecībā uz eļļas neesamību, nevis uzstādiet tikai kompresoru ar lielu zirgspēku nominālu. Resivers un gredzenveida maģistrāle var stabilizēt spiedienu, kad vairākas iekārtas vienlaikus maina darba ciklu.
Darbaspēks: skaitiet pienākumu lomas, nevis tikai operatorus
Tiešais personāla skaits ir atkarīgs no automatizācijas, izstrādājuma sarežģītības un maiņu skaita. Kā praktisku sākuma diapazonu vienai maiņai var izmantot:
| Līnijas jauda | Tieši ražošanā iesaistītā komanda vienā maiņā | Tipiskie pienākumi |
| 300 kg/h klases līnija | 2–4 | Līnijas operators, materiālu/iepakošanas operators, palīgdarbinieks, kas apkalpo vairākas līnijas |
| 500 kg/h klases līnija | 3–5 | Vecākais operators, pakārtoto iekārtu operators, materiālu/iepakošanas operators, koplietojams palīgdarbinieks |
| 1,000 kg/h klases līnija | 5–8 | Ekstrūdera operators, pakārtoto iekārtu operatori, materiālu komanda, iepakošanas un kvalitātes atbalsts |
Šajos skaitļos nav iekļauta apkope, inženieri, noliktavas vadība un vairākām maiņām kopīgi vadītāji. Ļoti automatizētai līnijai stabilā darba režīmā var būt vajadzīgs mazāks darbinieku skaits, taču joprojām jānodrošina apmācīts personāls palaišanai, markas maiņai, sieta maiņai, trauksmēm un kvalitātes pārbaudēm.
Drošas un stabilas ražošanas izvietojums
Novietojiet vadības skapi tā, lai operators varētu pārraudzīt kritiskās zonas, neatrodoties transporta ejā. Aizsargājiet karstās virsmas un nodrošiniet piekļuvi bloķēšanas un marķēšanas procedūrām. Sietu mainītājiem, nažiem, galviņām, filtriem un vakuumsūkņiem jābūt pieejamiem apkopei, neizjaucot ar tiem nesaistītas iekārtas. Nodrošiniet paraugu ņemšanas vietu izmēru un kausējuma kvalitātes pārbaudēm pie līnijas, nevis tikai attālā laboratorijā.
Materiālu plūsmai jābūt vienvirziena: pieņemšana, karantīna, žāvēšana vai sajaukšana, padeve, ekstrūzija, pakārtotā formēšana, pārbaude, iepakošana un gatavās produkcijas nodošana. Krusteniska kustība palielina sajaukšanas kļūdu un autoiekrāvēju risku. Pirms nodošanas ekspluatācijā marķējiet inženiertīklus, avārijas apturēšanas pogas, ugunsdzēsības aprīkojumu un ķīmisko vielu zonas.
Vienkāršs kontrolsaraksts pirms pasūtījuma
Pirms pirkuma pasūtījuma parakstīšanas sagatavojiet vienas lapas inženiertīklu un izvietojuma aprakstu ar izstrādājuma izmēriem, sveķu markām, maksimālo un parasto izlaidi, darba stundām, ēkas izmēriem, transformatora jaudu, dzesēšanas ūdens temperatūru, saspiestā gaisa datiem, personāla plānu un paplašināšanas pieņēmumiem. Nosūtiet to iekārtu piegādātājam un vietējam inženiertehniskajam būvuzņēmējam.
Labākais rūpnīcas plānojums paredz vietu apkopei un turpmākām pārmaiņām. Līnija, kas ietilpst tikai uz papīra, bet kurai nav piekļuves gliemežvārpstas izņemšanai, vietas sveķu glabāšanai vai transformatora jaudas rezerves, izmaksās vairāk nekā sākumā ieplānotie papildu kvadrātmetri.
Pirms ēkas nomas līguma vai transformatora pasūtījuma galīgās noformēšanas pieprasiet Jwell Anhui izmēriem piesaistītu izvietojuma plānu un inženiertīklu grafiku, kas atbilst tieši jūsu izstrādājumam, izlaidei un automatizācijas līmenim.
Plānojiet savu ekstrūzijas rūpnīcu kopā ar Jwell
Pirms nomas līguma parakstīšanas vai transformatora pasūtīšanas nosūtiet savus izstrādājuma izmērus, mērķa ražību, sveķu markas un ēkas rasējumus uzņēmumam Jwell Anhui. Mūsu inženieri var sagatavot līnijas izvietojumu, inženiertīklu grafiku un personāla ieteikumus jūsu konkrētajam cauruļu ekstrūzijas līnijas projektam.
Biežāk uzdotie jautājumi
Vai šie platības skaitļi ietver noliktavas?
Tajos ir paredzēta neliela platība materiāliem, iepakošanai un ejām, taču nav iekļauta liela gatavās produkcijas noliktava vai augstplauktu izejmateriālu noliktava.
Kā var samazināt elektroenerģijas pieprasījumu?
Palieliniet noslodzi, izmantojiet efektīvas piedziņas un sildītājus, kur iespējams, atgūstiet siltumu, kontrolējiet dzesēšanas ūdeni un nedarbiniet pārāk lielas iekārtas ar mazu slodzi.
Vai viens operators var darbināt visu līniju?
Dažkārt stabilā darba režīmā tas ir iespējams, taču drošam personāla nodrošinājumam jāaptver palaišana, kvalitātes pārbaudes, materiālu pārvietošana, pārregulēšana un ārkārtas situācijas.
Kāda informācija jāpieprasa no piegādātāja?
Pieprasiet iekārtu izvietojuma rasējumu, pieslēgto jaudu, paredzamo kWh/kg patēriņu, ūdens un gaisa prasības, trokšņa datus, apkopes zonas un ieteicamo personāla skaitu, ņemot vērā jūsu produktu klāstu.





