
Gliemežvārpstas elementu ģeometrija nosaka, cik pilnīgi piedevas tiek sadalītas un cik vienmērīgi tās izkliedējas visā materiālā. Atšķirīgas gliemežvārpstas konstrukcijas rada dažādus maisīšanas efektus. Dažas galvenokārt sadala piedevu kunkuļus, bet citas vienmērīgi izkliedē piedevas.
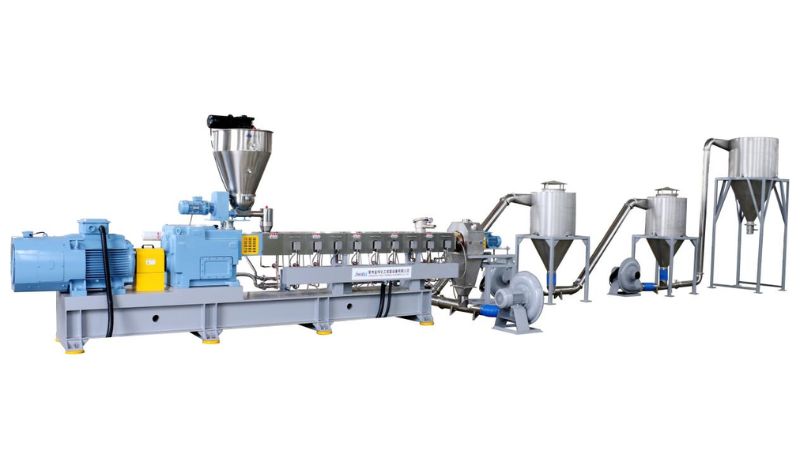
Galvenie maisīšanas mehānismi ekstrūzijā ar gliemežvārpstu
Ekstrūzijā ar gliemežvārpstu izmanto divus galvenos maisīšanas mehānismus. Dispersīvā maisīšana sadala daļiņas. Distributīvā maisīšana tās izkliedē vienmērīgi.
Dispersīvā maisīšana un tās ietekme
Dispersīvā maisīšana izmanto lielu bīdes spēku, lai polimēra kausējumā sadalītu aglomerējušās daļiņas. Šis mehānisms ir būtisks, strādājot ar piedevām, kas mēdz salipt, piemēram, pigmentiem vai pildvielām.
Gliemežvārpstas maisīšanas elementi rada intensīvu spriegumu, kas sadala šos sakopojumus. Šis process nosaka galīgo kausējuma kvalitāti. Slikti izkliedētas daļiņas rada vājas vietas un nevienmērīgas īpašības.
Dispersīvā maisīšana ir visefektīvākā mīcīšanas blokos un citos ierobežojošos gliemežvārpstas elementos. Šīs zonas rada bīdes spēku, kas samazina daļiņu izmēru un uzlabo maisīšanu.
Distributīvā maisīšana polimēru kausējumā
Distributīvā maisīšana pārvieto materiālus, lai visā kausējumā iegūtu vienmērīgu sastāvu. Atšķirībā no dispersīvās maisīšanas šajā procesā izmanto saudzīgu stiepšanu un locīšanu, nevis intensīvu bīdi.
Gliemežvārpstas konstrukcijā jāiekļauj elementi, kas atkārtoti sadala un apvieno kausējuma plūsmu. Šādi nodrošina vienmērīgu piedevu nokļūšanu visā polimēra matricā.
Laba distributīvā maisīšana novērš svītras un nodrošina vienmērīgu krāsu un īpašības. Maisīšanas efektivitāte ir atkarīga no sadalīšanas un atkārtotas apvienošanas posmu skaita ekstrūderī.
Maisīšanas zonas un kausējuma plūsmas dinamika
Maisīšanas zonas ir konkrēti gliemežvārpstas posmi, kuros dažādi elementi kontrolē kausējuma plūsmas raksturu. Katrai zonai ir atsevišķs uzdevums kopējā maisīšanas stratēģijā.
Galvenās maisīšanas zonu funkcijas:
Kausēšanas zona: cietās granulas pārvērš polimēra kausējumā
Maisīšanas zona: apvieno dispersīvās un distributīvās maisīšanas elementus
Dozēšanas zona: pirms izplūdes homogenizē gala kausējumu
Kausējuma plūsmas dinamika mainās atkarībā no gliemežvārpstas ģeometrijas, apgriezieniem un materiāla īpašībām. Pareiza zonu konstrukcija līdzsvaro uzturēšanās laiku un maisīšanas intensitāti, lai nodrošinātu optimālu maisīšanu, nedegradējot polimēru.
Gliemežvārpstas konstrukcijas iezīmes, kas ietekmē piedevu izkliedi
Gliemežvārpstas elementu ģeometrija un izvietojums tieši nosaka, cik labi piedevas sajaucas polimēra kausējumā; katrai zonai un sastāvdaļai ir sava loma vienmērīgas sadales nodrošināšanā.
Gliemežvārpstas konfigurācijas un elementu veidi
Izvēle starp vienas un divu gliemežvārpstu ekstrūderiem ietekmē piedevu sajaukšanos ar plastmasu. Divu gliemežvārpstu ekstrūderi nodrošina labāku maisīšanu. Materiāls pārvietojas starp abām rotējošajām gliemežvārpstām, radot lielāku bīdi un kustību.
Katram gliemežvārpstas elementam ir savs uzdevums. Transportēšanas elementi virza materiālu pa cilindru uz priekšu. Maisīšanas elementi rada turbulenci un bīdi, lai sadalītu piedevu sakopojumus. Gliemežvārpstu apgriezieni maina dispersīvās un distributīvās maisīšanas intensitāti.
Mīcīšanas bloki un maisīšanas elementi
Mīcīšanas bloki ir būtiski elementi, kas loka un pārorientē polimēra kausējumu. Tie rada lielu bīdes spēku, kas sadala aglomerējušās daļiņas. Mīcīšanas disku leņķis un nobīde nosaka maisīšanas intensitāti.
Kompresijas, padeves un dozēšanas zonu nozīme
Gliemežvārpsta ir sadalīta trīs galvenajās zonās. Padeves zona uzņem izejvielas. Kompresijas zona samazina gaisa kabatas un izkausē polimēru. Dozēšanas zona kontrolē caurlaidspēju un gala kausējuma kvalitāti.
Gliemežvārpstas konstrukcija pildītiem un armētiem polimēriem
Materiāli, kas satur stikla šķiedras vai minerālu pildvielām nepieciešama īpaša gliemežvārpstas konstrukcija. Materiāls jāapstrādā saudzīgi, lai nesabojātu šķiedras un vienlaikus panāktu labu šķiedru izkliedi.
Procesa optimizācija ar simulāciju un kvalitātes kontroli
Simulācijas rīki palīdz prognozēt gliemežvārpstas konstrukcijas veiktspēju pirms tās izgatavošanas. Kvalitātes mērījumi parāda, cik labi sistēma sajauc piedevas un uztur stabilu temperatūru.
Skaitliskā modelēšana gliemežvārpstas projektēšanā
Skaitliskā modelēšana ļauj datorā pārbaudīt dažādas gliemežvārpstas konstrukcijas, pirms tērēt līdzekļus fiziskiem prototipiem. Šīs programmas parāda, kā plūst plastmasa pa gliemežvārpstas kanāliem un kur var veidoties karstie vai aukstie punkti.
Ar simulāciju var ātri salīdzināt vairākas gliemežvārpstas ģeometrijas. Programmatūra aprēķina maisīšanas efektivitāti un prognozē kausējuma termiskos rakstus. Tas palīdz jau konstrukcijas izstrādes sākumā pamanīt tādas problēmas kā nepilnīga kušana vai slikta piedevu izkliede.
Maisīšanas kvalitātes mērīšana un uzlabošana
Sekojiet piedevu izkliedei un temperatūras vienmērīgumam. Labāka maisīšana nodrošina vienmērīgākas detaļas un uzticamas īpašības.
Testēšanas metodes ietver piedevu koncentrācijas mērīšanu kausējuma paraugos un temperatūras svārstību noteikšanu. Ja tiek konstatētas vājās vietas, var pielāgot gliemežvārpstas elementus, piemēram, vītnes dziļumu, vai pievienot maisīšanas elementus.
Siltumvadītspēja un kausējuma viendabīgums
Laba gliemežvārpstas siltumvadītspēja palīdz izlīdzināt temperatūras atšķirības kūstošajā plastmasā. Karstie punkti var degradēt materiālu, bet aukstajos paliek neizkusuši gabali.
Kausējuma kvalitātei jābūt vienmērīgai visā procesā. Uzraugiet cilindra temperatūru un pielāgojiet karsēšanas zonas, salīdzinot simulācijas prognozes ar faktiskajiem rezultātiem.
Jaunumi ekstrūzijā balstītā 3D drukāšanā
Jaunākās inovācijas gliemežvārpstu ekstrūzijas sistēmās uzlabo materiālu sajaukšanos un saistīšanos drukāšanas laikā, savukārt jaunas gliemežvārpstu konstrukcijas palielina caurlaidspēju un materiāla kvalitāti.
3D drukāšanas sistēmas ar gliemežvārpstas ekstrūziju
3D drukāšanā ar gliemežvārpstas ekstrūziju var izmantot plastmasas granulas, nevis pavedienu. Šī pieeja sniedz plašāku materiālu izvēli un samazina izmaksas.
Sistēma padod granulas sakarsētā cilindrā. Rotējoša gliemežvārpsta izkausē materiālu un izspiež to caur sprauslu. Salīdzinājumā ar tradicionālajām metodēm iespējams labāk kontrolēt temperatūru un spiedienu.
Divu gliemežvārpstu ekstrūderi sniedz vēl vairāk priekšrocību. Tie nodrošina labāku maisīšanu un spēj apstrādāt kompozītmateriālus ar armējošām šķiedrām. Abas gliemežvārpstas kopā veido vienmērīgāku kausējumu, tādējādi iegūtās drukātās detaļas ir izturīgākas un viendabīgākas.
Šķiedru izkliedes un slāņu saķeres optimizācija
Laba maisīšana maisīšanas zona ir būtiska detaļām ar pievienotām šķiedrām. Jaunas gliemežvārpstu konstrukcijas palīdz vienmērīgi izkliedēt šķiedras visā materiālā.
Labāka šķiedru izkliede padara detaļas izturīgākas. Vienmērīgs šķiedru sadalījums uzlabo mehāniskās īpašības visos virzienos.
Optimizētas gliemežvārpstu sistēmas uzlabo arī slāņu saķeri. Vienmērīga temperatūra un spiediens palīdz katram slānim labāk pieķerties iepriekšējam slānim.
Gliemežvārpstu izmantošanas tendences piedevu ražošanā
Ražotāji izstrādā specializētas gliemežvārpstu ģeometrijas konkrētiem materiāliem, lai uzlabotu caurlaidspēju nepasliktinot kvalitāti.
Ultraskaņas atbalsts kļūst par vienu no risinājumiem aizsērēšanas mazināšanai un materiāla plūsmas uzlabošanai.
Arvien biežāk tiek piedāvātas arī sistēmas, kas ļauj ātri pārslēgties starp dažādiem materiāliem, padarot vairāku materiālu drukāšanu praktiskāku ražošanas apstākļos.
Vai esat gatavi modernizēt ekstrūzijas līniju?
Jwellanhui Mūsu inženieri ir izstrādājuši un precīzi izgatavojuši vienas un divu gliemežvārpstu ekstrūzijas sistēmas, kas optimizētas piedevu izcilai izkliedei, vienmērīgai kausējuma kvalitātei un maksimālai caurlaidspējai. Tām uzticas ražotāji visā pasaulē cauruļu, lokšņu, plātņu, profilu un pārstrādes nozarēs. Sazinieties ar mums jau šodien ekstrūzijas risinājumiem.
Biežāk uzdotie jautājumi
Kā gliemežvārpstas ģeometrijas izvēle ietekmē piedevu vienmērīgu izkliedi kausējumā?
Gliemežvārpstas ģeometrija kontrolē bīdi un plūsmu. Mazākas spraugas ar lielu bīdes spēku sadala sakopojumus. Platāki kanāli saudzīgi izkliedē piedevas. Vītņu atstatums un leņķis ietekmē materiāla kustību un uzturēšanās laiku, tā mainot reižu skaitu, cik piedevas iziet cauri maisīšanas zonām.
Kuri gliemežvārpstas elementi vislabāk uzlabo maisīšanu, neradot pārmērīgu karstumu vai degradāciju?
Distributīvās maisīšanas elementi izkliedē piedevas, radot maz siltuma. Tie saudzīgi sadala un apvieno kausējuma plūsmu. Mīcīšanas bloki ar neitrālu vai nedaudz uz priekšu vērstu leņķi nodrošina mērenu maisīšanu un līdzsvaro izkliedi un karstumu. Izvairieties no agresīviem atpakaļvērstiem elementiem, ja piedevas ir karstumjutīgas.
Kā gliemežvārpstas ātruma un caurlaidspējas iestatījumi ietekmē piedevu sadalījuma vienmērīgumu?
Lielāks gliemežvārpstas ātrums palielina bīdi un kausējuma temperatūru. Sabalansējiet ātrumu ar dzesēšanas jaudu. Mazāka caurlaidspēja palielina uzturēšanās laiku un dod piedevām vairāk laika rūpīgi sajaukties.





