
Cara terpantas untuk mengurangkan pembaziran dalam penyemperitan paip plastik adalah dengan mengawal proses sebelum bahan menjadi sekerap: stabilkan suapan dan suhu leburan, pendekkan masa permulaan dan pertukaran pengeluaran, ukur dimensi secara berterusan, serta asingkan sebarang bahan kisar semula yang dibenarkan oleh piawaian produk. Jejaki sisa dalam kilogram bagi setiap kilogram produk boleh jual mengikut punca—bukan sebagai satu jumlah bulanan—supaya pasukan dapat menangani kehilangan terbesar terlebih dahulu.
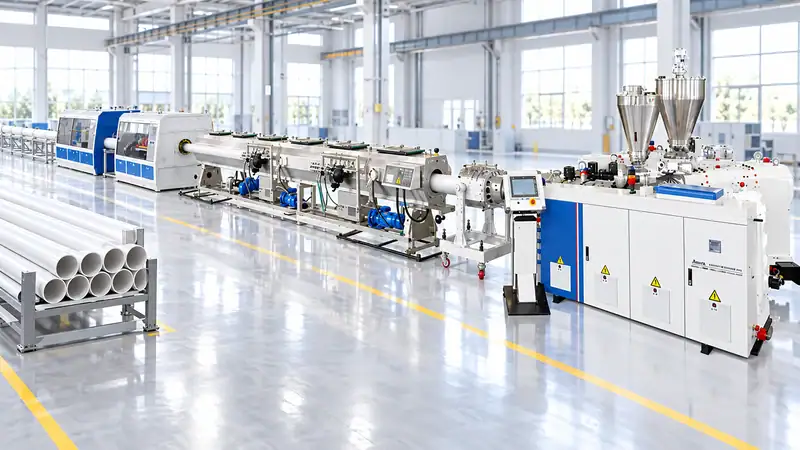
Punca pembaziran dalam penyemperitan paip
Kebanyakan kehilangan bahan tergolong dalam enam kategori:
- Sisa permulaan dan penutupan:bahan yang dihasilkan semasa suhu, tekanan, penyejukan dan kelajuan penarik distabilkan.
- Produk ditolak kerana dimensi:ketebalan dinding, diameter luar, keovalan atau panjang di luar spesifikasi.
- Kecacatan permukaan dan rupa:rekahan leburan, garisan acuan, bintik hitam, gelembung, kesan serakan atau perubahan warna.
- Kehilangan semasa pertukaran pengeluaran:pembersihan bahan, pertukaran warna atau resin, serta pelarasan acuan dan perkakas.
- Pemotongan lebihan di bahagian hiliran:pemotongan hujung, pemangkasan hujung loceng atau soket, penggerudian dan kerosakan semasa pengendalian.
- Bahan kisar semula yang tercemar atau tidak diluluskan:bahan yang tidak boleh dikembalikan ke dalam formulasi dengan selamat.
Ukur setiap kategori secara berasingan. Kadar sisa keseluruhan mungkin menurun sedangkan sisa permulaan meningkat, jika produk lain buat sementara waktu menghasilkan kurang bahan lebihan potongan. Data berasaskan punca mengelakkan gambaran peningkatan yang mengelirukan.
1. Stabilkan suapan bahan
Suapan yang konsisten ialah asas kepada paip yang konsisten. Gunakan penyuapan gravimetrik apabila ketepatan formulasi, berbilang bahan tambahan atau pertukaran produk yang kerap memerlukannya. Sahkan kalibrasi penyuap menggunakan ketumpatan pukal bahan sebenar, bukan hanya bahan ujian kilang. Pastikan resin kering jika diperlukan, lindungi beg yang terbuka daripada kelembapan dan elakkan bahan tersangkut dalam corong suapan.
Bagi PVC, keseimbangan penstabil, pengubah impak, pengisi dan pelincir mempengaruhi peleburan serta kualiti permukaan. Bagi paip poliolefin, kelembapan, pencemaran dan serakan bahan tambahan mempengaruhi kekuatan leburan dan dimensi. Simpan setiap komponen bersama nombor lot dan gunakan formulasi terkawal supaya operator tidak membetulkan masalah proses dengan menambah bahan yang tidak direkodkan.
2. Kawal leburan sebelum acuan
Zon suhu penyemperit perlu dianggap sebagai profil proses, bukan nombor pemanas yang berasingan. Pantau suhu dan tekanan leburan berhampiran penyesuai atau acuan. Trend tekanan yang meningkat secara beransur-ansur mungkin menandakan penapis tercemar, kelembapan, bahan terurai atau masalah suapan.
Gunakan penukar penapis yang sesuai dan tetapkan had tekanan yang mencetuskan pemeriksaan. Masa kediaman yang terlalu lama dan suhu tinggi boleh menghasilkan bintik hitam serta merosakkan polimer sensitif. Suhu atau pencampuran yang tidak mencukupi boleh menyebabkan zarah tidak cair dan peleburan yang lemah. Sasarannya ialah leburan yang stabil pada suhu terendah yang masih menghasilkan serakan dan kualiti permukaan yang diperlukan.
3. Pendekkan permulaan tanpa tergesa-gesa
Sediakan formulasi, perkakas, air penyejuk, penarik dan peralatan pemeriksaan sebelum memasukkan polimer. Urutan permulaan yang piawai perlu menyatakan pengesahan pemanasan, langkah kelajuan skru, pemusatan acuan, tahap vakum, suhu penyejukan, penyegerakan penarik dan ukuran pertama yang boleh diterima.
Gunakan senarai semak permulaan dengan julat sasaran dan jangan bergantung pada seorang operator berpengalaman sahaja. Catat kilogram bahan yang digunakan sebelum paip pertama yang baik dihasilkan serta minit dari leburan pertama hingga kelulusan kualiti. Jika kehilangan semasa permulaan tinggi, semak sama ada puncanya ialah penstabilan haba, pelarasan acuan, kalibrasi vakum, pemasaan bahagian hiliran atau kelewatan pemeriksaan.
4. Kekalkan kestabilan dimensi di bahagian hiliran
Sarung kalibrasi, tangki vakum, sistem penyejukan, penarik dan pemotong berfungsi sebagai satu sistem. Suhu atau aliran air yang tidak sekata boleh menyebabkan keovalan dan variasi ketebalan dinding. Gelinciran atau turun naik kelajuan penarik mengubah ketebalan dinding walaupun kadar keluaran penyemperit tetap. Tali sawat, penggelek dan pengedap yang haus perlu dianggap sebagai risiko proses, bukan sekadar isu penyelenggaraan.
Pemeriksaan diameter, ketebalan dinding atau laser dalam talian dapat mengesan penyimpangan sebelum satu gelung atau ikatan penuh menjadi tidak mematuhi spesifikasi. Hubungkan amaran dengan pelan tindak balas yang jelas: perlahankan talian, laraskan pemusatan, periksa penyejukan, semak tekanan atau hentikan pengeluaran dan kuarantinkan produk. Pengukuran hanya berguna apabila operator tahu tindakan yang perlu diambil bagi setiap amaran.
5. Kurangkan kehilangan semasa pertukaran dan pembersihan
Kelompokkan produk mengikut keluarga resin, warna dan diameter supaya jadual pengeluaran mengurangkan pertukaran yang sukar. Jika praktikal, jalankan warna cerah sebelum warna gelap. Sediakan acuan, perkakas kalibrasi, formulasi dan pembungkusan seterusnya semasa pesanan semasa masih berjalan. Asingkan bahan pembersihan yang dirancang daripada bahan tercemar atau tidak diketahui.
Kaedah pembersihan yang sesuai bergantung pada polimer dan mesin. Pembersihan mekanikal, sebatian pembersih yang diluluskan dan perubahan kelajuan terkawal masing-masing mempunyai kegunaan. Elakkan jalan pintas agresif yang merosakkan skru, silinder atau acuan. Catat kilogram dan minit bagi setiap pertukaran; peningkatan kecil yang berulang setiap hari boleh mengatasi manfaat naik taraf peralatan sekali sahaja.
6. Gunakan bahan kisar semula mengikut spesifikasi
Bahan kisar semula boleh mengurangkan penggunaan bahan dara, tetapi tidak semestinya sesuai untuk setiap jenis paip. Paip tekanan, paip air minuman dan produk terkawal lain mungkin mengehadkan atau melarang penggunaan bahan kisar semula dalaman, atau memerlukan formulasi serta kebolehkesanan yang disahkan. Jangan sekali-kali mencampurkan bahan kisar semula ke dalam produk kritikal semata-mata untuk mengurangkan KPI sisa.
Asingkan bahan kisar semula mengikut polimer, warna, gred produk dan status pencemaran. Simpan kepingan permulaan yang bersih berasingan daripada sisa sapuan lantai dan sekerap bahan campuran. Ukur kelembapan, ketumpatan pukal dan saiz zarah bahan kisar semula jika pemboleh ubah ini mempengaruhi suapan. Tetapkan peratus maksimum dalam formulasi dan sahkan prestasi mekanikal, dimensi serta jangka panjang.
7. Cegah kecacatan melalui penyelenggaraan pencegahan
Acuan, sarung kalibrasi, pengedap vakum, tali sawat penarik, pemotong dan sensor suhu yang haus menyebabkan sekerap berulang. Bina pelan penyelenggaraan berdasarkan mod kegagalan: periksa bibir acuan untuk mendapan, semak kehausan perkakas kalibrasi, sahkan kalibrasi sensor dan rekod tekanan ketika penapis ditukar. Kebocoran kecil pada tangki vakum atau termogandingan yang hanyut boleh menyebabkan pengeluaran tidak stabil selama berjam-jam.
Alat ganti perlu dikaitkan dengan punca sisa yang menghentikan pengeluaran: pemanas, termogandingan, sensor, pengedap, bilah pemotong, tali sawat, penapis dan injap kritikal. Pastikan alat ganti bersih dan berlabel supaya pertukaran tergesa-gesa tidak membawa masuk pencemaran.
8. Jejaki KPI yang betul
Gunakan papan pemuka harian yang merangkumi:
- Kadar sisa keseluruhan:kg sisa ÷ kg input × 100.
- Hasil lulus kali pertama:kg boleh jual ÷ kg input × 100.
- Sisa permulaan bagi setiap pesanan:kg semasa permulaan ÷ kg pesanan.
- Kehilangan semasa pertukaran pengeluaran:kg bahan pembersihan dan peralihan bagi setiap pertukaran.
- Kadar penolakan dimensi:kg ditolak akibat dimensi ÷ kg input.
- Keamatan tenaga:kWh ÷ kg boleh jual.
Semak angka mengikut produk, syif, operator, lot resin dan set perkakas. Carta Pareto biasanya mengenal pasti satu atau dua punca utama. Tetapkan garis dasar selama empat minggu sebelum mengubah beberapa pemboleh ubah serentak.
Pelan penambahbaikan praktikal 30 hari
Pada minggu pertama, timbang setiap kategori sisa dan sahkan penimbang. Pada minggu kedua, piawaikan permulaan dan borang pemeriksaan dimensi. Pada minggu ketiga, laraskan kestabilan suapan, penyejukan dan penarik bagi SKU dengan volum tertinggi. Pada minggu keempat, semak peraturan bahan kisar semula, urutan pertukaran dan dapatan penyelenggaraan pencegahan. Ulang kitaran pengukuran dan kira nilai kewangan setiap penambahbaikan.
Apabila menilai barisan penyemperitan paip plastik, tanya pembekal bagaimana reka bentuknya menyokong pengurangan sisa: penyuapan gravimetrik, pemantauan tekanan leburan, kawalan suhu automatik, kalibrasi vakum yang stabil, pemeriksaan dimensi dalam talian, pertukaran perkakas pantas dan pengelogan data. Jawapan yang paling berguna merangkumi jangkaan kilogram sisa permulaan, hasil dalam keadaan stabil, ketepatan pengukuran dan syarat yang mendasari angka tersebut.
Jwell Anhui boleh menyemak data sekerap atau spesifikasi produk semasa anda dan mencadangkan konfigurasi penyemperitan paip dengan sasaran hasil dan kualiti yang boleh diukur.
Dapatkan semakan pengurangan sisa untuk talian paip anda
Hantar pecahan sekerap semasa, bahan paip, julat diameter dan output sasaran anda melalui halaman hubungan Jwell. Kami boleh mencadangkan kawalan proses dan barisan penyemperitan paip plastik yang dikonfigurasikan untuk dimensi stabil, sisa permulaan yang lebih rendah dan peningkatan hasil yang boleh diukur.
Soalan Lazim
Adakah semua sisa permulaan boleh dikitar semula?
Tidak semestinya. Sisa itu mungkin hanya boleh dikitar semula jika bersih, dikenal pasti dan dibenarkan oleh spesifikasi produk.
Apakah sasaran sisa yang baik?
Hal ini bergantung pada polimer, piawaian paip, julat diameter dan kekerapan pertukaran. Tetapkan garis dasar yang diukur dan baiki punca terbesar, bukannya menyalin peratusan umum.
Adakah penyuapan gravimetrik menghapuskan sisa?
Tidak. Kaedah ini meningkatkan konsistensi formulasi dan boleh mengurangkan variasi, tetapi keadaan acuan, penyejukan, penarik dan tindak balas operator tetap penting.
Patutkah saya memperlahankan talian untuk mengurangkan produk ditolak?
Kadangkala, tetapi kelajuan lebih rendah tidak semestinya penyelesaian berkos paling rendah. Bandingkan kilogram sekerap, tenaga bagi setiap kilogram, tenaga kerja dan kadar pengeluaran pada setiap titik operasi yang stabil.





