
Ongeplande stilstand door een verstopte matrijs of versleten schroef kan uw extrusielijn stilleggen en de kosten verhogen. Deze beknopte gids biedt praktische dagelijkse controles, stappen voor het splitsen & reinigen van de matrijs, spoeltips en maatregelen voor winterstilstand om folie-, plaat-, profiel- en buisproductie soepel te laten verlopen.
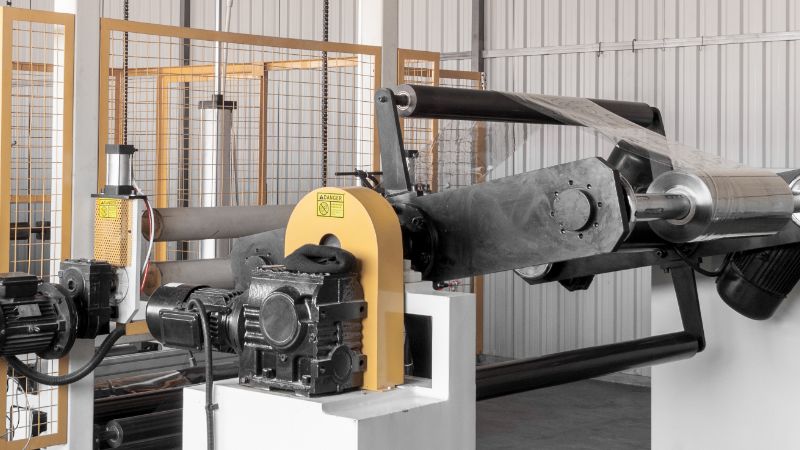
Belangrijke extrusieonderdelen om te onderhouden
Het toevoersysteem (hopper, invoerhals en materiaalbehandeling) moet schoon blijven; verontreiniging hier schaadt alle volgende processtappen.
De schroef en cilinder smelten, mengen en verpompen het polymeer. Slijtage veroorzaakt inconsistente smelttemperatuur, lagere output en kwaliteitsdefecten.
De matrijs geeft het product vorm. Ophoping op stromingsoppervlakken veroorzaakt strepen, gels en oppervlaktefouten; periodieke grondige reiniging is nodig.
Temperatuurregeling (verwarmingsbanden, thermokoppels en koelsystemen) voorkomt degradatie, kleurverandering en maatproblemen.
Aandrijfsystemen (tandwielkasten, motoren, koppelingen en lagers) krijgen vaak pas aandacht wanneer ze uitvallen, meestal op het slechtst mogelijke moment.
Dagelijkse ploegcontroles: problemen vroeg opsporen
Een korte controleronde bij het begin van de ploeg voorkomt grote problemen.
Checklist voor visuele inspectie:
- Controleer de hopper op verontreiniging, vocht of brugvorming
- Controleer op materiaallekken rond de invoerhals en cilinderafdichtingen
- Controleer de matrijsrand op ophoping of schade
- Controleer de tandwielkast en hydraulische systemen op olie- of vetlekkage
- Controleer de koelwaterstroming (bij de uitgangen van de koelwalsen moet water stromen)
Luister naar uw machine. Operators die hun apparatuur kennen, horen wanneer er iets mis is: een schurend geluid uit de tandwielkast, cavitatie in een pomp of geratel in de schroef. Ongewone geluiden vereisen onmiddellijk onderzoek.
Controleer uw meetinstrumenten:
- Controleer of alle zonetemperaturen op de ingestelde waarde staan
- Controleer de motorstroom en vergelijk die met de normale basiswaarde (een hogere stroom kan wijzen op schroefslijtage of materiaalproblemen)
- Controleer of de lijnsnelheid stabiel is
- Controleer het bedieningspaneel op alarmen of foutcodes
Onderzoek afwijkende temperaturen, hoge motorbelasting of materiaaldegradatie onmiddellijk. Wacht niet tot het einde van de ploeg: kleine problemen stapelen zich bij extrusie snel op.
Schema voor preventief onderhoud
| Wekelijkse taken (40+ bedrijfsuren) |
|
| Maandelijkse taken |
|
| Jaarlijkse taken of taken na 4,000-5,000 bedrijfsuren |
|
Matrijsonderhoud: volledig splitsen & reinigen
De extrusiematrijs is het laatste onderdeel dat de smelt raakt voordat die product wordt; de staat ervan bepaalt dus rechtstreeks de oppervlaktekwaliteit. Na verloop van tijd hopen polymeerresten, gedegradeerd materiaal en verontreiniging zich op in stromingskanalen en op matrijsranden. Dat veroorzaakt strepen, gels, matrijslijnen en producten buiten specificatie.
Wanneer moet u de matrijs reinigen?
Let op de volgende kwaliteitssignalen:
- Zichtbare strepen of lijnen in folie, plaat of profiel
- Ruwe oppervlakteafwerking (sinaasappelhuidstructuur)
- Geldeeltjes of koolstofverontreiniging
- Ongelijkmatige wanddikte of breedte
Ook zonder zichtbare defecten moet u elke 3,000 tot 5,000 bedrijfsuren, of minstens jaarlijks, een grondige reiniging plannen.
Benodigd gereedschap
- Takel of bovenloopkraan (matrijzen zijn zwaar)
- Uitdrukbouten om de helften te scheiden
- Messing- of koperschrapers (nooit staal; dat krast de stromingsoppervlakken)
- Matrijsreinigingsmiddel en koperen gaaspads
- Anti-seize-smeermiddel
- Momentsleutel
- Hittebestendige handschoenen en beschermkappen
- Infraroodthermometer
Veiligheidsopmerking: Matrijzen houden lang restwarmte vast. Ook na het uitschakelen van de verwarming kan het interne metaal gevaarlijk heet blijven. Controleer de oppervlaktetemperatuur met een infraroodthermometer voordat u iets aanraakt.
Stapsgewijze reinigingsprocedure voor de matrijs
- Draai de bouten los terwijl de machine online en heet is (draai ze 1-2 slagen terug)
- Schakel uit en spoel door tot de uitstroom schoon is; laat afkoelen tot circa 150°F (65°C)
- Verwijder de bouten en scheid de helften door de uitdrukbouten gelijkmatig te gebruiken
- Bescherm de matrijsranden direct met karton of doppen
- Schraap en reinig alle stromingsoppervlakken met messingschrapers, matrijszeep en koperen gaas; inspecteer op inkepingen
- Reinig de afdichtvlakken en vervang versleten pakkingen/O-ringen
- Blaas de kanalen schoon met perslucht
- Monteer opnieuw met anti-seize-smeermiddel; volg de aanhaalsequentie in stappen (30%, 60%, 100%)
- Stel de matrijsspleten opnieuw af met voelermaatjes
- Start geleidelijk op; produceer schroot totdat het proces stabiel is
Een grondige matrijsreiniging duurt 3-6 uur en verbetert de kwaliteit direct.
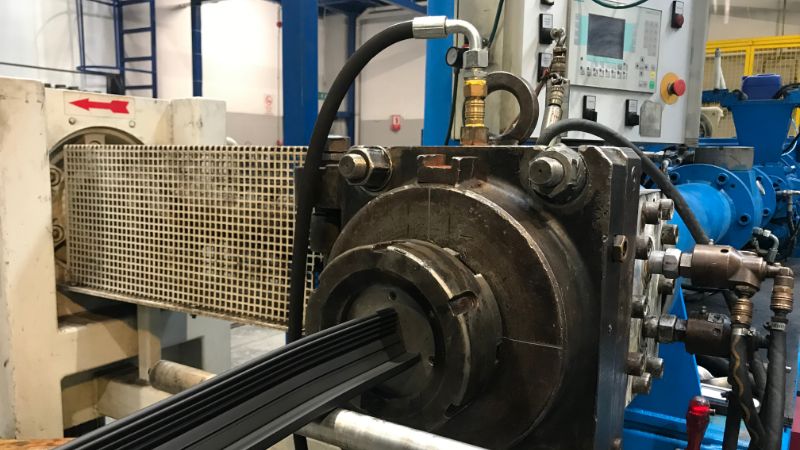
Beste praktijken voor spoelen en productwissels
Slecht spoelen verspilt materiaal, verlengt stilstand en verontreinigt de volgende productierun.
Reinig vóór het spoelen de hulpapparatuur: maak de vacuümhopper leeg, veeg de invoerhals schoon en blaas materiaalleidingen door.
Spoelprocedure:
- Verwijder de zeven uit het zeefpakket (indien van toepassing)
- Verhoog de cilindertemperatuur met 10-20°F als de spoelcompound dit aanbeveelt
- Voer spoelcompound toe via de invoerhals; laat lopen tot de uitstroom schoon is
- Open de matrijsspleten ruim of verwijder restrictieplaten voor maximale stroming
- Spoel matrijs en adapter afzonderlijk indien nodig
- Plaats zeven terug, stel temperaturen opnieuw in, voer nieuwe hars toe en laat lopen tot het product binnen specificatie is
Praktische tip: Gebruik snelkoppelingen op hulpapparatuur om productwissels te versnellen.
Temperatuurregeling en materiaalverblijftijd
Nauwkeurige temperatuurregeling voorkomt degradatie. Zelfs een afwijking van 10°F veroorzaakt defecten.
- Kalibreer sensoren jaarlijks— thermokoppels verlopen na verloop van tijd
- Controleer de werking van de verwarming door de stroomopname per zone te meten
- Bewaak de stabiliteit van de smelttemperatuur met een pyrometer of smeltmonster
- Stem de doorvoer af op het schroefontwerp— te langzaam verhoogt de verblijftijd; te snel leidt tot onvolledige smelting
Smering, tandwielkasten en lagers
Mechanische storingen leggen de productie dagen stil en kosten tienduizenden.
- Volg het smeerschema van de tandwielkast: ververs olie elke 2,000-5,000 uur en controleer op metaaldeeltjes
- Smeer lagers niet te veel— overtollig vet genereert warmte en trekt verontreiniging aan
- Let op ongebruikelijke geluiden of trillingen— vroege waarschuwingen beschermen de tandwielkast
- Controleer de uitlijning van koppelingen jaarlijks met een meetklok of lasergereedschap
Koelsystemen en ontkalken
Koeling bepaalt de uiteindelijke afmetingen en kristalliniteit.
- Ontkalk koelcircuits elke 6-12 maanden bij hard water
- Tap waterleidingen af voordat het gaat vriezen; blaas ze door met perslucht
- Voeg propyleenglycol-antivries toe als volledig aftappen niet lukt
- Test de waterkwaliteit om de juiste additieven te kiezen (remmers, biociden en pH-regelaars)
Onderhoud van de schakelkast
- Reinig de schakelkasten jaarlijks: blaas stof weg en zuig vuil op (schakel eerst de stroom uit)
- Controleer of aansluitklemmen vastzitten— trillingen maken verbindingen los
- Inspecteer frequentieregelaars, PLC’s en contactoren op tekenen van oververhitting
- Houd een digitaal logboek bij met ingestelde waarden, recepten en alarmgeschiedenis
Problemen met veelvoorkomende extrusiedefecten oplossen
Tot slot een beknopt naslagoverzicht voor operators. Ziet u een van deze problemen, kijk dan eerst op de volgende punten.
Strepen of matrijslijnen in folie/plaat:
- Waarschijnlijke oorzaak: ophoping in de matrijs of beschadigde matrijsrand
- Directe actie: inspecteer de matrijsranden, reinig zo mogelijk tijdens bedrijf of plan splitsen en reinigen
Sinaasappelhuid of ruw oppervlak:
- Waarschijnlijke oorzaak: te lage smelttemperatuur, ongelijke matrijstemperatuur of vocht in de hars
- Directe actie: controleer of alle zones op de ingestelde waarde staan en controleer de droogte van het materiaal
Gels of zwarte puntjes:
- Waarschijnlijke oorzaak: gedegradeerd materiaal in dode zones, versleten schroef of verontreiniging
- Directe actie: spoel grondig door; blijft het probleem bestaan, inspecteer schroef en cilinder op slijtage of schade
Maatvariatie (dikte, breedte):
- Waarschijnlijke oorzaak: wisselende koelwaterstroming of -temperatuur, variatie in lijnsnelheid
- Directe actie: controleer de waterstroming en temperatuur van de koelwalsen en de stabiliteit van de afvoersnelheid
Smeltbreuk of sharkskin:
- Waarschijnlijke oorzaak: te hoge afschuifsnelheid (output te hoog voor het matrijsontwerp) of te lage smelttemperatuur
- Directe actie: verlaag de lijnsnelheid of verhoog de smelttemperatuur
Blijven defecten bestaan na deze controles, schaal dan op naar uw procestechnicus of apparatuurleverancier. Sommige problemen, zoals schroefslijtage of een verkeerde matrijsconfiguratie, vereisen technische interventie.
Registratie en operatortraining
- Houd onderhoudslogboeken bij met datum, uitvoerder, werkzaamheden en bevindingen. Patronen tonen slijtagetrends en helpen de planning te optimaliseren.
- Train operators in matrijsreiniging, spoeltechniek, veilig hijsen, lockout/tagout en vroege waarschuwingssignalen.
Checklist voor winterstilstand
- Tap alle waterleidingen volledig af— blaas ze met perslucht door om vorstschade te voorkomen
- Verwijder materiaal uit schroef en cilinder— voer spoelcompound toe tot alles schoon is
- Bescherm blootliggend metaal met roestwerende olie en dek de apparatuur af
- Koppel de stroom af en vergrendel de installatie; vergrendel alle onderbrekers
- Beveilig de elektrische kast tegen condensatie met droogmiddel of verwarming
Verbeter uw kunststofextrusie met Jwell
Met een toegewijd R&D-team en uitgebreide technische ondersteuning zorgt Jwell ervoor dat uw machines optimaal presteren, met minimale stilstand en maximale output. Neem vandaag contact op en ontdek onze oplossingen om uw extrusieprocessen toekomstbestendig te maken.





