
Самый быстрый способ сократить отходы при экструзии пластиковых труб — управлять процессом до появления брака: стабилизировать подачу и температуру расплава, сократить время запуска и переналадки, непрерывно измерять размеры и отделять любой регранулят, разрешённый стандартом на изделие. Учитывайте отходы в килограммах на килограмм годной продукции с разбивкой по причинам, а не одной общей месячной цифрой, чтобы команда могла сначала устранить крупнейшую потерю.
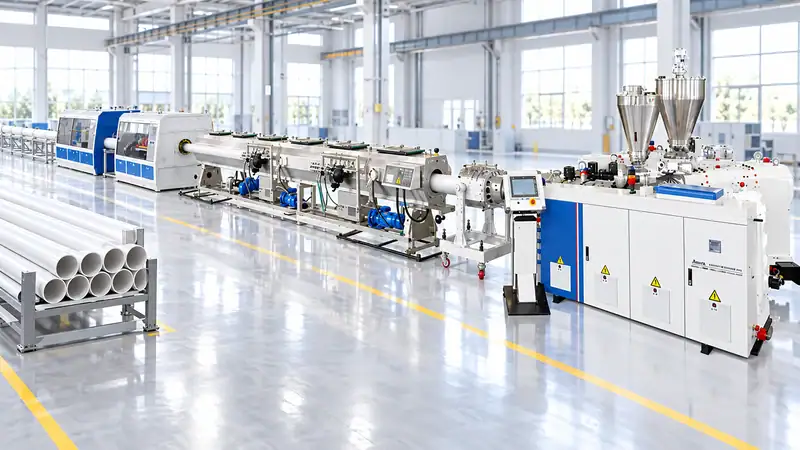
Откуда возникают отходы при экструзии труб
Большая часть потерь материала относится к шести категориям:
- Брак при запуске и остановке:материал, произведённый в период стабилизации температуры, давления, охлаждения и скорости отвода.
- Брак по размерам:толщина стенки, наружный диаметр, овальность или длина выходят за допуск.
- Дефекты поверхности и внешнего вида:разрушение расплава, следы фильеры, чёрные вкрапления, пузыри, серебристые полосы или изменение цвета.
- Потери при переналадке:продувка, смена цвета или смолы, регулировка фильеры и оснастки.
- Обрезка на последующих операциях:обрезка торцов, раструба или муфты, сверление и повреждения при обработке.
- Загрязнённый или неразрешённый регранулят:материал, который нельзя безопасно вернуть в рецептуру.
Измеряйте каждую категорию отдельно. Общий процент отходов на линии может снизиться, даже если брак при запуске растёт, когда временно уменьшается количество обрезков на другом изделии. Данные по причинам предотвращают ложные выводы об улучшении.
1. Стабилизируйте подачу материала
Равномерная подача — основа стабильного производства труб. Используйте гравиметрическое дозирование, если точность рецептуры, несколько добавок или частая смена изделий оправдывают его применение. Проверяйте калибровку дозатора при фактической насыпной плотности материала, а не только на заводском тестовом материале. При необходимости сушите смолу, защищайте открытые мешки от влаги и предотвращайте зависание материала в бункерах.
Для PVC баланс стабилизатора, модификатора ударной прочности, наполнителя и смазки влияет на гелеобразование и качество поверхности. Для полиолефиновых труб влажность, загрязнения и диспергирование добавок влияют на прочность расплава и размеры. Храните каждый компонент с номером партии и используйте контролируемую рецептуру, чтобы операторы не исправляли технологическую проблему добавлением незарегистрированного материала.
2. Контролируйте расплав до фильеры
Температурные зоны экструдера следует рассматривать как единый профиль процесса, а не как набор независимых значений нагревателей. Контролируйте температуру и давление расплава рядом с адаптером или фильерой. Медленный рост давления может указывать на загрязнение сетки фильтра, влажность, деградацию материала или проблему подачи.
Используйте подходящий сменщик фильтрующих сеток и задайте предел давления, при достижении которого требуется проверка. Чрезмерное время пребывания и высокая температура могут вызвать появление чёрных вкраплений и деградацию чувствительных полимеров. Недостаточная температура или смешение могут привести к нерасплавленным частицам и слабому сплавлению. Цель — стабильный расплав при минимальной температуре, обеспечивающей необходимую дисперсию и качество поверхности.
3. Сокращайте время запуска без спешки
До подачи полимера подготовьте рецептуру, оснастку, охлаждающую воду, тянущее устройство и оборудование для контроля. Стандартизированная последовательность запуска должна включать подтверждение прогрева, этапы изменения скорости шнека, центрирование фильеры, уровень вакуума, температуру охлаждения, синхронизацию отвода и первое приемлемое измерение.
Используйте контрольный список запуска с целевыми диапазонами, а не полагайтесь на одного опытного оператора. Фиксируйте массу материала до получения первой годной трубы и время от появления первого расплава до разрешения выпуска продукции. При высоких потерях на запуске выясните, вызваны ли они тепловой стабилизацией, регулировкой фильеры, калибровкой вакуума, синхронизацией последующих операций или задержкой контроля.
4. Стабилизируйте размеры на последующих операциях
Калибровочная втулка, вакуумный бак, система охлаждения, тянущее устройство и резак работают как единая система. Неравномерная температура или подача воды могут вызвать овальность и отклонения толщины стенки. Проскальзывание или колебания скорости тянущего устройства меняют толщину стенки даже при постоянной производительности экструдера. Изношенные ремни, ролики и уплотнения следует рассматривать как технологические риски, а не только как вопросы обслуживания.
Поточная проверка диаметра, толщины стенки или лазерный контроль позволяют обнаружить отклонения до того, как целая бухта или связка станет несоответствующей. Свяжите сигналы тревоги с понятным планом действий: снизить скорость линии, отрегулировать центрирование, проверить охлаждение, давление либо остановить линию и изолировать продукцию. Измерения полезны только тогда, когда оператор знает, какие действия требуются при каждом сигнале.
5. Сокращайте потери при переналадке и продувке
Группируйте изделия по семейству смол, цвету и диаметру, чтобы свести к минимуму сложные переходы. По возможности сначала запускайте светлые цвета, затем тёмные. Подготовьте следующую фильеру, калибровочную оснастку, рецептуру и упаковку во время выполнения текущего заказа. Отделяйте запланированный продувочный материал от загрязнённого или неизвестного.
Подходящий метод продувки зависит от полимера и машины. Механическая очистка, разрешённые продувочные составы и контролируемое изменение скорости применяются в разных ситуациях. Избегайте агрессивных сокращённых процедур, способных повредить шнеки, цилиндры или фильеры. Учитывайте килограммы и минуты на каждую переналадку: небольшое ежедневное улучшение может дать больший эффект, чем разовое обновление оборудования.
6. Используйте регранулят согласно спецификации
Регранулят позволяет сократить расход первичного сырья, но подходит не для каждой трубы. Для напорных труб, труб питьевого водоснабжения и других регулируемых изделий внутренний регранулят может быть ограничен или запрещён либо требовать проверенной рецептуры и прослеживаемости. Не добавляйте регранулят в критически важную продукцию только ради снижения показателя отходов.
Сортируйте регранулят по типу полимера, цвету, марке изделия и степени загрязнения. Храните чистые куски после запуска отдельно от подметённого с пола материала и смешанного лома. Если влажность, насыпная плотность и размер частиц влияют на подачу, измеряйте эти параметры. Задайте максимальную долю в рецептуре и проверяйте механические, размерные и долгосрочные характеристики.
7. Предотвращайте дефекты профилактическим обслуживанием
Изношенные фильеры, калибровочные втулки, вакуумные уплотнения, ремни тянущего устройства, резаки и датчики температуры вызывают повторный брак. Постройте план обслуживания с учётом типовых отказов: проверяйте кромки фильеры на отложения, калибровочную оснастку на износ, калибровку датчиков и давление при смене сеток. Небольшая утечка в вакуумном баке или уход показаний термопары могут привести к нескольким часам нестабильного производства.
Связывайте запасные части с причинами отходов и остановок производства: нагревателями, термопарами, датчиками, уплотнениями, ножами резака, ремнями, фильтрующими сетками и критичными клапанами. Храните сменную оснастку чистой и маркированной, чтобы поспешная переналадка не привела к загрязнению.
8. Отслеживайте правильные KPI
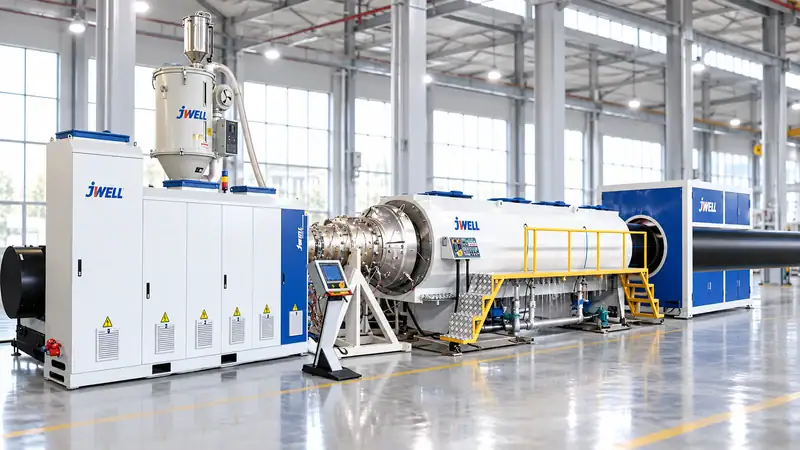
Используйте ежедневную панель показателей со следующими данными:
- Общий уровень отходов:масса отходов в kg ÷ масса сырья в kg × 100.
- Выход годной продукции с первого прохода:масса годной продукции в kg ÷ масса сырья в kg × 100.
- Брак при запуске на заказ:масса при запуске в kg ÷ масса заказа в kg.
- Потери при переналадке:масса материала продувки и перехода в kg на переналадку.
- Доля размерного брака:масса брака по размерам в kg ÷ масса сырья в kg.
- Энергоёмкость:kWh ÷ масса годной продукции в kg.
Анализируйте показатели по изделию, смене, оператору, партии смолы и комплекту оснастки. Диаграмма Парето обычно выявляет одну или две главные причины. Установите базовый уровень за четыре недели, прежде чем одновременно менять несколько параметров.
Практический план улучшений на 30 дней
На первой неделе взвешивайте отходы каждой категории и проверьте весы. На второй стандартизируйте запуск и листы проверки размеров. На третьей настройте подачу, охлаждение и стабильность отвода для SKU с наибольшим объёмом. На четвёртой пересмотрите правила использования регранулята, последовательность переналадки и результаты профилактического обслуживания. Повторите цикл измерений и рассчитайте финансовый эффект каждого улучшения.
При оценке новой линии для экструзии пластиковых труб, спросите поставщика, какие конструктивные решения помогают сокращать отходы: гравиметрическое дозирование, контроль давления расплава, автоматическое регулирование температуры, стабильная калибровка вакуума, поточный контроль размеров, быстрая смена оснастки и регистрация данных. В наиболее полезном ответе будут указаны ожидаемая масса брака при запуске, выход продукции в установившемся режиме, точность измерений и условия, для которых приведены эти значения.
Jwell Anhui может проанализировать ваши текущие данные об отходах или спецификацию изделия и предложить конфигурацию линии для экструзии труб с измеримыми целевыми показателями выхода и качества.
Запросите оценку возможностей по сокращению отходов на линии для производства труб
Отправьте текущую разбивку отходов, материалы труб, диапазон диаметров и целевую производительность через страницу контактов Jwell. Мы можем предложить средства управления процессом и линии для экструзии пластиковых труб , настроенную для стабильных размеров, меньшего брака при запуске и измеримого повышения выхода продукции.
Часто задаваемые вопросы
Весь ли брак при запуске подлежит переработке?
Не обязательно. Его можно перерабатывать только при условии, что он чистый, идентифицирован и разрешён спецификацией изделия.
Какой уровень отходов можно считать хорошим?
Это зависит от типа полимера, стандарта на трубы, диапазона диаметров и частоты переналадки. Установите измеренный исходный уровень и устраняйте основную причину, а не ориентируйтесь на универсальный процент.
Устраняет ли гравиметрическое дозирование отходы?
Нет. Оно повышает стабильность рецептуры и может уменьшить отклонения, однако состояние фильеры, охлаждение, отвод и действия оператора также имеют значение.
Стоит ли снизить скорость линии, чтобы уменьшить брак?
Иногда, но снижение скорости не всегда является самым экономичным решением. Сравните массу брака, расход энергии на килограмм, трудозатраты и производительность в каждой стабильной рабочей точке.





