
Линия мойки PET-бутылок и гранулирования превращает спрессованные бывшие в употреблении бутылки в стабильное вторичное сырьё PET. Полный маршрут включает вскрытие кип, предварительную сортировку, отделение этикеток и крышек, измельчение, горячую и холодную мойку, фрикционную очистку, ополаскивание, механическое обезвоживание, термическую сушку, экструзию, фильтрацию расплава, гранулирование пряди или водокольцевое гранулирование и итоговый контроль качества.
Чистые хлопья подходят для некоторых применений; гранулирование добавляет контролируемый этап обработки расплава для более стабильного обращения и смешивания.
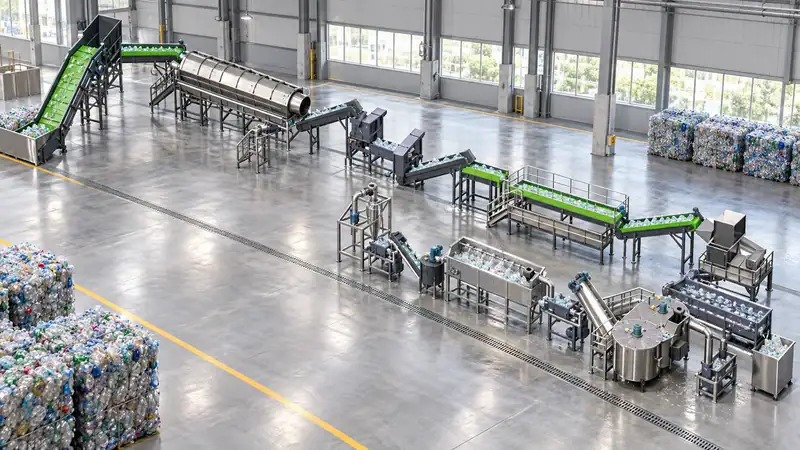
1. Вскрытие кип и предварительная сортировка
Процесс начинается со спрессованных кип бутылок. Разрыхлитель кип распускает материал, после чего операторы и автоматические сепараторы удаляют загрязнения до их попадания в дробилку. На раннем этапе принимаются наиболее важные решения по сортировке: прозрачный PET, светло-голубой PET, цветной PET, бутылки из PVC, металл, бумага, камни и органические остатки следует разделять в соответствии с требованиями спецификации изделия.
PVC особенно важен, поскольку даже небольшое его количество может обесцветить PET или разлагаться при нагревании. Металлодетекторы и магнитная сепарация защищают ножи, сетки и экструдер. В спецификации проекта следует указать ожидаемый состав кип, влажность, долю неполиэфирных компонентов и цветовую смесь; характеристики оборудования зависят от входящего сырья.
2. Отделение этикеток, крышек и посторонних материалов
На линиях переработки целых бутылок обычно сочетаются ручная сортировка, воздушная классификация, удаление этикеток, магнитная сепарация и оптическая сортировка. Крышки и кольца из полиолефинов являются ценными побочными продуктами, но их нельзя считать PET. Воздушные сепараторы удаляют лёгкие этикетки и плёнки, а оптические сортировщики на высокой производительности определяют цвет и различия между полимерами.
Цель состоит не в том, чтобы удалить все этикетки одной машиной. Необходимо создать систему поэтапного разделения, чтобы каждая следующая машина получала более однородное сырьё. Это сокращает износ ножей, расход моющих средств и количество хлопьев, не соответствующих спецификации.
3. Дробление и уменьшение размера
Мокрый или сухой гранулятор измельчает бутылки до хлопьев. Мокрое гранулирование уменьшает пыль и запускает процесс очистки, тогда как сухое может упростить управление водой. Геометрия ножей, размер ячейки сетки и скорость ротора влияют на размеры хлопьев и образование мелких частиц. Избыток мелких частиц увеличивает нагрузку на сушку, и они могут теряться со сточными водами; слишком крупные куски снижают эффективность мойки.
Установите металлодетектор перед гранулятором и предусмотрите доступное место для замены ножей. Зазор ножей, балансировку ротора и состояние сетки следует включить в профилактическое обслуживание, поскольку неудовлетворительное качество измельчения быстро проявляется в нестабильной насыпной плотности и повышенном пылеобразовании.
4. Горячая мойка и интенсивная очистка
Холодная фрикционная мойка удаляет рыхлую грязь и остатки напитков. При горячей мойке контролируемая температура, моющее средство или щелочной раствор ослабляют клеевые составы, масла и органические остатки. Точная рецептура зависит от возраста бутылок, клея на этикетках, степени загрязнения и требований к характеристической вязкости или цвету.
Время пребывания, температура, концентрация химических средств и механическое трение необходимо контролировать вместе. Более высокая температура не всегда лучше: агрессивные условия при плохом контроле влажности и времени пребывания могут усилить гидролиз PET. Поэтому современная линия включает регулирование температуры, фильтрацию, рециркуляцию воды и определённую стратегию очистки сточных вод.
5. Ополаскивание, обезвоживание и сушка
После мойки хлопья проходят через промывные баки и фрикционные мойки для удаления остатков химических средств и грязи. Механическое обезвоживание удаляет свободную воду, а термическая сушка снижает поверхностную влажность до уровня, требуемого на следующем этапе.
Влажность является критически важным параметром качества. Если влажный PET попадает в экструдер, гидролиз может снизить молекулярную массу и характеристическую вязкость. Измеряйте влажность после сушки, а не полагайтесь только на настройки сушилки. Фиксируйте влажность каждой партии и связывайте результат с качеством готовых гранул. Рекуперация тепла из систем сушки и экструзии может сократить эксплуатационные затраты, однако необходимо поддерживать баланс воздуха и пылеулавливание.
6. Контроль качества хлопьев
Перед гранулированием проверьте чистоту, цвет, влажность, насыпную плотность, содержание PVC и полиолефинов, металла и характеристическую вязкость хлопьев. Базовый план лабораторного контроля может включать измерение влажности, золы или загрязнений, цвета и IV. Допустимые значения зависят от конечного применения: для волокна, ленты, листа, термоформования или контакта с пищевыми продуктами требования различаются.
Не заявляйте соответствие требованиям контакта с пищевыми продуктами или переработки бутылка-в-бутылку только потому, что материал назван rPET. Для таких утверждений нужны подходящий процесс деконтаминации, прослеживаемость, испытания и разрешения регулирующих органов для целевого рынка.
7. Экструзия, фильтрация расплава и гранулирование
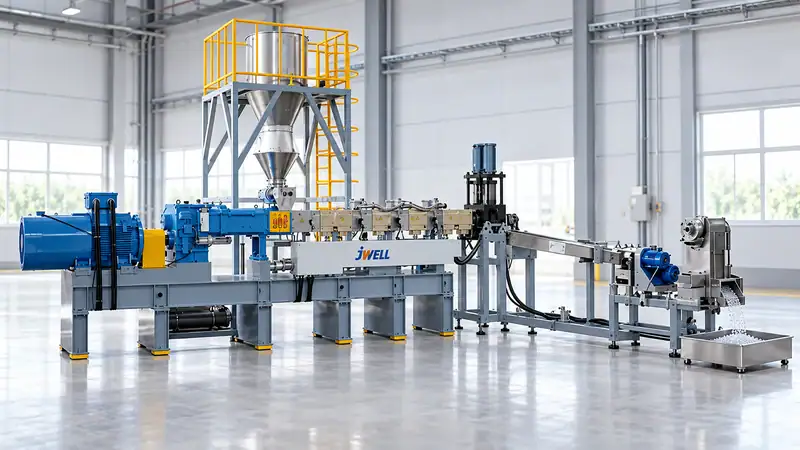
Гранулирование начинается с контролируемой системы подачи. Совместимый с PET экструдер плавит высушенные хлопья и любые разрешённые добавки или компоненты смеси. Вакуумная дегазация помогает удалять влагу и летучие загрязнения. Непрерывный сменщик сеток фильтрует твёрдые частицы; площадь фильтрации, рейтинг сетки и способ переключения влияют на стабильность давления и потери полимера.
Затем расплав гранулируют методом резки пряди, водокольцевым или подводным способом в зависимости от производительности, спецификации гранул и целей автоматизации. Гранулы охлаждают, сушат, просеивают для удаления мелких частиц и упаковывают в чистые маркированные мешки или силосы. Гранулятор следует согласовать со стабильной производительностью экструдера; несоответствие вызывает пульсации, влажные гранулы или избыток мелких частиц.
8. Инженерные системы, необходимые для проекта
Для полной линии мойки и гранулирования PET-бутылок требуется больше, чем оборудование, перечисленное в рекламном буклете. Заложите в бюджет электроснабжение, технологическую воду, получение горячей воды, сжатый воздух, очистку сточных вод, пылеулавливание, вентиляцию, дренаж, хранение смолы и лабораторное оборудование.
Проверьте более широкую оборудования для переработки пластиковых отходов конфигурацию при определении предварительной сортировки и последующего гранулирования. Особенно важен водный баланс. До окончательного выбора моечной секции определите потребность в свежей воде, коэффициент рециркуляции, удаление осадка и ограничения на сброс.
Планировка должна отделять обработку загрязнённых кип от зон чистых хлопьев и гранул. Предусмотрите маршруты погрузчиков, зазоры для обслуживания, безопасное хранение химикатов, контроль шума и доступ к сеткам, ножам, фильтрам и сушилкам. Для чистой зоны продукции установите отдельные правила уборки и упаковки.
9. Как оценить поставщика
Отправьте репрезентативные кипы или подробную спецификацию сырья и запросите протокол испытаний. Сравнивайте выход переработанного PET, влажность хлопьев, цвет, удаление PVC, расход воды, энергопотребление, IV гранул и общую массу отходов, а не только номинальную производительность в тоннах в час. В приёмочном испытании следует определить качество сырья, рабочие условия, пределы для продукции и метод расчёта выхода.
В наиболее надёжных проектах мойка и гранулирование рассматриваются как единый процесс. Если моечная секция выдаёт сырьё с нестабильной влажностью или загрязнением, экструдер не сможет бесконечно это компенсировать. И наоборот, правильно спроектированные экструдер и система фильтрации не исправят поток сырья с неконтролируемым PVC или избыточным количеством мелких частиц.
Jwell Anhui поможет определить конфигурацию линии на основе качества кип и целевых спецификаций хлопьев или гранул, а также требований к воде, электропитанию, планировке и вводу в эксплуатацию. Запросите технологическую схему и план испытаний на репрезентативном PET-сырье.
Запросите предложение по линии переработки PET
Отправьте состав кип с бутылками, целевую производительность, спецификацию хлопьев или гранул и местные требования к очистке воды через страницу контактов Jwell. Компания Jwell может адаптировать линию мойки PET-бутылок под фактическое сырьё и готовую продукцию.
Часто задаваемые вопросы
Всегда ли требуется гранулирование?
Нет. В некоторых случаях чистые сухие хлопья можно продавать или использовать напрямую. Гранулирование улучшает подачу, смешивание, хранение и однородность, если последующий процесс выигрывает от равномерного сырья, обработанного в расплаве.
Каков основной риск линии мойки PET?
Неоднородное качество кип. Линию следует проектировать с учётом фактического загрязнения, цветовой смеси и влажности, а не идеализированного образца сырья.
Как сохранить характеристическую вязкость PET?
Контролируйте влажность до экструзии, избегайте ненужного времени пребывания и нагрева, проверяйте IV до и после обработки.
Можно ли перерабатывать крышки и этикетки?
Да, но их следует отделять как полиолефиновую или смешанную лёгкую фракцию и перерабатывать как самостоятельные продукты, а не смешивать с PET.





