
การอัดรีดร้อนเหมาะกับโลหะผสมที่ขึ้นรูปยากและรูปทรงซับซ้อน ส่วนการอัดรีดเย็นให้ค่าความคลาดเคลื่อนแคบกว่า ผิวงานดีกว่า และมักใช้พลังงานน้อยกว่า เลือกการอัดรีดร้อนสำหรับโลหะขนาดใหญ่ที่ขึ้นรูปยากและรูปทรงซับซ้อน เลือกการอัดรีดเย็นเมื่อต้องการความแม่นยำ คุณภาพพื้นผิว และความแข็งแรงจากการเพิ่มความแข็งด้วยการแปรรูป
บทความนี้อธิบายคำจำกัดความของทั้งสองกระบวนการ เปรียบเทียบกลไกและข้อแลกเปลี่ยน พร้อมแนะนำการตัดสินใจตามวัสดุ รูปทรง ต้นทุน และขนาดการผลิต
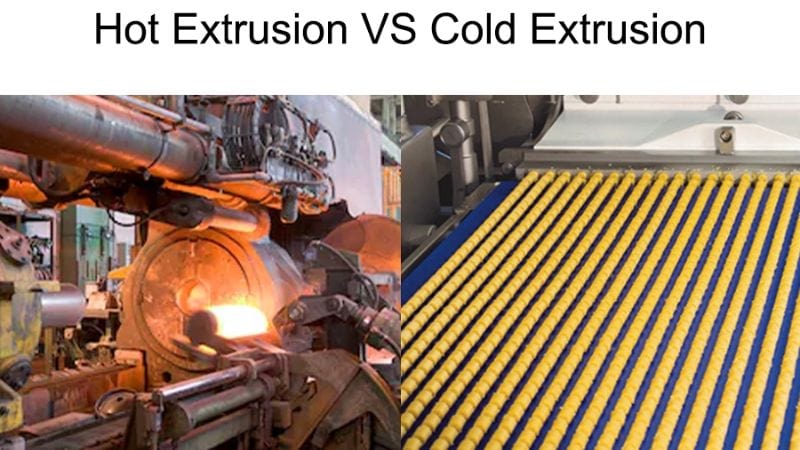
คำจำกัดความ: การอัดรีดร้อนและการอัดรีดเย็นคืออะไร?
กระบวนการทั้งสองแตกต่างกันด้านอุณหภูมิ พฤติกรรมของวัสดุ ความต้องการเครื่องมือ และการใช้งานทั่วไป คุณจะเห็นความแตกต่างด้านคุณสมบัติเชิงกล ผิวสำเร็จ และขนาดการผลิต
การอัดรีดร้อน
- หลักการของกระบวนการ: ให้ความร้อนโลหะจนสูงกว่าอุณหภูมิการตกผลึกใหม่ แล้วบังคับให้ไหลผ่านแม่พิมพ์
- ผลสำคัญของความร้อน: ช่วยลดความเค้นการไหลของโลหะ ทำให้ขึ้นรูปโลหะผสมที่แข็งแรง (เช่น เหล็ก ไทเทเนียม) ได้โดยใช้แรงน้อยลง
- โครงสร้างวัสดุ: ทำให้ได้โครงสร้างเกรนหยาบขึ้น ซึ่งเพิ่มความเหนียว แต่อาจลดความแข็งแรงเมื่อเทียบกับชิ้นงานขึ้นรูปเย็น
- ผลต่อเครื่องมือ: อุณหภูมิสูงอาจทำให้อายุใช้งานเครื่องมือสั้นลงจากการสึกหรอและออกซิเดชันที่เพิ่มขึ้น
การอัดรีดเย็น:
- หลักการของกระบวนการ: บังคับโลหะผ่านแม่พิมพ์ที่อุณหภูมิห้องหรือใกล้เคียง โดยใช้แรงดันสูงกว่ามาก จำเป็นต้องมีกระบวนการหล่อลื่นเฉพาะ (เช่น เคลือบฟอสเฟตร่วมกับน้ำมันหล่อลื่น) เพื่อป้องกันการติดขัดและให้คุณภาพพื้นผิวที่ดีเยี่ยม
- คุณสมบัติวัสดุ: กระบวนการนี้ทำให้วัสดุแข็งตัวจากการขึ้นรูปเย็น เพิ่มความแข็งแรงครากและความทนทานต่อความล้า จึงเป็นประโยชน์อย่างมากกับชิ้นส่วนอย่างตัวยึดและเฟือง
- ข้อกำหนดด้านเครื่องมือและการหล่อลื่น &: เครื่องมือต้องทนต่อความเค้นสูงมาก แม้ไม่มีการเปลี่ยนแปลงอุณหภูมิเป็นรอบจึงมีเสถียรภาพด้านมิติดีกว่า แต่การหล่อลื่นที่มีประสิทธิภาพ (ระบบเคลือบฟอสเฟต + น้ำมัน) มีความสำคัญต่อการจัดการแรงเสียดทาน ลดการสึกหรอ และรับประกันทั้งผิวชิ้นงานและอายุเครื่องมือ
การอัดรีดร้อนกับเย็น: แตกต่างกันอย่างไร
การอัดรีดร้อนใช้อุณหภูมิสูงเพื่อทำให้โลหะอ่อนตัวและลดแรงขึ้นรูป ส่วนการอัดรีดเย็นคงอุณหภูมิใกล้ระดับห้องเพื่อรักษาความแข็งแรงและผิวสำเร็จ แต่ละวิธีส่งผลต่อการไหลของวัสดุ ความเค้นเครื่องมือ ค่าความคลาดเคลื่อน และขั้นตอนหลังการผลิตแตกต่างกัน
ความแตกต่างของวัตถุดิบเข้า: สภาพบิลเล็ตและประเภทพลังงาน (ความร้อนเทียบกับกลไก)
ในการอัดรีดร้อน บิลเล็ตวัตถุดิบจะถูกให้ความร้อน จึงต้องใช้พลังงานความร้อนมาก การอุ่นล่วงหน้าทำให้วัสดุนิ่มและขึ้นรูปได้ง่ายขึ้น ส่วนการอัดรีดเย็นเริ่มจากบิลเล็ตที่อุณหภูมิห้องและอาศัยแรงกล (แรงดัน) สูงเพื่อให้เกิดการเสียรูป ดังนั้นจึงต้องเลือกวัสดุที่เหมาะกับการขึ้นรูปเย็นอย่างระมัดระวัง
ความแตกต่างของผลลัพธ์: คุณสมบัติชิ้นงานทันทีหลังออกจากเครื่องอัด
ชิ้นงานอัดรีดร้อนมักต้องผ่านการอบชุบความร้อนภายหลังเพื่อให้ได้คุณสมบัติเชิงกลตามต้องการ และผิวสำเร็จอาจหยาบกว่า จึงต้องผ่านการกลึงขั้นที่สอง ชิ้นงานอัดรีดเย็นมีผิวสำเร็จดีขึ้นและคุณสมบัติเชิงกลสูงขึ้นจากการแข็งตัวด้วยงาน (เช่น ความต้านแรงดึงและความแข็งเพิ่มขึ้น) อีกทั้งมักมีค่าความคลาดเคลื่อนของมิติแคบกว่า จึงลดหรือขจัดความจำเป็นในการเก็บผิวเพิ่มเติมได้บ่อยครั้ง
ความเร็วและขนาดการผลิต &: เปรียบเทียบอัตราการผลิตและขนาดชิ้นงานทั่วไป
การอัดรีดร้อน โดยเฉพาะสำหรับโปรไฟล์ขนาดใหญ่ อาจเป็นกระบวนการต่อเนื่องที่เร็วกว่า เหมาะกับการผลิตระยะยาวและชิ้นส่วนโครงสร้างขนาดใหญ่ ส่วนการอัดรีดเย็น แม้บางครั้งจะช้ากว่าต่อรอบเนื่องจากต้องใช้แรงสูง แต่เหมาะกับการผลิตปริมาณมากของชิ้นส่วนขนาดเล็กซับซ้อนที่ต้องการความแม่นยำและความสม่ำเสมอ
เปรียบเทียบขั้นตอนกระบวนการ
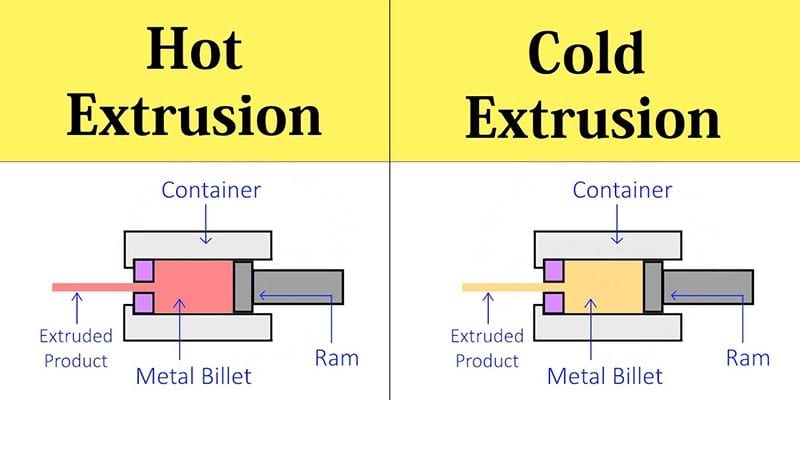
การอัดรีดร้อน ให้ความร้อนบิลเล็ต—มักอยู่ที่ 300–600°C สำหรับอะลูมิเนียมหรือสูงกว่าสำหรับเหล็ก—ก่อนบังคับผ่านแม่พิมพ์ ความร้อนช่วยลดความแข็งแรงครากและเพิ่มความเหนียว จึงใช้ความเร็วแรมสูงขึ้นและแรงกดเครื่องน้อยลงเมื่อเทียบกับความแข็งแรงวัสดุ ต้องควบคุมความสม่ำเสมอของอุณหภูมิและการเกิดออกซิเดชันของบิลเล็ต
การอัดรีดเย็น เริ่มจากบิลเล็ตอุณหภูมิห้องหรืออุ่นเล็กน้อย และอาศัยแรงขึ้นรูปที่สูงกว่า มักใช้หลายขั้นตอน (ไปข้างหน้า ย้อนกลับ และแบบผสม) พร้อมการหล่อลื่นและค่าความคลาดเคลื่อนแม่พิมพ์ที่แคบ เพื่อจำกัดความเสียหายของพื้นผิว
โดยทั่วไปต้องอบอ่อน ดองกรด หรือกลึงหลังอัดรีดร้อนเพื่อแก้ปัญหาเกรนโตหรือสะเก็ดผิว ชิ้นงานอัดรีดเย็นมักต้องกลึงน้อยกว่า แต่ต้องใช้เครื่องมือและเครื่องอัดที่แข็งแรงเพื่อรองรับแรงที่เพิ่มขึ้น
ข้อดีและข้อจำกัด: มุมมองที่สมดุล &
การอัดรีดร้อน ช่วยให้ขึ้นรูปโลหะผสมที่แข็งแรงได้ง่ายขึ้น เพราะอุณหภูมิสูงลดความเค้นการไหล ส่งผลให้ใช้แรงกดเครื่องและการสึกหรอของเครื่องมือลดลง ทำให้ผลิตโปรไฟล์ซับซ้อน ผนังบาง และโพรงหลายช่องได้อย่างน่าเชื่อถือยิ่งขึ้น
อย่างไรก็ตาม คุณภาพพื้นผิวและความแม่นยำด้านมิติต่ำกว่า ชิ้นงานอัดรีดร้อน มักต้องผ่านการกลึงขั้นที่สองหรืออบชุบความร้อนเพื่อให้ได้ค่าความคลาดเคลื่อนและข้อกำหนดพื้นผิวที่เข้มงวด
การอัดรีดเย็น ให้ค่าความคลาดเคลื่อนแคบกว่าและผิวเรียบกว่าทันทีที่ออกจากแม่พิมพ์ ความแข็งแรงเพิ่มขึ้นจากการแข็งตัวด้วยงาน จึงเหมาะกับชิ้นส่วนขนาดเล็กที่ต้องการความแข็งแรงสูงและการผลิตชิ้นส่วนสม่ำเสมออย่างรวดเร็ว
การแปรรูปเย็นต้องใช้แรงขึ้นรูปสูงกว่าและเครื่องมือแข็งแรงกว่า จำกัดช่วงโลหะผสมที่ขึ้นรูปได้ที่อุณหภูมิห้อง และต้องหล่อลื่นพร้อมจัดการอย่างระมัดระวังเพื่อป้องกันรอยร้าว
ใช้ตารางเปรียบเทียบอย่างรวดเร็วนี้เพื่อเลือกกระบวนการให้ตรงกับความต้องการ:
| ปัจจัย | การอัดรีดร้อน | การอัดรีดเย็น |
| ความสามารถในการขึ้นรูปโลหะผสมที่ขึ้นรูปยาก | ยอดเยี่ยม | จำกัด |
| ความเค้นเครื่องมือ / แรงกดเครื่องอัด | ต่ำกว่า | สูงกว่า |
| ผิวสำเร็จและค่าความคลาดเคลื่อน & | ด้อยกว่า มักต้องเก็บผิวเพิ่มเติม | ดีกว่า ค่าความคลาดเคลื่อนแคบกว่า |
| ผลต่อความแข็งแรง | อาจต้องอบชุบความร้อน | การแข็งตัวจากงานเพิ่มความแข็งแรง |
| การใช้งานทั่วไป | โปรไฟล์ขนาดใหญ่และซับซ้อน | ชิ้นส่วนแม่นยำขนาดเล็ก |
ก้าวต่อไปกับ JWELL
การอัดรีดร้อนเหมาะสำหรับขึ้นรูปโลหะผสมที่แข็งแรงให้เป็นโปรไฟล์ซับซ้อน ส่วนการอัดรีดเย็นโดดเด่นในการผลิตชิ้นส่วนที่แม่นยำสูงและแข็งตัวจากงานในปริมาณมาก JWELL เป็นพันธมิตรที่เชื่อถือได้ในการเปลี่ยนข้อกำหนดการผลิตเหล่านี้ให้เป็นโซลูชันการอัดรีดที่มีคุณภาพสูงและเชื่อถือได้
อย่าพลาดโอกาสสำรวจโซลูชันการอัดรีดครบวงจรที่ปรับให้เหมาะกับคุณ ไปที่ หน้าผลิตภัณฑ์ ตอนนี้ เพื่อดูข้อมูลจำเพาะผลิตภัณฑ์โดยละเอียด กรณีการใช้งาน และ ติดต่อเรา เพื่อขอข้อมูลเพิ่มเติม





