
Maaaring pataasin ng wastong napiling screw ang throughput, pagandahin ang kalidad ng tunaw, at bawasan ang scrap, kaya nagiging mas mabilis at maaasahan ang produksyon.
Sa gabay na ito, ilalahad namin ang mga karaniwang uri ng extruder screw, tatalakayin ang mga uri at pinakamahusay na gamit, at ipapaliwanag kung paano nakaaapekto sa performance ang pagbabago ng geometry upang mapili mo ang tamang screw para sa proseso mo.
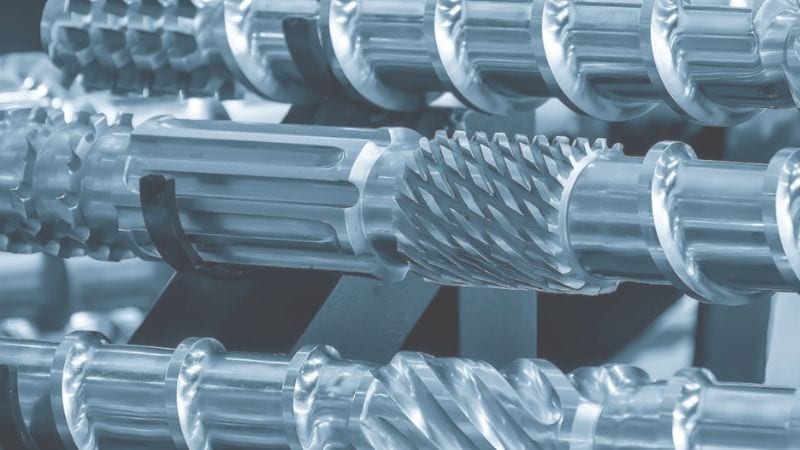
Mga Uri ng Extrusion Screw
Idinisenyo ang bawat extruder screw upang lutasin ang partikular na hamon sa pagproseso—basic na paghahatid, mahusay na pagtunaw, masinsing paghahalo, o pag-aalis ng volatile. Ang pagpili ng tamang uri ang unang hakbang sa pag-optimize ng extrusion line mo.
Single-Flighted (Karaniwang) Screw
Bilang pinakakaraniwan at matipid na disenyo, gumagamit ang single-flighted screw ng iisang tuloy-tuloy na helical flight. Inihahatid, kino-compress, at tinutunaw ang materyal habang unti-unting kumikipot ang lalim ng channel mula feed zone hanggang metering zone. Nagbibigay ang disenyong ito ng mahuhulaang output at madali itong panatilihin at i-refurbish.
- Mainam Para sa: Matatag na throughput ng karaniwang homopolymer at general-purpose compound na mahusay ang daloy at mababa ang filler content.
- Karaniwang gamit: Matatagpuan sa maraming aplikasyon ng film, sheet, at tubo.
- Mga limitasyon: Hindi gaanong mahusay para sa materyal na mataas ang filler o polymer na nangangailangan ng masinsing homogenization ng tunaw. Madalas mapahusay ang performance sa pagdaragdag ng downstream mixing section.
Barrier Screw
May dagdag na flight ang disenyong ito na naghahati sa pangunahing channel sa dalawang parallel na daanan: mababaw na channel para sa tunaw at mas malalim na channel para sa solidong pellet. Pinapahusay ng “barrier” ang paghahatid at pagtunaw ng solidong materyal, kaya nababawasan ang hindi natunaw na materyal, napapahusay ang katatagan ng temperatura, at kadalasang tumataas ang output at kahusayan sa enerhiya.
- Mainam Para sa: Semi-crystalline na polymer (gaya ng HDPE at PP) at aplikasyon na mataas ang throughput kung kritikal ang ganap at pantay na pagtunaw.
- Karaniwang gamit: Precision extrusion ng film at sheet, at pagproseso ng resin na madaling magkaroon ng hindi natunaw na particle.
- Mga limitasyon: Mas mataas ang paunang gastos at mas masalimuot gawin. Sensitibo ang performance sa clearance at haba ng barrier flight kaya kailangan ng tumpak na disenyo at pag-aayos.
Mixing Screw
Isinasama ng mixing screw sa disenyo nito ang mga espesyal na elemento—gaya ng Maddock, pin, o kneading section—upang mapahusay ang dispersion at distribusyon ng additive, filler, o colorant. Naglalapat ang mga elementong ito ng kontroladong shear upang gawing homogenous ang tunaw.
- Mainam Para sa: Filled compound, masterbatch, at anumang aplikasyon kung pangunahing kailangan ang pantay na kulay, dispersion ng additive, o paghihiwalay ng nagkumpol na particle.
- Karaniwang gamit: Compounding, produksyon ng color concentrate, at engineering resin na mataas ang filler load.
- Mga limitasyon: Lumilikha ng mas mataas na shear at temperatura ng tunaw kaya kailangan ang maingat na thermal management. Nangangailangan ang mas mataas na torque at pagkasira ng matitigas na materyal o coating kapag nagpoproseso ng abrasive na additive.
Vented (Two-Stage) Screw
May pressure-controlled na yugto ng pagtunaw ang vented o two-stage screw, na sinusundan ng low-pressure at kayang mag-vacuum na zone upang mag-alis ng volatile at halumigmig. Nagbibigay ito ng kontroladong degassing para sa hygroscopic polymer, halo na may solvent, at sangkap ng pagkain na sensitibo sa nakulong na gas. Madalas pinagsasama ng disenyo ang malalim na feed section, compression section, at downstream venting/second-stage channel na may relieved flight o port.
Piliin ang vented screw kapag nagdudulot ng porosity, bula, o mahinang finish ng ibabaw ang halumigmig o gas. Mahalaga ang wastong puwesto ng vacuum port at downstream pumping upang maiwasan ang muling pagpasok ng gas. Maaaring mabawasan ng vented na disenyo ang kasunod na hakbang ng pagpapatuyo ngunit nangangailangan ito ng mas masalimuot na barrel hardware at maingat na pag-tune ng proseso.
Mga aplikasyon: Itugma ang Screw sa Produkto
Ang huling produkto ang pangunahing batayan sa pagpili ng screw. Nagbibigay ng natatanging pangangailangan sa kalidad ng tunaw, paghahalo, at katatagan ang iba’t ibang aplikasyon. Ganito itinatakda ng mahahalagang larangan ng aplikasyon ang pagpili ng screw.
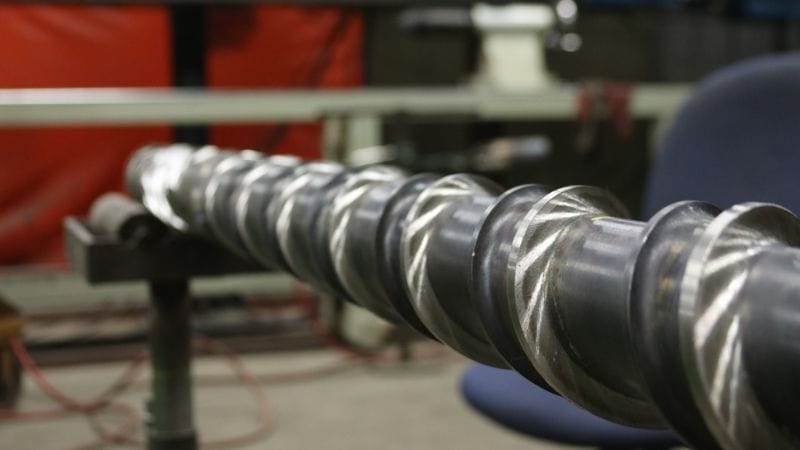
Mga tubo at profile (konstruksyon, irigasyon)
Tumutulong ang extrusion screw sa plastik at goma na gawing tuloy-tuloy na hugis ang hilaw na pellet o pulbos, gaya ng tubo, sheet, at profile. Kinokontrol mo ang dimensyon at kalidad ng ibabaw ng produkto sa pagpili ng tamang geometry ng screw at haba-kumpara-sa-diameter ratio.
Film at sheet (packaging, liner)
Nangangailangan ang produksyon ng film, hibla, at sheet ng maayos na daloy ng tunaw at mahigpit na kontrol ng presyon. Nababawasan ang pagbabago sa temperatura ng tunaw at mga depekto kapag itinugma ang lalim ng channel at compression ng screw sa polymer at bilis ng linya.
Compound at masterbatch (colorant, additive)
Para sa materyal na mataas ang filler o pinalakas, nagbibigay ang twin-screw o espesyal ang profile na single screw ng kinakailangang shear at kapasidad sa paghahatid. Pinipigilan ng mga configuration na ito ang pagbabara at pinapahusay ang throughput sa glass-filled, mineral-loaded, o recycled resin.
Produktong pagkain/pakain (extruded snack, kibble)
Gumagamit ang industriya ng pagkain at pakain ng extrusion screw upang lutuin, bigyan ng tekstura, at hubugin ang produktong gaya ng snack, cereal, at pet food. Mas mahusay ang paghahalo at heat transfer ng twin-screw design at mas tumpak ang kontrol nito para sa recipe na sensitibo sa sangkap.
Teknikal na compound (filled at reinforced polymer)
Para sa materyal na mataas ang filler o pinalakas, nagbibigay ang twin-screw o espesyal ang profile na single screw ng kinakailangang shear at kapasidad sa paghahatid. Pinipigilan ng mga configuration na ito ang pagbabara at pinapahusay ang throughput sa glass-filled, mineral-loaded, o recycled resin.
Paano Naaapektuhan ng Disenyo ng Screw ang Plastic Extrusion
Kinokontrol ng geometry ng screw ang paggalaw, pagtunaw, at paghahalo ng materyal, na nagtatakda sa bilis ng output, paggamit ng enerhiya, kalidad ng tunaw, at operasyon ng linya. Direktang binabago ng napili mong compression ratio, lalim ng flight, at mixing element ang throughput, pagkakapantay ng produkto, at kadalian ng pagpapatakbo ng linya.
Pagpapahusay sa Throughput at Kahusayan sa Enerhiya
- Disenyo at pitch ng channel &: Pangunahing itinatakda ng volumetric capacity ng feed zone at pitch ng flight ang pinakamataas na posibleng throughput. Mas maraming materyal ang naihahatid ng mas malalim na channel at mas agresibong pitch ngunit mas mataas ang torque na kailangan.
- Compression ratio (CR): Kinokontrol ng ratio na ito (lalim ng feed/lalim ng metering) ang tindi ng pagtunaw. Pinabibilis ng mas mataas na CR ang pagtunaw at maaaring magpataas ng output ngunit may panganib ng mas mataas na shear heat at load ng motor.
- L/D ratio at kahusayan &: Nagbibigay ang mas mahabang screw (mas mataas na L/D) ng mas banayad at unti-unting profile ng pagtunaw, na maaaring magpababa sa peak torque at partikular na pagkonsumo ng enerhiya. Pinapahusay din ng mga katangiang gaya ng barrier flight ang pagtunaw at binabawasan ang nasasayang na enerhiya.
- Mahalaga ang materyal: Bukod sa geometry, kailangan ng resistensya sa pagkasira para mapanatili ang kahusayan. Pinananatili ng hardened alloy o coating ang tumpak na geometry ng channel at pinipigilan ang pagbaba ng throughput at pag-aaksaya ng enerhiya dahil sa lumalaking clearance mula sa pagkasira.
Pagtitiyak sa Kalidad at Pagkakapare-pareho ng Produkto
- Homogeneity ng tunaw: Itinatakda ng profile ng pagtunaw ng screw—na nakadepende sa disenyo ng transition zone—ang pagkakumpleto ng pagtunaw at pagkakapantay ng temperatura. Nagdudulot ang mahinang disenyo ng hindi natunaw na solid o biglang pagtaas ng temperatura, na humahantong sa depektong gaya ng gel o mahihinang bahagi.
- Paghahalo at dispersion &: Gaya ng tinalakay, direktang kinokontrol ng uri at puwesto ng mixing element ang distribusyon ng additive at naaapektuhan nito ang mekanikal na katangian, kulay, at itsura ng ibabaw.
- Katatagan ng presyon: Mahalaga ang pare-pareho at matatag na presyon sa ulo para makontrol ang dimensyon. Mahalaga ang haba at tolerance ng metering zone upang pahupain ang pagbabago-bago ng presyon na nagdudulot ng pagkakaiba sa kapal ng sheet o tubo.
- Kontrol sa residence time: Dapat mabawasan ng daluyan ng screw ang “dead spot” kung saan maaaring mamuo at masira ang materyal. Lalo itong mahalaga sa polymer na sensitibo sa init (gaya ng PVC) upang maiwasan ang pagkasunog at mapanatili ang pare-parehong viscosity.
Pagkamit ng Matatag at Madaling Operasyon
- Pagsisimula at paglilinis ng materyal &: Mahuhulaan ang pagsisimula at malinis ang purge ng mahusay na disenyong screw na may maayos na compression profile habang nagpapalit ng materyal o kulay, kaya nababawasan ang downtime.
- Pag-iwas sa surge: Mas hindi madaling mag-iba-iba ang output ng screw na nagbibigay ng matatag na pagtunaw (hal. barrier design), kaya hindi naaabala ang gauge control at nababawasan ang scrap.
- Maintenance at haba ng buhay-serbisyo &: Mahalagang kompromiso sa maintenance ang pagpili sa pagitan ng masikip na clearance (para sa mas mahusay na pumping) at mas maluwag na clearance (para makayanan ang contaminant). Nababawasan ng disenyong maayos gumagana sa mas mababang RPM ang stress sa drive train.
- Self-cleaning: Makakatulong ang matatarik na anggulo ng flight sa feed zone upang walisin at linisin ang barrel at mapabilis ang changeover.
Konklusyon
Ang extruder screw ang pangunahing tagapag-ayos ng proseso mo: itinatakda nito ang paggalaw ng materyal, kahusayan ng pagtunaw, at kalidad ng huling halo. Hindi lamang nito naaapektuhan ang performance—ito ang tumutukoy rito.
Nangangailangan ang pagpili ng pinakamainam na screw ng malinaw na pagsusuri sa polymer, nais na bilis ng output, at target na kalidad. Laging isaalang-alang ang tatlong salik: geometry, metalurhiya, at mga espesyal na katangian.
Gamitin ang checklist na ito bilang gabay sa pagpapasya:
- Itugma ang profile ng screw sa materyal (hal. barrier para sa materyal na mahirap tunawin).
- Tiyakin ang metalurhiya para sa resistensya sa abrasion at kaagnasan.
- Planuhin ang pagitan ng maintenance batay sa oras ng operasyon at pagkasira.
- Subukan ang pagpapalaki ng produksyon bago baguhin ang buong produksyon.
Kung ia-adjust ang geometry ng screw, magsagawa ng kontroladong pagsubok upang sukatin ang temperatura ng tunaw, presyon, at kalidad ng produkto. Itala ang mga resulta upang maulit ang tagumpay at maiwasan ang mga hindi inaasahan.
Naghahanap ka ba ng kumpletong Plastic Extrusion Line?
Gumagawa ang JWELL ng komprehensibong linya para sa tubo, profile, sheet, at pelletizing. Kilala ang aming madalas gamitin ang mga twin-screw extruder sa pagproseso ng PVC, habang iniiaangkop ang bawat linya sa kinakailangang output, materyal, at espesipikasyon ng produkto mo.
Makakakita ka ng detalyadong espesipikasyon, solusyong iniangkop sa pangangailangan mo, at higit pang impormasyon kung paano mapapahusay ng advanced naming kagamitan ang kapasidad ng produksyon mo. Tuklasin ang hanay ng aming mga produkto at makipag-ugnayan sa amin para sa karagdagang impormasyon.





