
Лінія для миття та гранулювання PET-пляшок перетворює спресовані використані пляшки на стабільну сировину з переробленого PET. Повний технологічний маршрут: розкриття тюків, попереднє сортування, відокремлення етикеток і кришок, подрібнення, гаряче й холодне миття, фрикційне очищення, полоскання, механічне зневоднення, термічне сушіння, екструзія, фільтрація розплаву, гранулювання нитками або водяним кільцем і заключний контроль якості.
Чисті пластівці придатні для деяких застосувань; гранулювання додає контрольований етап обробки розплаву, що забезпечує стабільніше транспортування та змішування.
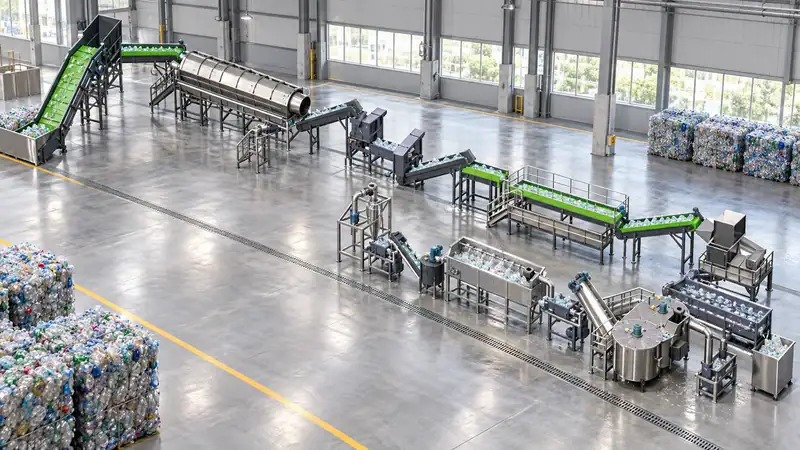
1. Розкриття тюків і попереднє сортування
Процес починається зі спресованих тюків пляшок. Розкривач тюків розпушує матеріал, щоб працівники й автоматичні сепаратори могли видалити домішки до подрібнення. Найважливіші рішення щодо сортування приймають на початку: прозорі пляшки з PET, світло-блакитні пляшки з PET, кольоровий PET, пляшки з PVC, метали, папір, каміння та органічні залишки відокремлюють настільки, наскільки цього вимагає специфікація виробу.
PVC особливо важливо відокремлювати, оскільки навіть невелика його кількість може змінити колір PET або розкладатися під час нагрівання. Виявлення металу й магнітна сепарація захищають ножі, сітки та екструдер. У специфікації проєкту слід зазначити очікуваний склад тюків, вологість, частку непЕТ-матеріалів і суміш кольорів; ефективність обладнання залежить від вхідної сировини.
2. Відокремлення етикеток, кришок і сторонніх матеріалів
У лініях для цілих пляшок зазвичай поєднують ручне сортування, повітряну класифікацію, видалення етикеток, магнітну та оптичну сепарацію. Кришки й кільця з поліолефінів є цінними побічними продуктами, але їх не можна вважати PET. Повітряні сепаратори видаляють легкі етикетки та плівки, а оптичні сортувальники на вищій продуктивності розрізняють кольори або полімери.
Мета не в тому, щоб одна машина видалила кожну етикетку. Потрібно створити поетапну систему сепарації, щоб кожна наступна машина отримувала одноріднішу сировину. Це зменшує знос ножів, потребу в хімікатах для миття та кількість пластівців, що не відповідають специфікації.
3. Подрібнення та зменшення розміру
Мокрий або сухий гранулятор подрібнює пляшки на пластівці. Мокре гранулювання зменшує пил і водночас запускає процес очищення, тоді як сухе може спростити керування водою. Геометрія ножів, розмір сітки та швидкість ротора впливають на розміри пластівців і утворення дрібної фракції. Надмірна кількість дрібної фракції збільшує навантаження на сушіння, а частина матеріалу може втрачатися зі стічними водами; надто великі шматки погіршують ефективність миття.
Перед гранулятором встановіть металодетектор і передбачте зручний доступ для заміни ножів. Зазор між ножами, балансування ротора та стан сітки слід включити до профілактичного обслуговування, оскільки погана якість різання швидко призводить до нестабільної насипної густини й більшої кількості пилу.
4. Гаряче миття та інтенсивне очищення
Холодне фрикційне миття видаляє пухкий бруд і залишки напоїв. Під час гарячого миття контрольовані температура, мийний засіб або лужна хімія допомагають відокремити клей, оливу та органічні залишки. Конкретна рецептура залежить від віку пляшок, клею етикеток, рівня забруднення та вимог до характеристичної в’язкості або кольору.
Час перебування, температуру, концентрацію хімікатів і механічне тертя потрібно контролювати разом. Більше тепла не завжди означає краще: за поганого контролю вологи й часу перебування агресивні умови можуть посилити гідроліз PET. Тому сучасна лінія передбачає контроль температури, фільтрацію, циркуляцію води та визначену систему очищення стічних вод.
5. Полоскання, зневоднення та сушіння
Після миття пластівці проходять через промивні резервуари та фрикційні мийки, які видаляють залишки хімікатів і бруду. Механічне зневоднення видаляє вільну воду; термічне сушіння знижує поверхневу вологість до рівня, потрібного для наступного етапу.
Вологість — критично важливий показник якості. Якщо вологий PET потрапляє в екструдер, гідроліз може знизити молекулярну масу й характеристичну в’язкість. Вимірюйте вологість після сушіння, а не покладайтеся лише на налаштування сушарки. Записуйте вологість кожної партії та пов’язуйте цей результат із якістю готових гранул. Повернення тепла із систем сушіння й екструзії може знизити експлуатаційні витрати, але необхідно підтримувати належний повітряний баланс і контроль пилу.
6. Контроль якості пластівців
Перед гранулюванням перевірте чистоту, колір, вологість, насипну густину пластівців, вміст PVC і поліолефінів, металу та характеристичну в’язкість. Базовий план лабораторного контролю може включати вимірювання вологості, зольності або рівня забруднення, кольору та IV. Допустимі межі залежать від кінцевого застосування: для волокна, стрічки, листа, термоформування чи контакту з харчовими продуктами вимоги різні.
Не обіцяйте відповідність вимогам для харчового контакту або схеми «пляшка в пляшку» лише тому, що матеріал називають rPET. Для таких заяв потрібні відповідний процес деконтамінації, простежуваність, випробування та регуляторні дозволи для цільового ринку.
7. Екструзія, фільтрація розплаву та гранулювання
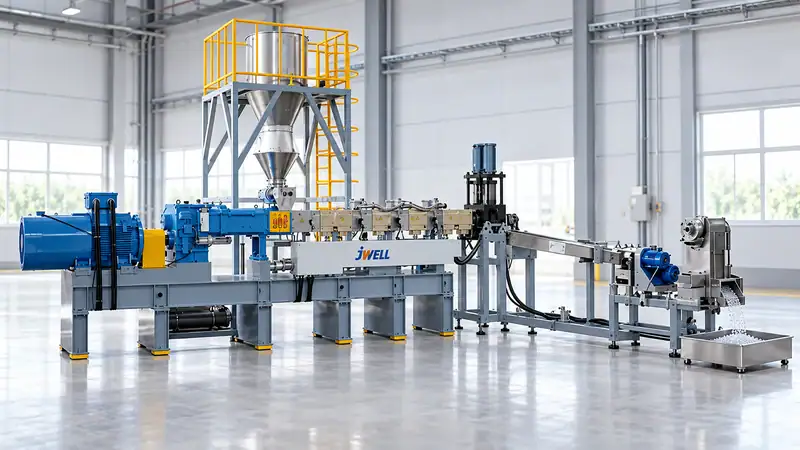
Гранулювання починається з контрольованої системи подачі. Сумісний із PET екструдер плавить висушені пластівці та дозволені добавки або компоненти суміші. Вакуумна дегазація допомагає видалити вологу й леткі забруднення. Безперервний пристрій зміни сітки відфільтровує тверді частинки; площа фільтрації, рейтинг сітки й спосіб її заміни впливають на стабільність тиску та втрати полімеру.
Після цього розплав гранулюють нитками, водяним кільцем або під водою — залежно від продуктивності, специфікації гранул і вимог до автоматизації. Гранули охолоджують, сушать, просіюють для видалення дрібної фракції та пакують у чисті промарковані мішки або силоси. Гранулятор потрібно узгодити зі стабільною продуктивністю екструдера; невідповідність спричиняє коливання потоку, вологі гранули або надмірну кількість дрібної фракції.
8. Комунікації, які потрібно передбачити в проєкті
Повна лінія для миття та гранулювання PET-пляшок потребує більшого, ніж обладнання, зазначене в брошурі. Передбачте бюджет на електроенергію, технологічну воду, нагрівання води, стиснене повітря, очищення стічних вод, пиловловлювання, вентиляцію, дренаж, зберігання смоли та лабораторне обладнання.
Ознайомтеся з ширшим асортиментом машин для переробки пластмас під час визначення попереднього сортування та подальшого гранулювання. Водний баланс особливо важливий. Перед остаточним вибором секції миття визначте потребу у свіжій воді, рівень рециркуляції, видалення шламу й допустимі скиди.
Компонування має відокремлювати роботу з брудними тюками від зон чистих пластівців і гранул. Передбачте маршрути навантажувачів, простір для обслуговування, безпечне зберігання хімікатів, контроль шуму й доступ до сіток, ножів, фільтрів та сушарок. Зона чистої продукції повинна мати власні правила прибирання й пакування.
9. Як оцінити постачальника
Надішліть репрезентативні тюки або докладну специфікацію сировини та запросіть звіт про випробування. Порівнюйте вихід відновленого PET, вологість пластівців, колір, видалення PVC, споживання води й електроенергії, IV гранул і загальні відходи, а не лише номінальну продуктивність у тоннах на годину. У приймальному випробуванні мають бути визначені якість сировини, робочі умови, межі показників продукції та метод розрахунку виходу.
Найнадійніші проєкти розглядають миття й гранулювання як єдиний процес. Якщо мийна секція нестабільно забезпечує вологість або рівень забруднення, екструдер не зможе нескінченно компенсувати це. Так само добре спроєктовані екструдер і система фільтрації не виправлять проблеми сировини з неконтрольованим вмістом PVC або надмірною кількістю дрібної фракції.
Jwell Anhui може допомогти визначити конфігурацію лінії — від якості тюків і специфікації пластівців або гранул до вимог щодо води, електроенергії, планування та введення в експлуатацію. Запросіть схему процесу й план випробувань на репрезентативній сировині з PET.
Запросіть пропозицію щодо лінії переробки PET
Надішліть склад тюків пляшок, цільову продуктивність, специфікацію пластівців або гранул і місцеві вимоги до очищення води через сторінку контактів Jwell. Jwell може налаштувати лінію для миття PET-пляшок з урахуванням вашої фактичної сировини та кінцевого продукту.
Поширені запитання
Чи завжди потрібне гранулювання?
Ні. У деяких сферах застосування чисті сухі пластівці можна продавати або використовувати безпосередньо. Гранулювання покращує подачу, змішування, зберігання та стабільність, коли наступному процесу потрібна однорідна сировина після обробки розплаву.
Який найбільший ризик у лінії для миття PET?
Нестабільна якість тюків. Лінію слід проєктувати з урахуванням фактичного забруднення, суміші кольорів і вологості, а не ідеалізованого зразка сировини.
Як зберегти характеристичну в’язкість PET?
Контролюйте вологість до екструзії, уникайте зайвого часу перебування та нагрівання, перевіряйте IV до й після обробки.
Чи можна також переробляти кришки та етикетки?
Так, але їх слід відокремити як поліолефінові або змішані легкі фракції та переробляти як окремі продукти, а не змішувати з PET.





