
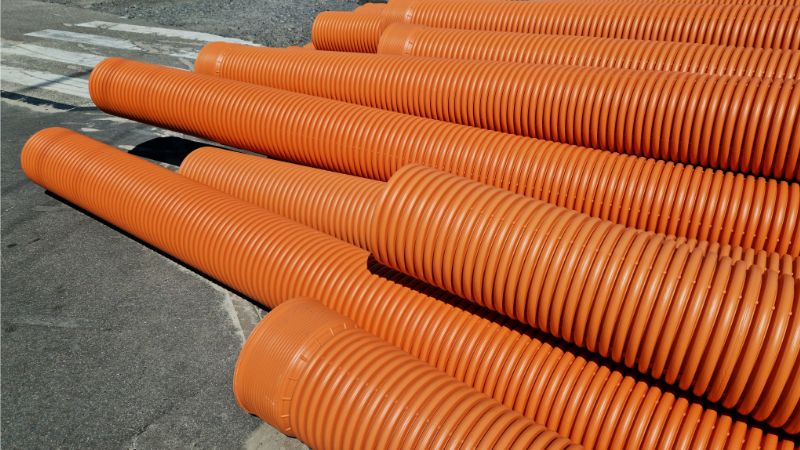
A лінія для екструзії гофрованих труб — це спеціалізована виробнича система. Вона виготовляє пластикові труби з ребристою зовнішньою поверхнею. Такі труби одночасно легкі, конструкційно міцні й дуже гнучкі.
Що таке лінія для екструзії гофрованих труб?
Лінія для екструзії гофрованих труб — це безперервна виробнича система. Вона перетворює пластикові гранули на ребристі труби через узгоджену послідовність плавлення, формування, гофрування, охолодження й різання. Гофрований профіль — це не лише декор: ребриста геометрія значно підвищує кільцеву жорсткість, водночас зменшуючи обсяг необхідної сировини. У результаті труба перевершує аналоги із суцільною стінкою за нижчої собівартості виробництва.
Одношарові та двошарові лінії
Одношарові лінії виготовляють труби з гофрами як на внутрішній, так і на зовнішній поверхні. Такі труби легкі й гнучкі, ідеально підходять для кабельних каналів і дренажу з невеликим навантаженням. Обладнання простіше налаштовувати, а переналагодження зазвичай нескладне.
Двошарові лінії є складнішою конфігурацією. Вони виготовляють трубу з гофрованою зовнішньою стінкою, з’єднаною з гладкою внутрішньою, поєднуючи конструкційну жорсткість із низьким опором потоку. Така конструкція потребує спільної роботи двох екструдерів для одночасної коекструзії й з’єднання шарів, тому двошарові лінії складніші й потребують більших капітальних витрат.
Матеріали для виробництва
Три найпоширеніші матеріали, що переробляються на лініях екструзії гофрованих труб: HDPE (поліетилен високої щільності), PP (PP), та PVC (полівінілхлорид). Кожен має свої особливості переробки та експлуатаційні переваги.
HDPE є галузевим стандартом для більшості дренажних і каналізаційних систем. Він має відмінну хімічну стійкість, зберігає гнучкість за мінусових температур і надійно переробляється за температури розплаву 170–230°C. PP має кращу термостійкість і використовується в промислових середовищах із підвищеними температурами. PVC рідше застосовується на сучасних лініях, але залишається актуальним для окремої застарілої інфраструктури й специфічних регіональних ринків.
Основні компоненти машини для екструзії гофрованих труб
Повна лінія для екструзії гофрованих труб поєднує кілька критично важливих підсистем. Кожен компонент визначає якість кінцевої труби, точність розмірів і ефективність виробництва.
1. Система подавання сировини
2. Одношнековий екструдер
3. Екструзійна головка
4. Гофратор (формувальна машина)
5. Системи охолодження
6. Тягнучий пристрій
7. Різання та намотування/укладання
8. Система керування PLC
Ключові параметри процесу для високої ефективності
У таблиці нижче наведено критично важливі параметри процесу екструзії гофрованих труб і їхній вплив на якість труб у виробничій лінії.
| Параметр | Типовий діапазон | Вплив на якість труб |
|---|---|---|
| Температура розплаву | 170–230°C | Впливає на якість поверхні, сталість потоку й механічну міцність |
| Тиск вакууму | −0.03 до −0.08 MPa | Визначає глибину гофрування й точність розмірів |
| Температура охолоджувальної води | 10–25°C | Визначає стабільність розмірів і залишкові напруження |
| Швидкість лінії | 1–10 m/min | Впливає на точність гофрування й продуктивність |
| Діапазон діаметрів труб | 40–1200 mm | Визначає сферу застосування лінії |
Виробничий процес: крок за кроком
Етап 1 — підготовка та плавлення матеріалу
Пластикові гранули завантажують у бункер і подають у циліндр екструдера. Обертовий шнек поступово нагріває та зсуває матеріал у кількох зонах нагрівання. До моменту надходження пластику в екструзійну головку формується однорідний розплав. Температурний контроль на цьому етапі критично важливий: за надто високої температури полімер деградує, а за надто низької в’язкість розплаву буде надмірною для належного формування.
Етап 2 — екструзія труб
Розплавлений пластик виходить з екструзійної головки у вигляді гладкої круглої трубки. Під час виробництва двошарових труб два потоки розплаву одночасно виходять із коекструзійної головки: зовнішній шар формуватиметься гофрованим, внутрішній залишатиметься гладким.
Етап 3 — формування гофрів
Одразу після головки м’яка трубка надходить у гофратор. Вакуум затягує стінку в порожнини блоків форми, які рухаються зі швидкістю, точно узгодженою зі швидкістю екструзії. Саме тут створюється характерний ребристий профіль, що потребує найточнішого контролю процесу.
Етап 4 — охолодження та калібрування
Водяне охолодження швидко затверджує гофрований профіль. Для двошарових труб можна використовувати калібрувальні пристрої, щоб підтримувати правильний зовнішній діаметр під час охолодження внутрішньої стінки та її з’єднання із зовнішнім шаром. Стабільна температура охолодження й витрата води критично важливі для дотримання розмірів упродовж усього циклу виробництва.
Етап 5 — різання та подальша обробка
Охолоджена труба проходить через тягнучий пристрій і надходить на станцію різання, де її розрізають на задані відрізки. Гнучкі труби малого діаметра намотують у бухти, а жорсткі двошарові гофровані труби великого діаметра укладають для відправлення.
Застосування гофрованих труб
Гофровані труби використовуються в багатьох сферах інфраструктури й будівництва:
- Підземний дренаж — системи відведення дощової води, дорожній дренаж і стікання води з паркінгів
- Каналізація та стічні води — самопливні магістральні каналізаційні труби й бокові підключення
- Захист кабелів і дротів — канали для електричних, телекомунікаційних і волоконно-оптичних кабелів
- Сільськогосподарський дренаж та зрошення — підземний дренаж полів і розподілення води
- Автомобільна й залізнична інфраструктура — водопропускні труби під дорогами й насипами залізниць
Вибір діаметра труби залежить від застосування: труби малого діаметра від 40mm підходять для захисту кабелів і локального дренажу, тоді як труби діаметром до 1200mm використовують у великих каналізаційних і зливових системах.
Поширені проблеми та способи їх усунення
Нерівномірна геометрія гофрів зазвичай спричинена нестабільною температурою розплаву, недостатнім вакуумом або зношеними й розцентрованими блоками форми. Щоб усунути проблему, стабілізуйте температурні зони, регулярно перевіряйте ущільнення вакуумної системи, підтримуйте блоки форми вирівняними й чистими.
Нерівномірна товщина стінки найчастіше виникає через незбалансовану екструзійну головку, коливання тиску на виході екструдера або нестабільну якість сировини. Основні профілактичні заходи — точне проєктування головки та стабільна робота екструдера.
Шорсткість або дефекти поверхні можуть виникнути через забруднену сировину, деградацію полімеру внаслідок перегрівання або недостатнє охолодження. Необхідні належне сушіння матеріалу перед переробкою, точне налаштування температурного профілю й достатня потужність охолодження. Ці заходи усувають більшість проблем із якістю поверхні.
Вибір відповідної лінії для екструзії гофрованих труб
Це діапазон діаметрів труб і тип стінки (одно- чи двошарова конструкція) мають відповідати асортименту цільової продукції. конструкцію шнека екструдера та співвідношення L/D має бути оптимізована відповідно до обраної вами смоли. Система формувальних блоків має забезпечувати швидке переналагодження та стабільно точну геометрію гофрування, а зносостійка обробка поверхні — тривалий строк служби.
Продуктивність вакуумної системи та охолодження безпосередньо визначає точність формування — важливі стабільне регулювання вакуумного тиску та ефективна циркуляція води. Рівень автоматизації важливий для зменшення залежності від оператора та забезпечення стабільності процесу; сучасні лінії з повною інтеграцією PLC, онлайн-вимірюванням і реєстрацією даних забезпечують вищу якість і продуктивність.
Контроль якості під час виробництва гофрованих труб
Стабільна якість потребує систематичних перевірок на всіх етапах виробництва. Випробування кільцевої жорсткості підтверджує здатність труб витримувати навантаження ґрунту та зовнішній тиск. Випробування ударостійкості підтверджує, що труба не трісне під час монтажних навантажень чи температурних циклів відповідно до специфікацій виробника. Вимірювання розмірів — товщину стінки, зовнішній діаметр і глибину гофрування — потрібно регулярно перевіряти.
Модернізуйте екструзію гофрованих труб разом із Jwell
Поширені запитання
Яку функцію виконує гофратор?
Гофратор використовує два безперервно рухомі ланцюги формувальних блоків і вакуумний тиск (зазвичай −0.03–−0.08 MPa), щоб сформувати ребристу поверхню м’якої щойно екструдованої труби, поки пластик ще піддається формуванню.
Чому гофрована труба міцніша за гладку трубу тієї самої ваги?
Ребриста геометрія підвищує кільцеву жорсткість — опір деформації під зовнішнім навантаженням — без додавання матеріалу. Саме ця структурна ефективність робить гофровані труби кращим вибором для підземного прокладання.
Що спричиняє нерівномірне гофрування під час виробництва?
Найчастіші причини — невідповідність швидкостей екструзії та гофратора, недостатній або нестабільний вакуумний тиск, зношені чи неправильно вирівняні формувальні блоки та нестабільна температура розплаву на виході з екструдера.
Які діаметри може виробляти лінія екструзії гофрованих труб?
Більшість ліній налаштовують на певний діапазон діаметрів. Стандартні діапазони охоплюють розміри від 40mm до 1200mm; конфігурацію лінії, розмір екструдера та конструкцію гофратора підбирають відповідно до цільового асортименту продукції.
Наскільки важлива система керування PLC?
Критично важлива. PLC координує всі виробничі параметри в реальному часі: температуру екструдера, вакуумний тиск, швидкість лінії та охолодження. Сучасні системи додають автоматизоване виявлення дефектів і реєстрацію даних, що безпосередньо сприяє стабільній якості та простежуваності продукції.





