
Незапланований простій через засмічену екструзійну головку або зношений шнек може зупинити лінію та збільшити витрати. У цьому короткому посібнику наведено практичні щоденні перевірки, інструкції з розбирання & очищення головки, поради з продування та підготовки до зимової зупинки, щоб підтримувати безперервне виробництво плівок, листів, профілів і труб.
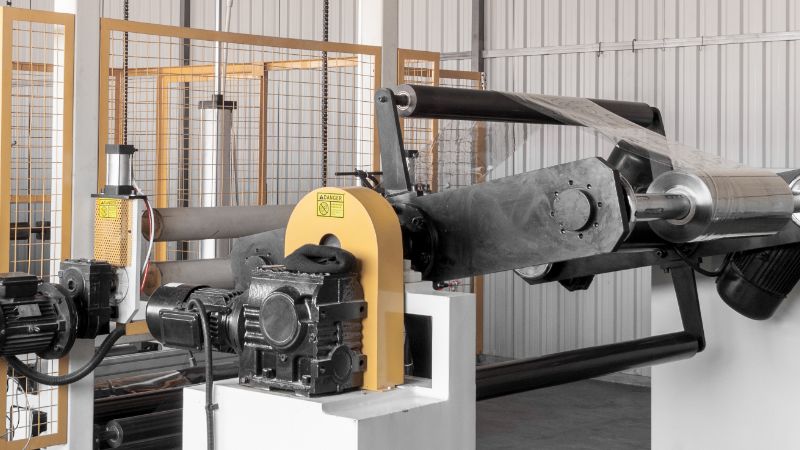
Ключові компоненти екструдера, що потребують обслуговування
Система подавання (бункер, горловина подавання, транспортування матеріалу) має залишатися чистою — забруднення на цьому етапі погіршують усі наступні операції.
Шнек і циліндр плавлять, змішують і подають полімер. Зношення спричиняє нестабільну температуру розплаву, зниження продуктивності та дефекти якості.
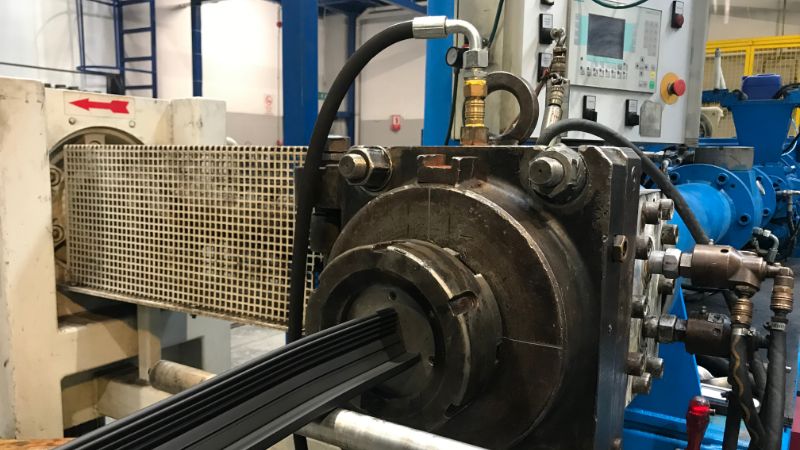
Екструзійна головка формує виріб. Відкладення на поверхнях каналів спричиняють смуги, гелі та дефекти поверхні, тому потрібне періодичне ретельне очищення.
Контроль температури (нагрівальні стрічки, термопари, системи охолодження) запобігає деградації, зміні кольору та проблемам із розмірами.
Приводні системи (редуктори, двигуни, муфти, підшипники) часто залишаються без уваги до самої відмови — зазвичай у найневідповідніший момент.
Щоденна перевірка на початку зміни: виявляйте проблеми завчасно
Швидкий огляд на початку зміни допомагає запобігти серйозним проблемам.
Контрольний список візуального огляду:
- Перевірте бункер на наявність забруднень, вологи чи утворення склепіння матеріалу
- Перевірте, чи немає витоку матеріалу біля горловини подавання та ущільнень циліндра
- Огляньте крайки екструзійної головки на наявність відкладень або пошкоджень
- Перевірте, чи немає витоків мастила або оливи біля редуктора та гідравлічної системи
- Переконайтеся, що вода циркулює для охолодження (перевірте її потік на виходах охолоджувального валка)
Прислухайтеся до роботи машини. Оператори, які знають своє обладнання, помічають незвичні звуки: скрегіт редуктора, кавітацію насоса або деренчання шнека. Будь-який нетиповий звук потрібно негайно перевірити.
Контролюйте показання приладів:
- Переконайтеся, що температура в усіх зонах відповідає заданим значенням
- Перевірте струм двигуна та порівняйте його зі звичайним базовим значенням (підвищений струм може свідчити про зношення шнека або проблеми з матеріалом)
- Переконайтеся, що швидкість лінії стабільна
- Перевірте, чи немає сигналів тривоги або кодів несправностей на панелі керування
Якщо ви помітили ненормальну температуру, високе навантаження на двигун або деградацію матеріалу, негайно усуньте проблему. Не чекайте завершення зміни — у процесі екструзії дрібні проблеми швидко накопичуються.
Графік профілактичного обслуговування
| Щотижневі завдання (понад 40 годин роботи) |
|
| Щомісячні завдання |
|
| Щорічні завдання або завдання кожні 4,000-5,000 годин |
|
Обслуговування екструзійної головки: повне розбирання & очищення
Екструзійна головка — останній вузол, якого торкається розплав перед перетворенням на виріб, тому її стан безпосередньо впливає на якість поверхні. З часом у каналах потоку та на губках головки накопичуються полімерні відкладення, деградований матеріал і забруднення. Результат? Смуги, гелі, сліди головки та продукція поза специфікацією.
Коли потрібно очищати екструзійну головку
Стежте за такими ознаками проблем із якістю:
- Помітні смуги або лінії на плівці, листі чи профілі
- Шорстка поверхня (текстура «апельсинової шкірки»)
- Крапки гелю або забруднення вуглецем
- Нерівномірна товщина стінки або ширина
Навіть якщо дефектів ще не видно, плануйте ретельне очищення кожні 3,000 to 5,000 годин роботи або щонайменше раз на рік.
Необхідні інструменти
- Таль або підйомник (екструзійні головки важкі)
- Виштовхувальні болти для роз’єднання половин
- Латунні або мідні скребки (ніколи не використовуйте сталь — вона дряпає поверхні каналів)
- Засіб для очищення екструзійної головки та мідні марлеві прокладки
- Протизадирний склад
- Динамометричний ключ
- Термостійкі рукавиці та захисні накладки
- Інфрачервоний термометр
Примітка щодо безпеки: Екструзійні головки довго зберігають залишкове тепло. Навіть після вимкнення нагрівачів внутрішній метал може залишатися небезпечно гарячим. Перед дотиком перевірте температуру поверхні інфрачервоним термометром.
Покрокова процедура очищення екструзійної головки
- Послабте болти під час роботи лінії, поки головка гаряча (відкрутіть на 1-2 оберти)
- Зупиніть лінію та продуйте систему до чистого виходу матеріалу; охолодіть приблизно до 150°F (65°C)
- Зніміть болти та роз’єднайте половини рівномірно використовуючи виштовхувальні болти
- Негайно захистіть губки екструзійної головки картоном або ковпачками
- Зішкребіть і очистіть усі поверхні каналів латунними скребками, милом для екструзійних головок і мідною марлею; перевірте, чи немає зазубрин
- Очистіть ущільнювальні поверхні і замініть зношені прокладки та кільцеві ущільнення
- Продуйте канали стисненим повітрям
- Зберіть вузол із протизадирним складом; дотримуйтеся послідовності затягування в кілька етапів (30%, 60%, 100%)
- Повторно відрегулюйте зазори губок головки за допомогою щупів
- Запускайте поступово; подавайте матеріал на відходи, доки процес не стабілізується
Належне очищення екструзійної головки триває 3-6 годин і одразу покращує якість.
Найкращі практики продування та переналагодження
Неефективне продування призводить до втрати матеріалу, збільшення простою та забруднення наступної партії.
Перед продуванням очистіть допоміжне обладнання: очистіть бункер пилососом, протріть завантажувальну горловину, продуйте матеріальні лінії.
Процес продування:
- Зніміть сітки із пакета фільтрувальних сіток (якщо він використовується)
- Підвищте температуру циліндра на 10-20°F, якщо це рекомендовано сумішшю для продування
- Подайте суміш для продування через завантажувальну горловину; продовжуйте роботу до чистого виходу матеріалу
- Широко відкрийте зазори екструзійної головки або зніміть обмежувальні пластини для максимального потоку
- Окремо продуйте екструзійну головку/перехідник за потреби
- Установіть сітки знову та відновіть задані температури, подайте нову смолу; продовжуйте роботу до досягнення специфікації
Порада фахівця: Встановіть швидкороз’ємні фітинги на допоміжному обладнанні для швидкого переналагодження.
Контроль температури та час перебування матеріалу
Точний контроль температури запобігає деградації. Навіть відхилення на 10°F спричиняє дефекти.
- Щороку калібруйте датчики—покази термопар з часом дрейфують
- Перевіряйте роботу нагрівачів вимірюючи споживаний струм у кожній зоні
- Контролюйте стабільність температури розплаву пірометром або відбираючи проби розплаву
- Узгоджуйте продуктивність із конструкцією шнека—надто низька швидкість збільшує час перебування; надто висока спричиняє неповне плавлення
Змащування, редуктори та підшипники
Механічні несправності зупиняють виробництво на кілька днів і коштують десятки тисяч.
- Дотримуйтеся графіка змащування редуктора: замінюйте оливу кожні 2,000-5,000 годин; перевіряйте її на металеві частинки
- Не змащуйте підшипники надмірно—надлишок мастила спричиняє нагрівання та притягує забруднення
- Прислухайтеся до незвичного шуму або вібрації—раннє виявлення проблем допомагає зберегти редуктори
- Щороку перевіряйте співвісність муфт індикатором годинникового типу або лазерним приладом
Системи охолодження та видалення накипу
Охолодження визначає остаточні розміри й кристалічність.
- Видаляйте накип із контурів охолодження кожні 6-12 місяців, якщо вода жорстка
- Зливайте воду з трубопроводів перед морозами; продувайте стисненим повітрям
- Додавайте пропіленгліколевий антифриз якщо повністю злити воду неможливо
- Перевіряйте якість води щоб правильно вибрати добавки (інгібітори, біоциди, регулятори pH)
Обслуговування електричної шафи
- Щороку очищайте шафи: видувайте пил і прибирайте сміття пилососом (спочатку вимкніть живлення)
- Перевіряйте затягування клем— вібрація послаблює з’єднання
- Оглядайте інвертори, PLC і контактори на ознаки перегрівання
- Ведіть цифровий журнал заданих параметрів, рецептур та історії аварійних повідомлень
Усунення поширених дефектів екструзії
На завершення — короткий довідник для операторів. Якщо ви помітили ці проблеми, ось що перевірити насамперед.
Смуги або сліди фільєри на плівці / листі:
- Імовірна причина: відкладення на фільєрі або пошкодження губок
- Негайна дія: огляньте губки фільєри, за можливості очистьте без зупинки або заплануйте розбирання й очищення
Апельсинова кірка або шорстка поверхня:
- Імовірна причина: занизька температура розплаву, нерівномірна температура фільєри або волога в смолі
- Негайна дія: перевірте досягнення заданої температури в усіх зонах і сухість матеріалу
Гелі або чорні цятки:
- Імовірна причина: деградований матеріал у застійних зонах, зношений шнек або забруднення
- Негайна дія: ретельно прочистьте продувною сумішшю; якщо проблема не зникає, перевірте шнек і циліндр на зношування або пошкодження
Коливання розмірів (товщини, ширини):
- Імовірна причина: коливання потоку чи температури охолоджувальної води або швидкості лінії
- Негайна дія: перевірте потік і температуру води охолоджувального валка та стабільність швидкості тягнучого пристрою
Розрив розплаву або «акуляча шкіра»:
- Імовірна причина: надто висока швидкість зсуву (продуктивність завелика для конструкції фільєри) або занизька температура розплаву
- Негайна дія: зменште швидкість лінії або підвищте температуру розплаву
Якщо після цих перевірок дефекти залишаються, зверніться до інженера-технолога або постачальника обладнання. Деякі проблеми, як-от зношування шнека чи невідповідність конструкції фільєри, потребують інженерного втручання.
Ведення записів і навчання операторів
- Ведіть журнали обслуговування із датами, виконавцями, виконаними роботами та висновками. Закономірності допомагають бачити тенденції зношування й оптимізувати графік.
- Навчайте операторів очищенню фільєри, техніці прочищення, безпечному підійманню, блокуванню та маркуванню джерел енергії й раннім ознакам несправностей.
Контрольний список зимової зупинки
- Повністю злийте воду з усіх трубопроводів— продуйте стисненим повітрям, щоб запобігти пошкодженням від замерзання
- Видаліть матеріал зі шнека й циліндра— пропускайте продувний компаунд до повного очищення
- Покрийте відкритий метал антикорозійною оливою; накрийте обладнання
- Від’єднайте й заблокуйте електроживлення; позначте всі точки від’єднання
- Захистіть електричну шафу від конденсату осушувачем або нагрівачем
Удоскональте екструзію пластмас із Jwell
Завдяки спеціалізованій команді R&D і всебічній технічній підтримці Jwell забезпечує максимальну ефективність вашого обладнання, мінімізуючи простої та максимізуючи випуск. Зв’яжіться з нами сьогодні та ознайомтеся з нашими рішеннями, щоб підготувати екструзійні процеси до майбутнього.





