
بند ڈائی یا گھسے ہوئے سکرو کی وجہ سے غیر منصوبہ بند تعطل آپ کی ایکسٹروژن لائن روک سکتا ہے اور اخراجات بڑھا سکتا ہے۔ اس مختصر رہنما میں روزانہ کے عملی معائنے، ڈائی کھولنے & صاف کرنے کے مراحل، پرجنگ کے مشورے، اور سردیوں میں بندش کے اقدامات دیے گئے ہیں تاکہ فلم، شیٹ، پروفائل اور پائپ کی پیداوار ہموار چلتی رہے۔
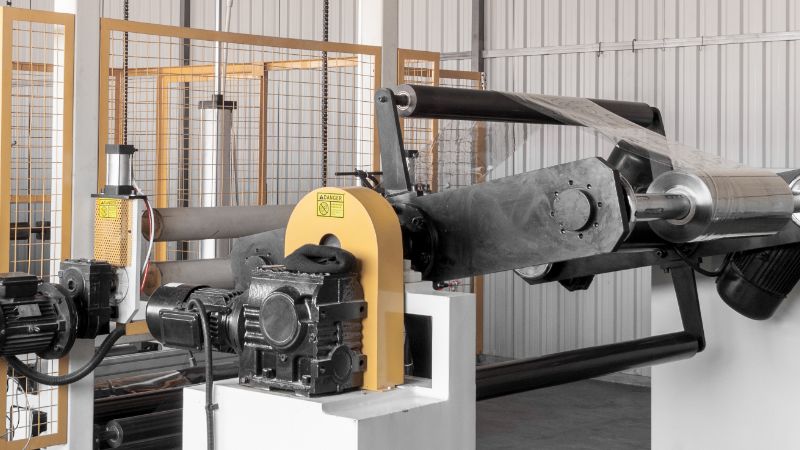
ایکسٹروژن کے وہ اہم اجزا جن کی دیکھ بھال ضروری ہے
فیڈ سسٹم (ہاپر، فیڈ تھروٹ، مواد کی ہینڈلنگ) صاف رہنا چاہیے—یہاں آلودگی بعد کے تمام مراحل کو خراب کر دیتی ہے۔
سکرو اور بیرل پولیمر کو پگھلاتے، ملاتے اور آگے پمپ کرتے ہیں۔ گھساؤ سے پگھلے مواد کا درجۂ حرارت غیر مستقل، پیداوار کم اور معیار میں نقائص پیدا ہوتے ہیں۔
ڈائی آپ کی مصنوعات کو شکل دیتی ہے۔ بہاؤ والی سطحوں پر مواد جمع ہونے سے دھاریاں، جیل کے ذرات اور سطحی نقائص بنتے ہیں، جن کے لیے وقتاً فوقتاً گہری صفائی درکار ہے۔
درجۂ حرارت کا کنٹرول (ہیٹر بینڈ، تھرموکپل، کولنگ سسٹم) مواد کے خراب ہونے، رنگ بدلنے اور ابعادی مسائل کو روکتا ہے۔
ڈرائیو سسٹمز (گیئر باکس، موٹرز، کپلنگز، بیرنگز) پر عموماً خرابی تک توجہ نہیں دی جاتی—اور یہ اکثر بدترین وقت پر ہوتا ہے۔
ہر شفٹ کے روزانہ معائنے: مسائل جلد پکڑیں
شفٹ کے آغاز پر فوری طور پر مشین کا جائزہ بڑے مسائل سے بچاتا ہے۔
بصری معائنے کی فہرست:
- ہاپر میں آلودگی، نمی یا مواد کے پل بننے کی جانچ کریں
- فیڈ تھروٹ اور بیرل کی سیلوں کے گرد مواد کے رساؤ دیکھیں
- ڈائی کے ہونٹوں پر مواد جمع ہونے یا نقصان کا معائنہ کریں
- گیئر باکس اور ہائیڈرولک سسٹم کے گرد تیل یا گریس کے رساؤ کی جانچ کریں
- کولنگ پانی کے بہاؤ کی تصدیق کریں (چِل رول کے آؤٹ لیٹس پر بہاؤ نظر آنا چاہیے)
اپنی مشین کی آواز سنیں۔ اپنی مشین سے واقف آپریٹرز خرابی کی آواز پہچان سکتے ہیں—گیئر باکس سے پیسنے کی آواز، پمپ میں کیویٹیشن، یا سکرو میں کھڑکھڑاہٹ۔ غیر معمولی آوازوں کی فوراً جانچ کریں۔
اپنے آلات کی نگرانی کریں:
- تصدیق کریں کہ ہر زون کا درجۂ حرارت مقررہ نقطے پر ہے
- موٹر کے ایمپس چیک کریں اور معمول کی بنیادی قدر سے موازنہ کریں (زیادہ ایمپس سکرو کے گھساؤ یا مواد کے مسئلے کی نشاندہی کر سکتے ہیں)
- تصدیق کریں کہ لائن کی رفتار مستحکم ہے
- کنٹرول پینل پر الارم یا خرابی کے کوڈ دیکھیں
اگر درجۂ حرارت غیر معمولی ہو، موٹر پر بوجھ زیادہ ہو یا مواد خراب ہو رہا ہو تو فوراً مسئلہ حل کریں۔ شفٹ ختم ہونے تک انتظار نہ کریں—ایکسٹروژن کے عمل میں چھوٹے مسائل تیزی سے بڑھ جاتے ہیں۔
احتیاطی دیکھ بھال کا شیڈول
| ہفتہ وار کام (40+ گھنٹے آپریشن) |
|
| ماہانہ کام |
|
| سالانہ یا ہر 4,000-5,000 گھنٹے کے کام کے بعد کے کام |
|
ڈائی کی دیکھ بھال: مکمل طور پر کھولنا & صاف کرنے کا عمل
ایکسٹروژن ڈائی وہ آخری جگہ ہے جہاں سے پگھلا مواد مصنوعات بننے سے پہلے گزرتا ہے، اس لیے ڈائی کی حالت سطح کے معیار کو براہِ راست کنٹرول کرتی ہے۔ وقت کے ساتھ پولیمر کے ذخائر، خراب شدہ مواد اور آلودگی بہاؤ کے چینلز اور ڈائی کے ہونٹوں پر جمع ہوتی ہے۔ نتیجہ؟ دھاریاں، جیل کے ذرات، ڈائی کی لکیریں اور وضاحت سے باہر مصنوعات۔
ڈائی کب صاف کریں
معیار کی ان علامات پر نظر رکھیں:
- فلم، شیٹ یا پروفائل میں نمایاں دھاریاں یا لکیریں
- کھردری سطح (مالٹے کے چھلکے جیسی ساخت)
- جیل کے ذرات یا کاربن کی آلودگی
- دیوار کی موٹائی یا چوڑائی میں عدم یکسانیت
اگر ابھی نقائص نظر نہ بھی آئیں، تب بھی ہر 3,000 سے 5,000 گھنٹے کے آپریشن کے بعد یا کم از کم سال میں ایک بار گہری صفائی کا منصوبہ بنائیں۔
درکار اوزار
- لہرانے کا آلہ یا اوورہیڈ لفٹ (ڈائیز بھاری ہوتی ہیں)
- حصوں کو الگ کرنے کے لیے جیک بولٹس
- پیتل یا تانبے کے کھرچنے والے اوزار (اسٹیل ہرگز نہیں—یہ بہاؤ کی سطحوں پر خراشیں ڈالتا ہے)
- ڈائی صاف کرنے کا مرکب اور تانبے کی جالی کے پیڈ
- ضدِ چپکاؤ مرکب
- ٹارک رینچ
- حرارت مزاحم دستانے اور حفاظتی کور
- انفراریڈ تھرمامیٹر
حفاظتی نوٹ: ڈائیز کافی دیر تک بقایا حرارت برقرار رکھتی ہیں۔ ہیٹر بند کرنے کے بعد بھی اندرونی دھات خطرناک حد تک گرم رہ سکتی ہے۔ کسی چیز کو چھونے سے پہلے انفراریڈ تھرمامیٹر سے سطح کا درجۂ حرارت چیک کریں۔
ڈائی صاف کرنے کا مرحلہ وار طریقۂ کار
- لائن چلتے ہوئے اور گرم حالت میں بولٹس ڈھیلے کریں (1-2 چکر ڈھیلے کریں)
- مشین بند کریں اور مواد پرج کریں یہاں تک کہ خارج ہونے والا مواد صاف ہو جائے؛ پھر ~150°F (65°C) تک ٹھنڈا کریں
- بولٹس نکالیں اور دونوں حصے الگ کریں جیک بولٹس یکساں طور پر استعمال کرتے ہوئے
- ڈائی کے ہونٹوں کو فوراً محفوظ کریں گتے یا کیپس سے
- بہاؤ کی تمام سطحوں کو کھرچ کر صاف کریں پیتل کے کھرچنے والے اوزار، ڈائی صابن اور تانبے کی جالی سے؛ خراشوں کا معائنہ کریں
- سیل ہونے والی سطحیں صاف کریں اور گھسی ہوئی گاسکٹ/او-رنگ تبدیل کریں
- گزرگاہوں سے ہوا گزار کر صاف کریں دباؤ والی ہوا سے
- ضدِ چپکاؤ مرکب لگا کر دوبارہ جوڑیں؛ ٹارک کی ترتیب پر مرحلہ وار عمل کریں (30%, 60%, 100%)
- ڈائی کے ہونٹوں کے خلا دوبارہ مقرر کریں فیلر گیجز سے
- آہستہ آہستہ مشین چلائیں؛ مستحکم ہونے تک ناکارہ مواد چلائیں
ڈائی کی درست صفائی میں 3-6 گھنٹے لگتے ہیں اور معیار فوراً بہتر ہوتا ہے۔
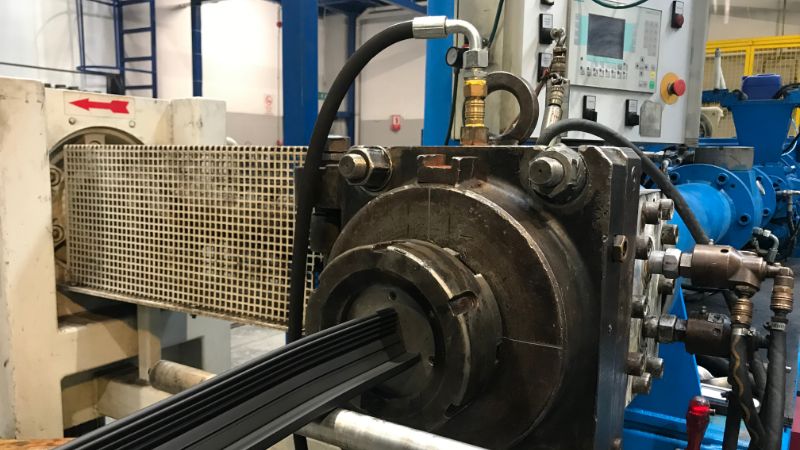
پرجنگ اور تبدیلی کے بہترین طریقے
ناقص پرجنگ سے مواد ضائع ہوتا ہے، تعطل بڑھتا ہے اور اگلی پیداوار آلودہ ہو جاتی ہے۔
پرجنگ سے پہلے معاون آلات صاف کریں: ہاپر کو ویکیوم کریں، فیڈ تھروٹ صاف کریں، مواد کی لائنوں سے ہوا گزاریں۔
پرجنگ کا عمل:
- اسکرینیں نکالیں اسکرین پیک سے (اگر قابلِ اطلاق ہو)
- بیرل کا درجۂ حرارت بڑھائیں 10-20°F، اگر پرج مرکب کی ہدایت ہو
- پرج مرکب داخل کریں فیڈ تھروٹ سے؛ خارج ہونے والا مواد صاف ہونے تک چلائیں
- ڈائی کے خلا پوری طرح کھولیں یا زیادہ سے زیادہ بہاؤ کے لیے ریسٹرکٹر پلیٹس نکالیں
- ضرورت پڑنے پر ڈائی/اڈاپٹر کو الگ سے پرج کریں اگر ضرورت ہو
- اسکرینیں دوبارہ لگائیں، درجۂ حرارت دوبارہ مقرر کریں، نیا ریزن شامل کریں؛ وضاحت کے مطابق مواد آنے تک چلائیں
ماہر کا مشورہ: تیز تبدیلیوں کے لیے معاون آلات پر فوری جوڑنے والی فٹنگز لگائے رکھیں۔
درجۂ حرارت کا کنٹرول اور مواد کا قیام
درست درجۂ حرارت کا کنٹرول مواد کو خراب ہونے سے بچاتا ہے۔ صرف 10°F کا فرق بھی نقائص پیدا کرتا ہے۔
- سینسرز کو ہر سال کیلیبریٹ کریں—تھرموکپلز وقت کے ساتھ اپنی درستگی کھو دیتے ہیں
- ہیٹرز کے کام کی تصدیق کریں ہر زون میں ایمپئر ڈرا چیک کرکے
- پگھلے مواد کے درجۂ حرارت کے استحکام کی نگرانی کریں پائرومیٹر یا پگھلے مواد کے نمونے سے
- پیداوار کی شرح کو سکرو کے ڈیزائن کے مطابق رکھیں—بہت آہستہ ہونے سے قیام کا وقت بڑھتا ہے؛ بہت تیز ہونے سے مواد مکمل طور پر نہیں پگھلتا
لبریکیشن، گیئر باکس اور بیرنگز
میکانی خرابی آپ کا کام کئی دن روک سکتی ہے اور دسیوں ہزار کی لاگت لا سکتی ہے۔
- گیئر باکس کے لبریکیشن شیڈول پر عمل کریں: ہر 2,000-5,000 گھنٹے بعد تیل تبدیل کریں؛ دھاتی ذرات کا معائنہ کریں
- بیرنگز کو ضرورت سے زیادہ گریس نہ دیں—اضافی گریس حرارت پیدا کرتی ہے اور آلودگی کو اپنی طرف کھینچتی ہے
- غیر معمولی آواز یا ارتعاش پر دھیان دیں—ابتدائی تنبیہ گیئر باکس بچا سکتی ہے
- سالانہ کپلنگ کی سیدھ جانچیں ڈائل انڈیکیٹر یا لیزر آلے کی مدد سے
کولنگ نظام اور چونے کی تہہ کی صفائی
ٹھنڈا کرنے کا عمل حتمی ابعاد اور قلمی ساخت کا تعین کرتا ہے۔
- کولنگ سرکٹ سے چونے کی تہہ ہٹائیں اگر پانی سخت ہو تو ہر 6-12 ماہ بعد
- سردی میں پانی جمنے سے پہلے پانی کی لائنیں خالی کریں؛ کمپریسڈ ہوا سے پانی باہر نکالیں
- پروپیلین گلائکول اینٹی فریز شامل کریں اگر مکمل پانی نکالنا ممکن نہ ہو
- پانی کا معیار جانچیں تاکہ مناسب اضافی مادے منتخب کیے جا سکیں، مثلاً زنگ روکنے والے، حیاتیاتی آلودگی ختم کرنے والے اور pH درست کرنے والے مادے
برقی کیبنٹ کی دیکھ بھال
- سالانہ کیبنٹ صاف کریں: ہوا سے گرد باہر نکالیں اور ویکیوم سے ذرات صاف کریں (پہلے بجلی بند کریں)
- ٹرمینل کے کساؤ کو جانچیں—ارتعاش سے کنکشن ڈھیلے ہو جاتے ہیں
- اِنورٹر، PLCs اور کانٹیکٹر جانچیں تاکہ زیادہ گرم ہونے کی علامات سامنے آ سکیں
- ڈیجیٹل ریکارڈ رکھیں مقررہ قدروں، پیداواری ترکیبوں اور الارم کی تاریخ کا
ایکسٹروژن کے عام نقائص کا ازالہ
آخر میں آپریٹرز کے لیے ایک مختصر رہنما دیکھتے ہیں۔ اگر یہ مسائل نظر آئیں تو پہلے درج ذیل مقامات جانچیں۔
فلم/شیٹ میں دھاریاں یا ڈائی کی لکیریں:
- ممکنہ وجہ: ڈائی پر مواد جمع ہونا یا ہونٹوں کو نقصان
- فوری اقدام: ڈائی کے ہونٹوں کا معائنہ کریں، ممکن ہو تو دورانِ پیداوار صاف کریں، ورنہ ڈائی کھول کر صفائی کا وقت مقرر کریں
سنگترے کے چھلکے جیسی یا کھردری سطح:
- ممکنہ وجہ: پگھلے مواد کا درجۂ حرارت بہت کم، ڈائی کا غیر یکساں درجۂ حرارت، یا ریزن میں نمی
- فوری اقدام: تصدیق کریں کہ تمام زون مقررہ درجۂ حرارت پر ہیں، مواد کی خشکی جانچیں
جیل یا سیاہ ذرات:
- ممکنہ وجہ: رکے ہوئے حصوں میں مواد کا خراب ہونا، سکرو کا گھسنا، یا آلودگی
- فوری اقدام: اچھی طرح پرج کریں؛ مسئلہ برقرار رہے تو سکرو اور بیرل میں گھساؤ یا نقصان کا معائنہ کریں
ابعاد میں فرق (موٹائی، چوڑائی):
- ممکنہ وجہ: کولنگ پانی کے بہاؤ یا درجۂ حرارت میں اتار چڑھاؤ، لائن کی رفتار میں تبدیلی
- فوری اقدام: چل رول کے پانی کا بہاؤ اور درجۂ حرارت جانچیں، کھینچنے والے یونٹ کی رفتار کے استحکام کی تصدیق کریں
پگھلے مواد کا فریکچر یا شارک کی کھال جیسی سطح:
- ممکنہ وجہ: شیئر ریٹ بہت زیادہ ہونا (ڈائی کے ڈیزائن کے لحاظ سے پیداوار بہت زیادہ) یا پگھلے مواد کا درجۂ حرارت بہت کم ہونا
- فوری اقدام: لائن کی رفتار کم کریں یا پگھلے مواد کا درجۂ حرارت بڑھائیں
ان جانچوں کے بعد بھی نقائص برقرار رہیں تو اپنے پروسیس انجینئر یا آلات کے فراہم کنندہ سے رجوع کریں۔ بعض مسائل، مثلاً سکرو کا گھساؤ یا ڈائی کے ڈیزائن کی ناموزونیت، انجینئرنگ مداخلت چاہتے ہیں۔
ریکارڈ رکھنا اور آپریٹرز کی تربیت
- دیکھ بھال کے ریکارڈ رکھیں جن میں وقت، کام کرنے والا فرد، انجام دیا گیا کام اور مشاہدات درج ہوں۔ بار بار سامنے آنے والے رجحانات گھساؤ کی نشان دہی اور شیڈول بہتر بنانے میں مدد دیتے ہیں۔
- آپریٹرز کو تربیت دیں ڈائی کی صفائی، پرج کرنے کے طریقے، محفوظ وزن اٹھانے، لاک آؤٹ/ٹیگ آؤٹ اور ابتدائی خطرے کی علامات کے بارے میں۔
سردیوں کی بندش کی چیک لسٹ
- تمام پانی کی لائنیں مکمل طور پر خالی کریں—جم جانے سے نقصان روکنے کے لیے کمپریسڈ ہوا سے پانی باہر نکالیں
- سکرو اور بیرل سے مواد نکالیں—صاف ہونے تک پرج کمپاؤنڈ چلائیں
- کھلی دھات پر حفاظتی تہہ لگائیں زنگ روکنے والے تیل سے؛ آلات ڈھانپ دیں
- بجلی منقطع کر کے لاک آؤٹ کریں؛ تمام منقطع کرنے والے سوئچوں پر ٹیگ لگائیں
- برقی کیبنٹ محفوظ رکھیں نمی جذب کرنے والے مادے یا ہیٹر سے پانی کے قطروں کے جمنے کے خلاف
Jwell کے ساتھ اپنی پلاسٹک ایکسٹروژن بہتر بنائیں
خصوصی R&D ٹیم اور جامع تکنیکی معاونت کے ساتھ Jwell آپ کی مشینری کی بہترین کارکردگی یقینی بناتا ہے، بندش کم کرتا اور پیداوار بڑھاتا ہے۔ آج ہی ہم سے رابطہ کریں اور اپنے ایکسٹروژن عمل کو مستقبل کے تقاضوں کے لیے تیار کرنے کے ہمارے حل دیکھیں۔





