
يتعامل البثق الساخن مع السبائك الصعبة والأشكال المعقدة. أما البثق البارد فيوفر تفاوتات أدق وتشطيباً سطحياً أفضل وغالباً استهلاكاً أقل للطاقة. اختر البثق الساخن للمعادن الكبيرة التي يصعب تشكيلها وللهندسات المعقدة؛ واختر البثق البارد عندما تكون الدقة وجودة السطح والقوة الناتجة عن التصلد بالتشكيل مهمة.
تقدم هذه المقالة تعريفات واضحة للعملتين وتقارن آلياتهما ومفاضلاتهما، وتوجه اختيارك وفق المادة والشكل والتكلفة وحجم الإنتاج.
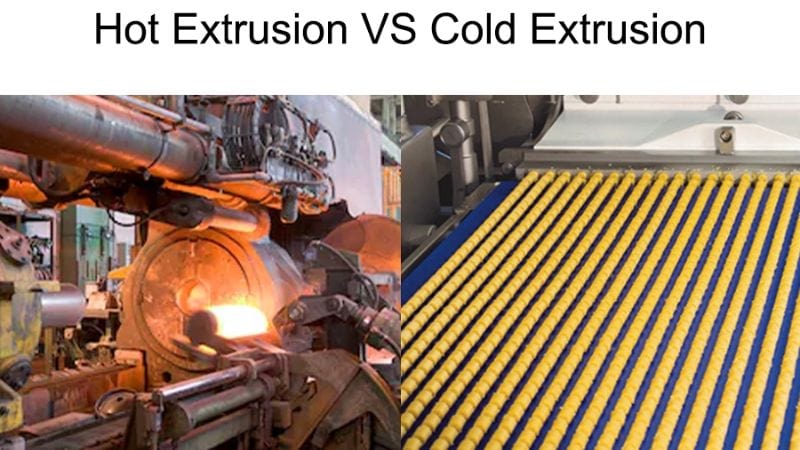
التعريفات: ما البثق الساخن والبثق البارد؟
تختلف العمليتان في درجة الحرارة وسلوك المادة واحتياجات الأدوات والتطبيقات المعتادة. وستلاحظ اختلافات في الخصائص الميكانيكية وتشطيب السطح وحجم الإنتاج.
البثق الساخن
- مبدأ العملية: يُدفع المعدن عبر قالب بعد تسخينه إلى ما فوق درجة حرارة إعادة التبلور.
- التأثير الرئيسي للحرارة: تقلل الحرارة إجهاد تدفق المعدن، ما يسمح بتشكيل السبائك الصلبة (مثل الفولاذ والتيتانيوم) بقوى أقل.
- بنية المادة: ينتج عن ذلك تركيب حبيبي أخشن، يحسن المطيلية لكنه قد يقلل القوة مقارنةً بالأجزاء المشغّلة على البارد.
- تأثير الأدوات: قد تقصر درجات الحرارة المرتفعة عمر الأدوات بسبب زيادة التآكل والأكسدة.
البثق البارد:
- مبدأ العملية: يُدفع المعدن عبر قالب في درجة حرارة الغرفة أو قربها باستخدام ضغوط أعلى بكثير. وتعد عملية التزييت المتخصصة (مثل طلاء الفوسفات مع زيت التشحيم) ضرورية لمنع الالتصاق وضمان جودة سطح فائقة.
- خصائص المادة: تُصلّب عملية التشكيل على البارد المادة بالتشغيل، ما يزيد مقاومة الخضوع والتعب. وهذا يجعلها مفيدة للغاية لمكونات مثل المثبتات والتروس.
- متطلبات الأدوات & التزييت: يجب أن تتحمل الأدوات إجهادات عالية للغاية. وعلى الرغم من استفادتها من ثبات أبعاد أكبر نتيجة غياب دورات التسخين، فإن التزييت الفعال (طلاء فوسفات + نظام زيت) أساسي للتحكم في الاحتكاك وتقليل التآكل وضمان تشطيب الجزء وطول عمر الأدوات.
البثق الساخن مقابل البارد: ما الفرق؟
يستخدم البثق الساخن درجات حرارة مرتفعة لتليين المعادن وتقليل قوى التشكيل؛ أما البثق البارد فيبقي الحرارة قريبة من درجة الغرفة للحفاظ على القوة وتشطيب السطح. وتغير كل طريقة تدفق المادة وإجهاد الأدوات والتفاوتات واحتياجات المعالجة اللاحقة بطرق مميزة.
اختلافات المدخلات: حالة الكتلة الخام ونوع الطاقة (حرارية مقابل ميكانيكية)
في البثق الساخن، تُسخن كتلة المعدن الخام، ما يتطلب طاقة حرارية كبيرة. ويجعل التسخين المسبق المادة ألين وأسهل تشكيلاً. أما البثق البارد فيبدأ بكتلة في درجة حرارة الغرفة، ويعتمد حصراً على القوة الميكانيكية الشديدة (الضغط) لإحداث التشوه. وهذا يعني ضرورة اختيار المادة بعناية وفق خصائصها عند التشغيل على البارد.
اختلافات المخرجات: خصائص الجزء مباشرةً بعد الكبس
غالباً ما تتطلب الأجزاء المبثوقة على الساخن معالجة حرارية لاحقة لتحقيق الخصائص الميكانيكية المطلوبة، وقد يكون تشطيب سطحها أخشن ويستلزم تشغيلًا آلياً ثانوياً. أما الأجزاء المبثوقة على البارد فتخرج بتشطيب سطحي محسّن وخصائص ميكانيكية معززة نتيجة التصلد بالتشغيل (مثل زيادة قوة الشد والصلادة)، وغالباً بتفاوتات أبعاد أضيق، ما يقلل الحاجة إلى تشطيب إضافي أو يلغيها.
السرعة & النطاق: مقارنة معدل الإنتاج وحجم الجزء المعتاد
قد يكون البثق الساخن، ولا سيما للقطاعات الكبيرة، عملية مستمرة أسرع، وهو مثالي للدفعات الطويلة والمكونات الهيكلية الكبيرة. أما البثق البارد، فعلى الرغم من بطئه أحياناً في كل عملية بسبب القوى الأعلى، فيتفوق في إنتاج كميات كبيرة من الأجزاء الأصغر والمعقدة التي تتطلب دقة واتساقاً عاليين.
مقارنة سير العمل في العمليات
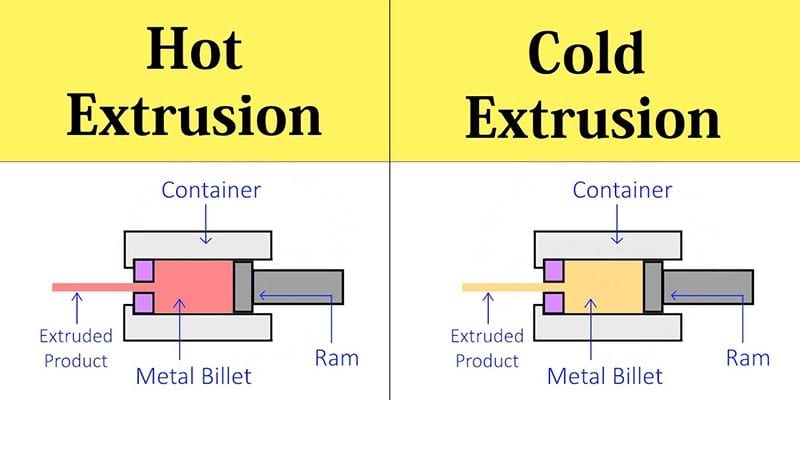
البثق الساخن يسخن الكتلة، غالباً إلى 300–600°C للألمنيوم أو درجة أعلى للفولاذ، قبل دفعها عبر القالب. ويخفض التسخين مقاومة الخضوع ويزيد المطيلية، لذا يمكن استخدام سرعات كبس أعلى وقوة ضغط أقل نسبةً إلى قوة المادة. ويجب التحكم في تجانس الحرارة وأكسدة الكتلة.
البثق البارد يبدأ بكتلة في درجة حرارة الغرفة أو دافئة قليلاً ويعتمد على ضغوط تشكيل أعلى. وغالباً ما تستخدم مراحل متعددة (أمامية وعكسية ومجمعة) مع التزييت وتفاوتات قوالب دقيقة للحد من تلف السطح.
تحتاج عادةً إلى التلدين أو التخليل أو التشغيل الآلي بعد البثق الساخن لمعالجة نمو الحبيبات أو قشور السطح. أما الأجزاء المبثوقة على البارد فتحتاج عادةً إلى تشغيل آلي أقل، لكنها تتطلب أدوات ومكابس قوية لتحمل القوى المتزايدة.
المزايا & القيود: نظرة متوازنة
البثق الساخن يسهّل تشكيل السبائك الصلبة لأن درجات الحرارة المرتفعة تخفض إجهاد التدفق. ويقلل ذلك قوة المكبس وتآكل الأدوات، ما يتيح تصنيع قطاعات معقدة وجدران رقيقة وتجاويف متعددة بموثوقية أكبر.
لكن تشطيب السطح ودقة الأبعاد يكونان أقل. الأجزاء المبثوقة على الساخن غالباً ما تحتاج إلى تشغيل آلي ثانوي أو معالجة حرارية لتلبية التفاوتات الضيقة ومتطلبات السطح.
البثق البارد يحقق تفاوتات أضيق وسطحاً أكثر نعومة مباشرةً عند الخروج من القالب. وتتحسن القوة بفعل التصلد بالتشكيل، وهو مفيد للأجزاء الصغيرة عالية القوة ولإنتاج مكونات متسقة بسرعة.
يتطلب التشكيل البارد أحمالاً أعلى وأدوات أقوى. كما يحد من نطاق السبائك التي يمكن تشكيلها في درجة حرارة الغرفة، ويتطلب التزييت والمناولة الدقيقة لتجنب التشققات.
استخدم جدول المقارنة السريع هذا لاختيار العملية المناسبة لاحتياجاتك:
| العامل | البثق الساخن | البثق البارد |
| قابلية تشكيل السبائك الصعبة | ممتازة | محدود |
| إجهاد الأدوات / قوة المكبس | أقل | أعلى |
| تشطيب السطح & التفاوتات | أقل جودة؛ وغالباً ما يحتاج إلى تشطيب | أفضل؛ بتفاوتات أضيق |
| تأثيرات القوة | قد يتطلب معالجة حرارية | يزيد التصلد بالتشغيل القوة |
| التطبيقات المعتادة | قطاعات كبيرة ومعقدة | أجزاء دقيقة صغيرة |
اتخذ خطوتك التالية مع JWELL
يُعد البثق الساخن مثالياً لتشكيل السبائك المتينة إلى قطاعات معقدة، بينما يتفوق البثق البارد في إنتاج أجزاء عالية الدقة ومتصلدة بالتشغيل على نطاق واسع. وتعد JWELL شريكاً موثوقاً في تحويل متطلبات التصنيع هذه إلى حلول بثق موثوقة وعالية الجودة.
لا تفوّت فرصة استكشاف مجموعة كاملة من حلول البثق المصممة خصيصاً؛ زر صفحة المنتجات الآن لتصفح مواصفات المنتجات التفصيلية وحالات الاستخدام و اتصل بنا للمزيد من المعلومات.





