
La extrusión en caliente permite procesar aleaciones resistentes y formas complejas. La extrusión en frío ofrece tolerancias más estrechas, mejor acabado superficial y, a menudo, menor consumo energético. Elija la extrusión en caliente para metales grandes y difíciles de conformar y geometrías complejas; elija la extrusión en frío cuando sean prioritarios la precisión, la calidad superficial y el aumento de resistencia por endurecimiento por deformación.
Esta publicación define claramente ambos procesos, compara sus mecanismos y ventajas e inconvenientes, y orienta la elección en función del material, la forma, el coste y la escala de producción.
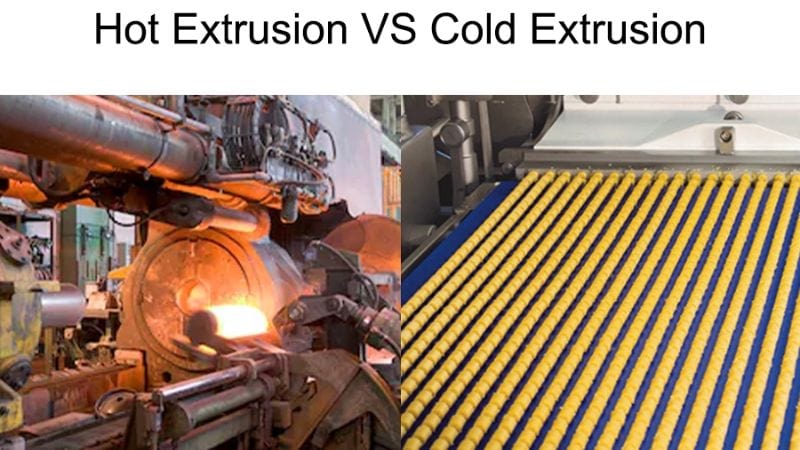
Definiciones: ¿qué son la extrusión en caliente y en frío?
Los dos procesos se diferencian por la temperatura, el comportamiento del material, los requisitos de utillaje y las aplicaciones habituales. Presentan diferencias en propiedades mecánicas, acabado superficial y escala de producción.
Extrusión en caliente
- Principio del proceso: El metal se fuerza a pasar por una matriz mientras se calienta por encima de su temperatura de recristalización.
- Efecto clave del calor: Reduce la tensión de fluencia del metal y permite conformar aleaciones resistentes (p. ej., acero y titanio) con fuerzas menores.
- Estructura del material: Produce una estructura de grano más gruesa, que mejora la ductilidad, pero puede reducir la resistencia en comparación con las piezas trabajadas en frío.
- Efecto en el utillaje: Las temperaturas elevadas pueden acortar la vida útil de las herramientas debido al aumento del desgaste y la oxidación.
Extrusión en frío:
- Principio del proceso: El metal se fuerza a través de una matriz a temperatura ambiente o cercana a ella mediante presiones considerablemente más altas. Es esencial un proceso de lubricación específico (p. ej., recubrimiento de fosfato combinado con aceite lubricante) para evitar el gripado y garantizar una calidad superficial superior.
- Propiedad del material: El proceso endurece el material por deformación en frío y aumenta su límite elástico y resistencia a la fatiga. Esto resulta muy beneficioso para componentes como elementos de fijación y engranajes.
- Requisitos de utillaje & lubricación: El utillaje debe soportar esfuerzos extremadamente elevados. Aunque la ausencia de ciclos térmicos aporta mayor estabilidad dimensional, una lubricación eficaz (recubrimiento de fosfato + sistema de aceite) es fundamental para controlar la fricción, reducir el desgaste y garantizar tanto el acabado de las piezas como la vida útil del utillaje.
Extrusión en caliente frente a extrusión en frío: ¿cuál es la diferencia?
La extrusión en caliente utiliza temperaturas elevadas para ablandar los metales y reducir las fuerzas de conformado; la extrusión en frío mantiene temperaturas cercanas a la ambiente para conservar la resistencia y el acabado superficial. Cada método modifica de manera diferente el flujo del material, los esfuerzos sobre las herramientas, las tolerancias y las necesidades de postprocesamiento.
Diferencias en la entrada: estado de la palanquilla y tipo de energía (térmica frente a mecánica)
En la extrusión en caliente, se calienta la palanquilla de entrada, lo que requiere una energía térmica considerable. Este precalentamiento ablanda el material y facilita su deformación. En cambio, la extrusión en frío comienza con una palanquilla a temperatura ambiente y depende exclusivamente de una fuerza mecánica intensa (presión) para deformarla. Por ello, es necesario seleccionar cuidadosamente un material apto para el trabajo en frío.
Diferencias en la salida: propiedades de la pieza recién prensada
Las piezas extruidas en caliente suelen requerir un tratamiento térmico posterior para obtener las propiedades mecánicas deseadas; su acabado superficial puede ser más rugoso y exigir mecanizado secundario. Las piezas extruidas en frío salen con un mejor acabado superficial, propiedades mecánicas mejoradas por el endurecimiento por deformación (por ejemplo, mayor resistencia a la tracción y dureza) y, a menudo, tolerancias dimensionales más estrechas, lo que reduce o elimina la necesidad de acabado posterior.
Velocidad & escala: comparación del ritmo de producción y del tamaño habitual de las piezas
La extrusión en caliente, especialmente para perfiles grandes, puede ser un proceso continuo más rápido, ideal para tiradas largas y componentes estructurales grandes. La extrusión en frío, aunque a veces es más lenta en cada operación por las fuerzas elevadas, destaca en la producción de grandes volúmenes de piezas pequeñas e intrincadas cuando la precisión y la uniformidad son fundamentales.
Comparación del flujo de los procesos
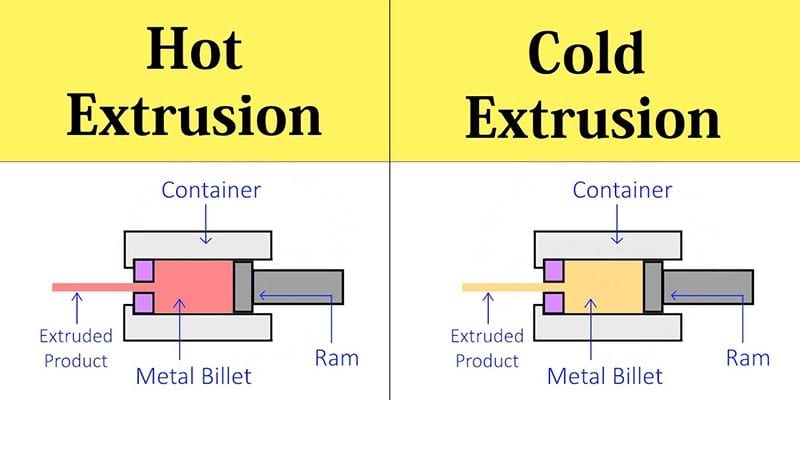
La extrusión en caliente calienta la palanquilla —a menudo a 300–600°C para el aluminio o a una temperatura superior para el acero— antes de forzarla a pasar por una matriz. El calentamiento reduce el límite elástico y aumenta la ductilidad, de modo que se pueden utilizar mayores velocidades de ariete y una menor tonelada de prensa en relación con la resistencia del material. Es necesario controlar la uniformidad de temperatura y la oxidación de la palanquilla.
La extrusión en frío comienza con una palanquilla a temperatura ambiente o ligeramente caliente y depende de presiones de conformado más elevadas. A menudo se utilizan varias etapas (directa, inversa y combinada), con lubricación y tolerancias estrechas de la matriz para limitar los daños superficiales.
Tras la extrusión en caliente suele ser necesario recocer, decapar o mecanizar para corregir el crecimiento de grano o las cascarillas superficiales. Las piezas extruidas en frío suelen requerir menos mecanizado, pero necesitan utillaje robusto y prensas capaces de soportar las fuerzas mayores.
Ventajas & limitaciones: una visión equilibrada
La extrusión en caliente facilita el conformado de aleaciones resistentes porque las altas temperaturas reducen la tensión de fluencia. Esto reduce la fuerza de prensado y el desgaste del utillaje, y permite fabricar con mayor fiabilidad perfiles complejos, paredes delgadas y cavidades múltiples.
Sin embargo, el acabado superficial y la precisión dimensional son inferiores. Las piezas extruidas en caliente suelen requerir mecanizado secundario o tratamiento térmico para cumplir tolerancias estrictas y requisitos superficiales.
La extrusión en frío logra tolerancias más estrechas y una superficie más lisa directamente a la salida de la matriz. El endurecimiento por deformación mejora la resistencia, algo útil para fabricar rápidamente piezas pequeñas de alta resistencia y componentes uniformes.
El procesamiento en frío requiere mayores cargas de conformado y utillaje más resistente. Limita la variedad de aleaciones que se pueden conformar a temperatura ambiente y requiere lubricación y manipulación cuidadosa para evitar grietas.
Utilice esta tabla comparativa rápida para elegir el proceso adecuado a sus necesidades:
| Factor | Extrusión en caliente | Extrusión en frío |
| Conformabilidad de aleaciones difíciles | Excelentes | Limitada |
| Esfuerzo del utillaje / tonelaje de la prensa | Menor | Mayor |
| Acabado superficial & tolerancias | Inferior; a menudo requiere acabado | Superior; tolerancias más estrechas |
| Efectos en la resistencia | Puede requerir tratamiento térmico | El endurecimiento por deformación aumenta la resistencia |
| Aplicaciones habituales | Perfiles grandes y complejos | Piezas pequeñas de precisión |
Dé el siguiente paso con JWELL
La extrusión en caliente es ideal para conformar aleaciones resistentes en perfiles complejos, mientras que la extrusión en frío destaca en la producción a escala de piezas de alta precisión endurecidas por deformación. JWELL es un socio de confianza para convertir estos requisitos de fabricación en soluciones de extrusión fiables y de alta calidad.
No pierda la oportunidad de explorar toda la gama de soluciones de extrusión personalizadas : visite ahora nuestra página de productos para consultar especificaciones detalladas, casos de aplicación y póngase en contacto con nosotros para obtener más información.





