
Le moyen le plus rapide de réduire les pertes dans l’ extrusion de tuyaux en plastique consiste à maîtriser le procédé avant la création de rebuts : stabiliser l’alimentation et la température de la matière fondue, réduire la durée des démarrages et des changements de production, mesurer les dimensions en continu et isoler toute matière broyée dont la réutilisation est autorisée par la norme produit. Suivez les pertes en kilogrammes par kilogramme vendable et par cause, plutôt qu’en un seul total mensuel, afin que l’équipe corrige d’abord la perte la plus importante.
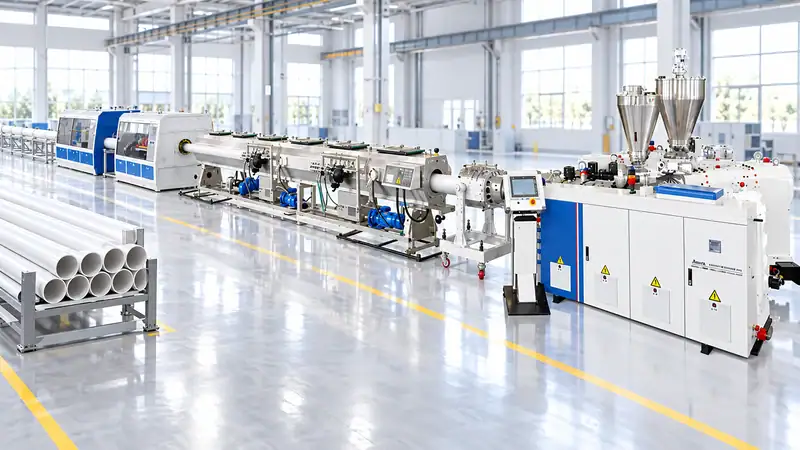
Origines des pertes dans l’extrusion de tuyaux
La majeure partie des pertes de matière relève de six catégories :
- Rebuts de démarrage et d’arrêt :matière produite pendant la stabilisation de la température, de la pression, du refroidissement et de la vitesse de tirage.
- Rejets dimensionnels :épaisseur de paroi, diamètre extérieur, ovalité ou longueur hors spécifications.
- Défauts de surface et d’aspect :fracture de la matière fondue, lignes de filière, points noirs, bulles, stries ou décoloration.
- Pertes lors des changements de production :purge, changements de couleur ou de résine, réglages de la filière ou de l’outillage.
- Ébarbage en aval :découpe des extrémités, ébarbage des cloches ou emboîtures, perçage et dommages dus à la manutention.
- Matière broyée contaminée ou non approuvée :matière qui ne peut pas être réintroduite dans la recette en toute sécurité.
Mesurez séparément chaque catégorie. Une ligne peut afficher un taux global de pertes plus faible alors que les rebuts de démarrage augmentent, si un autre produit génère temporairement moins de chutes. Les données par cause évitent de conclure à tort à une amélioration.
1. Stabiliser l’alimentation en matière
Une alimentation régulière est la base d’un tuyau de qualité constante. Utilisez un dosage gravimétrique lorsque la précision de la recette, les additifs multiples ou les changements fréquents de produit le justifient. Vérifiez l’étalonnage du doseur avec la masse volumique apparente réelle de la matière, et pas uniquement avec un matériau d’essai d’usine. Gardez la résine sèche lorsque cela est nécessaire, protégez les sacs ouverts de l’humidité et évitez la formation de voûtes dans les trémies.
Pour le PVC, l’équilibre entre stabilisant, modificateur d’impact, charge et lubrifiant influe sur la fusion et la qualité de surface. Pour les tuyaux en polyoléfine, l’humidité, la contamination et la dispersion des additifs ont une incidence sur la résistance à l’état fondu et les dimensions. Stockez chaque composant avec son numéro de lot et utilisez une recette contrôlée afin que les opérateurs ne tentent pas de corriger un problème de procédé en ajoutant une matière non enregistrée.
2. Maîtriser la matière fondue avant la filière
Les zones de température de l’extrudeuse doivent être considérées comme un profil de procédé, et non comme des valeurs de chauffage indépendantes. Surveillez la température et la pression de la matière fondue près de l’adaptateur ou de la filière. Une pression qui augmente progressivement peut signaler la contamination du tamis, de l’humidité, une dégradation de la matière ou un problème d’alimentation.
Utilisez un changeur de tamis adapté et définissez une limite de pression déclenchant une inspection. Un temps de séjour excessif et une température élevée peuvent produire des points noirs et dégrader les polymères sensibles. Une température ou un mélange insuffisant peut entraîner des particules non fondues et une fusion faible. L’objectif est d’obtenir une matière fondue stable à la température la plus basse permettant la dispersion et la qualité de surface requises.
3. Réduire la durée du démarrage sans le précipiter
Préparez la recette, l’outillage, l’eau de refroidissement, le système de tirage et les équipements d’inspection avant d’alimenter le polymère. Une séquence de démarrage standardisée doit préciser la confirmation de la montée en température, les paliers de vitesse de vis, le centrage de la filière, le niveau de vide, la température de refroidissement, la synchronisation du tirage et la première mesure conforme.
Utilisez une liste de contrôle de démarrage indiquant des plages cibles, au lieu de compter sur un seul opérateur expérimenté. Notez les kilogrammes consommés avant le premier tuyau conforme et les minutes entre la première matière fondue et la validation qualité. Si les pertes au démarrage sont élevées, vérifiez si elles sont dues à la stabilisation thermique, au réglage de la filière, à l’étalonnage du vide, à la synchronisation des équipements en aval ou au délai d’inspection.
4. Stabiliser les dimensions en aval
La douille de calibrage, la cuve à vide, le système de refroidissement, le dispositif de tirage et la coupeuse fonctionnent comme un seul système. Une température ou un débit d’eau irrégulier peut provoquer une ovalité et des variations d’épaisseur de paroi. Le glissement du tirage ou les fluctuations de vitesse modifient l’épaisseur de paroi, même si le débit de l’extrudeuse reste constant. Les courroies, rouleaux et joints usés doivent être considérés comme des risques de procédé, et pas seulement comme des problèmes de maintenance.
L’inspection en ligne du diamètre, de l’épaisseur de paroi ou par laser peut détecter une dérive avant qu’une bobine ou un lot entier ne devienne non conforme. Associez les alarmes à un plan d’action clair : ralentir la ligne, corriger le centrage, inspecter le refroidissement, vérifier la pression ou arrêter et mettre en quarantaine. Une mesure n’est utile que si l’opérateur sait quelle action chaque alarme exige.
5. Réduire les pertes liées aux changements et aux purges
Regroupez les produits par famille de résine, couleur et diamètre afin que le planning limite les transitions difficiles. Lorsque c’est possible, produisez les couleurs claires avant les foncées. Préparez la filière suivante, l’outillage de calibrage, la recette et l’emballage pendant la commande en cours. Séparez la matière de purge planifiée des matières contaminées ou inconnues.
La méthode de purge appropriée dépend du polymère et de la machine. Le nettoyage mécanique, les produits de purge approuvés et les changements contrôlés de vitesse ont chacun leur utilité. Évitez les raccourcis agressifs qui endommagent les vis, les fourreaux ou les filières. Enregistrez les kilogrammes et les minutes par changement de production ; une petite amélioration répétée chaque jour peut dépasser le bénéfice d’une modernisation ponctuelle de l’équipement.
6. Utiliser la matière broyée conformément aux spécifications
La matière broyée peut réduire la consommation de matière vierge, mais elle ne convient pas automatiquement à tous les tuyaux. Les tuyaux sous pression, les tuyaux d’eau potable et les autres produits réglementés peuvent limiter ou interdire la réutilisation interne de matière broyée, ou exiger une formulation validée et une traçabilité. Ne mélangez jamais de matière broyée à un produit critique uniquement pour réduire un indicateur de pertes.
Séparez la matière broyée par polymère, couleur, qualité du produit et état de contamination. Gardez séparément les pièces propres de démarrage, les balayures au sol et les rebuts de matières mélangées. Mesurez l’humidité, la masse volumique apparente et la granulométrie de la matière broyée si ces variables influencent l’alimentation. Définissez un pourcentage maximal dans la recette et vérifiez les performances mécaniques, dimensionnelles et à long terme.
7. Prévenir les défauts par la maintenance préventive
Les filières, douilles de calibrage, joints à vide, courroies de tirage, coupeuses et capteurs de température usés génèrent des rebuts récurrents. Établissez un plan de maintenance fondé sur les modes de défaillance : inspectez les lèvres de filière pour détecter les dépôts, vérifiez l’usure de l’outillage de calibrage, contrôlez l’étalonnage des capteurs et consignez la pression lors des changements de tamis. Une petite fuite dans la cuve à vide ou une dérive du thermocouple peut entraîner plusieurs heures de production instable.
Associez les pièces de rechange aux causes de pertes qui arrêtent la production : résistances chauffantes, thermocouples, capteurs, joints, lames de coupe, courroies, tamis et vannes critiques. Gardez les pièces de changement propres et étiquetées afin qu’un changement précipité n’introduise pas de contamination.
8. Suivre les bons indicateurs clés
Utilisez un tableau de bord quotidien avec :
- Taux total de pertes :kg de pertes ÷ kg entrants × 100.
- Rendement au premier passage :kg vendables ÷ kg entrants × 100.
- Rebuts de démarrage par commande :kg de démarrage ÷ kg de la commande.
- Pertes lors des changements de production :kg de purge et de transition par changement de production.
- Taux de rejets dimensionnels :kg rejetés pour des raisons dimensionnelles ÷ kg entrants.
- Intensité énergétique :kWh ÷ kg vendables.
Examinez les chiffres par produit, équipe, opérateur, lot de résine et jeu d’outillage. Un diagramme de Pareto identifie généralement une ou deux causes dominantes. Établissez une référence pendant quatre semaines avant de modifier plusieurs variables à la fois.
Plan d’amélioration pratique sur 30 jours
La première semaine, pesez chaque catégorie de pertes et vérifiez les balances. La deuxième semaine, standardisez les démarrages et les fiches de contrôle dimensionnel. La troisième semaine, ajustez l’alimentation, le refroidissement et la stabilité du tirage pour la référence la plus produite. La quatrième semaine, examinez les règles de réutilisation de matière broyée, la séquence des changements et les constats de maintenance préventive. Répétez le cycle de mesure et calculez la valeur financière de chaque amélioration.
Lors de l’évaluation d’une nouvelle ligne d’extrusion de tuyaux en plastique, demandez au fournisseur comment la conception contribue à réduire les pertes : dosage gravimétrique, surveillance de la pression de matière fondue, régulation automatique de la température, calibrage stable sous vide, contrôle dimensionnel en ligne, changements rapides d’outillage et enregistrement des données. La réponse la plus utile indiquera les kilogrammes attendus au démarrage, le rendement en régime établi, la précision des mesures et les conditions associées à ces chiffres.
Jwell Anhui peut examiner vos données actuelles de rebuts ou vos spécifications produit et proposer une configuration d’extrusion de tuyaux avec des objectifs mesurables de rendement et de qualité.
Demandez une analyse de réduction des pertes pour votre ligne de tuyaux
Transmettez la ventilation actuelle de vos rebuts, les matériaux de vos tuyaux, la plage de diamètres et le débit cible via la page de contact Jwell. Nous pouvons recommander des mesures de maîtrise du procédé et une ligne d’extrusion de tuyaux en plastique configurée pour assurer la stabilité dimensionnelle, réduire les rebuts de démarrage et améliorer le rendement de manière mesurable.
FAQ
Tous les rebuts de démarrage sont-ils recyclables ?
Pas nécessairement. Ils ne peuvent être recyclés que s’ils sont propres, identifiés et autorisés par la spécification du produit.
Quel est un bon objectif de pertes ?
Cela dépend du polymère, de la norme du tuyau, de la plage de diamètres et de la fréquence des changements. Établissez une référence mesurée et corrigez la cause principale au lieu de reprendre un pourcentage générique.
Le dosage gravimétrique élimine-t-il les pertes ?
Non. Il améliore la régularité de la recette et peut réduire les variations, mais l’état de la filière, le refroidissement, le tirage et la réaction de l’opérateur restent déterminants.
Dois-je ralentir la ligne pour réduire les rejets ?
Parfois, mais une vitesse réduite n’est pas toujours la solution la moins coûteuse. Comparez les kilogrammes de rebuts, l’énergie par kilogramme, la main-d’œuvre et le débit pour chaque point de fonctionnement stable.





