
À titre de règle de planification préliminaire, prévoyez environ 300–500 m² pour une petite ligne d’extrusion, 450–750 m² pour une ligne de classe 500 kg/h et 700–1,200 m² pour une ligne de classe 1,000 kg/h, en incluant le stockage des matières premières et des produits finis, les utilités et les allées. La puissance électrique installée se situe généralement dans de larges plages de 150–250 kW, 250–450 kW et 450–750 kW respectivement, tandis que la main-d’œuvre directe d’exploitation compte souvent environ 2–4, 3–5 et 5–8 personnes par équipe.
Il s’agit de plages budgétaires, et non de garanties ; le produit, la résine, les équipements en aval, l’automatisation et les règles locales de construction déterminent les besoins finaux.
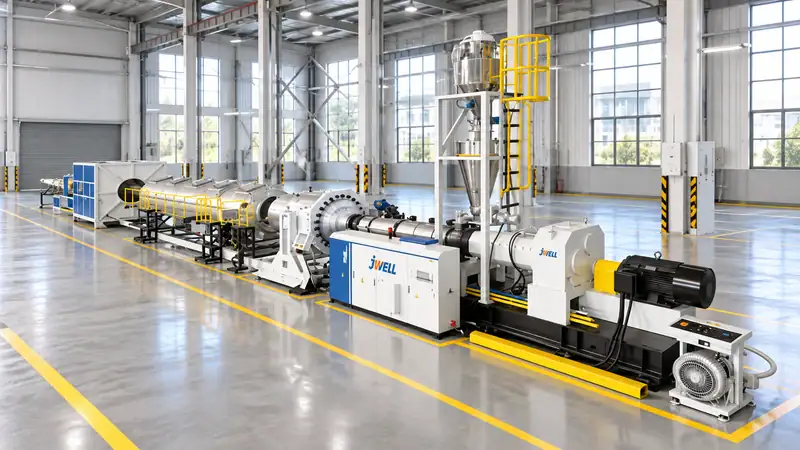
Espace : calculer l’emprise d’exploitation, pas seulement la longueur de la machine
Une ligne d’extrusion peut n’occuper qu’un rectangle étroit, mais une usine sûre doit prévoir de l’espace autour. Incluez l’extrudeuse et la filière, l’équipement de calibrage ou de refroidissement, le tirage, la coupeuse ou l’enrouleuse, les armoires de commande, l’accès opérateur, les zones de dégagement pour la maintenance et la sortie des produits. Ajoutez ensuite les zones de préparation des matières, de stockage des produits finis, d’inspection qualité, d’emballage, d’utilités et de circulation des chariots élévateurs.
| Élément de planification | Classe 300 kg/h | Classe 500 kg/h | Classe 1,000 kg/h |
| Zone de la ligne de procédé | 120–200 m² | 180–300 m² | 280–500 m² |
| Provision pour utilités et maintenance | 40–80 m² | 60–120 m² | 100–180 m² |
| Provision pour les matières, l’emballage et les allées | 140–220 m² | 210–330 m² | 320–520 m² |
| Enveloppe totale pratique à prévoir au départ | 300–500 m² | 450–750 m² | 700–1,200 m² |
Les longues lignes de tuyaux nécessitent un cheminement rectiligne et un dégagement suffisant au niveau du tirage et de la coupe. Les lignes de feuilles et de profilés nécessitent de la place pour l’empilage, la découpe des rives ou l’enroulement. Les lignes de granulation doivent prévoir de l’espace pour les silos, l’ensachage et le dépoussiérage. Demandez au fournisseur un plan d’ensemble coté en unités métriques, conforme également aux conventions locales de dégagement des issues de secours.
Hauteur du bâtiment, charge au sol et manutention
Vérifiez la hauteur libre avant d’approuver un bâtiment. Les chargeurs de trémie, silos, filtres à manches, poutres de levage et conduits aériens peuvent dépasser la hauteur de l’extrudeuse. Prévoyez un itinéraire de levage pour les vis, les fourreaux, les filières, les refroidisseurs et les réducteurs. La charge au sol doit tenir compte du châssis de la machine, des trémies pleines, des réservoirs d’eau, des silos et des chariots élévateurs ; ne vous fiez pas à la seule mention générique « sol industriel ».
Séparez la circulation des piétons de celle des chariots élévateurs. Éloignez la réception de la résine du stockage propre des produits finis et réservez une zone de quarantaine pour les matières en attente de validation qualité. Une petite réserve d’espace planifiée évite souvent des pertes importantes lorsqu’un deuxième doseur, un refroidisseur plus puissant ou une nouvelle machine d’emballage est ajouté ultérieurement.
Puissance : distinguer la charge raccordée de la consommation réelle
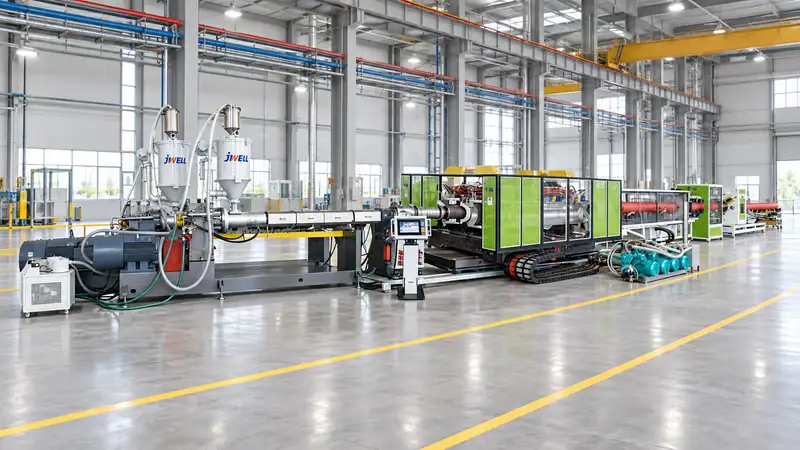
La charge installée ou raccordée indiquée par le fournisseur correspond à la somme des moteurs, résistances, pompes, ventilateurs, refroidisseurs, sécheurs, convoyeurs et commandes. La demande réelle de l’usine est inférieure et varie selon le produit et le cycle de fonctionnement. Une étude des utilités doit inclure :
- puissance nominale du moteur de l’extrudeuse et rendement de l’entraînement ;
- zones de chauffe du fourreau, de la filière et de l’adaptateur ;
- pompes à vide, pompes de refroidissement et refroidisseurs ;
- moteurs du tirage, de la coupeuse, de l’enrouleuse ou de la granuleuse ;
- sécheurs, chargeurs de matière et dépoussiérage ;
- éclairage, CVC, laboratoire et air comprimé ;
- courant de démarrage, facteur de puissance et marge du transformateur.
À titre de budget préliminaire, une machine d’extrusion de classe 300 kg/h peut nécessiter une charge raccordée de 150–250 kW ; une ligne de classe 500 kg/h peut nécessiter 250–450 kW ; et une ligne de classe 1,000 kg/h, 450–750 kW. La consommation énergétique spécifique s’exprime plus utilement en kWh par kilogramme commercialisable. Elle varie selon la résine, le débit, la température, la conception de la vis, les besoins de refroidissement et le taux d’utilisation. Demandez à la fois la charge raccordée maximale et la charge de fonctionnement prévue au débit visé.
Ne dimensionnez pas le transformateur exactement selon la plaque signalétique. Coordonnez-vous avec l’ingénieur électricien au sujet du facteur de demande, de la capacité de réserve, des harmoniques, de l’arrêt d’urgence et des exigences du fournisseur local. Un générateur ou un système de secours peut assurer la sécurité des commandes et du refroidissement, sans nécessairement être dimensionné pour alimenter toute la charge de chauffage et d’entraînement.
Eau, air comprimé et évacuation
Les lignes de tuyaux, de profilés et de feuilles nécessitent souvent une alimentation continue en eau de refroidissement. Incluez le refroidisseur, la pompe, le réservoir, la filtration, l’évacuation de la chaleur et le traitement de l’eau. Un circuit fermé réduit la consommation, mais nécessite toujours un appoint d’eau et un nettoyage périodique. Prévoyez des drains de sol et un confinement des déversements sans diriger les eaux de procédé sales vers un réseau d’eaux pluviales propre.
L’air comprimé alimente les vannes, coupeuses, actionneurs et équipements de nettoyage. Précisez la pression, le débit, le point de rosée et les exigences d’absence d’huile, au lieu de choisir uniquement un compresseur affichant une forte puissance. Un réservoir et une boucle de distribution peuvent stabiliser la pression lorsque plusieurs machines fonctionnent par cycles simultanément.
Main-d’œuvre : compter les fonctions, pas seulement les opérateurs
L’effectif direct dépend du niveau d’automatisation, de la complexité du produit et du nombre d’équipes. Une plage de départ pratique par équipe est :
| Taille de la ligne | Équipe directe d’exploitation par équipe | Fonctions typiques |
| Classe 300 kg/h | 2–4 | Opérateur de ligne, opérateur matière/emballage, aide polyvalent partagé |
| Classe 500 kg/h | 3–5 | Opérateur principal, opérateur en aval, opérateur matière/emballage, aide polyvalent partagé |
| Classe 1,000 kg/h | 5–8 | Opérateur extrudeuse, opérateurs en aval, équipe matière, soutien à l’emballage et à la qualité |
Ces chiffres excluent la maintenance, l’ingénierie, la gestion d’entrepôt et les superviseurs partagés entre les équipes. Une ligne très automatisée peut nécessiter moins de personnes en régime établi, mais doit tout de même disposer de personnel formé pour les démarrages, les changements de qualité, les changements de tamis, les alarmes et les contrôles qualité.
Implantation pour une production sûre et stable
Placez l’armoire de commande de façon que l’opérateur puisse voir les zones critiques sans se tenir dans une voie de circulation. Protégez les surfaces chaudes et prévoyez l’accès pour la consignation et le verrouillage. Faites en sorte que les changeurs de tamis, couteaux, filières, filtres et pompes à vide puissent être entretenus sans démonter des équipements sans rapport. Prévoyez un point d’échantillonnage pour contrôler les dimensions et la qualité de la matière fondue près de la ligne, et pas uniquement dans un laboratoire éloigné.
Le flux des matières doit être unidirectionnel : réception, quarantaine, séchage ou mélange, alimentation, extrusion, formage en aval, inspection, emballage et libération des produits finis. Les croisements de circulation augmentent les risques d’erreur et d’accident avec les chariots élévateurs. Repérez les utilités, arrêts d’urgence, équipements incendie et zones chimiques avant la mise en service.
Liste de contrôle préalable à la commande
Avant de signer un bon de commande, préparez une fiche d’une page sur les utilités et l’implantation, indiquant les dimensions des produits, les qualités de résine, les débits maximal et normal, les heures de fonctionnement, les dimensions du bâtiment, la capacité du transformateur, la température de l’eau de refroidissement, les données d’air comprimé, le plan d’effectifs et les hypothèses d’extension. Envoyez-la au fournisseur d’équipements et à votre bureau d’études local.
Le meilleur plan d’usine réserve de l’espace à la maintenance et aux évolutions futures. Une ligne qui tient sur le papier, mais ne permet ni de sortir une vis, ni de stocker la résine, ni de disposer d’une marge de transformateur, coûtera plus cher que les mètres carrés supplémentaires prévus au départ.
Avant de finaliser un bail immobilier ou une commande de transformateur, demandez à Jwell Anhui un plan coté et un calendrier des utilités correspondant précisément à votre produit, votre débit et votre niveau d’automatisation.
Planifiez votre usine d’extrusion avec Jwell
Avant de signer un bail ou de commander un transformateur, envoyez les dimensions de vos produits, le débit visé, les qualités de résine et les plans du bâtiment à Jwell Anhui. Nos ingénieurs peuvent préparer un plan de ligne, un calendrier des utilités et une recommandation d’effectif adaptés à votre projet de ligne d’extrusion de tuyaux.
FAQ
Ces estimations d’espace incluent-elles les entrepôts ?
Elles comprennent une réserve modeste pour les matières, l’emballage et les allées, mais pas un grand entrepôt de produits finis ou un magasin de matières premières à grande hauteur.
Comment réduire la demande électrique ?
Améliorez le taux d’utilisation, choisissez des entraînements et des résistances efficaces, récupérez la chaleur lorsque cela est pratique, maîtrisez l’eau de refroidissement et évitez de faire fonctionner à faible charge des équipements surdimensionnés.
Un seul opérateur peut-il faire fonctionner une ligne complète ?
Parfois en régime établi, mais les effectifs doivent assurer en toute sécurité le démarrage, les contrôles qualité, la manutention des matières, les changements et la gestion des urgences.
Quelles informations demander au fournisseur ?
Demandez un plan d’ensemble, la charge raccordée, la consommation prévue en kWh/kg, les besoins en eau et en air, les données acoustiques, les dégagements nécessaires à la maintenance et une recommandation d’effectif fondée sur votre assortiment de produits.





