
Ekstrusi panas cocok untuk paduan sulit dan bentuk kompleks. Ekstrusi dingin menghasilkan toleransi lebih ketat, hasil akhir permukaan lebih baik, dan sering kali penggunaan energi lebih rendah. Pilih ekstrusi panas untuk logam besar yang sulit dibentuk dan geometri kompleks; pilih ekstrusi dingin saat presisi, kualitas permukaan, dan kekuatan akibat pengerasan regangan menjadi pertimbangan.
Artikel ini memberikan definisi jelas untuk kedua proses, membandingkan mekanisme dan komprominya, serta memandu keputusan berdasarkan material, bentuk, biaya, dan skala produksi.
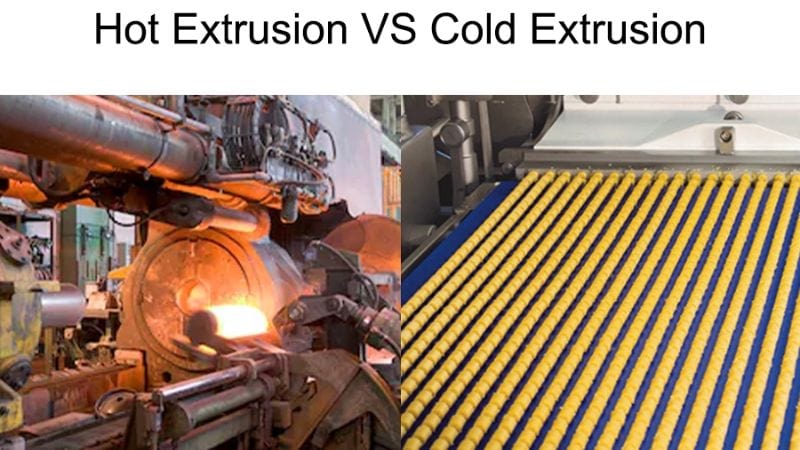
Definisi: Apa Itu Ekstrusi Panas dan Ekstrusi Dingin?
Kedua proses berbeda dalam suhu, perilaku material, kebutuhan perkakas, dan aplikasi umum. Perbedaannya terlihat pada sifat mekanis, hasil akhir permukaan, dan skala produksi.
Ekstrusi Panas
- Prinsip Proses: Logam didorong melewati cetakan saat dipanaskan hingga melebihi suhu rekristalisasinya.
- Dampak Utama Panas: Mengurangi tegangan alir logam sehingga paduan yang sulit (misalnya baja dan titanium) dapat dibentuk dengan gaya lebih rendah.
- Struktur Material: Menghasilkan struktur butir yang lebih kasar, sehingga meningkatkan keuletan tetapi mungkin menurunkan kekuatan dibandingkan komponen yang dikerjakan dingin.
- Dampak terhadap Perkakas: Suhu tinggi dapat memperpendek masa pakai perkakas akibat peningkatan keausan dan oksidasi.
Ekstrusi Dingin:
- Prinsip Proses: Logam didorong melewati cetakan pada atau di dekat suhu ruang dengan tekanan yang jauh lebih tinggi. Proses pelumasan khusus (misalnya lapisan fosfat yang dipadukan dengan oli pelumas) sangat penting untuk mencegah kemacetan dan memastikan kualitas permukaan unggul.
- Sifat Material: Proses ini mengeraskan material melalui pengerjaan dingin, meningkatkan kekuatan luluh dan ketahanan lelahnya. Hal ini sangat bermanfaat untuk komponen seperti pengencang dan roda gigi.
- Kebutuhan Perkakas & Pelumasan: Perkakas harus mampu menahan tegangan yang sangat tinggi. Kestabilan dimensinya lebih baik karena tidak mengalami siklus panas, tetapi pelumasan efektif (lapisan fosfat + sistem oli) sangat penting untuk mengendalikan gesekan, mengurangi keausan, serta menjamin hasil akhir komponen dan umur pakai perkakas.
Ekstrusi Panas vs. Ekstrusi Dingin: Apa Perbedaannya?
Ekstrusi panas menggunakan suhu tinggi untuk melunakkan logam dan mengurangi gaya pembentukan; ekstrusi dingin mempertahankan suhu di sekitar suhu ruang untuk menjaga kekuatan dan hasil akhir permukaan. Setiap metode mengubah aliran material, tegangan perkakas, toleransi, dan kebutuhan pemrosesan lanjutan dengan cara yang berbeda.
Perbedaan Masukan: Kondisi billet, jenis energi (termal vs. mekanis)
Pada ekstrusi panas, billet masukan dipanaskan sehingga memerlukan energi termal yang signifikan. Pemanasan awal ini melunakkan material dan memudahkan deformasi. Sebaliknya, ekstrusi dingin dimulai dengan billet bersuhu ruang dan hanya mengandalkan gaya mekanis (tekanan) yang kuat untuk menghasilkan deformasi. Karena itu, material harus dipilih dengan cermat berdasarkan sifat pengerjaan dinginnya.
Perbedaan Keluaran: Sifat Komponen langsung setelah pengepresan
Komponen hasil ekstrusi panas sering memerlukan perlakuan panas lanjutan untuk mencapai sifat mekanis yang diinginkan. Hasil akhir permukaannya mungkin lebih kasar dan memerlukan pemesinan sekunder. Komponen hasil ekstrusi dingin memiliki hasil akhir permukaan lebih baik, sifat mekanis yang meningkat karena pengerasan regangan (seperti kekuatan tarik dan kekerasan yang lebih tinggi), serta sering kali toleransi dimensi lebih ketat, sehingga kebutuhan penyelesaian lanjutan dapat berkurang atau dihilangkan.
Kecepatan & Skala: Perbandingan laju produksi dan ukuran komponen umum
Ekstrusi panas, terutama untuk profil besar, dapat menjadi proses kontinu yang lebih cepat dan ideal untuk proses panjang serta komponen struktural besar. Ekstrusi dingin terkadang lebih lambat untuk tiap operasi karena gaya yang lebih tinggi, tetapi unggul dalam produksi volume tinggi untuk komponen kecil dan rumit yang menuntut presisi dan konsistensi.
Perbandingan Alur Kerja Proses
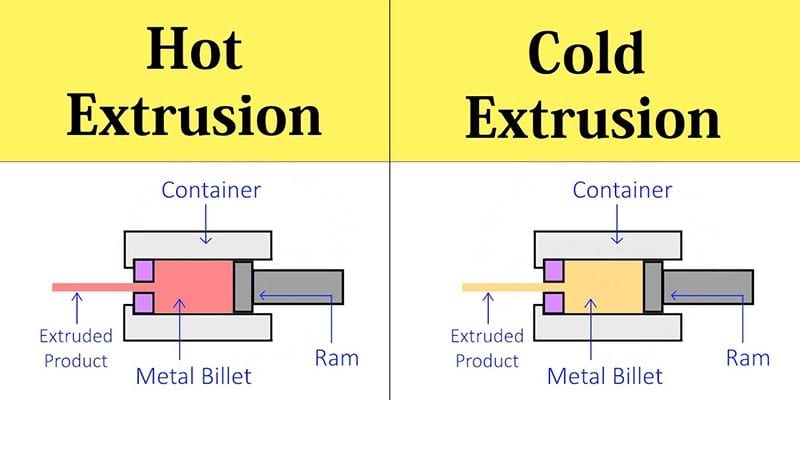
Ekstrusi panas memanaskan billet—sering kali hingga 300–600°C untuk aluminium atau lebih tinggi untuk baja—sebelum mendorongnya melewati cetakan. Pemanasan menurunkan kekuatan luluh dan meningkatkan keuletan sehingga kecepatan ram yang digunakan lebih tinggi dan tonase pres lebih rendah dibandingkan kekuatan material. Keseragaman suhu dan oksidasi billet harus dikendalikan.
Ekstrusi dingin dimulai dengan billet bersuhu ruang atau sedikit hangat dan mengandalkan tekanan pembentukan yang lebih tinggi. Biasanya digunakan beberapa tahap (maju, mundur, gabungan) dengan pelumasan dan toleransi cetakan rapat untuk membatasi kerusakan permukaan.
Setelah ekstrusi panas, biasanya diperlukan anil, pengawetan asam, atau pemesinan untuk mengoreksi pertumbuhan butir atau kerak permukaan. Komponen hasil ekstrusi dingin biasanya memerlukan lebih sedikit pemesinan, tetapi membutuhkan perkakas dan pres yang kokoh untuk menangani gaya lebih besar.
Keunggulan & Keterbatasan: Tinjauan Seimbang
Ekstrusi panas Ekstrusi panas memudahkan pembentukan paduan sulit karena suhu tinggi menurunkan tegangan alir. Hal ini mengurangi tonase pres dan keausan perkakas serta memungkinkan pembuatan profil kompleks, dinding tipis, dan rongga berongga dengan banyak ruang secara lebih andal.
Namun, hasil akhir permukaan dan presisi dimensinya lebih rendah. Komponen hasil ekstrusi panas sering memerlukan pemesinan sekunder atau perlakuan panas untuk memenuhi toleransi ketat dan persyaratan permukaan.
Ekstrusi dingin Ekstrusi dingin menghasilkan toleransi lebih ketat dan permukaan lebih halus langsung dari cetakan. Kekuatan meningkat melalui pengerasan regangan, yang bermanfaat untuk komponen kecil berkekuatan tinggi dan produksi cepat komponen yang konsisten.
Pemrosesan dingin memerlukan beban pembentukan dan perkakas yang lebih kuat. Proses ini membatasi jenis paduan yang dapat dibentuk pada suhu ruang serta memerlukan pelumasan dan penanganan cermat untuk menghindari retak.
Gunakan tabel perbandingan singkat ini untuk memilih proses yang tepat sesuai kebutuhan Anda:
| Faktor | Ekstrusi Panas | Ekstrusi Dingin |
| Kemampuan bentuk paduan yang sulit | Sangat baik | Terbatas |
| Tegangan perkakas / tonase pres | Lebih rendah | Lebih tinggi |
| Hasil akhir permukaan & toleransi | Lebih buruk; sering perlu penyelesaian. | Lebih baik; toleransi lebih ketat. |
| Dampak terhadap Kekuatan | Mungkin memerlukan perlakuan panas. | Pengerasan regangan meningkatkan kekuatan. |
| Aplikasi Umum | Profil besar dan kompleks. | Komponen presisi kecil. |
Ambil Langkah Berikutnya bersama JWELL
Ekstrusi panas ideal untuk membentuk paduan kuat menjadi profil kompleks, sedangkan ekstrusi dingin unggul dalam produksi skala besar komponen berpresisi tinggi yang diperkeras melalui pengerjaan. JWELL adalah mitra tepercaya untuk menerjemahkan kebutuhan manufaktur ini menjadi solusi ekstrusi yang andal dan berkualitas tinggi.
Jangan lewatkan kesempatan untuk menjelajahi rangkaian lengkap solusi ekstrusi khusus—kunjungi halaman produk sekarang untuk melihat spesifikasi produk terperinci, contoh aplikasi, serta . Tim kami dapat membantu menemukan sistem yang sesuai dengan proses dan sasaran bisnis Anda.
Jika Anda merencanakan proyek baru atau meningkatkan lini produksi saat ini, untuk informasi lebih lanjut.





