
廃材が発生する前に工程を管理することが、 プラスチックパイプ押出 で廃棄物を最も迅速に減らす方法です。供給と溶融温度を安定させ、立ち上げや段取り替えの時間を短縮し、寸法を連続測定します。また、製品規格で認められている再生材は分別します。廃棄量は月次合計だけでなく、原因別に良品一kg当たりの廃棄kg数で追跡し、最も大きな損失から改善します。
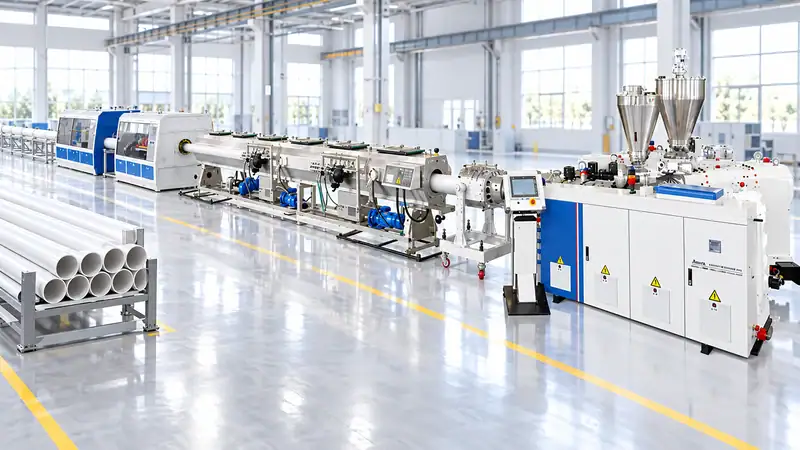
パイプ押出工程で廃材が発生する原因
材料損失の大部分は、次の六つに分類されます。
- 立ち上げ・停止時の端材:温度、圧力、冷却、引取速度が安定するまでに生産される材料。
- 寸法不良品:肉厚、外径、真円度、長さが規格外のもの。
- 表面・外観不良:メルトフラクチャー、ダイライン、黒点、気泡、シルバーストリーク、変色。
- 段取り替え時の損失:パージ、色替え、樹脂替え、ダイや金型の調整。
- 下流工程での切り落とし:切断端、ベル端・ソケット端のトリミング、穴あけ、取扱い時の損傷。
- 汚染または未承認の再生材:配合に安全に戻せない材料。
各分類を個別に測定してください。別の製品で一時的にトリミング量が減れば、立ち上げ端材が増えていてもライン全体の廃棄率は低く見えることがあります。原因別のデータを使えば、見せかけの改善を防げます。
1. 材料供給を安定させる
安定したパイプ生産の土台は、安定した材料供給です。配合精度、複数の添加剤、頻繁な製品切替の必要性に応じて、重量式計量供給装置を使用します。供給装置の校正は、工場試験用材料だけでなく、実際の材料のかさ密度で確認してください。必要に応じて樹脂を乾燥させ、開封した袋を湿気から守り、ホッパー内でのブリッジを防ぎます。
PVCでは、安定剤、耐衝撃改良剤、充填材、潤滑剤のバランスが可塑化と表面品質に影響します。ポリオレフィン管では、含水率、汚染、添加剤の分散が溶融強度と寸法に関わります。各材料にロット番号を付け、管理された配合を使用すれば、作業者が記録のない材料を加えて工程上の問題を補正することを防げます。
2. ダイの手前で溶融状態を管理する
押出機の温度ゾーンは、個別のヒーター設定値ではなく、一連の工程プロファイルとして扱います。アダプターまたはダイ付近で溶融温度と圧力を監視してください。圧力が徐々に上昇する傾向は、スクリーンの汚れ、水分、材料劣化、供給不良を示している可能性があります。
適切なスクリーンチェンジャーを使用し、点検を開始する圧力上限を定めます。滞留時間が長すぎたり温度が高すぎたりすると、黒点が発生し、熱に弱いポリマーが劣化することがあります。温度や混練が不十分な場合は、未溶融粒子や融着不良が生じます。必要な分散性と表面品質を確保できる範囲で、溶融温度を安定させ、できるだけ低く保つことが目標です。
3. 急がずに立ち上げ時間を短縮する
ポリマーを供給する前に、配合、金型、冷却水、引取装置、検査機器を準備します。標準化した立ち上げ手順には、昇温確認、スクリュー回転数の段階設定、ダイの芯出し、真空度、冷却温度、引取速度との同期、最初の合格測定値を明記します。
経験豊富な作業者一人の判断に頼らず、目標範囲を記載した立ち上げチェックリストを使用してください。最初の良品パイプができるまでに使った材料のkg数と、最初の溶融から品質承認までの分数を記録します。立ち上げ時の損失が大きい場合は、熱安定化、ダイ調整、真空校正、下流工程とのタイミング、検査の遅れのどれが原因かを確認します。
4. 下流工程で寸法を安定させる
サイジングスリーブ、真空タンク、冷却システム、引取装置、カッターは一体のシステムとして機能します。水温や流量のむらは、真円度や肉厚のばらつきを招きます。押出量が一定でも、引取装置の滑りや速度変動で肉厚が変わります。ベルト、ローラー、シールの摩耗は、単なる保全上の問題ではなく、工程リスクとして扱ってください。
オンラインで外径、肉厚、レーザー検査を行えば、コイルや束全体が規格外になる前に変動を検知できます。警報に明確な対応手順を結び付けます。ラインを減速する、芯出しを調整する、冷却を点検する、圧力を確認する、または停止して隔離する、といった対応です。作業者が各警報に必要な処置を把握して初めて、測定が役立ちます。
5. 段取り替えとパージの損失を減らす
樹脂の種類、色、直径ごとに製品をまとめ、難しい切替を減らすスケジュールを組みます。可能であれば、濃色より先に淡色を生産します。現行の注文を生産している間に、次のダイ、サイジング工具、配合、包装を準備します。計画的なパージ材は、汚染材や由来不明の材料と分けてください。
適切なパージ方法は、ポリマーと機械によって異なります。機械的な清掃、承認済みパージ剤、速度を制御した切替には、それぞれ適した場面があります。スクリュー、バレル、ダイを傷める無理な近道は避けてください。段取り替えごとのkg数と所要分数を記録します。毎日の小さな改善でも、一度きりの設備更新を上回る効果を得られることがあります。
6. 規格に従って再生材を使用する
再生材を使えばバージン材の消費を減らせますが、すべてのパイプに適しているわけではありません。圧力管、飲料水管などの規制対象製品では、社内再生材の使用が制限・禁止されている場合や、配合とトレーサビリティの検証が必要な場合があります。廃棄KPIを下げるためだけに、重要製品へ再生材を混ぜてはいけません。
再生材はポリマー、色、製品グレード、汚染状態ごとに分別します。清浄な立ち上げ端材は、床掃除の回収物や異種材のスクラップと分けて保管してください。供給に影響する場合は、再生材の含水率、かさ密度、粒度を測定します。配合での最大使用率を定め、機械的性能、寸法、長期性能を検証してください。
7. 予防保全で不良を防ぐ
摩耗したダイ、サイジングスリーブ、真空シール、引取ベルト、カッター、温度センサーは、繰り返し廃材を発生させます。故障モードに基づく保全計画を立てます。ダイリップの堆積物、サイジング工具の摩耗、センサー校正、スクリーン交換時の圧力を確認してください。真空タンクの小さな漏れや熱電対のずれでも、何時間も生産が不安定になることがあります。
予備部品は、生産停止につながる廃棄原因と関連付けます。ヒーター、熱電対、センサー、シール、カッターブレード、ベルト、スクリーン、重要バルブなどです。交換部品は清潔に保ってラベルを付け、急な段取り替えで汚染が持ち込まれないようにします。
8. 適切なKPIを追跡する
日次ダッシュボードには、次の項目を含めます。
- 総廃棄率:廃棄kg ÷ 投入kg × 100。
- 初回合格率:販売可能なkg ÷ 投入kg × 100。
- 注文ごとの立ち上げ端材:立ち上げ時のkg ÷ 注文kg。
- 段取り替え時の損失:段取り替えごとのパージ・切替時のkg数。
- 寸法不良率:寸法が原因の不良kg ÷ 投入kg。
- エネルギー原単位:kWh ÷ 販売可能なkg。
製品、シフト、作業者、樹脂ロット、金型セット別に数値を確認します。通常、パレート図を使うと主な原因を一つか二つ特定できます。複数の変数を一度に変える前に、四週間分の基準値を設定してください。
実践的な30日間の改善計画
第一週は廃棄物の各分類を計量し、秤を確認します。第二週は立ち上げ手順と寸法検査シートを標準化します。第三週は生産量の最も多いSKUで供給、冷却、引取の安定性を調整します。第四週は再生材の規則、段取り替え順序、予防保全の所見を確認します。測定サイクルを繰り返し、各改善の金銭的価値を算出してください。
新しい プラスチックパイプ押出ラインを検討する際は、設計が廃棄削減をどう支えるか、供給元に確認してください。重量式計量供給、溶融圧力の監視、自動温度制御、安定した真空校正、オンライン寸法検査、迅速な金型交換、データ記録などです。最も参考になる回答には、予想される立ち上げ時のkg数、定常運転時の歩留まり、測定精度、数値の前提条件が含まれます。
Jwell安徽は、現在のスクラップデータや製品仕様を確認し、歩留まりと品質の測定可能な目標を設定したパイプ押出構成を提案できます。
パイプラインの廃棄削減レビューを依頼する
現在のスクラップ内訳、パイプの材料、直径範囲、目標押出量を、 Jwellお問い合わせページからお送りください。工程制御と、 プラスチックパイプ押出ライン 寸法の安定、立ち上げ端材の削減、歩留まりの測定可能な改善を実現する構成をご提案します。
よくある質問
立ち上げ端材はすべてリサイクルできますか?
必ずしもそうではありません。清浄で識別可能であり、製品仕様で認められている場合に限り、リサイクルできることがあります。
適切な廃棄目標はどのくらいですか?
ポリマー、パイプ規格、直径範囲、段取り替えの頻度によって異なります。一般的な割合をそのまま当てはめるのではなく、測定した基準値を設定し、最も大きな原因から改善してください。
重量式計量供給で廃棄をなくせますか?
いいえ。配合の一貫性を高め、ばらつきを減らせますが、ダイの状態、冷却、引取、作業者の対応も重要です。
不良品を減らすためにライン速度を落とすべきですか?
場合によりますが、速度を落とせば常にコストが最小になるとは限りません。安定稼働時の各条件で、スクラップkg数、kg当たりのエネルギー、人件費、処理量を比較してください。





