
วิธีที่เร็วที่สุดในการลดของเสียจาก การรีดขึ้นรูปท่อพลาสติก คือควบคุมกระบวนการก่อนเกิดของเสีย: ทำให้การป้อนและอุณหภูมิหลอมมีเสถียรภาพ ลดเวลาเริ่มเดินเครื่องและเปลี่ยนงาน วัดขนาดอย่างต่อเนื่อง และแยกวัสดุบดกลับที่อนุญาตตามมาตรฐานผลิตภัณฑ์ ติดตามของเสียเป็นกิโลกรัมต่อกิโลกรัมผลิตภัณฑ์ที่จำหน่ายได้ แยกตามสาเหตุ ไม่ใช่ยอดรวมรายเดือน เพื่อให้ทีมแก้ไขการสูญเสียก้อนใหญ่ที่สุดก่อน
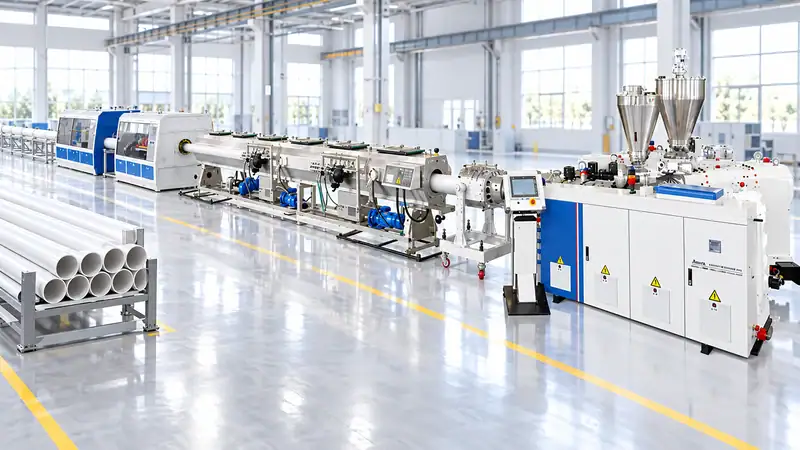
แหล่งที่มาของของเสียจากการรีดขึ้นรูปท่อ
การสูญเสียวัสดุส่วนใหญ่แบ่งได้เป็นหกหมวด:
- ของเสียช่วงเริ่มและหยุดเครื่อง:วัสดุที่ผลิตระหว่างการทำให้อุณหภูมิ แรงดัน การหล่อเย็น และความเร็วชุดดึงมีเสถียรภาพ
- ชิ้นงานไม่ผ่านมิติ:ความหนาผนัง เส้นผ่านศูนย์กลางภายนอก ความรี หรือความยาวอยู่นอกข้อกำหนด
- ข้อบกพร่องด้านพื้นผิวและรูปลักษณ์:การแตกร้าวของหลอม รอยเส้นจากดาย จุดดำ ฟองอากาศ รอยริ้ว/ฝ้าจากการไหลของหลอม (splay) หรือสีเปลี่ยน
- การสูญเสียระหว่างเปลี่ยนงาน:การไล่วัสดุ การเปลี่ยนสี เปลี่ยนเรซิน และการปรับดายหรือเครื่องมือ
- เศษตัดปลายน้ำ:การตัดปลาย การตัดแต่งปากบานหรือข้อต่อ การเจาะ และความเสียหายจากการจัดการ
- วัสดุบดกลับปนเปื้อนหรือไม่ได้รับอนุมัติ:วัสดุที่ไม่สามารถนำกลับเข้าสูตรได้อย่างปลอดภัย
วัดแต่ละหมวดแยกกัน สายการผลิตอาจแสดงอัตราของเสียรวมที่ลดลงทั้งที่ของเสียช่วงเริ่มเครื่องเพิ่มขึ้น หากผลิตภัณฑ์อื่นมีเศษตัดลดลงชั่วคราว ข้อมูลแยกตามสาเหตุช่วยป้องกันการประเมินการปรับปรุงที่ผิดพลาด
1. ทำให้การป้อนวัสดุมีเสถียรภาพ
การป้อนที่สม่ำเสมอเป็นพื้นฐานของท่อที่สม่ำเสมอ ใช้การจ่ายแบบกราวิเมตริกเมื่อความแม่นยำของสูตร การใช้สารเติมแต่งหลายชนิด หรือการเปลี่ยนผลิตภัณฑ์บ่อยครั้งทำให้คุ้มค่า ตรวจสอบการปรับเทียบเครื่องป้อนที่ความหนาแน่นรวมจริงของวัสดุ ไม่ใช่เฉพาะวัสดุทดสอบจากโรงงาน ทำให้เรซินแห้งเมื่อจำเป็น ป้องกันถุงที่เปิดแล้วจากความชื้น และหลีกเลี่ยงการเกิดสะพานวัสดุในฮอปเปอร์
สำหรับ PVC ความสมดุลของสารทำให้เสถียร สารปรับแรงกระแทก ฟิลเลอร์ และสารหล่อลื่นมีผลต่อการหลอมรวมและคุณภาพพื้นผิว สำหรับท่อโพลิโอเลฟิน ความชื้น การปนเปื้อน และการกระจายตัวของสารเติมแต่งส่งผลต่อความแข็งแรงของหลอมและขนาด จัดเก็บแต่ละองค์ประกอบพร้อมหมายเลขล็อตและใช้สูตรควบคุม เพื่อไม่ให้ผู้ปฏิบัติงานแก้ปัญหากระบวนการด้วยการเติมวัสดุที่ไม่ได้บันทึก
2. ควบคุมหลอมก่อนเข้าดาย
ควรมองโซนอุณหภูมิของเครื่องอัดรีดเป็นโปรไฟล์กระบวนการ ไม่ใช่ตัวเลขฮีตเตอร์แยกจากกัน ตรวจสอบอุณหภูมิและแรงดันหลอมบริเวณอะแดปเตอร์หรือดาย แนวโน้มแรงดันที่ค่อยๆ เพิ่มอาจบ่งชี้ว่าตะแกรงกรองปนเปื้อน มีความชื้น วัสดุเสื่อมสภาพ หรือมีปัญหาการป้อน
ใช้ชุดเปลี่ยนตะแกรงที่เหมาะสมและกำหนดขีดจำกัดแรงดันที่กระตุ้นให้ตรวจสอบ เวลาพำนักนานเกินไปและอุณหภูมิสูงอาจทำให้เกิดจุดดำและทำให้พอลิเมอร์ที่ไวต่อความร้อนเสื่อมสภาพ อุณหภูมิหรือการผสมไม่เพียงพออาจทำให้มีอนุภาคที่ยังไม่หลอมและการหลอมรวมอ่อน เป้าหมายคือให้หลอมมีเสถียรภาพที่อุณหภูมิต่ำที่สุดซึ่งยังทำให้การกระจายตัวและคุณภาพพื้นผิวเป็นไปตามต้องการ
3. ลดเวลาเริ่มเดินเครื่องโดยไม่เร่งรีบ
เตรียมสูตร เครื่องมือ น้ำหล่อเย็น ชุดดึง และอุปกรณ์ตรวจสอบก่อนป้อนพอลิเมอร์ ขั้นตอนเริ่มเดินเครื่องมาตรฐานควรกำหนดการยืนยันความร้อน ระดับความเร็วสกรู การจัดศูนย์ดาย ระดับสุญญากาศ อุณหภูมิหล่อเย็น การซิงโครไนซ์ชุดดึง และค่าที่วัดได้ครั้งแรกซึ่งยอมรับได้
ใช้รายการตรวจสอบเริ่มเดินเครื่องพร้อมช่วงเป้าหมาย แทนการพึ่งพาผู้ปฏิบัติงานที่มีประสบการณ์เพียงคนเดียว บันทึกจำนวนกิโลกรัมที่ใช้ก่อนผลิตท่อชิ้นแรกที่ดี และจำนวนนาทีตั้งแต่เริ่มมีหลอมจนถึงอนุมัติคุณภาพ หากการสูญเสียช่วงเริ่มเดินเครื่องสูง ให้ทบทวนว่าสาเหตุเกิดจากการทำให้อุณหภูมิเสถียร การปรับดาย การปรับเทียบสุญญากาศ จังหวะอุปกรณ์ปลายน้ำ หรือความล่าช้าในการตรวจสอบ
4. รักษาขนาดให้คงที่ในอุปกรณ์ปลายน้ำ
ปลอกสอบเทียบ ถังสุญญากาศ ระบบหล่อเย็น ชุดดึง และเครื่องตัดทำงานเป็นระบบเดียวกัน อุณหภูมิหรือตัวแปรการไหลของน้ำที่ไม่สม่ำเสมออาจทำให้เกิดความรีและความแปรผันของความหนาผนัง การลื่นของชุดดึงหรือความเร็วผันผวนทำให้ความหนาผนังเปลี่ยน แม้อัตราของเครื่องอัดรีดจะคงที่ สายพาน ลูกกลิ้ง และซีลที่สึกหรอควรถูกมองเป็นความเสี่ยงต่อกระบวนการ ไม่ใช่เพียงปัญหาบำรุงรักษา
การตรวจสอบเส้นผ่านศูนย์กลาง ความหนาผนัง หรือเลเซอร์แบบออนไลน์ตรวจจับการเบี่ยงเบนได้ก่อนที่ม้วนหรือชุดผลิตภัณฑ์ทั้งหมดจะไม่เป็นไปตามข้อกำหนด เชื่อมสัญญาณเตือนเข้ากับแผนตอบสนองที่ชัดเจน: ลดความเร็วสายการผลิต ปรับการจัดศูนย์ ตรวจสอบการหล่อเย็น ตรวจสอบแรงดัน หรือหยุดและแยกกักสินค้า การวัดจะมีประโยชน์ก็ต่อเมื่อผู้ปฏิบัติงานรู้ว่าต้องดำเนินการอย่างไรเมื่อเกิดสัญญาณเตือน
5. ลดการสูญเสียจากการเปลี่ยนงานและไล่วัสดุ
จัดกลุ่มผลิตภัณฑ์ตามตระกูลเรซิน สี และเส้นผ่านศูนย์กลาง เพื่อให้ตารางการผลิตลดการเปลี่ยนงานที่ยุ่งยาก เมื่อทำได้ให้ผลิตสีอ่อนก่อนสีเข้ม เตรียมดายถัดไป เครื่องมือสอบเทียบ สูตร และบรรจุภัณฑ์ระหว่างที่คำสั่งซื้อปัจจุบันกำลังผลิต แยกวัสดุไล่ระบบที่วางแผนไว้จากวัสดุปนเปื้อนหรือไม่ทราบชนิด
วิธีไล่วัสดุที่เหมาะสมขึ้นอยู่กับพอลิเมอร์และเครื่องจักร การทำความสะอาดเชิงกล สารไล่วัสดุที่ได้รับอนุมัติ และการเปลี่ยนความเร็วอย่างควบคุมล้วนมีบทบาท หลีกเลี่ยงทางลัดที่รุนแรงซึ่งทำให้สกรู กระบอก หรือดายเสียหาย บันทึกกิโลกรัมและนาทีต่อการเปลี่ยนงาน การปรับปรุงเล็กน้อยที่ทำซ้ำทุกวันอาจให้ผลมากกว่าการอัปเกรดอุปกรณ์ครั้งเดียว
6. ใช้วัสดุบดกลับตามข้อกำหนด
วัสดุบดกลับช่วยลดการใช้วัสดุใหม่ได้ แต่ไม่เหมาะกับท่อทุกประเภทโดยอัตโนมัติ ท่อรับแรงดัน ท่อน้ำดื่ม และผลิตภัณฑ์อื่นที่อยู่ภายใต้ข้อกำกับดูแลอาจจำกัดหรือห้ามใช้วัสดุบดกลับภายใน หรืออาจต้องใช้สูตรและการสอบกลับที่ผ่านการตรวจสอบรับรอง ห้ามผสมวัสดุบดกลับลงในผลิตภัณฑ์สำคัญเพียงเพื่อให้ตัวชี้วัดของเสียลดลง
แยกวัสดุบดกลับตามพอลิเมอร์ สี เกรดผลิตภัณฑ์ และสถานะการปนเปื้อน เก็บชิ้นงานเริ่มเครื่องที่สะอาดแยกจากเศษกวาดพื้นและเศษวัสดุผสม ตรวจสอบความชื้น ความหนาแน่นรวม และขนาดอนุภาค หากตัวแปรเหล่านี้มีผลต่อการป้อน กำหนดเปอร์เซ็นต์สูงสุดในสูตรและตรวจสอบสมรรถนะเชิงกล มิติ และระยะยาว
7. ป้องกันข้อบกพร่องด้วยการบำรุงรักษาเชิงป้องกัน
ดาย ปลอกสอบเทียบ ซีลสุญญากาศ สายพานชุดดึง เครื่องตัด และเซนเซอร์อุณหภูมิที่สึกหรอทำให้เกิดของเสียซ้ำๆ จัดทำแผนบำรุงรักษาตามรูปแบบความขัดข้อง: ตรวจสอบคราบสะสมที่ปากดาย ตรวจดูการสึกหรอของเครื่องมือสอบเทียบ ตรวจสอบการปรับเทียบเซนเซอร์ และบันทึกแรงดันขณะเปลี่ยนตะแกรงกรอง รอยรั่วเล็กน้อยในถังสุญญากาศหรือเทอร์โมคัปเปิลที่ค่าคลาดเคลื่อนอาจทำให้การผลิตไม่เสถียรหลายชั่วโมง
ควรเชื่อมโยงอะไหล่กับสาเหตุของของเสียที่ทำให้การผลิตหยุด เช่น ฮีตเตอร์ เทอร์โมคัปเปิล เซนเซอร์ ซีล ใบมีดตัด สายพาน ตะแกรงกรอง และวาล์วสำคัญ ทำความสะอาดและติดป้ายกำกับชิ้นส่วนเปลี่ยน เพื่อไม่ให้การเปลี่ยนงานอย่างเร่งรีบทำให้เกิดการปนเปื้อน
8. ติดตาม KPI ที่เหมาะสม
ใช้แดชบอร์ดรายวันซึ่งมีข้อมูลต่อไปนี้:
- อัตราของเสียรวม:กก.ของเสีย ÷ กก.วัตถุดิบเข้า × 100.
- ผลผลิตผ่านครั้งแรก:กก.สินค้าที่จำหน่ายได้ ÷ กก.วัตถุดิบเข้า × 100.
- เศษวัสดุช่วงเริ่มเครื่องต่อคำสั่งซื้อ:กก.ช่วงเริ่มเครื่อง ÷ กก.ต่อคำสั่งซื้อ.
- การสูญเสียระหว่างเปลี่ยนงาน:กก.วัสดุไล่ระบบและเปลี่ยนงานต่อครั้ง
- อัตราการปฏิเสธเนื่องจากขนาด:กก.ที่ถูกปฏิเสธเนื่องจากขนาด ÷ กก.วัตถุดิบเข้า.
- ความเข้มข้นการใช้พลังงาน:kWh ÷ กก.สินค้าที่จำหน่ายได้.
ทบทวนตัวเลขแยกตามผลิตภัณฑ์ กะ ผู้ปฏิบัติงาน ล็อตเรซิน และชุดเครื่องมือ แผนภูมิพาเรโตมักช่วยระบุสาเหตุหลักหนึ่งหรือสองประการ กำหนดค่าฐานเป็นเวลาต่อเนื่องสี่สัปดาห์ก่อนเปลี่ยนตัวแปรหลายรายการพร้อมกัน
แผนปรับปรุงเชิงปฏิบัติ 30 วัน
สัปดาห์แรก ชั่งน้ำหนักของเสียทุกหมวดและตรวจสอบเครื่องชั่ง สัปดาห์ที่สอง กำหนดมาตรฐานการเริ่มเครื่องและแบบฟอร์มตรวจสอบขนาด สัปดาห์ที่สาม ปรับการป้อน การหล่อเย็น และความเสถียรของชุดดึงใน SKU ที่มียอดผลิตสูงสุด สัปดาห์ที่สี่ ทบทวนกฎการใช้วัสดุบดกลับ ลำดับการเปลี่ยนงาน และผลการบำรุงรักษาเชิงป้องกัน ทำวงจรวัดซ้ำและคำนวณมูลค่าทางการเงินของการปรับปรุงแต่ละข้อ
เมื่อประเมิน สายการรีดขึ้นรูปท่อพลาสติกใหม่ ให้ถามซัพพลายเออร์ว่าการออกแบบช่วยลดของเสียอย่างไร เช่น การจ่ายแบบกราวิเมตริก การตรวจสอบแรงดันหลอม การควบคุมอุณหภูมิอัตโนมัติ การปรับเทียบสุญญากาศที่เสถียร การตรวจสอบขนาดออนไลน์ การเปลี่ยนเครื่องมืออย่างรวดเร็ว และการบันทึกข้อมูล คำตอบที่มีประโยชน์ที่สุดจะระบุจำนวนกิโลกรัมที่คาดว่าจะเสียช่วงเริ่มเดินเครื่อง ผลผลิตในสภาวะคงตัว ความแม่นยำในการวัด และเงื่อนไขเบื้องหลังตัวเลขเหล่านั้น
Jwell Anhui สามารถทบทวนข้อมูลเศษวัสดุหรือข้อกำหนดผลิตภัณฑ์ปัจจุบันของคุณ และเสนอรูปแบบการรีดขึ้นรูปท่อพร้อมเป้าหมายผลผลิตและคุณภาพที่วัดได้
ขอรับการประเมินการลดของเสียสำหรับสายการผลิตท่อของคุณ
ส่งรายละเอียดของเสีย วัสดุท่อ ช่วงเส้นผ่านศูนย์กลาง และกำลังการผลิตเป้าหมายผ่าน หน้าติดต่อ Jwell. เราสามารถแนะนำระบบควบคุมกระบวนการและ สายการรีดขึ้นรูปท่อพลาสติก ที่กำหนดค่าเพื่อให้ขนาดมีเสถียรภาพ ลดเศษช่วงเริ่มเครื่อง และเพิ่มผลผลิตอย่างวัดผลได้
คำถามที่พบบ่อย
เศษวัสดุช่วงเริ่มเครื่องนำไปรีไซเคิลได้ทั้งหมดหรือไม่?
ไม่จำเป็นเสมอไป อาจรีไซเคิลได้เฉพาะเมื่อสะอาด ระบุชนิดได้ และข้อกำหนดผลิตภัณฑ์อนุญาต
เป้าหมายของเสียที่ดีควรเป็นเท่าใด?
ขึ้นอยู่กับพอลิเมอร์ มาตรฐานท่อ ช่วงเส้นผ่านศูนย์กลาง และความถี่ในการเปลี่ยนงาน กำหนดค่าฐานจากการวัดจริงและปรับปรุงสาเหตุที่ใหญ่ที่สุด แทนการคัดลอกเปอร์เซ็นต์ทั่วไป
การจ่ายแบบกราวิเมตริกกำจัดของเสียได้หรือไม่?
ไม่ได้ ระบบนี้ช่วยเพิ่มความสม่ำเสมอของสูตรและลดความแปรผันได้ แต่สภาพดาย การหล่อเย็น ชุดดึง และการตอบสนองของผู้ปฏิบัติงานยังคงสำคัญ
ควรลดความเร็วสายการผลิตเพื่อลดชิ้นงานไม่ผ่านหรือไม่?
บางครั้ง แต่ความเร็วต่ำลงไม่ได้เป็นทางเลือกที่มีต้นทุนต่ำที่สุดเสมอไป เปรียบเทียบกิโลกรัมของเสีย พลังงานต่อกิโลกรัม แรงงาน และกำลังการผลิต ณ จุดทำงานที่เสถียรแต่ละจุด





