
Ang pinakamabilis na paraan para mabawasan ang basura sa extrusion ng plastic pipe ay kontrolin ang proseso bago pa malikha ang reject: patatagin ang pagpapakain ng materyal at temperatura ng tunaw, paikliin ang startup at pagpapalit ng produkto, tuluy-tuloy na sukatin ang mga dimensiyon, at ihiwalay ang anumang regrind na pinahihintulutan ng pamantayan ng produkto. Subaybayan ang basura bilang kilo sa bawat kilogramong produktong pasado, ayon sa sanhi—hindi bilang isang buwanang kabuuan—upang maayos muna ng pangkat ang pinakamalaking pinagmumulan ng pagkalugi.
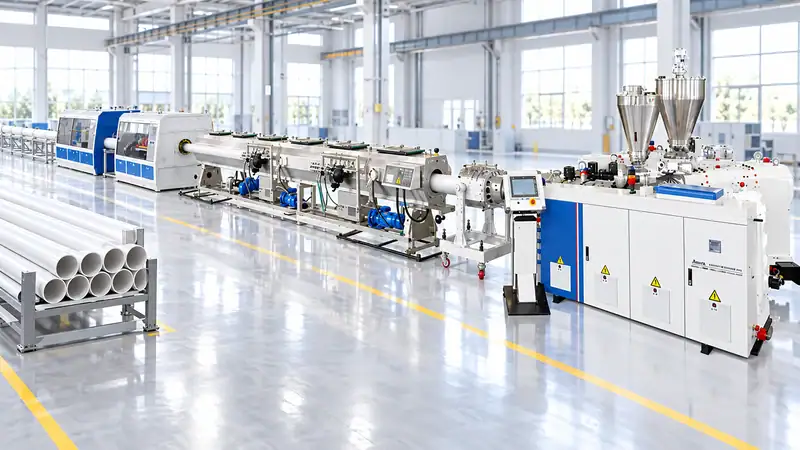
Saan nagmumula ang basura sa extrusion ng tubo
Nabibilang sa anim na kategorya ang karamihan ng pagkawala ng materyal:
- Reject sa startup at shutdown:materyal na nagawa habang nagpapatatag ang temperatura, presyon, pagpapalamig, at bilis ng paghila.
- Mga reject sa dimensiyon:kapal ng dingding, panlabas na diyametro, ovality, o haba na hindi pasok sa espesipikasyon.
- Mga depekto sa ibabaw at anyo:melt fracture, marka ng die, itim na tuldok, bula, splay, o pagkawalan ng kulay.
- Pagkalugi sa pagpapalit ng produkto:pag-purge, pagpapalit ng kulay o resin, at pagsasaayos ng die o tooling.
- Mga trim sa downstream:pagputol sa dulo, pag-trim ng kampana o socket, pagbabarena, at pinsala sa paghawak.
- Kontaminado o hindi aprubadong regrind:materyal na hindi ligtas na maibabalik sa recipe.
Sukatin nang magkakahiwalay ang bawat kategorya. Maaaring bumaba ang kabuuang rate ng basura sa isang linya habang tumataas ang reject sa startup kung pansamantalang mas kaunti ang trim ng ibang produktong ginagawa. Iniiwasan ng datos ayon sa sanhi ang maling konklusyon tungkol sa pagbuti.
1. Patatagin ang pagpapakain ng materyal
Pundasyon ng pare-parehong tubo ang matatag na pagpapakain. Gumamit ng gravimetric dosing kapag kailangan ang tumpak na recipe, maraming additive, o madalas na pagpapalit ng produkto. Tiyakin ang calibration ng feeder gamit ang aktuwal na bulk density ng materyal, hindi lamang sa pansubok na materyal ng pabrika. Panatilihing tuyo ang resin kung kailangan, protektahan sa halumigmig ang mga bukas na supot, at iwasang mamuo o bumuo ng tulay ang materyal sa hopper.
Para sa PVC, nakaaapekto sa fusion at kalidad ng ibabaw ang balanse ng stabilizer, impact modifier, filler, at lubricant. Sa mga polyolefin pipe, nakaaapekto sa lakas ng tunaw at dimensiyon ang halumigmig, kontaminasyon, at pagkakahalo ng additive. Itala ang lot number ng bawat sangkap at gumamit ng kontroladong recipe upang hindi magdagdag ng hindi naitalang materyal ang operator para lamang itama ang problema sa proseso.
2. Kontrolin ang tunaw bago ang die
Ituring ang mga temperature zone ng extruder bilang isang profile ng proseso, hindi magkakahiwalay na bilang ng heater. Subaybayan ang temperatura at presyon ng tunaw malapit sa adapter o die. Maaaring palatandaan ng maruming screen, halumigmig, sirang materyal, o problema sa pagpapakain ang unti-unting pagtaas ng presyon.
Gumamit ng angkop na screen changer at magtakda ng limitasyon sa presyon na mag-uudyok ng inspeksiyon. Maaaring lumikha ng itim na tuldok at makasira sa sensitibong polymer ang sobrang tagal ng pananatili at mataas na temperatura. Maaari namang magdulot ng mga hindi natunaw na partikulo at mahinang fusion ang kulang na temperatura o paghahalo. Layunin ang matatag na tunaw sa pinakamababang temperaturang nakakamit pa rin ang kinakailangang pagkakahalo at kalidad ng ibabaw.
3. Paikliin ang startup nang hindi minamadali
Ihanda ang recipe, tooling, pampalamig na tubig, haul-off, at kagamitan sa inspeksiyon bago magpasok ng polymer. Dapat tukuyin sa pamantayang hakbang sa startup ang kumpirmasyon ng pag-init, mga antas ng bilis ng turnilyo, pagsentro ng die, antas ng vacuum, temperatura ng pagpapalamig, pagsabay ng haul-off, at unang katanggap-tanggap na sukat.
Gumamit ng checklist sa startup na may mga target na saklaw sa halip na umasa sa isang bihasang operator lamang. Itala ang kilogramong nagamit bago makagawa ng unang maayos na tubo at ang minutong lumipas mula sa unang tunaw hanggang sa pag-apruba ng kalidad. Kung mataas ang pagkalugi sa startup, suriin kung dulot ito ng pagpapatatag ng init, pagsasaayos ng die, calibration ng vacuum, tiyempo ng downstream, o pagkaantala sa inspeksiyon.
4. Panatilihing matatag ang mga dimensiyon sa downstream
Gumagana bilang iisang sistema ang calibration sleeve, vacuum tank, sistema ng pagpapalamig, haul-off, at cutter. Maaaring magdulot ng ovality at pabago-bagong kapal ng dingding ang hindi pantay na temperatura o daloy ng tubig. Binabago ng pagdulas o pabagu-bagong bilis ng haul-off ang kapal ng dingding kahit pareho ang output ng extruder. Dapat ituring na panganib sa proseso, at hindi lamang usapin sa maintenance, ang mga pudpod na belt, roller, at seal.
Kayang matukoy ng online na pagsukat sa diyametro at kapal ng dingding, o laser inspection, ang paglihis bago maging hindi pasado ang isang buong coil o bundle. Iugnay ang mga alarm sa malinaw na plano ng pagtugon: bagalan ang linya, ayusin ang pagsentro, inspeksiyunin ang pagpapalamig, suriin ang presyon, o huminto at i-quarantine ang produkto. May halaga lamang ang pagsukat kung alam ng operator ang kailangang aksiyon para sa bawat alarm.
5. Bawasan ang pagkalugi sa pagpapalit at purge
Pangkatin ang mga produkto ayon sa pamilya ng resin, kulay, at diyametro upang mabawasan ng iskedyul ang mahihirap na pagpapalit. Kung praktikal, unahin ang mapupusyaw na kulay bago ang madidilim. Ihanda ang susunod na die, calibration tooling, recipe, at packaging habang tumatakbo ang kasalukuyang order. Ihiwalay ang nakaplanong purge material sa kontaminado o hindi kilalang materyal.
Nakadepende sa polymer at makina ang tamang paraan ng purge. May kani-kaniyang gamit ang mekanikal na paglilinis, aprubadong purge compound, at kontroladong pagbabago ng bilis. Iwasan ang mararahas na shortcut na nakasisira sa turnilyo, barrel, o die. Itala ang kilo at minuto sa bawat pagpapalit; maaaring lumampas ang pakinabang ng maliit na araw-araw na pagbuti sa isang beses na pag-upgrade ng kagamitan.
6. Gumamit ng regrind ayon sa espesipikasyon
Makababawas ng paggamit ng virgin material ang regrind, ngunit hindi ito awtomatikong angkop sa lahat ng tubo. Maaaring limitahan o ipagbawal ang panloob na regrind sa pressure pipe, tubo para sa inuming tubig, at iba pang produktong saklaw ng regulasyon; maaari ring kailanganin ang napatunayang pormulasyon at traceability. Huwag maghalo ng regrind sa kritikal na produkto para lamang pababain ang KPI ng basura.
Ihiwalay ang regrind ayon sa polymer, kulay, grado ng produkto, at kalagayan ng kontaminasyon. Huwag ihalo ang malilinis na piraso mula sa startup sa mga winalis sa sahig at scrap na halo-halo ang materyal. Sukatin ang halumigmig, bulk density, at laki ng partikulo ng regrind kung nakaaapekto ang mga ito sa pagpapakain. Magtakda ng pinakamataas na porsiyento sa recipe at tiyakin ang mekanikal, dimensional, at pangmatagalang performance.
7. Pigilan ang mga depekto sa pamamagitan ng preventive maintenance
Nagdudulot ng paulit-ulit na scrap ang mga pudpod na die, calibration sleeve, vacuum seal, haul-off belt, cutter, at temperature sensor. Bumuo ng plano sa maintenance batay sa mga paraan ng pagkasira: siyasatin kung may namuong materyal sa labi ng die, tingnan kung pudpod ang calibration tooling, tiyakin ang calibration ng sensor, at itala ang presyon kapag nagpapalit ng screen. Maaaring magdulot ng ilang oras na hindi matatag na produksyon ang maliit na tagas sa vacuum tank o unti-unting paglihis ng thermocouple.
Iugnay ang mga ekstrang piyesa sa mga sanhi ng basura na nagpapatigil sa produksyon: heater, thermocouple, sensor, seal, talim ng cutter, belt, screen, at mahahalagang valve. Panatilihing malinis at may label ang mga piyesang ipinagpapalit upang hindi makapagdulot ng kontaminasyon ang minadaling pagpapalit.
8. Subaybayan ang mga tamang KPI
Gumamit ng pang-araw-araw na dashboard na may:
- Kabuuang rate ng basura:kg ng basura ÷ kg ng input × 100.
- First-pass yield:kg ng produktong pasado ÷ kg ng input × 100.
- Reject sa startup bawat order:kg sa startup ÷ kg ng order.
- Pagkalugi sa pagpapalit ng produkto:kg ng purge at transisyon sa bawat pagpapalit ng produkto.
- Rate ng reject sa dimensiyon:kg na itinakwil dahil sa dimensiyon ÷ kg ng input.
- Tindi ng paggamit ng enerhiya:kWh ÷ kg ng produktong pasado.
Suriin ang mga bilang ayon sa produkto, shift, operator, lot ng resin, at set ng tooling. Karaniwang natutukoy ng Pareto chart ang isa o dalawang pangunahing sanhi. Magtakda muna ng baseline sa loob ng apat na linggo bago sabay-sabay baguhin ang maraming baryabol.
Praktikal na 30-araw na plano sa pagpapabuti
Sa unang linggo, timbangin ang bawat kategorya ng basura at tiyakin ang mga timbangan. Sa ikalawang linggo, gawing pamantayan ang mga form para sa startup at pagsusuri ng dimensiyon. Sa ikatlong linggo, ayusin ang pagpapakain, pagpapalamig, at katatagan ng haul-off para sa SKU na may pinakamataas na volume. Sa ikaapat na linggo, repasuhin ang mga tuntunin sa regrind, pagkakasunod-sunod ng pagpapalit, at mga natuklasan sa preventive maintenance. Ulitin ang siklo ng pagsukat at kwentahin ang halagang pinansiyal ng bawat pagpapabuti.
Kapag sinusuri ang bagong linya ng extrusion ng plastic pipe, itanong sa supplier kung paano sinusuportahan ng disenyo ang pagbabawas ng basura: gravimetric dosing, pagsubaybay sa presyon ng tunaw, awtomatikong kontrol ng temperatura, matatag na vacuum calibration, online na inspeksiyon ng dimensiyon, mabilis na pagpapalit ng tooling, at pagtatala ng datos. Dapat kasama sa pinakakapaki-pakinabang na sagot ang inaasahang kilogramo ng startup scrap, yield sa matatag na operasyon, katumpakan ng pagsukat, at mga kondisyong pinagbabatayan ng mga bilang.
Maaaring suriin ng Jwell Anhui ang kasalukuyan ninyong datos ng scrap o espesipikasyon ng produkto at magmungkahi ng konfigurasyon ng pipe extrusion na may nasusukat na target sa yield at kalidad.
Humiling ng pagsusuri para mabawasan ang basura sa linya ng tubo
Ipadala ang kasalukuyan ninyong breakdown ng scrap, mga materyales ng tubo, saklaw ng diyametro, at target na output sa pamamagitan ng pahina ng pakikipag-ugnayan sa Jwell. Makapagmumungkahi kami ng mga kontrol sa proseso at isang linya ng extrusion ng plastic pipe na naka-configure para sa matatag na dimensiyon, mas kaunting scrap sa startup, at nasusukat na pagbuti ng yield.
Mga Madalas Itanong
Nare-recycle ba ang lahat ng scrap sa startup?
Hindi palagi. Maaari lamang itong ma-recycle kung malinis, natukoy, at pinahihintulutan ng espesipikasyon ng produkto.
Ano ang magandang target sa basura?
Nakadepende ito sa polymer, pamantayan ng tubo, saklaw ng diyametro, at dalas ng pagpapalit. Magtakda ng baseline mula sa aktuwal na pagsukat at pagbutihin ang pinakamalaking sanhi sa halip na basta gayahin ang pangkalahatang porsiyento.
Ganap bang inaalis ng gravimetric dosing ang basura?
Hindi. Pinahuhusay nito ang pagkakapare-pareho ng recipe at maaaring bawasan ang pagkakaiba-iba, ngunit mahalaga pa rin ang kondisyon ng die, pagpapalamig, haul-off, at pagtugon ng operator.
Dapat ko bang bagalan ang linya para mabawasan ang mga reject?
Minsan, ngunit hindi laging pinakamura ang mas mababang bilis. Ihambing ang kilo ng scrap, enerhiya bawat kilo, paggawa, at throughput sa bawat matatag na operating point.





