
ปัญหาการอัดรีดส่วนใหญ่เกิดจากปฏิสัมพันธ์ระหว่าง คุณสมบัติวัสดุ, การตั้งค่าอุปกรณ์, และสภาวะกระบวนการ การเปลี่ยนแปลงเล็กน้อยของอุณหภูมิ แรงดัน หรืออัตราการป้อนอาจทำให้เกิดตำหนิที่ปรากฏภายหลังในกระบวนการผลิต
คู่มือนี้แนะนำวิธีวินิจฉัยตำหนิที่พบบ่อย ทำความเข้าใจตัวแปรกระบวนการที่ส่งผลต่อผลผลิต และหาสาเหตุรากจากวัสดุ อุปกรณ์ หรือการออกแบบไลน์
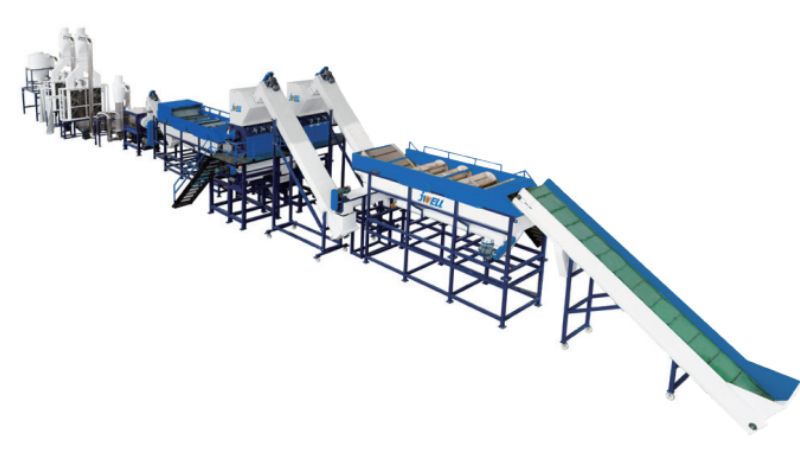
วินิจฉัยตำหนิการอัดรีดที่พบบ่อย
หาสาเหตุของตำหนิ อย่าแก้เพียงอาการบนพื้นผิว แต่ให้ดูว่าพฤติกรรมวัสดุ สภาวะกระบวนการ และการออกแบบอุปกรณ์ทำงานร่วมกันอย่างไร ตำหนิส่วนใหญ่บ่งชี้ความไม่สมดุลเฉพาะด้านอุณหภูมิ แรงดัน หรือการไหลของวัสดุ ซึ่งสามารถติดตามและแก้ไขได้
ความหนาผนังไม่สม่ำเสมอและขนาดคลาดเคลื่อน
ความแปรปรวนของความหนาปรากฏเป็นผนังไม่เท่ากันหรือชิ้นงานมีขนาดคลาดจากค่าความเผื่อ โดยทั่วไปเกิดจากอุณหภูมิเนื้อหลอมไม่เท่ากันทั่วหัวดาย หรืออัตราการทำความเย็นไม่สม่ำเสมอ ตรวจสอบการออกแบบหัวดายก่อน ความไม่สมดุลของการไหลทำให้เกิดจุดหนาและบางซ้ำเป็นรูปแบบคาดการณ์ได้ ความแตกต่างของอุณหภูมิในกระบอกก็ทำให้วัสดุไหลไม่เท่ากัน
สาเหตุทั่วไป:
- อุณหภูมิหัวดายไม่สมดุล
- เครื่องมือสึกหรอหรือเสียหาย
- ความเร็วไลน์ไม่สม่ำเสมอ
- ควบคุมอุณหภูมิในโซนทำความเย็นไม่ดี
คุณสมบัติวัสดุก็สำคัญเช่นกัน หากค่า MFI แตกต่างกันระหว่างล็อต อัตราการไหลจะเปลี่ยนแม้การตั้งค่ายังคงเดิม ทำให้ขนาดคลาดเคลื่อนเมื่อเวลาผ่านไป
ตำหนิพื้นผิว: การแตกของเนื้อหลอม ผิวฉลาม และความหยาบ
การแตกของเนื้อหลอมทำให้เกิดลายเกลียวหรือคลื่น เกิดจากความเร็วเนื้อหลอมสูงเกินขีดจำกัดของพอลิเมอร์
ผิวฉลามมีลักษณะเป็นสันละเอียดตามแนวยาว ตำหนินี้เกิดที่ทางออกหัวดายจากแรงเค้นพื้นผิวมากเกินไป โดยทั่วไปแก้ได้ด้วยการปรับอุณหภูมิหัวดายหรือลดความเร็วอัดรีด
พื้นผิวหยาบที่ไม่มีลวดลายชัดเจนมักบ่งชี้การปนเปื้อนหรือคุณภาพเนื้อหลอมไม่สม่ำเสมอ วัสดุเสื่อมสภาพจากความร้อนสูงเกินไปก็ทำให้พื้นผิวผิดปกติได้
ฟองอากาศ รอยไหม้ และการเปลี่ยนเป็นสีเหลือง
ฟองอากาศบ่งชี้ว่ามีความชื้นหรืออากาศติดอยู่ในวัสดุ ควรตรวจสอบว่าเก็บเรซินอย่างเหมาะสมและระบบระบายอากาศทำงานถูกต้องหรือไม่
สีเหลืองและรอยไหม้บ่งชี้การเสื่อมสภาพจากความร้อน เกิดเมื่อวัสดุค้างอยู่ที่อุณหภูมิสูงนานเกินไป หรือมีจุดร้อนในกระบอก ตรวจสอบเวลาพำนักและโปรไฟล์อุณหภูมิกระบอก
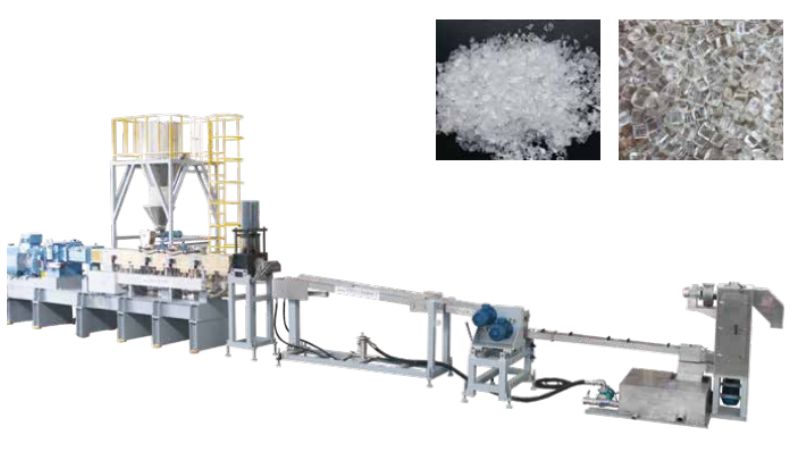
ตัวบ่งชี้สำคัญ:
- จุดดำ = วัสดุเสื่อมสภาพ
- สีเหลือง = ออกซิเดชันหรือร้อนเกินไป
- ใส ฟองอากาศ = ปริมาณความชื้น
การปนเปื้อนวัสดุทำให้เกิดตำหนิแบบสุ่มที่ไม่เป็นรูปแบบ ทำความสะอาดอุปกรณ์ให้ทั่วถึงและตรวจสอบคุณภาพวัสดุขาเข้า
ความไม่เสถียรของแรงดันและผลผลิต
ความผันผวนของแรงดันเนื้อหลอมทำให้เกิดปัญหาคุณภาพขั้นปลาย แรงดันกระชากเปลี่ยนขนาดและคุณภาพพื้นผิวโดยตรง
ติดตามเกจแรงดันระหว่างการผลิต แรงดันคงที่หมายถึงการไหลเสถียร แรงดันขึ้นลงเป็นรอบหรือค่อย ๆ เปลี่ยนบ่งชี้ปัญหาการป้อน ความไม่สมดุลของอุณหภูมิ หรือชุดตะแกรงอุดตัน
ผลผลิตกระชากทำให้สิ้นเปลืองวัสดุและเกิดเศษเสีย โดยทั่วไปเกิดจาก การป้อนไม่สม่ำเสมอ, วัสดุปนเปื้อน หรือการตั้งค่า ความเร็วสกรู ไม่เหมาะกับความหนืดของวัสดุ
ตัวแปรกระบวนการและผลกระทบ
การควบคุม ตัวแปรกระบวนการ เป็นตัวกำหนดความแตกต่างระหว่างการผลิตที่ราบรื่นกับการแก้ปัญหาอย่างต่อเนื่อง การตั้งค่าอุณหภูมิ, การทำงานของสกรู, สมดุลการทำความเย็น, และเวลา ล้วนมีปฏิสัมพันธ์กัน กำหนดคุณภาพฟิล์มและเสถียรภาพกระบวนการ
การควบคุมอุณหภูมิกระบอกและอุณหภูมิเนื้อหลอม
ต้องตั้งค่าโซนอุณหภูมิกระบอกอย่างระมัดระวังเพื่อหลอมพอลิเมอร์ให้เหมาะสมโดยไม่ทำให้เสื่อมสภาพ แต่ละโซนมีหน้าที่: โซนป้อนช่วยให้เรซินไหล โซนเปลี่ยนผ่านหลอมวัสดุ และโซนกำหนดปริมาณทำให้อุณหภูมิเนื้อหลอมเสถียร
เครื่องอัดรีดสมัยใหม่ส่วนใหญ่ใช้ตัวควบคุมอุณหภูมิพร้อมเทอร์โมคัปเปิลในแต่ละโซนกระบอก ควรตรวจวัดอุณหภูมิเนื้อหลอมจริงที่หัวดาย ไม่ใช่ดูแค่ค่าตั้งกระบอก เทอร์โมคัปเปิลเนื้อหลอมให้ข้อมูลย้อนกลับจริงเกี่ยวกับสิ่งที่เกิดขึ้นภายใน
เมื่ออุณหภูมิเนื้อหลอมสูงเกินไป เสี่ยงต่อการเสื่อมสภาพของพอลิเมอร์และคุณสมบัติหลุดสเปก หากต่ำเกินไป การผสมไม่ดีและยังมีอนุภาคที่ไม่หลอม
ผลของความเร็วสกรู rpm และแรงดันย้อนกลับ
ความเร็วสกรู rpm ควบคุมอัตราผลผลิตโดยตรง และยังส่งผลต่อปริมาณพลังงานกลที่เข้าสู่เนื้อหลอม ความเร็วสกรูสูงขึ้นเพิ่มปริมาณการผลิต แต่ก็เพิ่มอุณหภูมิเนื้อหลอมจากความร้อนแรงเฉือน
แรงดันย้อนกลับส่งผลต่อคุณภาพการผสมและอุณหภูมิเนื้อหลอม เกิดจากแรงต้านหัวดายและแรงต้านของระบบทำความเย็น
ปรับสมดุลระบบทำความเย็นและอุณหภูมิหัวดาย
อุณหภูมิหัวดายส่งผลต่อการกระจายการไหลตลอดความกว้างฟิล์ม อุณหภูมิหัวดายไม่สม่ำเสมอทำให้เกิดความแปรปรวนของเกจและแถบความหนาที่ปรากฏในขั้นปลาย
ระบบทำความเย็นต้องระบายความร้อนแบบสมมาตรเพื่อป้องกันการบิดงอหรือขนาดคลาดเคลื่อน
ปรับเวลาพำนัก อัตราส่วน L/D และความเร็วไลน์
เวลาพำนักขึ้นอยู่กับอัตราส่วน L/D ของเครื่องอัดรีดและความเร็วไลน์ เวลาพำนักนานขึ้นช่วยเพิ่มการผสม แต่เพิ่มความเสี่ยงการเสื่อมสภาพจากความร้อนสำหรับวัสดุไวต่อความร้อน
สาเหตุราก: ปัจจัยด้านวัสดุ อุปกรณ์ และการออกแบบ
ปัญหาการอัดรีดส่วนใหญ่สืบย้อนกลับไปยังสามด้านหลัก ได้แก่ วัสดุที่ใช้ การทำงานของอุปกรณ์ และการตั้งค่าไลน์
คุณภาพวัตถุดิบและการปนเปื้อน
คุณภาพวัตถุดิบส่งผลโดยตรงต่อผลิตภัณฑ์ขั้นสุดท้าย วัสดุปนเปื้อนทำให้เกิดตำหนิ เช่น ตาปลาและสีเปลี่ยนในชิ้นงานอัดรีด ควรตรวจสอบเรซินขาเข้าเสมอว่ามีอนุภาคแปลกปลอมหรือพอลิเมอร์เสื่อมสภาพก่อนแปรรูปหรือไม่
ความชื้นเป็นอีกปัญหาสำคัญ หากไม่อบแห้งเรซินตามข้อกำหนดผู้ผลิต จะพบฟองอากาศและ ตำหนิบนพื้นผิวจัดเก็บวัสดุอย่างเหมาะสมเพื่อป้องกันการปนเปื้อนจากฝุ่น เศษโลหะ หรือพอลิเมอร์ที่ปะปนกัน
การออกแบบสกรูและรูปแบบการสึกหรอ
การออกแบบสกรู ต้องเหมาะกับวัสดุที่กำลังแปรรูป อัตราส่วนการอัดหรือความลึกร่องที่ไม่ถูกต้องทำให้หลอมและผสมได้ไม่ดี การสึกหรอของสกรูเปลี่ยนการไหลของวัสดุผ่านเครื่องอัดรีด ส่งผลให้เกิดปัญหาผลผลิตและคุณภาพ
ตรวจสอบรูปแบบการสึกหรอบริเวณปลายเกลียวและพื้นผิวกระบอกเป็นประจำ สกรูสึกหรอทำให้ประสิทธิภาพการผสมลดลงและอุณหภูมิเนื้อหลอมไม่สม่ำเสมอ
การจัดแนวหัวดายและการตั้งค่าไลน์อัดรีด
การจัดแนวหัวดายส่งผลต่อขนาดผลิตภัณฑ์และคุณภาพพื้นผิว หากหัวดายไม่อยู่กึ่งกลางเดียวกับแกนสกรู จะทำให้ ความหนาผนัง ไม่สม่ำเสมอและชิ้นงานบิดงอ
ถังทำความเย็นต้องขนานกับทางออกหัวดาย การจัดแนวไม่ดีสร้างความเค้นภายใน ซึ่งปรากฏเป็นการบิดงอหรือขนาดคลาดเคลื่อนในผลิตภัณฑ์สำเร็จรูป
การผสม การเสื่อมสภาพของวัสดุ และการบำรุงรักษาเชิงป้องกัน
การผสมที่ดี ช่วยป้องกันวัสดุเสื่อมสภาพระหว่างแปรรูป เวลาพำนักในเครื่องอัดรีดนานเกินไปทำให้พอลิเมอร์แตกตัวและเกิดเจล ลดอุณหภูมิเนื้อหลอมและเวลาพำนักเพื่อรักษา ความสมบูรณ์ของวัสดุ。
จัดทำตารางบำรุงรักษาเชิงป้องกันสำหรับไลน์อัดรีด ทำความสะอาดอุปกรณ์ก่อนเริ่มการผลิตและตรวจสอบชุดตะแกรงว่ามีวัสดุเสื่อมสภาพหรือไม่ การบำรุงรักษาสม่ำเสมอช่วยหยุดปัญหาเล็ก ๆ ก่อนกลายเป็นปัญหาการผลิตใหญ่
โซลูชันที่พิสูจน์แล้วและแนวปฏิบัติที่ดี
การดำเนินงาน การอัดรีด ที่ประสบความสำเร็จขึ้นอยู่กับการควบคุมกระบวนการอย่างชาญฉลาด วิธีแก้ปัญหาเฉพาะจุด และกลยุทธ์ลดของเสีย
ควบคุมและปรับกระบวนการแบบเรียลไทม์
ติดตามกระบวนการอัดรีดแบบเรียลไทม์ช่วยตรวจพบปัญหาก่อนเกิดค่าใช้จ่ายสูง ควรติดตามตัวแปรหลัก เช่น อุณหภูมิ แรงดัน และความเร็วสกรูตลอดรอบการผลิต
ติดตั้ง เซนเซอร์ดิจิทัล ในจุดสำคัญเพื่อรับข้อมูลย้อนกลับทันที เมื่อพบ อุณหภูมิพุ่งสูง หรือแรงดันลดลงตั้งแต่ระยะแรก จะปรับแก้ได้รวดเร็ว แนวทางนี้ลดตำหนิและรักษาผลผลิตให้สม่ำเสมอ
จุดตรวจติดตามหลัก ได้แก่:
- อุณหภูมิและแรงดันหัวดาย
- ความเร็วและแรงบิดสกรู
- เสถียรภาพอัตราการป้อน
- ความสม่ำเสมอของอุณหภูมิเนื้อหลอม
แก้ปัญหาการอัดรีดใน PVC และการใช้งานเฉพาะทาง
การอัดรีด PVC ต้องใส่ใจเทคโนโลยีการแปรรูปเป็นพิเศษ เพราะวัสดุไวต่อ การเปลี่ยนแปลงอุณหภูมิ. ควรระวังปัญหาการป้อนผงผสมแห้งที่ทำให้แรงบิดผันผวนและผสมไม่ดี
รักษาระบบป้อนให้เสถียรด้วยการตรวจระดับกรวยป้อนเป็นประจำและรักษาการไหลของวัสดุให้สม่ำเสมอ
ลดเวลาหยุดผลิตและเพิ่มประสิทธิภาพ
การลดเวลาหยุดการผลิตเริ่มต้นจากการบำรุงรักษาเชิงป้องกัน ทำความสะอาดตะแกรงและหัวดายตามกำหนดเพื่อหลีกเลี่ยงการหยุดเครื่องโดยไม่คาดคิด
ติดตามรูปแบบการใช้พลังงานเพื่อระบุจุดที่ไม่มีประสิทธิภาพ
ป้องกันการสูญเสียวัสดุและปรับปรุงการพัฒนาผลิตภัณฑ์
การสูญเสียวัสดุลดกำไร อบแห้งเรซินตามข้อกำหนดผู้ผลิตเพื่อป้องกันตำหนิจากความชื้น ระบายสีไล่ระบบอย่างมีประสิทธิภาพระหว่างเปลี่ยนผลิตภัณฑ์เพื่อลดเศษเสีย
แก้ปัญหาการอัดรีดที่ต้นเหตุด้วยความเชี่ยวชาญทางวิศวกรรมของ JWELL
ตำหนิการอัดรีดเป็นสัญญาณของปัญหาที่ลึกกว่าในวัสดุ อุปกรณ์ หรือการควบคุมกระบวนการ วิธีปรับปรุงคุณภาพผลิตภัณฑ์และลดเวลาหยุดเครื่องได้เร็วที่สุดคือทำงานกับพันธมิตรที่เข้าใจระบบอัดรีดครบวงจร ที่ Jwellanhuiเราผสาน เครื่องจักรขั้นสูง เข้ากับประสบการณ์วิศวกรรมจากการใช้งานจริง เราจะร่วมกันหาสาเหตุรากของปัญหาการอัดรีดและสร้างโซลูชันที่ยั่งยืน
ติดต่อเราวันนี้ เพื่อรับคำปรึกษาจากผู้เชี่ยวชาญ คำแนะนำอุปกรณ์ หรือโซลูชันการอัดรีดแบบกำหนดเอง
คำถามที่พบบ่อย
ตำหนิการอัดรีดที่พบบ่อยที่สุดมีอะไรบ้าง และจะสังเกตได้อย่างรวดเร็วอย่างไร?
ตำหนิทั่วไป: พื้นผิวหยาบ รอยเส้น ฟองอากาศ การบิดงอ ความหนาไม่สม่ำเสมอ ตรวจพื้นผิวด้วยการสัมผัสและมองเพื่อระบุข้อบกพร่องได้รวดเร็ว
จะแก้ปัญหาการแตกของเนื้อหลอม ผิวฉลาม และความหยาบของพื้นผิวผลิตภัณฑ์อัดรีดอย่างไร?
สำหรับการแตกของเนื้อหลอม ให้ลดความเร็วและเพิ่มอุณหภูมิหัวดาย แก้ผิวฉลามโดยลดผลผลิตหรือเปลี่ยนเรซิน หากพื้นผิวหยาบให้ปรับการให้ความร้อน
อะไรเป็นสาเหตุทั่วไปของเส้นหัวดาย ความแปรปรวนของเกจ และขนาดไม่เสถียรระหว่างการอัดรีด?
หัวดายสกปรกหรือมีรอยขีดข่วนทำให้เกิดรอยเส้น การไหลและความเร็วไม่เสถียรทำให้ความหนาไม่สม่ำเสมอ การทำความเย็นไม่เป็นปกติทำให้ขนาดผลิตภัณฑ์ไม่เสถียร
จะสืบย้อนปัญหาการอัดรีดไปยังปัญหาเรซิน/วัสดุ เช่น ความชื้น การปนเปื้อน หรือความแข็งแรงเนื้อหลอมต่ำได้อย่างไร?
อบแห้งวัตถุดิบที่ชื้นเพื่อหลีกเลี่ยงฟองอากาศ รักษาความสะอาดของวัสดุเพื่อป้องกันจุดตำหนิ ใช้เรซินที่ผ่านการรับรองเพื่อรักษาความแข็งแรงเนื้อหลอมให้เสถียร
เมื่อคุณภาพการอัดรีดลดลง ควรปรับการตั้งค่ากระบวนการใดก่อน (โปรไฟล์อุณหภูมิ ความเร็วสกรู แรงดันย้อนกลับ ชุดดึง)?
ปรับอุณหภูมิก่อน จากนั้นปรับความเร็วสกรูและความเร็วชุดดึง ปรับแรงดันย้อนกลับเป็นขั้นตอนสุดท้าย
การเปลี่ยนแปลงทางวิศวกรรมใดกับสกรู หัวดาย หรือระบบทำความเย็น/ปรับเทียบที่ป้องกันตำหนิการอัดรีดซ้ำได้ถาวร?
ปรับโครงสร้างสกรูเพื่อให้ผสมดีขึ้น ออกแบบหัวดายใหม่ให้วัสดุไหลสม่ำเสมอ อัปเกรดอุปกรณ์ทำความเย็นเพื่อรักษาขนาดผลิตภัณฑ์ให้เสถียร





