
Sebagian besar masalah ekstrusi muncul akibat interaksi antara sifat material, pengaturan peralatan, dan kondisi proses. Perubahan kecil pada suhu, tekanan, atau laju pengumpanan dapat menyebabkan cacat yang baru terlihat kemudian dalam produksi.
Panduan ini menjelaskan cara mendiagnosis cacat umum, memahami variabel proses yang memengaruhi keluaran, dan menemukan akar penyebab pada material, peralatan, atau desain lini.
Mendiagnosis Cacat Ekstrusi Umum
Untuk menemukan cacat, jangan hanya menangani gejala permukaan. Perhatikan bagaimana perilaku material, kondisi proses, dan desain peralatan bekerja bersama. Sebagian besar cacat menunjukkan ketidakseimbangan tertentu pada suhu, tekanan, atau aliran material yang dapat ditelusuri dan diperbaiki.
Ketidakkonsistenan Ketebalan Dinding dan Pergeseran Dimensi
Variasi ketebalan terlihat sebagai dinding yang tidak merata atau komponen yang keluar dari toleransi dimensi. Hal ini biasanya terjadi karena suhu lelehan tidak merata di seluruh cetakan atau laju pendinginan tidak konsisten. Periksa desain cetakan terlebih dahulu. Ketidakseimbangan aliran menghasilkan bagian tebal dan tipis yang berulang dengan pola yang dapat diprediksi. Gradien suhu di barrel juga menyebabkan aliran material tidak merata.
Penyebab umum:
- Suhu cetakan tidak seimbang
- Perkakas aus atau rusak
- Kecepatan lini tidak konsisten
- Kontrol suhu yang buruk di zona pendinginan
Sifat material juga berpengaruh. Jika MFI bervariasi antarbatches, laju aliran berubah meskipun pengaturan tetap sama. Hal ini menyebabkan pergeseran dimensi seiring waktu.
Cacat Permukaan: Fraktur Lelehan, Sharkskin, dan Kekasaran
Fraktur lelehan membentuk pola spiral atau riak. Hal ini terjadi ketika kecepatan lelehan melampaui batas polimer.
Sharkskin tampak sebagai alur halus memanjang. Cacat ini terjadi di ujung cetakan akibat tegangan permukaan berlebihan. Biasanya, cacat dapat diperbaiki dengan menyesuaikan suhu cetakan atau mengurangi kecepatan ekstrusi.
Permukaan kasar tanpa pola jelas sering mengindikasikan kontaminasi atau kualitas lelehan tidak konsisten. Degradasi material akibat panas berlebihan juga menimbulkan ketidakteraturan permukaan.
Gelembung, Bekas Terbakar, dan Menguning
Gelembung menunjukkan kelembapan atau udara terperangkap di dalam material. Periksa apakah resin disimpan dengan benar dan sistem ventilasi berfungsi baik.
Warna menguning dan bekas terbakar menandakan degradasi termal. Hal ini terjadi jika material terlalu lama berada pada suhu tinggi atau akibat titik panas di dalam barrel. Periksa waktu tinggal dan profil suhu barrel.
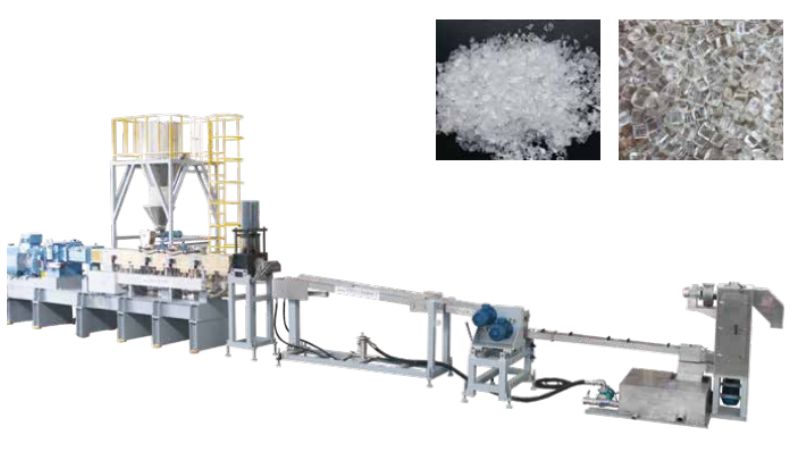
Indikator utama:
- Bintik gelap = material terdegradasi
- Warna kekuningan = oksidasi atau panas berlebih
- Bening gelembung= kadar kelembapan
Kontaminasi material menyebabkan cacat acak yang tidak mengikuti pola. Bersihkan peralatan secara menyeluruh dan verifikasi kualitas material yang masuk.
Ketidakstabilan Tekanan dan Keluaran
Fluktuasi tekanan lelehan menimbulkan masalah kualitas di bagian hilir. Lonjakan tekanan secara langsung mengubah dimensi dan kualitas permukaan.
Pantau pengukur tekanan selama produksi. Tekanan stabil menandakan aliran stabil. Tekanan yang naik-turun atau menyimpang menunjukkan masalah pengumpanan, ketidakseimbangan suhu, atau sumbatan pada paket saringan.
Lonjakan keluaran memboroskan material dan menghasilkan produk afkir. Biasanya penyebabnya adalah pengumpanan yang tidak konsisten, material terkontaminasi, atau pengaturan kecepatan sekrup yang tidak tepat untuk viskositas material Anda.
Variabel Proses dan Dampaknya
Mengendalikan variabel proses membuat perbedaan antara produksi yang lancar dan pemecahan masalah terus-menerus. Pengaturan suhu, operasi sekrup, keseimbangan pendinginan, dan waktu proses saling berinteraksi. Semua itu menentukan kualitas film dan stabilitas proses.
Kontrol Suhu Barrel dan Suhu Lelehan
Zona suhu barrel perlu disetel dengan cermat agar polimer meleleh dengan baik tanpa terdegradasi. Setiap zona memiliki fungsi: zona pengumpanan menjaga aliran resin, zona transisi melelehkan material, dan zona pengukuran menstabilkan suhu lelehan.
Sebagian besar ekstruder modern menggunakan pengontrol suhu dengan termokopel di setiap zona barrel. Pantau suhu lelehan aktual pada cetakan ekstruder, bukan hanya setelan barrel. Termokopel lelehan memberikan umpan balik langsung tentang kondisi di bagian dalam.
Jika suhu lelehan terlalu tinggi, polimer berisiko terdegradasi dan sifat produk menyimpang dari spesifikasi. Jika terlalu rendah, pencampuran buruk dan partikel tidak meleleh akan muncul.
Dampak Kecepatan Sekrup, rpm, dan Tekanan Balik
rpm sekrup secara langsung mengontrol laju keluaran. Nilai ini juga memengaruhi besarnya energi mekanis yang masuk ke lelehan. Kecepatan sekrup lebih tinggi meningkatkan kapasitas produksi, tetapi juga menaikkan suhu lelehan akibat pemanasan geser.
Tekanan balik memengaruhi kualitas pencampuran dan suhu lelehan. Tekanan ini terbentuk akibat hambatan cetakan dan tarikan sistem pendingin.
Keseimbangan Sistem Pendingin dan Suhu Cetakan
Suhu cetakan memengaruhi distribusi aliran di seluruh lebar film. Suhu cetakan yang tidak merata menimbulkan variasi ukuran dan pita ketebalan yang terlihat pada tahap hilir.
Sistem pendingin harus membuang panas secara simetris untuk mencegah pelengkungan atau pergeseran dimensi.
Penyesuaian Waktu Tinggal, Rasio L/D, dan Kecepatan Lini
Waktu tinggal bergantung pada rasio L/D ekstruder dan kecepatan lini. Waktu tinggal lebih lama meningkatkan pencampuran, tetapi memperbesar risiko degradasi termal pada material yang sensitif terhadap panas.
Akar Penyebab: Faktor Material, Peralatan, dan Desain
Sebagian besar masalah ekstrusi dapat ditelusuri ke tiga area inti: material yang digunakan, fungsi peralatan, dan pengaturan lini.
Kualitas dan Kontaminasi Bahan Baku
Kualitas bahan baku secara langsung memengaruhi produk akhir. Material terkontaminasi menimbulkan cacat seperti mata ikan dan perubahan warna pada komponen hasil ekstrusi. Selalu periksa resin yang masuk untuk memastikan tidak terdapat partikel asing atau polimer terdegradasi sebelum pemrosesan.
Kelembapan juga merupakan masalah utama. Jika resin tidak dikeringkan sesuai spesifikasi produsen, akan muncul gelembung dan cacat permukaan. Simpan material dengan benar untuk mencegah kontaminasi debu, serpihan logam, atau campuran polimer lain.
Desain Sekrup dan Pola Keausan
Desain sekrup harus sesuai dengan material yang diproses. Rasio kompresi atau kedalaman kanal yang tidak tepat menyebabkan pelelehan dan pencampuran buruk. Keausan sekrup mengubah aliran material di dalam ekstruder dan menimbulkan masalah keluaran serta kualitas.
Periksa sekrup secara berkala untuk menemukan pola keausan pada ujung flight dan permukaan barrel. Sekrup aus mengurangi efisiensi pencampuran dan menyebabkan suhu lelehan tidak konsisten.
Penyelarasan Cetakan dan Penyiapan Lini Ekstrusi
Penyelarasan cetakan memengaruhi dimensi produk dan kualitas permukaan. Jika cetakan tidak berada tepat di tengah terhadap sumbu sekrup, akan terjadi ketebalan dinding yang tidak merata dan komponen melengkung.
Tangki pendingin harus sejajar dengan keluaran cetakan. Penyelarasan yang buruk menimbulkan tegangan internal yang terlihat sebagai pelengkungan atau pergeseran dimensi pada produk jadi.
Pencampuran, Degradasi Material, dan Pemeliharaan Preventif
Pencampuran yang baik mencegah degradasi material selama pemrosesan. Waktu tinggal yang lama di dalam ekstruder menyebabkan polimer terurai dan membentuk gel. Turunkan suhu lelehan dan waktu tinggal untuk melindungi integritas material.
Tetapkan jadwal pemeliharaan preventif untuk lini ekstrusi. Bersihkan peralatan sebelum proses produksi dan periksa paket saringan untuk mencari material terdegradasi. Pemeliharaan rutin mencegah masalah kecil berkembang menjadi gangguan produksi besar.
Solusi Terbukti dan Praktik Terbaik
Operasi ekstrusi yang berhasil bergantung pada kontrol proses cerdas, metode pemecahan masalah terarah, dan strategi pengurangan limbah.
Kontrol dan Optimalisasi Proses Waktu Nyata
Pemantauan proses ekstrusi secara waktu nyata membantu menemukan masalah sebelum menimbulkan biaya besar. Pantau variabel utama seperti suhu, tekanan, dan kecepatan sekrup selama proses produksi.
Pemasangan sensor digital di titik kritis memberikan umpan balik langsung. Saat mendeteksi lonjakan suhu atau penurunan tekanan lebih awal, Anda dapat segera melakukan penyesuaian. Pendekatan ini mengurangi cacat dan menjaga keluaran tetap konsisten.
Titik pemantauan utama meliputi:
- Suhu dan tekanan cetakan
- Kecepatan dan torsi sekrup
- Stabilitas laju pengumpanan
- Keseragaman suhu lelehan
Pemecahan Masalah Ekstrusi PVC dan Aplikasi Khusus
Ekstrusi PVC memerlukan perhatian khusus terhadap teknologi pemrosesan karena material ini peka terhadap perubahan suhu. Perhatikan masalah pengumpanan campuran kering yang menyebabkan fluktuasi torsi dan pencampuran buruk.
Jaga kestabilan sistem pengumpanan dengan memeriksa tingkat bahan dalam hopper secara berkala dan mempertahankan aliran material yang konsisten.
Mengurangi Waktu Henti Produksi dan Meningkatkan Efisiensi
Pengurangan waktu henti produksi dimulai dengan pemeliharaan preventif. Bersihkan saringan dan cetakan sesuai jadwal untuk menghindari penghentian tak terduga.
Lacak pola konsumsi energi untuk menemukan ketidakefisienan.
Mencegah Limbah Material dan Meningkatkan Pengembangan Produk
Limbah material mengurangi keuntungan. Keringkan resin sesuai spesifikasi produsen untuk mencegah cacat terkait kelembapan. Lakukan pembersihan warna secara efisien di antara pergantian produk untuk meminimalkan produk afkir.
Atasi Masalah Ekstrusi dari Sumbernya dengan Keahlian Rekayasa JWELL
Cacat ekstrusi merupakan sinyal adanya masalah mendasar pada material, peralatan, atau kontrol proses. Cara tercepat untuk meningkatkan kualitas produk dan mengurangi waktu henti adalah bekerja sama dengan mitra yang memahami seluruh sistem ekstrusi. Di Jwellanhui, kami memadukan mesin canggih dengan pengalaman rekayasa di lapangan. Bersama-sama, kami akan menemukan akar masalah ekstrusi Anda dan membangun solusi yang tahan lama.
Hubungi kami hari ini untuk konsultasi ahli, rekomendasi peralatan, atau solusi ekstrusi khusus.
Pertanyaan Umum
Apa cacat ekstrusi yang paling umum, dan bagaimana cara mengenalinya dengan cepat?
Cacat umum: permukaan kasar, garis, gelembung, pelengkungan, dan ketebalan tidak merata. Periksa tekstur dengan sentuhan dan penglihatan untuk segera mengenali masalah.
Bagaimana cara mengatasi fraktur lelehan, sharkskin, dan kekasaran permukaan pada produk ekstrusi?
Untuk fraktur lelehan, perlambat kecepatan dan naikkan suhu cetakan. Untuk mengatasi sharkskin, kurangi keluaran atau ganti resin. Sesuaikan pemanasan jika permukaan kasar.
Apa yang biasanya menyebabkan garis cetakan, variasi ukuran, dan ketidakstabilan dimensi selama ekstrusi?
Cetakan kotor atau tergores menimbulkan garis. Aliran dan kecepatan yang tidak stabil menyebabkan ketebalan tidak merata. Pendinginan tidak teratur menghasilkan ukuran produk yang tidak stabil.
Bagaimana cara menelusuri masalah ekstrusi hingga ke resin/material, seperti kelembapan, kontaminasi, atau kekuatan lelehan yang buruk?
Keringkan bahan baku yang lembap untuk mencegah gelembung. Jaga kebersihan material agar tidak muncul bintik. Gunakan resin berkualifikasi untuk mempertahankan kekuatan lelehan yang stabil.
Pengaturan proses apa (profil suhu, kecepatan sekrup, tekanan balik, penarik) yang sebaiknya disesuaikan terlebih dahulu saat kualitas ekstrusi menurun?
Sesuaikan suhu terlebih dahulu, kemudian kecepatan sekrup dan kecepatan penarik. Atur tekanan balik sebagai langkah terakhir.
Perubahan rekayasa apa pada sekrup, cetakan, atau sistem pendinginan/kalibrasi yang dapat mencegah cacat ekstrusi berulang secara permanen?
Optimalkan struktur sekrup untuk pencampuran lebih baik. Rancang ulang cetakan agar aliran material merata. Tingkatkan perangkat pendingin untuk menstabilkan dimensi produk.





