
Heißextrusion eignet sich für anspruchsvolle Legierungen und komplexe Formen. Kaltextrusion ermöglicht engere Toleranzen, bessere Oberflächen und oft einen geringeren Energieverbrauch. Wählen Sie Heißextrusion für große, schwer umformbare Metalle und komplexe Geometrien. Kaltextrusion eignet sich, wenn Präzision, Oberflächenqualität und die Festigkeitssteigerung durch Kaltverfestigung entscheidend sind.
Dieser Beitrag erläutert beide Verfahren klar, vergleicht ihre Mechanismen und Zielkonflikte und unterstützt Ihre Entscheidung anhand von Werkstoff, Form, Kosten und Produktionsumfang.
Definitionen: Was sind Heiß- und Kaltextrusion?
Die beiden Verfahren unterscheiden sich hinsichtlich Temperatur, Werkstoffverhalten, Werkzeugbedarf und typischen Anwendungen. Daraus ergeben sich Unterschiede bei mechanischen Eigenschaften, Oberflächenqualität und Produktionsumfang.
Heißextrusion
- Verfahrensprinzip: Das Metall wird über seine Rekristallisationstemperatur erhitzt und durch eine Düse gepresst.
- Wesentliche Wirkung der Wärme: Sie senkt die Fließspannung des Metalls und ermöglicht so die Umformung zäher Legierungen (z. B. Stahl, Titan) mit geringeren Kräften.
- Werkstoffgefüge: Es entsteht ein gröberes Korngefüge. Dadurch steigt die Duktilität, während die Festigkeit gegenüber kaltverformten Teilen abnehmen kann.
- Auswirkungen auf das Werkzeug: Hohe Temperaturen können durch stärkeren Verschleiß und Oxidation die Werkzeuglebensdauer verkürzen.
Kaltextrusion:
- Verfahrensprinzip: Das Metall wird bei Raumtemperatur oder nahe daran unter deutlich höherem Druck durch eine Düse gepresst. Ein spezielles Schmierverfahren (z. B. Phosphatbeschichtung in Kombination mit Schmieröl) ist unerlässlich, um Fressen zu verhindern und eine hervorragende Oberflächenqualität zu erzielen.
- Werkstoffeigenschaften: Durch Kaltverfestigung steigen Streckgrenze und Ermüdungsbeständigkeit des Werkstoffs. Das ist besonders vorteilhaft für Bauteile wie Verbindungselemente und Zahnräder.
- Anforderungen an Werkzeuge & Schmierung: Werkzeuge müssen extrem hohen Belastungen standhalten. Da keine Temperaturwechsel auftreten, profitieren sie von höherer Maßstabilität. Eine wirksame Schmierung (Phosphatbeschichtung + Ölsystem) ist entscheidend, um Reibung und Verschleiß zu verringern und sowohl Oberflächenqualität als auch Werkzeuglebensdauer sicherzustellen.
Heiß- oder Kaltextrusion: Wo liegt der Unterschied?
Bei der Heißextrusion werden Metalle durch erhöhte Temperaturen erweicht, wodurch geringere Umformkräfte erforderlich sind. Die Kaltextrusion hält die Temperatur nahe der Raumtemperatur, um Festigkeit und Oberflächenqualität zu erhalten. Die Verfahren unterscheiden sich hinsichtlich Materialfluss, Werkzeugbelastung, Toleranzen und Nachbearbeitung.
Unterschiede beim Einsatzmaterial: Knüppelzustand, Energieart (thermisch oder mechanisch)
Für die Heißextrusion wird der Einsatzknüppel erwärmt, was erhebliche Wärmeenergie erfordert. Durch das Vorwärmen wird das Material weicher und lässt sich leichter umformen. Die Kaltextrusion beginnt dagegen mit einem Knüppel auf Raumtemperatur und nutzt ausschließlich hohe mechanische Kraft (Druck) zur Umformung. Daher muss der Werkstoff sorgfältig nach seiner Kaltumformbarkeit ausgewählt werden.
Unterschiede beim Ergebnis: Bauteileigenschaften direkt nach dem Pressen
Heißextrudierte Teile benötigen häufig eine anschließende Wärmebehandlung, um die gewünschten mechanischen Eigenschaften zu erreichen. Ihre Oberfläche kann rauer sein und eine spanende Nachbearbeitung erfordern. Kaltumgeformte Teile weisen eine bessere Oberfläche und durch Kaltverfestigung verbesserte mechanische Eigenschaften (z. B. höhere Zugfestigkeit und Härte) auf. Häufig sind auch die Maßtoleranzen enger, sodass weitere Nachbearbeitung reduziert oder überflüssig wird.
Geschwindigkeit & Umfang: Vergleich von Produktionsrate und typischer Bauteilgröße
Heißextrusion kann besonders bei großen Profilen ein schnelleres kontinuierliches Verfahren sein und eignet sich für lange Produktionsläufe und große Strukturbauteile. Kaltextrusion kann pro Arbeitsgang langsamer sein, da höhere Kräfte erforderlich sind; sie eignet sich jedoch hervorragend für die Großserienfertigung kleiner, komplexer Teile, bei denen Präzision und Gleichmäßigkeit entscheidend sind.
Vergleich der Prozessabläufe
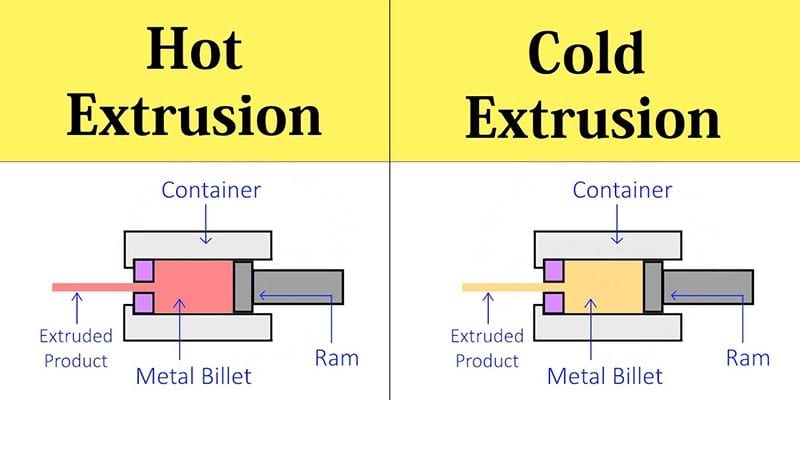
Heißextrusion Der Einsatzknüppel wird häufig auf 300–600°C für Aluminium oder auf noch höhere Temperaturen für Stahl erwärmt und anschließend durch eine Düse gepresst. Durch die Erwärmung sinkt die Streckgrenze und die Duktilität steigt. Im Verhältnis zur Werkstofffestigkeit können Sie daher höhere Stößelgeschwindigkeiten und eine geringere Presskraft einsetzen. Temperaturgleichmäßigkeit und Oxidation des Knüppels müssen kontrolliert werden.
Kaltextrusion beginnt mit einem Knüppel auf Raumtemperatur oder leicht erwärmt und erfordert höhere Umformdrücke. Häufig kommen mehrere Stufen (vorwärts, rückwärts oder kombiniert) mit Schmierung und engen Werkzeugtoleranzen zum Einsatz, um Oberflächenschäden zu begrenzen.
Nach der Heißextrusion sind häufig Glühen, Beizen oder spanende Bearbeitung erforderlich, um Kornwachstum oder Zunderschichten zu korrigieren. Kaltfließgepresste Teile benötigen normalerweise weniger spanende Bearbeitung, erfordern jedoch robuste Werkzeuge und Pressen für die höheren Kräfte.
Vorteile & Einschränkungen: Eine ausgewogene Betrachtung
Heißextrusion erleichtert die Umformung zäher Legierungen, da hohe Temperaturen die Fließspannung verringern. Dadurch sinken Presskraft und Werkzeugverschleiß, sodass komplexe Profile, dünne Wände und Mehrkammer-Hohlprofile zuverlässiger hergestellt werden können.
Allerdings sind Oberflächenqualität und Maßgenauigkeit geringer. Heißextrudierte Teile benötigen häufig eine spanende Nachbearbeitung oder Wärmebehandlung, um enge Toleranzen und Oberflächenanforderungen zu erfüllen.
Kaltextrusion Ermöglicht engere Toleranzen und eine glattere Oberfläche direkt nach dem Werkzeug. Die Festigkeit steigt durch Kaltverfestigung – vorteilhaft für hochfeste Kleinteile und die schnelle Fertigung gleichmäßiger Komponenten.
Die Kaltumformung erfordert höhere Umformkräfte und robustere Werkzeuge. Sie begrenzt die Auswahl der bei Raumtemperatur umformbaren Legierungen und erfordert Schmierung sowie sorgfältige Handhabung, um Risse zu vermeiden.
Nutzen Sie diese Vergleichstabelle, um das passende Verfahren auszuwählen:
| Faktor | Heißextrusion | Kaltextrusion |
| Umformbarkeit anspruchsvoller Legierungen | Ausgezeichnete | Begrenzt |
| Werkzeugbelastung / Presskraft | Niedriger | Höher |
| Oberflächenqualität & Toleranzen | Geringer; Nachbearbeitung häufig erforderlich | Besser; engere Toleranzen |
| Auswirkung auf Festigkeit | Wärmebehandlung kann erforderlich sein | Kaltverfestigung erhöht die Festigkeit |
| Typische Anwendungen | Große, komplexe Profile | Kleine Präzisionsteile |
Machen Sie den nächsten Schritt mit JWELL
Heißextrusion eignet sich ideal, um robuste Legierungen zu komplexen Profilen umzuformen, während Kaltextrusion bei der Fertigung hochpräziser, kaltverfestigter Teile in großen Mengen überzeugt. JWELL unterstützt Sie als zuverlässiger Partner dabei, diese Fertigungsanforderungen in zuverlässige, hochwertige Extrusionslösungen umzusetzen.
Verpassen Sie nicht die Gelegenheit, unser komplettes Sortiment maßgeschneiderter Extrusionslösungen kennenzulernen – besuchen Sie unsere Produktseite und entdecken Sie jetzt detaillierte Produktspezifikationen, Anwendungsbeispiele und kontaktieren Sie uns für weitere Informationen.





