
Kebanyakan masalah penyemperitan berpunca daripada interaksi antara sifat bahan, persediaan peralatan, dan keadaan proses. Perubahan kecil pada suhu, tekanan atau kadar suapan boleh menyebabkan kecacatan yang hanya muncul kemudian semasa pengeluaran.
Panduan ini memperkenalkan cara mendiagnosis kecacatan lazim, memahami pemboleh ubah proses yang mempengaruhi output anda dan mengenal pasti punca utama dalam bahan, peralatan atau reka bentuk barisan.
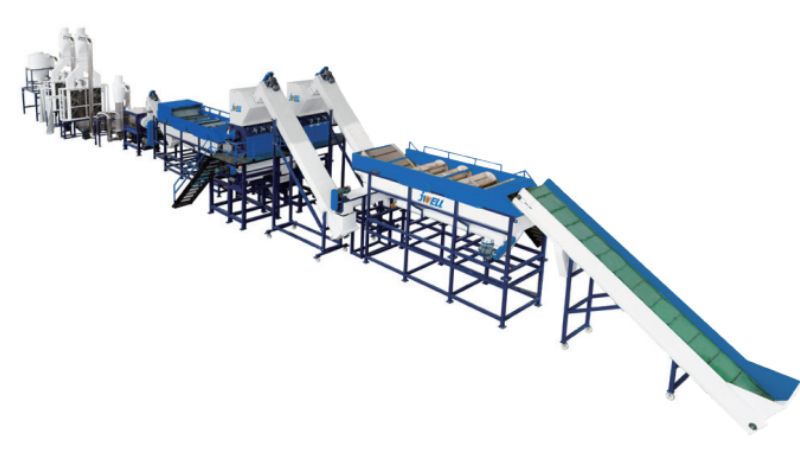
Mendiagnosis Kecacatan Penyemperitan Lazim
Untuk mencari punca kecacatan, jangan sekadar merawat gejala pada permukaan. Sebaliknya, teliti bagaimana tingkah laku bahan, keadaan proses dan reka bentuk peralatan saling berinteraksi. Kebanyakan kecacatan menunjukkan ketidakseimbangan tertentu pada suhu, tekanan atau aliran bahan yang boleh dijejak dan diperbetulkan.
Ketidakseragaman Ketebalan Dinding dan Sisihan Dimensi
Variasi ketebalan kelihatan sebagai dinding tidak sekata atau komponen yang menyimpang daripada toleransi dimensi. Keadaan ini biasanya berlaku kerana suhu leburan tidak sekata di seluruh acuan atau kadar penyejukan tidak konsisten. Periksa reka bentuk acuan terlebih dahulu. Ketidakseimbangan aliran menghasilkan bahagian tebal dan nipis yang berulang dalam corak yang boleh diramal. Kecerunan suhu dalam silinder juga menyebabkan aliran bahan tidak sekata.
Punca lazim:
- Suhu acuan tidak seimbang
- Perkakasan yang haus atau rosak
- Kelajuan barisan tidak konsisten
- Kawalan suhu yang lemah dalam zon penyejukan
Sifat bahan juga penting. Jika MFI berubah antara kelompok, kadar aliran turut berubah walaupun tetapan kekal sama. Hal ini menyebabkan sisihan dimensi dari semasa ke semasa.
Kecacatan Permukaan: Patahan Leburan, Kulit Jerung dan Kekasaran
Patahan leburan menghasilkan corak lingkaran atau riak. Hal ini berlaku apabila halaju leburan melebihi had polimer.
Kulit jerung kelihatan seperti rabung halus yang memanjang. Kecacatan ini berlaku di pintu keluar acuan akibat tegasan permukaan yang berlebihan. Biasanya, masalah ini boleh diatasi dengan melaraskan suhu acuan atau mengurangkan kelajuan penyemperitan.
Permukaan kasar tanpa corak yang jelas sering menunjukkan pencemaran atau kualiti leburan yang tidak konsisten. Degradasi bahan akibat haba berlebihan juga menyebabkan ketidakteraturan permukaan.
Gelembung, Kesan Terbakar dan Kekuningan
Gelembung menunjukkan kelembapan atau udara terperangkap dalam bahan anda. Periksa sama ada resin disimpan dengan betul dan sistem pengudaraan berfungsi dengan baik.
Kekuningan dan kesan terbakar menandakan degradasi terma. Keadaan ini berlaku apabila bahan berada terlalu lama pada suhu tinggi atau terdapat titik panas dalam silinder. Periksa masa kediaman dan profil suhu silinder.
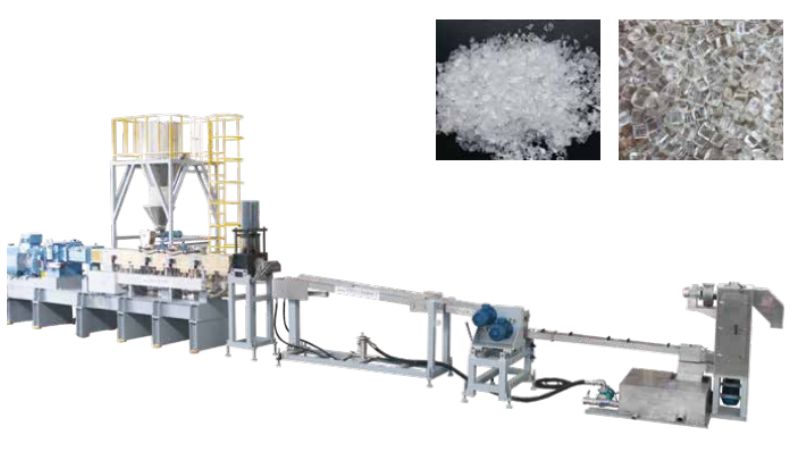
Petunjuk utama:
- Bintik gelap = bahan terdegradasi
- Warna kekuningan = pengoksidaan atau pemanasan berlebihan
- Gelembung jernih gelembung= kandungan kelembapan
Pencemaran bahan menyebabkan kecacatan rawak yang tidak mengikut corak. Bersihkan peralatan dengan teliti dan sahkan kualiti bahan yang diterima.
Ketidakstabilan Tekanan dan Output
Turun naik tekanan leburan menimbulkan masalah kualiti di bahagian hiliran. Lonjakan tekanan secara langsung mengubah dimensi dan kualiti permukaan.
Pantau tolok tekanan semasa pengeluaran. Tekanan yang stabil bermakna aliran yang stabil. Tekanan yang berayun atau menyimpang menunjukkan masalah penyuapan, ketidakseimbangan suhu atau sekatan pada pek skrin.
Lonjakan output membazirkan bahan dan menghasilkan skrap. Puncanya biasanya termasuk penyuapan tidak konsisten, bahan tercemar atau tetapan kelajuan skru yang tidak tepat berbanding kelikatan bahan anda.
Pemboleh Ubah Proses dan Kesannya
Kawalan terhadap pemboleh ubah proses membezakan pengeluaran lancar daripada kerja penyelesaian masalah yang berterusan. Tetapan suhu, operasi skru, keseimbangan penyejukan, dan masa saling berinteraksi. Semua ini menentukan kualiti filem dan kestabilan proses.
Kawalan Suhu Silinder dan Suhu Leburan
Zon suhu silinder perlu ditetapkan dengan teliti untuk meleburkan polimer dengan betul tanpa merosakkannya. Setiap zon mempunyai fungsi: zon suapan memastikan resin terus mengalir, zon peralihan meleburkan bahan dan zon pemeteran menstabilkan suhu leburan.
Kebanyakan penyemperit moden menggunakan pengawal suhu dengan termogandingan pada setiap zon silinder. Pantau suhu leburan sebenar pada acuan penyemperit, bukan hanya titik tetapan silinder. Termogandingan leburan memberikan maklum balas sebenar tentang keadaan di dalam mesin.
Jika suhu leburan terlalu tinggi, polimer berisiko terdegradasi dan sifatnya mungkin menyimpang daripada spesifikasi. Jika terlalu rendah, pencampuran menjadi lemah dan zarah mungkin tidak melebur.
Kesan Kelajuan Skru, rpm dan Tekanan Balik
Kelajuan skru dalam rpm mengawal kadar output secara langsung. Kelajuan ini juga mempengaruhi jumlah tenaga mekanikal yang masuk ke dalam leburan. Kelajuan skru yang lebih tinggi meningkatkan kadar pengeluaran tetapi turut menaikkan suhu leburan akibat pemanasan ricihan.
Tekanan balik mempengaruhi kualiti pencampuran dan suhu leburan. Tekanan ini terhasil daripada rintangan acuan dan seretan sistem penyejukan.
Penyeimbangan Suhu Sistem Penyejukan dan Acuan
Suhu acuan mempengaruhi taburan aliran di seluruh lebar filem. Suhu acuan yang tidak sekata menghasilkan variasi tolok dan jalur ketebalan yang kelihatan di bahagian hiliran.
Sistem penyejukan mesti menyingkirkan haba secara simetri untuk mengelakkan herotan atau sisihan dimensi.
Pelarasan Masa Kediaman, Nisbah L/D dan Kelajuan Barisan
Masa kediaman bergantung pada nisbah L/D penyemperit dan kelajuan barisan. Masa kediaman yang lebih lama meningkatkan pencampuran tetapi menambah risiko degradasi terma bagi bahan sensitif haba.
Punca Utama: Faktor Bahan, Peralatan dan Reka Bentuk
Kebanyakan masalah penyemperitan berpunca daripada tiga bidang utama: bahan yang digunakan, cara peralatan berfungsi dan persediaan barisan.
Kualiti dan Pencemaran Bahan Mentah
Kualiti bahan mentah secara langsung mempengaruhi produk akhir anda. Bahan tercemar menyebabkan kecacatan seperti mata ikan dan perubahan warna pada komponen tersemperit. Sentiasa periksa resin yang diterima untuk mengesan zarah asing atau polimer terdegradasi sebelum pemprosesan.
Kelembapan juga menjadi masalah utama. Jika resin tidak dikeringkan mengikut spesifikasi pengilang, gelembung mungkin berlaku dan kecacatan permukaanSimpan bahan dengan betul untuk mengelakkan pencemaran daripada habuk, serpihan logam atau polimer bercampur.
Reka Bentuk Skru dan Corak Kehausan
Reka bentuk skru mesti sepadan dengan bahan yang diproses. Nisbah mampatan atau kedalaman saluran yang tidak sesuai menyebabkan peleburan dan pencampuran yang lemah. Kehausan skru mengubah aliran bahan di dalam penyemperit. Hal ini menimbulkan masalah output dan kualiti.
Periksa skru secara berkala untuk mengesan corak haus pada hujung ulir dan permukaan silinder. Skru haus mengurangkan kecekapan pencampuran serta menghasilkan suhu leburan yang tidak konsisten.
Penjajaran Acuan dan Persediaan Barisan Penyemperitan
Penjajaran acuan mempengaruhi dimensi produk dan kualiti permukaan. Jika acuan tidak berpusat dengan betul pada paksi skru, anda akan mendapat ketebalan dinding yang tidak sekata dan komponen yang melengkung.
Tangki penyejukan mesti selari dengan pintu keluar acuan. Penjajaran yang lemah menghasilkan tegasan dalaman yang kelihatan sebagai herotan atau sisihan dimensi pada produk siap.
Pencampuran, Degradasi Bahan dan Penyelenggaraan Pencegahan
Pencampuran yang baik mencegah degradasi bahan semasa pemprosesan. Masa kediaman yang panjang dalam penyemperit menyebabkan polimer terurai dan gel terbentuk. Kurangkan suhu leburan dan masa kediaman untuk melindungi integriti bahan.
Tetapkan jadual penyelenggaraan pencegahan untuk barisan penyemperitan anda. Bersihkan peralatan sebelum pengeluaran dan periksa pek skrin untuk mencari bahan terdegradasi. Penyelenggaraan berkala menghalang masalah kecil daripada berkembang menjadi isu pengeluaran besar.
Penyelesaian Terbukti dan Amalan Terbaik
Operasi penyemperitan yang berjaya bergantung pada kawalan proses pintar, kaedah penyelesaian masalah yang tersasar dan strategi pengurangan sisa.
Kawalan dan Pengoptimuman Proses Masa Nyata
Pemantauan proses penyemperitan secara masa nyata membantu anda mengesan masalah sebelum kosnya meningkat. Jejak pemboleh ubah utama seperti suhu, tekanan dan kelajuan skru sepanjang proses pengeluaran.
Pemasangan penderia digital di titik kritikal memberikan maklum balas serta-merta. Apabila anda mengesan lonjakan suhu atau penurunan tekanan lebih awal, pelarasan pantas boleh dibuat. Pendekatan ini mengurangkan kecacatan dan memastikan output anda konsisten.
Titik pemantauan utama termasuk:
- Suhu dan tekanan acuan
- Kelajuan dan tork skru
- Kestabilan kadar suapan
- Keseragaman suhu leburan
Penyelesaian Masalah Penyemperitan dalam Aplikasi PVC dan Khusus
Penyemperitan PVC memerlukan perhatian khusus terhadap teknologi pemprosesan kerana bahan ini sensitif terhadap perubahan suhu. Anda perlu memerhatikan masalah penyuapan adunan kering yang menyebabkan turun naik tork dan pencampuran yang lemah.
Pastikan sistem suapan stabil dengan memeriksa paras corong secara berkala dan mengekalkan aliran bahan yang konsisten.
Pengurangan Masa Henti Pengeluaran dan Peningkatan Kecekapan
Pengurangan masa henti pengeluaran bermula dengan penyelenggaraan pencegahan. Bersihkan skrin dan acuan mengikut jadual untuk mengelakkan penutupan yang tidak dijangka.
Jejak corak penggunaan tenaga untuk mengenal pasti ketidakcekapan.
Mencegah Pembaziran Bahan dan Menambah Baik Pembangunan Produk
Pembaziran bahan mengurangkan keuntungan anda. Keringkan resin mengikut spesifikasi pengilang untuk mengelakkan kecacatan berkaitan kelembapan. Lakukan pembersihan warna dengan cekap antara pertukaran produk bagi meminimumkan skrap.
Selesaikan Masalah Penyemperitan dari Puncanya dengan Kepakaran Kejuruteraan JWELL
Kecacatan penyemperitan menandakan masalah yang lebih mendalam pada bahan, peralatan atau kawalan proses. Cara terpantas untuk meningkatkan kualiti produk dan mengurangkan masa henti ialah bekerjasama dengan rakan yang memahami keseluruhan sistem penyemperitan. Di Jwellanhui, kami menggabungkan jentera termaju dengan pengalaman kejuruteraan sebenar. Bersama-sama, kami akan mencari punca masalah penyemperitan anda dan membina penyelesaian yang berkekalan.
Hubungi kami hari ini untuk mendapatkan rundingan pakar, cadangan peralatan atau penyelesaian penyemperitan tersuai.
Soalan Lazim
Apakah kecacatan penyemperitan yang paling lazim dan bagaimana cara mengenal pastinya dengan cepat?
Kecacatan lazim termasuk permukaan kasar, jalur, gelembung, herotan dan ketebalan tidak sekata. Periksa tekstur melalui sentuhan dan penglihatan untuk mengenal pasti kecacatan dengan pantas.
Bagaimanakah cara mengatasi patahan leburan, kulit jerung dan kekasaran permukaan pada produk tersemperit?
Untuk patahan leburan, perlahankan kelajuan dan tingkatkan suhu acuan. Untuk mengatasi kulit jerung, kurangkan output atau tukar resin. Laraskan pemanasan jika permukaan kasar.
Apakah yang lazimnya menyebabkan garis acuan, variasi tolok dan ketidakstabilan dimensi semasa penyemperitan?
Acuan yang kotor atau tercalar menyebabkan kesan jalur. Aliran dan kelajuan yang tidak stabil menghasilkan ketebalan tidak sekata. Penyejukan tidak sekata menyebabkan saiz produk tidak stabil.
Bagaimanakah masalah penyemperitan dapat dijejak kepada isu resin/bahan seperti kelembapan, pencemaran atau kekuatan leburan yang lemah?
Keringkan bahan mentah yang lembap untuk mengelakkan gelembung. Pastikan bahan bersih bagi mencegah tompok. Gunakan resin yang memenuhi syarat untuk mengekalkan kekuatan leburan yang stabil.
Tetapan proses manakah (profil suhu, kelajuan skru, tekanan balik, penarik) yang perlu dilaraskan terlebih dahulu apabila kualiti penyemperitan menurun?
Laraskan suhu terlebih dahulu, diikuti kelajuan skru dan kelajuan penarik. Laraskan tekanan balik pada langkah terakhir.
Apakah perubahan kejuruteraan pada skru, acuan atau sistem penyejukan/penentukuran yang boleh mencegah kecacatan berulang secara kekal?
Optimumkan struktur skru untuk pencampuran yang lebih baik. Reka semula acuan agar aliran bahan sekata. Naik taraf peranti penyejukan untuk menstabilkan dimensi produk.





