
Warme extrusie verwerkt taaie legeringen en complexe vormen. Koude extrusie biedt nauwere toleranties, betere oppervlakteafwerking en vaak lager energieverbruik. Kies warme extrusie voor grote, moeilijk vormbare metalen en complexe geometrieën. Kies koude extrusie wanneer precisie, oppervlaktekwaliteit en sterkte door vervormingsharding belangrijk zijn.
Dit artikel definieert beide processen, vergelijkt werking en afwegingen en helpt u kiezen op basis van materiaal, vorm, kosten en productieschaal.
Definities: wat zijn warme en koude extrusie?
De processen verschillen in temperatuur, materiaalgedrag, gereedschap en gebruikelijke toepassingen. Ook mechanische eigenschappen, oppervlakteafwerking en productieschaal verschillen.
Warme extrusie
- Procesprincipe: Metaal wordt door een matrijs geperst terwijl het boven de herkristallisatietemperatuur wordt verwarmd.
- Belangrijkste effect van warmte: Verlaagt de vloeispanning van het metaal, zodat taaie legeringen zoals staal en titanium met lagere krachten kunnen worden gevormd.
- Materiaalstructuur: Geeft een grovere korrelstructuur, die de ductiliteit verhoogt maar de sterkte ten opzichte van koudvervormde onderdelen kan verlagen.
- Invloed op gereedschap: Hoge temperaturen kunnen de levensduur van gereedschap verkorten door meer slijtage en oxidatie.
Koude extrusie:
- Procesprincipe: Metaal wordt bij of nabij kamertemperatuur onder aanzienlijk hogere druk door een matrijs geperst. Een specifiek smeerproces, zoals fosfaatcoating met smeerolie, is essentieel om vastlopen te voorkomen en hoge oppervlaktekwaliteit te bereiken.
- Materiaaleigenschap: Koudvervorming hardt het materiaal en verhoogt de vloeigrens en vermoeiingsbestendigheid. Dit is vooral nuttig voor onderdelen zoals bevestigingsmiddelen en tandwielen.
- Gereedschap & smering: Het gereedschap moet extreem hoge spanningen verdragen. Zonder thermische cycli is de maatstabiliteit beter, maar effectieve smering met fosfaatcoating en olie is essentieel om wrijving en slijtage te beheersen en zowel oppervlaktekwaliteit als levensduur van gereedschap te waarborgen.
Warme versus koude extrusie: wat is het verschil?
Warme extrusie gebruikt hoge temperaturen om metaal zachter te maken en vormkrachten te verlagen. Koude extrusie blijft nabij kamertemperatuur voor behoud van sterkte en oppervlaktekwaliteit. Beide methoden beïnvloeden materiaalstroming, gereedschapsbelasting, toleranties en nabewerking op verschillende manieren.
Verschillen in de invoer: toestand van de billet en energietype (thermisch versus mechanisch)
Bij warmextrusie wordt de billet verhit, wat veel thermische energie vereist. Door deze voorverwarming wordt het materiaal zachter en makkelijker vervormbaar. Koudextrusie begint daarentegen met een billet op kamertemperatuur en gebruikt uitsluitend grote mechanische kracht (druk) om het materiaal te vervormen. Daarom moet het materiaal zorgvuldig worden gekozen op basis van zijn eigenschappen voor koudvervorming.
Verschillen in de output: eigenschappen van het onderdeel direct uit de pers
Warm geëxtrudeerde onderdelen vereisen vaak een warmtebehandeling om de gewenste mechanische eigenschappen te bereiken; ook kan de oppervlakteafwerking ruwer zijn en nabewerking nodig hebben. Koud geëxtrudeerde onderdelen hebben een betere oppervlakteafwerking en verbeterde mechanische eigenschappen door versteviging tijdens de vervorming, zoals hogere treksterkte en hardheid. Vaak zijn ook de maattoleranties nauwer, waardoor nabewerking minder nodig is of helemaal achterwege kan blijven.
Snelheid & schaal: vergelijking van productiesnelheid en typische onderdeelgrootte
Warmextrusie, vooral voor grote profielen, kan een sneller continu proces zijn en is ideaal voor lange productieruns en grote constructiedelen. Koudextrusie verloopt soms langzamer per bewerking door de hogere benodigde krachten, maar is zeer geschikt voor productie in grote volumes van kleinere, complexe onderdelen waarbij precisie en consistentie essentieel zijn.
Vergelijking van procesverloop
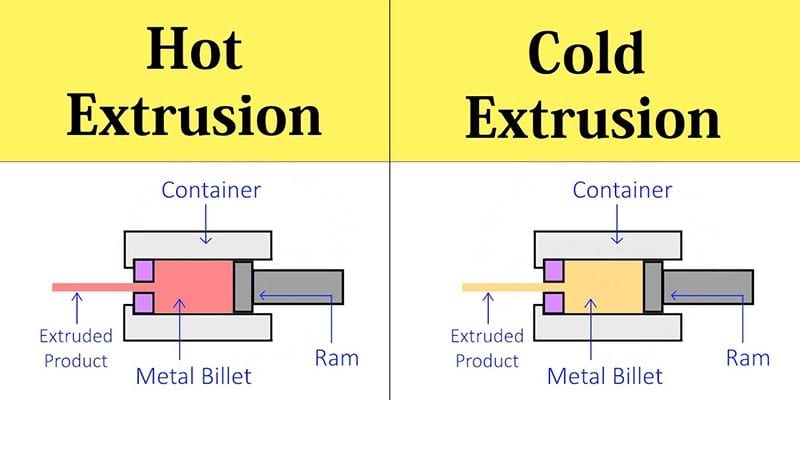
Warmextrusie verhit de billet — vaak tot 300–600°C voor aluminium en hoger voor staal — voordat deze door een matrijs wordt geperst. Door verwarming daalt de vloeigrens en neemt de ductiliteit toe, zodat hogere perssnelheden en een lagere perscapaciteit ten opzichte van de materiaalsterkte volstaan. De temperatuur moet gelijkmatig blijven en oxidatie van de billet moet worden beheerst.
Koudextrusie begint met een billet op kamertemperatuur of licht verwarmd en berust op hogere vormdrukken. Vaak worden meerdere stappen gebruikt (voorwaarts, achterwaarts of gecombineerd), met smering en nauwe matrijstoleranties om oppervlakteschade te beperken.
Na warmextrusie zijn vaak gloeien, beitsen of verspanen nodig om korrelgroei of walshuid te corrigeren. Koud geëxtrudeerde onderdelen vereisen doorgaans minder verspaning, maar vragen om robuust gereedschap en persen die de hogere krachten aankunnen.
Voordelen & beperkingen: een evenwichtige afweging
Warmextrusie maakt het vormen van sterke legeringen eenvoudiger, omdat hoge temperaturen de vloeispanning verlagen. Daardoor nemen de perskracht en gereedschapsslijtage af en kunnen complexe profielen, dunne wanden en holle profielen met meerdere kamers betrouwbaarder worden geproduceerd.
De oppervlakteafwerking en maatnauwkeurigheid zijn echter minder goed. Warm geëxtrudeerde onderdelen hebben vaak extra verspaning of warmtebehandeling nodig om aan nauwe toleranties en oppervlakte-eisen te voldoen.
Koudextrusie levert nauwere toleranties en direct uit de matrijs een gladder oppervlak. De sterkte neemt toe door versteviging tijdens de vervorming, wat nuttig is voor kleine onderdelen met hoge sterkte en een snelle, consistente productie.
Bij koudvervorming zijn hogere vormkrachten en sterker gereedschap nodig. Het aantal legeringen dat bij kamertemperatuur kan worden vervormd is beperkt; bovendien zijn smering en zorgvuldige behandeling nodig om scheuren te voorkomen.
Gebruik deze korte vergelijkingstabel om het juiste proces te kiezen:
| Factor | Warme extrusie | Koudextrusie |
| Vervormbaarheid van moeilijke legeringen | Uitstekende | Beperkt |
| Belasting op gereedschap / perskracht | Lager | Hoger |
| Oppervlakteafwerking & toleranties | Minder goed; vaak nabewerking nodig | Beter; nauwere toleranties |
| Effect op sterkte | Warmtebehandeling kan nodig zijn | Versteviging door vervorming verhoogt de sterkte |
| Typische toepassingen | Grote, complexe profielen | Kleine precisieonderdelen |
Zet de volgende stap met JWELL
Warmextrusie is ideaal om sterke legeringen tot complexe profielen te vormen, terwijl koudextrusie uitblinkt in de grootschalige productie van zeer nauwkeurige, door vervorming verstevigde onderdelen. JWELL is een betrouwbare partner die deze productievereisten vertaalt naar betrouwbare extrusieoplossingen van hoge kwaliteit.
Mis de kans niet om het volledige aanbod aan extrusieoplossingen op maat te ontdekken — bezoek onze productpagina om nu de gedetailleerde productspecificaties, toepassingsvoorbeelden en Neem contact met ons op voor meer informatie.





