
زیادہ تر ایکسٹروژن مسائل ان عوامل کے باہمی اثرات سے پیدا ہوتے ہیں: مواد کی خصوصیات, آلات کی ترتیب، اور عمل کے حالات۔ درجۂ حرارت، دباؤ یا فیڈ کی رفتار میں معمولی تبدیلیاں ایسے نقائص پیدا کر سکتی ہیں جو پیداوار کے دوران بعد میں ظاہر ہوں۔
یہ رہنما عام نقائص کی تشخیص، آپ کے آؤٹ پٹ پر اثر انداز ہونے والے عمل کے متغیرات کو سمجھنے اور مواد، آلات یا لائن ڈیزائن میں بنیادی وجوہات شناخت کرنے کا طریقہ پیش کرتی ہے۔
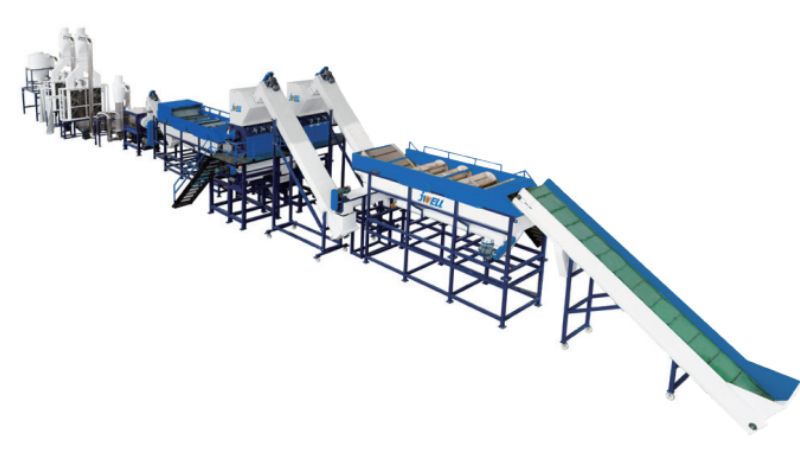
عام ایکسٹروژن نقائص کی تشخیص
نقائص تلاش کرنے کے لیے صرف سطحی علامات کا علاج نہ کریں۔ اس کے بجائے دیکھیں کہ مواد کا رویہ، عمل کے حالات اور آلات کا ڈیزائن مل کر کیسے کام کرتے ہیں۔ زیادہ تر نقائص درجۂ حرارت، دباؤ یا مواد کے بہاؤ میں مخصوص عدم توازن کی نشاندہی کرتے ہیں جسے تلاش کر کے درست کیا جا سکتا ہے۔
دیوار کی موٹائی میں عدم یکسانیت اور ابعاد کا انحراف
موٹائی کے فرق سے دیوار ناہموار یا پرزے جہتی برداشت سے باہر ہو سکتے ہیں۔ عموماً ایسا اس وقت ہوتا ہے جب ڈائی میں پگھلاؤ کا درجۂ حرارت غیر یکساں ہو یا کولنگ کی شرحیں مختلف ہوں۔ پہلے ڈائی ڈیزائن دیکھیں۔ بہاؤ کا عدم توازن موٹے اور پتلے مقامات بناتا ہے جو متوقع نمونوں میں بار بار آتے ہیں۔ بیرل میں درجۂ حرارت کا فرق بھی مواد کا بہاؤ ناہموار کرتا ہے۔
عام وجوہات:
- ڈائی کے غیر متوازن درجۂ حرارت
- گھسی ہوئی یا خراب ٹولنگ
- لائن کی غیر یکساں رفتار
- کولنگ زونز میں درجۂ حرارت کا ناقص کنٹرول
مواد کی خصوصیات بھی اہم ہیں۔ اگر بیچوں کے درمیان MFI بدلے تو ترتیبات یکساں رہنے کے باوجود بہاؤ کی شرح بدل جاتی ہے۔ اس سے وقت کے ساتھ ابعاد میں انحراف ہوتا ہے۔
سطحی نقائص: پگھلاؤ کا فریکچر، شارک اسکن اور کھردرا پن
پگھلاؤ کا فریکچر سرپل نمونے یا لہریں پیدا کرتا ہے۔ یہ اس وقت ہوتا ہے جب پگھلاؤ کی رفتار پولیمر کی حد سے بڑھ جائے۔
شارک اسکن لمبائی کے رخ باریک ابھری لکیروں جیسی دکھتی ہے۔ یہ نقص ڈائی کے خروج پر سطحی دباؤ بہت زیادہ ہونے سے پیدا ہوتا ہے۔ عموماً ڈائی کا درجۂ حرارت بدل کر یا ایکسٹروژن کی رفتار گھٹا کر اسے درست کیا جا سکتا ہے۔
واضح نمونوں کے بغیر کھردری سطح اکثر آلودگی یا پگھلاؤ کے غیر یکساں معیار کی نشاندہی کرتی ہے۔ زیادہ حرارت سے مواد کی خرابی بھی سطح کو بے قاعدہ بنا سکتی ہے۔
بلبلے، جلنے کے نشان اور زردی
بلبلے مواد میں پھنسی نمی یا ہوا کی نشاندہی کرتے ہیں۔ جانچیں کہ آیا ریزن درست طریقے سے ذخیرہ ہوئی تھی اور وینٹنگ نظام ٹھیک کام کرتا ہے۔
زردی اور جلنے کے نشان حرارتی خرابی بتاتے ہیں۔ یہ تب ہوتا ہے جب مواد زیادہ درجۂ حرارت پر بہت دیر رہے یا بیرل میں گرم مقامات ہوں۔ قیام کے وقت اور بیرل کے درجۂ حرارت کے پروفائل کی جانچ کریں۔
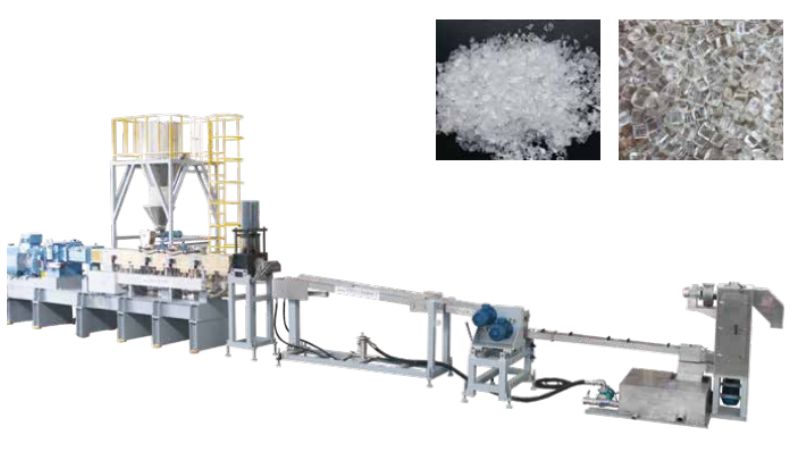
اہم اشارے:
- گہرے دھبے = خراب شدہ مواد
- زرد رنگت = آکسیڈیشن یا ضرورت سے زیادہ حرارت
- شفاف بلبلے= نمی کا مواد
مواد کی آلودگی بے ترتیب نقائص پیدا کرتی ہے جو کسی نمونے کی پیروی نہیں کرتے۔ آلات اچھی طرح صاف کریں اور آنے والے مواد کے معیار کی تصدیق کریں۔
دباؤ اور آؤٹ پٹ کا عدم استحکام
پگھلاؤ کے دباؤ میں اتار چڑھاؤ ڈاؤن اسٹریم معیار کے مسائل پیدا کرتا ہے۔ دباؤ کے سرجز ابعاد اور سطحی معیار کو براہِ راست بدلتے ہیں۔
پیداوار کے دوران دباؤ کے گیجز دیکھیں۔ مستحکم دباؤ کا مطلب مستحکم بہاؤ ہے۔ بار بار چکر یا مسلسل بدلتا دباؤ فیڈنگ کے مسائل، درجۂ حرارت کے عدم توازن یا اسکرین پیک بند ہونے کی نشاندہی کرتا ہے۔
آؤٹ پٹ میں سرجنگ مواد ضائع کرتی اور اسکریپ پیدا کرتی ہے۔ عموماً اس کی وجہ یہ ہوتی ہے: غیر یکساں فیڈنگ، آلودہ مواد یا مواد کی چپچپاہٹ کے مقابلے میں غلط سکرو رفتار کی ترتیبات۔
عمل کے متغیرات اور ان کا اثر
اپنے عمل کے متغیرات پر کنٹرول حاصل کرنا ہموار پیداوار اور مسلسل مسئلہ حل کرنے کے درمیان فرق پیدا کرتا ہے۔ درجۂ حرارت کی ترتیبات، سکرو کا آپریشن, کولنگ کا توازن، اور وقت سب ایک دوسرے پر اثر ڈالتے ہیں۔ یہ فلم کے معیار اور عمل کے استحکام کا تعین کرتے ہیں۔
بیرل اور پگھلاؤ کے درجۂ حرارت کا کنٹرول
پولیمر کو درست پگھلانے اور خرابی سے بچانے کے لیے بیرل کے درجۂ حرارت کے زون احتیاط سے ترتیب دیں۔ ہر زون کا اپنا مقصد ہے: فیڈ زون ریزن کا بہاؤ برقرار رکھتا ہے، ٹرانزیشن زون مواد پگھلاتا ہے، اور میٹرنگ زون پگھلاؤ کے درجۂ حرارت کو مستحکم کرتا ہے۔
زیادہ تر جدید ایکسٹروڈرز ہر بیرل زون میں تھرموکپل کے ساتھ درجۂ حرارت کنٹرولر استعمال کرتے ہیں۔ صرف بیرل کے مقررہ درجۂ حرارت نہیں بلکہ ایکسٹروڈر ڈائی پر پگھلاؤ کا اصل درجۂ حرارت دیکھیں۔ پگھلاؤ کا تھرموکپل اندرونی صورتِ حال پر حقیقی فیڈبیک دیتا ہے۔
پگھلاؤ کا درجۂ حرارت بہت زیادہ ہو تو پولیمر خراب اور خصوصیات معیار سے باہر ہونے کا خطرہ ہے۔ بہت کم ہو تو ناقص مکسنگ اور نہ پگھلے ذرات پیدا ہوں گے۔
سکرو کی رفتار، rpm اور بیک پریشر کے اثرات
سکرو کا rpm براہِ راست آؤٹ پٹ کی شرح کنٹرول کرتا ہے۔ یہ یہ بھی متاثر کرتا ہے کہ پگھلاؤ میں کتنی میکانی توانائی داخل ہوتی ہے۔ سکرو کی زیادہ رفتار تھروپٹ بڑھاتی ہے مگر قینچی حرارت سے پگھلاؤ کا درجۂ حرارت بھی اوپر لے جاتی ہے۔
بیک پریشر مکسنگ کے معیار اور پگھلاؤ کے درجۂ حرارت کو متاثر کرتا ہے۔ یہ ڈائی کی مزاحمت اور کولنگ نظام کی رگڑ سے پیدا ہوتا ہے۔
کولنگ نظام اور ڈائی کے درجۂ حرارت کا توازن
ڈائی کا درجۂ حرارت فلم کی چوڑائی کے آرپار بہاؤ کی تقسیم کو متاثر کرتا ہے۔ ڈائی کا غیر یکساں درجۂ حرارت گیج میں فرق اور موٹائی کی پٹیاں بناتا ہے جو ڈاؤن اسٹریم نظر آتی ہیں۔
ٹیڑھا پن یا جہتی انحراف روکنے کے لیے کولنگ نظام کو حرارت متناسب طور پر نکالنی چاہیے۔
قیام کا وقت، L/D تناسب اور لائن کی رفتار میں تبدیلی
قیام کا وقت ایکسٹروڈر کے L/D تناسب اور لائن کی رفتار پر منحصر ہے۔ زیادہ قیام کا وقت مکسنگ بہتر کرتا ہے مگر حرارت سے حساس مواد میں حرارتی خرابی کا خطرہ بڑھاتا ہے۔
بنیادی وجوہات: مواد، آلات اور ڈیزائن کے عوامل
ایکسٹروژن کے زیادہ تر مسائل تین بنیادی شعبوں سے جڑتے ہیں: استعمال شدہ مواد، آلات کا کام اور لائن کی ترتیب۔
خام مال کا معیار اور آلودگی
خام مال کا معیار حتمی مصنوعات پر براہِ راست اثر انداز ہوتا ہے۔ آلودہ مواد ایکسٹروڈڈ پرزوں میں فش آئیز اور رنگت کی تبدیلی جیسے نقائص پیدا کرتا ہے۔ پروسیسنگ سے پہلے آنے والی ریزن میں غیر متعلقہ ذرات یا خراب شدہ پولیمر کی جانچ کریں۔
نمی ایک اور بڑا مسئلہ ہے۔ اگر ریزن تیار کنندہ کی خصوصیات کے مطابق خشک نہ کریں تو بلبلے اور سطحی نقائصنظر آئیں گے۔ دھول، دھاتی ذرات یا ملے ہوئے پولیمرز سے آلودگی روکنے کے لیے مواد درست طور پر ذخیرہ کریں۔
سکرو کا ڈیزائن اور گھساؤ کے نمونے
سکرو کا ڈیزائن آپ کے پروسیس کیے جانے والے مواد سے مطابقت رکھنا چاہیے۔ غلط کمپریشن تناسب یا چینل کی گہرائی سے پگھلاؤ اور مکسنگ ناقص ہوتی ہے۔ سکرو کا گھساؤ ایکسٹروڈر میں مواد کے بہاؤ کو بدل دیتا ہے، جس سے آؤٹ پٹ اور معیار کے مسائل پیدا ہوتے ہیں۔
سکرو کے تھریڈ سروں اور بیرل کی سطح پر گھساؤ کے نمونوں کی باقاعدہ جانچ کریں۔ گھسے ہوئے سکرو مکسنگ کی مؤثریت گھٹاتے اور پگھلاؤ کے درجۂ حرارت میں عدم یکسانیت پیدا کرتے ہیں۔
ڈائی کی سیدھ اور ایکسٹروژن لائن کی ترتیب
ڈائی کی سیدھ مصنوعات کے ابعاد اور سطحی معیار کو متاثر کرتی ہے۔ اگر ڈائی سکرو کے محور کے ساتھ درست مرکز میں نہ ہو تو دیوار کی موٹائی ناہموار ہو سکتی ہے اور پرزے ٹیڑھے ہو سکتے ہیں۔
کولنگ ٹینک ڈائی کے خروج کے متوازی ہونا چاہیے۔ ناقص سیدھ اندرونی تناؤ پیدا کرتی ہے جو تیار مصنوعات میں ٹیڑھے پن یا جہتی انحراف کی صورت میں ظاہر ہوتا ہے۔
مکسنگ، مواد کی خرابی اور احتیاطی دیکھ بھال
اچھی مکسنگ پروسیسنگ کے دوران مواد کی خرابی روکتی ہے۔ ایکسٹروڈر میں طویل قیام کے وقت سے پولیمر ٹوٹتا اور جیل بنتا ہے۔ مواد کی سالمیت محفوظ رکھنے کے لیے پگھلاؤ کا درجۂ حرارت اور قیام کا وقت کم کریں ۔
اپنی ایکسٹروژن لائن کے لیے احتیاطی دیکھ بھال کا شیڈول بنائیں۔ پیداواری رنز سے پہلے آلات صاف کریں اور اسکرین پیک میں خراب شدہ مواد دیکھیں۔ باقاعدہ دیکھ بھال چھوٹے مسائل کو بڑے پیداواری مسائل بننے سے پہلے روک دیتی ہے۔
آزمودہ حل اور بہترین طریقۂ کار
کامیاب ایکسٹروژن آپریشنز ذہین عمل کنٹرول، ہدفی مسئلہ حل کرنے کے طریقوں اور ضیاع میں کمی کی حکمتِ عملیوں پر منحصر ہوتے ہیں۔
حقیقی وقت میں عمل کا کنٹرول اور بہتری
ایکسٹروژن عمل کی حقیقی وقت نگرانی سے آپ مسائل کو مہنگا ہونے سے پہلے پکڑ سکتے ہیں۔ پیداواری رن کے دوران درجۂ حرارت، دباؤ اور سکرو رفتار جیسے اہم متغیرات ٹریک کریں۔
ڈیجیٹل سینسرز اہم مقامات پر نصب کرنے سے فوری فیڈبیک ملتا ہے۔ جب آپ جلدی شناخت کریں درجۂ حرارت میں اچانک اضافے یا دباؤ میں کمی تو فوری ایڈجسٹمنٹ کر سکتے ہیں۔ یہ طریقہ نقائص کم اور آؤٹ پٹ یکساں رکھتا ہے۔
اہم نگرانی کے مقامات میں شامل ہیں:
- ڈائی کا درجۂ حرارت اور دباؤ
- سکرو کی رفتار اور ٹارک
- فیڈ کی رفتار کا استحکام
- پگھلاؤ کے درجۂ حرارت کی یکسانیت
PVC اور خصوصی ایپلی کیشنز میں ایکسٹروژن مسائل کی تشخیص
PVC ایکسٹروژن میں پروسیسنگ ٹیکنالوجی پر خصوصی توجہ درکار ہے کیونکہ مواد حساس ہوتا ہے درجۂ حرارت کی تبدیلیوں کے لیے۔ خشک بلینڈ فیڈنگ کے مسائل دیکھیں جو ٹارک میں اتار چڑھاؤ اور ناقص مکسنگ پیدا کرتے ہیں۔
ہوپر کی سطح باقاعدگی سے دیکھ کر اور مواد کا بہاؤ یکساں رکھ کر اپنا فیڈ نظام مستحکم رکھیں۔
پیداواری بندش کم کرنا اور مؤثریت میں بہتری
پیداواری بندش کم کرنے کی ابتدا احتیاطی دیکھ بھال سے ہوتی ہے۔ غیر متوقع بندش سے بچنے کے لیے اسکرینز اور ڈائیز شیڈول کے مطابق صاف کریں۔
غیر مؤثریت کی نشاندہی کے لیے توانائی کے استعمال کے نمونوں پر نظر رکھیں۔
مواد کا ضیاع روکنا اور مصنوعات کی تیاری بہتر بنانا
مواد کا ضیاع منافع کم کرتا ہے۔ نمی سے متعلق نقائص روکنے کے لیے تیار کنندہ کی خصوصیات کے مطابق ریزن خشک کریں۔ مصنوعات کی تبدیلی کے دوران رنگ صاف کرنے کے لیے مؤثر پرج چلائیں تاکہ اسکریپ کم سے کم ہو۔
JWELL کی انجینئرنگ مہارت کے ساتھ ایکسٹروژن مسائل کی جڑ پر حل کریں
ایکسٹروژن نقائص مواد، آلات یا عمل کے کنٹرول میں گہرے مسائل کے اشارے ہیں۔ مصنوعات کا معیار بہتر کرنے اور بندش گھٹانے کا تیز ترین طریقہ ایسے شراکت دار کے ساتھ کام کرنا ہے جو مکمل ایکسٹروژن نظام سمجھتا ہو۔ Jwellanhuiمیں، ہم یکجا کرتے ہیں جدید مشینری اور حقیقی دنیا کے انجینئرنگ تجربے کو۔ مل کر ہم آپ کے ایکسٹروژن مسائل کی بنیادی وجہ تلاش کریں گے اور پائیدار حل بنائیں گے۔
آج ہی ہم سے رابطہ کریں ماہر مشاورت، آلات کی سفارشات یا حسبِ ضرورت ایکسٹروژن حل کے لیے۔
اکثر پوچھے جانے والے سوالات
سب سے عام ایکسٹروژن نقائص کون سے ہیں، اور انہیں جلد کیسے پہچانا جا سکتا ہے؟
عام نقائص: کھردری سطح، لکیریں، بلبلے، ٹیڑھا پن، ناہموار موٹائی۔ خامی فوراً پہچاننے کے لیے ساخت کو چھو کر اور دیکھ کر جانچیں۔
ایکسٹروڈڈ مصنوعات پر پگھلاؤ کے فریکچر، شارک اسکن اور سطحی کھردرے پن کی تشخیص کیسے کروں؟
پگھلاؤ کے فریکچر کے لیے رفتار کم اور ڈائی کا درجۂ حرارت زیادہ کریں۔ شارک اسکن درست کرنے کے لیے آؤٹ پٹ کم کریں یا ریزن بدلیں۔ سطح کھردری ہو تو حرارت ایڈجسٹ کریں۔
ایکسٹروژن کے دوران ڈائی کی لکیریں، گیج میں فرق اور جہتی عدم استحکام عموماً کن وجوہات سے ہوتے ہیں؟
گندی یا خراش والی ڈائی سے لکیریں بنتی ہیں۔ غیر مستحکم بہاؤ اور رفتار ناہموار موٹائی پیدا کرتے ہیں۔ بے قاعدہ کولنگ سے مصنوعات کا سائز غیر مستحکم ہوتا ہے۔
ایکسٹروژن کے مسائل کو نمی، آلودگی یا کمزور پگھلاؤ کی مضبوطی جیسے ریزن/مواد کے مسائل تک کیسے پہنچاؤں؟
بلبلوں سے بچنے کے لیے نم خام مال خشک کریں۔ دھبے روکنے کے لیے مواد صاف رکھیں۔ پگھلاؤ کی مضبوطی مستحکم رکھنے کے لیے اہل ریزن استعمال کریں۔
ایکسٹروژن کا معیار گرے تو پہلے کون سی ترتیبات (درجۂ حرارت پروفائل، سکرو رفتار، بیک پریشر، ہال آف) بدلنی چاہئیں؟
پہلے درجۂ حرارت، پھر سکرو رفتار اور ہال آف رفتار ایڈجسٹ کریں۔ بیک پریشر کو آخری مرحلے میں ٹھیک کریں۔
بار بار آنے والے ایکسٹروژن نقائص مستقل روکنے کے لیے سکرو، ڈائی یا کولنگ/کیلیبریشن نظام میں کون سی انجینئرنگ تبدیلیاں کی جا سکتی ہیں؟
بہتر مکسنگ کے لیے سکرو کی ساخت بہتر بنائیں۔ یکساں مواد کے بہاؤ کے لیے ڈائی کو دوبارہ ڈیزائن کریں۔ مصنوعات کے ابعاد مستحکم رکھنے کے لیے کولنگ آلات اپ گریڈ کریں۔





