
Ekstrüzyon sorunlarının çoğu şu unsurlar arasındaki etkileşimlerden kaynaklanır: malzeme özellikleri, ekipman ayarlarıve proses koşulları. Sıcaklık, basınç veya besleme hızındaki küçük değişiklikler üretimin ilerleyen aşamalarında ortaya çıkan kusurlara neden olabilir.
Bu kılavuzda yaygın kusurların nasıl teşhis edileceği, hangi proses değişkenlerinin çıktınızı etkilediğinin nasıl anlaşılacağı ve malzemelerdeki, ekipmanlardaki ya da hat tasarımındaki temel nedenlerin nasıl belirleneceği açıklanıyor.
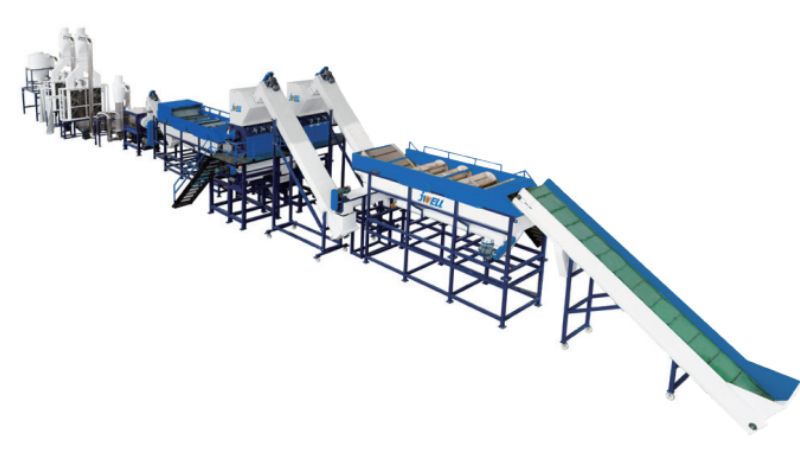
Yaygın Ekstrüzyon Kusurlarının Teşhisi
Kusurları gidermek için yalnızca yüzeydeki belirtileri ele almayın. Bunun yerine malzeme davranışının, proses koşullarının ve ekipman tasarımının birlikte nasıl işlediğini inceleyin. Kusurların çoğu sıcaklık, basınç veya malzeme akışındaki belirli dengesizliklere işaret eder; bunların izini sürüp düzeltmek mümkündür.
Et Kalınlığı Tutarsızlığı ve Boyutsal Sapma
Kalınlık değişimi, eşit olmayan et kalınlığı veya boyut toleranslarının dışına çıkan parçalar olarak görülür. Bunun nedeni genellikle kalıp boyunca eriyik sıcaklığının eşit olmaması ya da soğutma hızlarının tutarsızlığıdır. Önce kalıp tasarımını kontrol edin. Akış dengesizlikleri, öngörülebilir biçimde tekrarlayan kalın ve ince bölgeler oluşturur. Kovan içindeki sıcaklık gradyanları da malzemenin eşit olmayan biçimde akmasına yol açar.
Yaygın nedenler:
- Dengesiz kalıp sıcaklıkları
- Aşınmış veya hasarlı kalıplar
- Tutarsız hat hızı
- Soğutma bölgelerinde yetersiz sıcaklık kontrolü
Malzeme özellikleri de önemlidir. MFI partiler arasında değişiyorsa ayarlar aynı kalsa bile akış hızları farklılaşır. Bu da zamanla boyutsal sapmaya neden olur.
Yüzey Kusurları: Eriyik Kırılması, Köpekbalığı Derisi ve Pürüzlülük
Eriyik kırılması spiral desenler veya dalgalanmalar oluşturur. Polimerin sınırını aşan eriyik hızından kaynaklanır.
Köpekbalığı derisi, uzunlamasına uzanan ince çıkıntılar şeklinde görünür. Bu kusur, aşırı yüzey gerilimi nedeniyle kalıp çıkışında oluşur. Genellikle kalıp sıcaklığını ayarlayarak veya ekstrüzyon hızını düşürerek giderilebilir.
Belirgin desenleri olmayan pürüzlü bir yüzey çoğunlukla kirlenmeye veya eriyik kalitesinin tutarsızlığına işaret eder. Aşırı ısı nedeniyle malzemenin bozunması da yüzey düzensizlikleri oluşturur.
Kabarcıklar, Yanık İzleri ve Sararma
Kabarcıklar, malzemenizde nem veya hava hapsolduğunu gösterir. Reçinenin uygun koşullarda saklanıp saklanmadığını ve gaz alma sisteminin doğru çalışıp çalışmadığını kontrol edin.
Sararma ve yanık izleri ısıl bozunmaya işaret eder. Malzemenin yüksek sıcaklıkta çok uzun süre kalması veya kovan içindeki sıcak noktalar buna neden olabilir. Bekleme süresini ve kovan sıcaklık profilini kontrol edin.
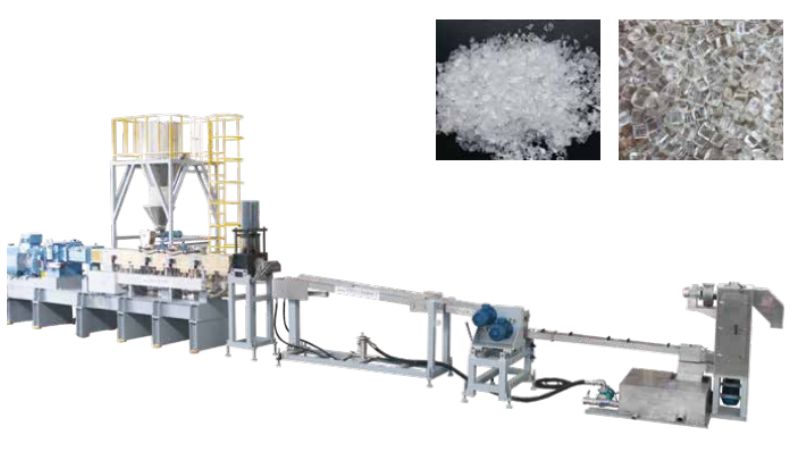
Temel göstergeler:
- Koyu benekler = bozunmuş malzeme
- Sarı renk tonu = oksitlenme veya aşırı ısınma
- Şeffaflık kabarcıklar= nem içeriği
Malzeme kirlenmesi, belirli bir örüntüyü izlemeyen rastgele kusurlara neden olur. Ekipmanınızı iyice temizleyin ve gelen malzemenin kalitesini doğrulayın.
Basınç ve Üretim Kararsızlığı
Eriyik basıncındaki dalgalanmalar, sonraki aşamalarda kalite sorunlarına yol açar. Basınç ani yükselmeleri boyutları ve yüzey kalitesini doğrudan değiştirir.
Üretim sırasında basınç göstergelerini izleyin. Sabit basınç, kararlı akış anlamına gelir. Döngüsel veya kayan basınç; besleme sorunlarına, sıcaklık dengesizliklerine ya da elek paketinin tıkanmasına işaret eder.
Üretim debisindeki ani dalgalanmalar malzeme israfına ve hurdaya neden olur. Genellikle şu unsurlardan kaynaklanır: tutarsız besleme, kirlenmiş malzeme veya malzemenizin viskozitesine göre yanlış vida hızı ayarları.
Proses Değişkenleri ve Etkileri
Kontrolü ele almak proses değişkenlerinizin kararlı üretim ile sürekli sorun giderme arasındaki farkı yaratır. Sıcaklık ayarları, vida çalışması, soğutma dengesive zamanlama birbiriyle etkileşir. Film kalitenizi ve proses kararlılığını bunlar belirler.
Kovan ve Eriyik Sıcaklığının Kontrolü
Polimerinizi bozunmaya uğratmadan uygun biçimde eritmek için kovan sıcaklık bölgelerinin dikkatle ayarlanması gerekir. Her bölgenin bir amacı vardır: besleme bölgesi reçinenin akışını sağlar, geçiş bölgesi malzemeyi eritir, ölçüm bölgesi ise eriyik sıcaklığını kararlı hâle getirir.
Modern ekstrüderlerin çoğunda, her kovan bölgesinde termokupl bulunan sıcaklık kontrolörleri kullanılır. Yalnızca kovan ayar noktalarını değil, ekstrüder kalıbındaki gerçek eriyik sıcaklığını izlemelisiniz. Eriyik termokuplu, içeride neler olduğuna dair doğrudan geri bildirim verir.
Eriyik sıcaklığı çok yükselirse polimerin bozunması ve spesifikasyon dışı özellikler riski doğar. Çok düşük olursa karışım yetersiz kalır ve erimemiş parçacıklar oluşur.
Vida Hızı, rpm ve Geri Basıncın Etkileri
Vida rpm değeri üretim hızınızı doğrudan kontrol eder. Ayrıca eriyiğe aktarılan mekanik enerji miktarını da etkiler. Vida hızının yükselmesi üretim kapasitesini artırır ancak kayma ısınması nedeniyle eriyik sıcaklığını da yükseltir.
Geri basınç, karışım kalitesini ve eriyik sıcaklığını etkiler. Kalıp direnci ve soğutma sisteminin oluşturduğu sürükleme sonucunda ortaya çıkar.
Soğutma Sistemi ve Kalıp Sıcaklığının Dengelenmesi
Kalıp sıcaklığı, filmin genişliği boyunca akış dağılımını etkiler. Eşit olmayan kalıp sıcaklıkları, sonraki aşamalarda görülen kalınlık farklılıklarına ve şeritlere yol açar.
Eğilmeyi veya boyutsal sapmayı önlemek için soğutma sisteminiz ısıyı simetrik biçimde uzaklaştırmalıdır.
Bekleme Süresi, L/D Oranı ve Hat Hızı Ayarları
Bekleme süresi, ekstrüderinizin L/D oranına ve hat hızına bağlıdır. Daha uzun bekleme süresi karışımı iyileştirir ancak ısıya duyarlı malzemelerde ısıl bozunma riskini artırır.
Temel Nedenler: Malzeme, Ekipman ve Tasarım Etkenleri
Ekstrüzyon sorunlarının çoğu üç temel alana dayanır: kullandığınız malzemeler, ekipmanınızın çalışma biçimi ve hattınızın nasıl kurulduğu.
Hammadde Kalitesi ve Kirlenme
Hammadde kalitesi nihai ürününüzü doğrudan etkiler. Kirlenmiş malzeme, ekstrüde parçalarda balık gözü ve renk değişimi gibi kusurlar oluşturur. İşlemeden önce gelen reçinelerde yabancı parçacık veya bozunmuş polimer olup olmadığını mutlaka kontrol edin.
Nem de önemli bir sorundur. Reçinenizi üretici spesifikasyonlarına göre kurutmazsanız kabarcıklar ve yüzey kusurları. Malzemelerinizi toz, metal parçaları veya karışık polimerlerden kaynaklanan kirlenmeyi önleyecek şekilde saklayın.
Vida Tasarımı ve Aşınma İzleri
Vida tasarımı işlediğiniz malzemeye uygun olmalıdır. Yanlış sıkıştırma oranları veya kanal derinlikleri yetersiz erimeye ve karışmaya yol açar. Vida aşınması, malzemenin ekstrüder içindeki akışını değiştirir. Bu da üretim ve kalite sorunlarına neden olur.
Vida kanat uçlarında ve kovan yüzeylerinde aşınma izleri olup olmadığını düzenli olarak kontrol edin. Aşınmış vidalar karışım verimliliğini düşürür ve eriyik sıcaklığının tutarsızlaşmasına neden olur.
Kalıp Hizalaması ve Ekstrüzyon Hattı Kurulumu
Kalıp hizalaması ürün boyutlarını ve yüzey kalitesini etkiler. Kalıbınız vida eksenine doğru biçimde merkezlenmediğinde et kalınlığı eşit olmaz ve parçalar eğrilir.
Soğutma tankınız kalıp çıkışına paralel durmalıdır. Yetersiz hizalama, bitmiş üründe eğrilik veya boyutsal sapma şeklinde ortaya çıkan iç gerilimler oluşturur.
Karıştırma, Malzeme Bozunması ve Önleyici Bakım
İyi karıştırma işleme sırasında malzeme bozunmasını önler. Ekstrüderde uzun bekleme süreleri polimerin parçalanmasına ve jel oluşumuna yol açar. Malzemenin bütünlüğünü korumakiçin eriyik sıcaklıklarını ve bekleme süresini azaltın.
Ekstrüzyon hattınız için önleyici bakım programı oluşturun. Üretim çalışmaları öncesinde ekipmanı temizleyin ve elek paketlerini bozunmuş malzeme açısından inceleyin. Düzenli bakım, küçük sorunların büyük üretim problemlerine dönüşmesini önler.
Kanıtlanmış Çözümler ve En İyi Uygulamalar
Başarılı ekstrüzyon operasyonları akıllı proses kontrolüne, hedefe yönelik sorun giderme yöntemlerine ve israfı azaltma stratejilerine bağlıdır.
Gerçek Zamanlı Proses Kontrolü ve Optimizasyonu
Ekstrüzyon sürecinizi gerçek zamanlı izlemek, sorunları maliyetli hâle gelmeden yakalamanıza yardımcı olur. Üretim boyunca sıcaklık, basınç ve vida hızı gibi temel değişkenleri takip etmelisiniz.
Kurulum dijital sensörler kritik noktalara yerleştirildiğinde anında geri bildirim sağlar. Şunları erkenden fark ettiğinizde sıcaklık yükselmelerini veya basınç düşüşlerini hızlıca ayarlama yapabilirsiniz. Bu yaklaşım kusurları azaltır ve üretiminizin tutarlı kalmasını sağlar.
Temel izleme noktaları:
- Kalıp sıcaklığı ve basıncı
- Vida hızı ve torku
- Besleme hızı kararlılığı
- Eriyik sıcaklığının homojenliği
PVC ve Özel Uygulamalarda Ekstrüzyon Sorun Giderme
PVC ekstrüzyonunda, malzeme şu unsurlara duyarlı olduğundan işleme teknolojisine özel dikkat gerekir: sıcaklık değişimleri. Tork dalgalanmasına ve yetersiz karıştırmaya yol açan kuru karışım besleme sorunlarını izlemelisiniz.
Hazne seviyelerini düzenli olarak kontrol edip tutarlı malzeme akışını sağlayarak besleme sisteminizi kararlı tutun.
Üretim Duruşlarını Azaltma ve Verimlilik Artışı
Üretim duruşlarını azaltmak önleyici bakımla başlar. Beklenmedik kapanmaları önlemek için elekleri ve kalıpları programa göre temizleyin.
Verimsizlikleri belirlemek için enerji tüketim düzenlerini takip edin.
Malzeme İsrafını Önleme ve Ürün Geliştirmeyi İyileştirme
Malzeme israfı kârınızı düşürür. Nem kaynaklı kusurları önlemek için reçinenizi üretici spesifikasyonlarına göre kurutun. Hurdayı en aza indirmek amacıyla ürün değişimleri arasında renk temizleme işlemlerini verimli biçimde gerçekleştirin.
JWELL Mühendislik Uzmanlığıyla Ekstrüzyon Sorunlarını Kaynağında Çözün
Ekstrüzyon kusurları, malzeme, ekipman veya proses kontrolündeki daha derin sorunların işaretidir. Ürün kalitesini artırmanın ve duruşları azaltmanın en hızlı yolu, tüm ekstrüzyon sistemini anlayan bir iş ortağıyla çalışmaktır. Şurada: Jwellanhui, biz gelişmiş makineleri saha mühendisliği deneyimiyle birleştiriyoruz. Ekstrüzyon sorunlarınızın temel nedenini birlikte bulup kalıcı çözümler geliştirelim.
Bugün bizimle iletişime geçin uzman danışmanlığı, ekipman önerileri veya size özel bir ekstrüzyon çözümü için.
Sık Sorulan Sorular
En yaygın ekstrüzyon kusurları nelerdir ve bunları hızlıca nasıl tanıyabilirim?
Yaygın kusurlar: pürüzlü yüzey, çizgiler, kabarcıklar, eğrilik ve eşit olmayan kalınlık. Kusurları hızlıca belirlemek için dokunarak ve gözle yüzey dokusunu kontrol edin.
Ekstrüde bir üründeki eriyik kırılması, köpekbalığı derisi ve yüzey pürüzlülüğü sorunlarını nasıl giderebilirim?
Eriyik kırılması için hızı düşürün ve kalıp sıcaklığını artırın. Köpekbalığı derisini gidermek için üretimi azaltın veya reçineyi değiştirin. Yüzey pürüzlüyse ısıtmayı ayarlayın.
Ekstrüzyon sırasında kalıp çizgileri, kalınlık değişimleri ve boyutsal kararsızlık genellikle neden oluşur?
Kirli veya çizilmiş kalıp çizgi izlerine yol açar. Düzensiz akış ve hız, kalınlığın eşit olmamasına neden olur. Düzensiz soğutma ürün boyutlarını kararsızlaştırır.
Nem, kirlenme veya düşük eriyik mukavemeti gibi reçine/malzeme sorunlarına kadar uzanan ekstrüzyon problemlerini nasıl izleyebilirim?
Kabarcıkları önlemek için nemli hammaddeleri kurutun. Lekeleri önlemek için malzemeleri temiz tutun. Kararlı eriyik mukavemetini korumak için uygun nitelikte reçine kullanın.
Ekstrüzyon kalitesi düştüğünde önce hangi proses ayarlarını (sıcaklık profili, vida hızı, geri basınç, çekme) değiştirmeliyim?
Önce sıcaklığı, ardından vida hızını ve çekme hızını ayarlayın. Geri basıncı son adımda düzenleyin.
Tekrarlayan ekstrüzyon kusurlarını kalıcı biçimde önlemek için vida, kalıp veya soğutma/kalibrasyon sisteminde hangi mühendislik değişiklikleri yapılabilir?
Daha iyi karışım için vida yapısını optimize edin. Eşit malzeme akışı için kalıbı yeniden tasarlayın. Ürün boyutlarını kararlı tutmak amacıyla soğutma cihazlarını iyileştirin.





