
La plupart des problèmes d’extrusion résultent d’interactions entre les propriétés des matériaux, la configuration des équipements, ainsi que les conditions du procédé. De faibles variations de température, de pression ou de débit d’alimentation peuvent provoquer des défauts qui n’apparaissent que plus tard en production.
Ce guide explique comment diagnostiquer les défauts courants, comprendre quelles variables de procédé influent sur la production et identifier les causes profondes liées aux matériaux, aux équipements ou à la conception de la ligne.
Diagnostic des défauts d’extrusion courants
Pour identifier les défauts, ne vous contentez pas de traiter les symptômes de surface. Examinez plutôt l’interaction entre le comportement du matériau, les conditions du procédé et la conception de l’équipement. La plupart des défauts révèlent des déséquilibres précis de température, de pression ou d’écoulement du matériau, qu’il est possible de repérer et de corriger.
Inconstance de l’épaisseur des parois et dérive dimensionnelle
Les variations d’épaisseur se manifestent par des parois irrégulières ou des pièces dont les dimensions dépassent les tolérances. Cela est généralement dû à une température de matière fondue inégale dans la filière ou à des vitesses de refroidissement irrégulières. Examinez d’abord la conception de votre filière. Les déséquilibres d’écoulement créent des zones épaisses et minces qui se répètent selon des motifs prévisibles. Les gradients de température dans le fourreau entraînent également un écoulement irrégulier du matériau.
Causes courantes :
- Températures déséquilibrées dans la filière
- Outillage usé ou endommagé
- Vitesse de ligne irrégulière
- Mauvais contrôle de la température dans les zones de refroidissement
Les propriétés du matériau comptent également. Si l’indice de fluidité à chaud (MFI) varie d’un lot à l’autre, les débits changent même lorsque les réglages restent identiques. Cela entraîne une dérive dimensionnelle au fil du temps.
Défauts de surface : fracture de la matière fondue, peau de requin et rugosité
La fracture de la matière fondue produit des motifs en spirale ou des ondulations. Elle se produit lorsque la vitesse de la matière fondue dépasse la limite du polymère.
La peau de requin se présente sous forme de fines stries longitudinales. Ce défaut apparaît à la sortie de la filière en raison d’une contrainte de surface excessive. Il est généralement possible de le corriger en ajustant la température de la filière ou en réduisant la vitesse d’extrusion.
Une surface rugueuse sans motif net indique souvent une contamination ou une qualité irrégulière de la matière fondue. La dégradation du matériau due à une chaleur excessive provoque également des irrégularités de surface.
Bulles, marques de brûlure et jaunissement
Les bulles indiquent que de l’humidité ou de l’air est piégé dans le matériau. Vérifiez si la résine a été stockée correctement et si le système de dégazage fonctionne comme prévu.
Le jaunissement et les marques de brûlure signalent une dégradation thermique. Cela se produit lorsque le matériau reste trop longtemps à haute température ou en présence de points chauds dans le fourreau. Vérifiez le temps de séjour et le profil de température du fourreau.
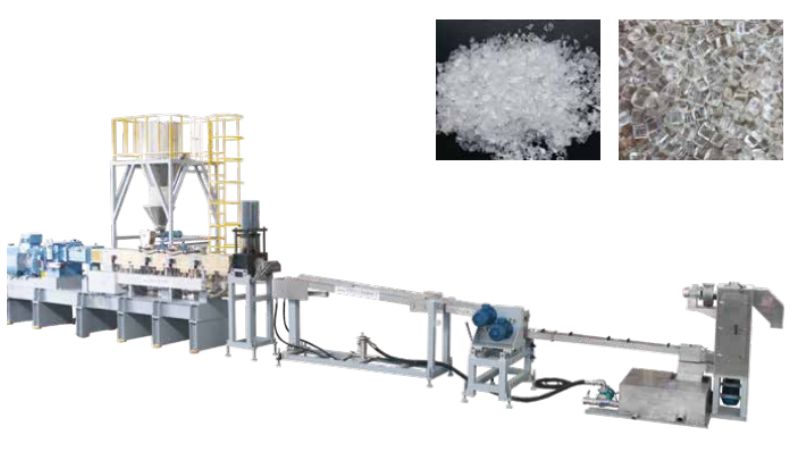
Indicateurs clés :
- Points foncés = matériau dégradé
- Teinte jaune = oxydation ou surchauffe
- Transparent bulles= teneur en humidité
La contamination du matériau provoque des défauts aléatoires qui ne suivent aucun motif. Nettoyez soigneusement votre équipement et vérifiez la qualité des matériaux entrants.
Instabilité de la pression et du débit
Les fluctuations de la pression de la matière fondue entraînent des problèmes de qualité en aval. Les hausses de pression modifient directement les dimensions et la qualité de surface.
Surveillez les manomètres pendant la production. Une pression stable indique un écoulement régulier. Une pression cyclique ou dérivante révèle des problèmes d’alimentation, des déséquilibres de température ou une obstruction du changeur de filtres.
Les variations de débit gaspillent du matériau et produisent des rebuts. Elles sont généralement dues à une alimentation irrégulière, à un matériau contaminé ou à un réglage incorrect de la vitesse de vis par rapport à la viscosité du matériau.
Variables du procédé et leurs effets
La maîtrise de vos variables de procédé fait toute la différence entre une production fluide et des dépannages constants. Les réglages de température, le fonctionnement de la vis, équilibre du refroidissement, et le minutage interagissent. Ensemble, ils déterminent la qualité du film et la stabilité du procédé.
Réglage de la température du fourreau et de la matière fondue
Les zones de température du fourreau doivent être réglées avec soin pour faire fondre correctement le polymère sans le dégrader. Chaque zone a une fonction : la zone d’alimentation assure l’écoulement de la résine, la zone de transition fait fondre le matériau et la zone de dosage stabilise la température de la matière fondue.
La plupart des extrudeuses modernes utilisent des régulateurs de température avec des thermocouples dans chaque zone du fourreau. Surveillez la température réelle de la matière fondue au niveau de la filière de l’extrudeuse, et pas seulement les consignes de température du fourreau. Un thermocouple de matière fondue fournit un retour précis sur ce qui se passe à l’intérieur.
Si la température de la matière fondue est trop élevée, le polymère risque de se dégrader et ses propriétés de ne plus respecter les spécifications. Si elle est trop basse, le mélange sera insuffisant et des particules resteront non fondues.
Effets de la vitesse de vis, en rpm, et de la contre-pression
La vitesse de vis en rpm contrôle directement le débit de production. Elle influe également sur la quantité d’énergie mécanique transmise à la matière fondue. Une vitesse de vis plus élevée augmente le débit, mais élève aussi la température de la matière fondue sous l’effet de l’échauffement par cisaillement.
La contre-pression influe sur la qualité du mélange et la température de la matière fondue. Elle résulte de la résistance de la filière et de la perte de charge dans le système de refroidissement.
Équilibrage du système de refroidissement et de la température de la filière
La température de la filière influe sur la répartition de l’écoulement sur toute la largeur du film. Des températures inégales dans la filière provoquent des variations de grammage et des bandes d’épaisseur qui apparaissent en aval.
Le système de refroidissement doit évacuer la chaleur de manière symétrique afin d’éviter le gauchissement ou la dérive dimensionnelle.
Réglage du temps de séjour, du rapport L/D et de la vitesse de ligne
Le temps de séjour dépend du rapport L/D de l’extrudeuse et de la vitesse de ligne. Un temps de séjour plus long améliore le mélange, mais accroît le risque de dégradation thermique pour les matériaux sensibles à la chaleur.
Causes profondes : facteurs liés aux matériaux, aux équipements et à la conception
La plupart des problèmes d’extrusion remontent à trois domaines essentiels : les matériaux utilisés, le fonctionnement des équipements et la configuration de la ligne.
Qualité et contamination des matières premières
La qualité des matières premières influe directement sur le produit fini. Des matériaux contaminés provoquent des défauts tels que des yeux-de-poisson et une décoloration des pièces extrudées. Vérifiez toujours les résines entrantes pour détecter les particules étrangères ou le polymère dégradé avant leur transformation.
L’humidité constitue un autre problème majeur. Si vous ne séchez pas la résine conformément aux spécifications du fabricant, des bulles apparaîtront et défauts de surface. Stockez correctement vos matériaux pour éviter toute contamination par la poussière, les fragments métalliques ou les polymères mélangés.
Conception de la vis et motifs d’usure
Conception de la vis doit correspondre au matériau transformé. Des rapports de compression ou des profondeurs de canal inadaptés entraînent une fusion et un mélange insuffisants. L’usure de la vis modifie l’écoulement du matériau dans l’extrudeuse, ce qui provoque des problèmes de débit et de qualité.
Vérifiez régulièrement l’usure de la vis au niveau des sommets des filets et des surfaces du fourreau. Une vis usée réduit l’efficacité du mélange et entraîne des températures de matière fondue irrégulières.
Alignement de la filière et configuration de la ligne d’extrusion
L’alignement de la filière influe sur les dimensions du produit et la qualité de surface. Si la filière n’est pas correctement centrée sur l’axe de la vis, l’épaisseur des parois devient irrégulière et les pièces se déforment.
La cuve de refroidissement doit être parallèle à la sortie de la filière. Un mauvais alignement crée des contraintes internes qui entraînent un gauchissement ou une dérive dimensionnelle du produit fini.
Mélange, dégradation du matériau et maintenance préventive
Un bon mélange évite la dégradation du matériau pendant la transformation. Un temps de séjour trop long dans l’extrudeuse provoque la décomposition du polymère et la formation de gels. Réduisez la température de la matière fondue et le temps de séjour pour préserver l’intégrité du matériau.
Établissez un programme de maintenance préventive pour votre ligne d’extrusion. Nettoyez les équipements avant les campagnes de production et inspectez les changeurs de filtres pour détecter la présence de matériau dégradé. Une maintenance régulière permet de résoudre les petits problèmes avant qu’ils ne deviennent des difficultés majeures de production.
Solutions éprouvées et bonnes pratiques
La réussite des opérations d’extrusion repose sur une commande intelligente du procédé, des méthodes de dépannage ciblées et des stratégies de réduction des déchets.
Commande et optimisation du procédé en temps réel
La surveillance en temps réel du procédé d’extrusion aide à détecter les problèmes avant qu’ils ne deviennent coûteux. Suivez les variables clés, telles que la température, la pression et la vitesse de vis, pendant toute la campagne de production.
L’installation de capteurs numériques aux points critiques fournit un retour immédiat. Si vous détectez rapidement des pics de température ou des chutes de pression, vous pouvez procéder rapidement à des ajustements. Cette approche réduit les défauts et garantit un débit constant.
Les principaux points de surveillance comprennent :
- Température et pression de la filière
- Vitesse et couple de la vis
- Stabilité du débit d’alimentation
- Uniformité de la température de la matière fondue
Dépannage de l’extrusion du PVC et des applications spéciales
L’extrusion du PVC nécessite une attention particulière à la technologie de transformation, car le matériau est sensible aux variations de température. Il faut surveiller les problèmes d’alimentation en mélange sec, qui provoquent des fluctuations de couple et un mauvais mélange.
Maintenez la stabilité du système d’alimentation en vérifiant régulièrement le niveau de la trémie et en assurant un flux régulier de matériau.
Réduction des arrêts de production et gains d’efficacité
La réduction des arrêts de production commence par la maintenance préventive. Nettoyez les filtres et les filières conformément au calendrier afin d’éviter les arrêts imprévus.
Suivez les profils de consommation énergétique pour repérer les inefficacités.
Prévention du gaspillage de matériaux et amélioration du développement produit
Le gaspillage de matériaux réduit vos bénéfices. Séchez la résine conformément aux spécifications du fabricant pour éviter les défauts liés à l’humidité. Effectuez efficacement les purges de couleur entre les changements de produit afin de réduire les rebuts.
Résolvez les problèmes d’extrusion à la source grâce à l’expertise d’ingénierie JWELL
Les défauts d’extrusion révèlent des problèmes plus profonds liés aux matériaux, aux équipements ou à la commande du procédé. Pour améliorer rapidement la qualité des produits et réduire les arrêts, travaillez avec un partenaire qui comprend l’ensemble du système d’extrusion. Chez Jwellanhui, nous associons des machines avancées à une expérience concrète en ingénierie. Ensemble, nous trouverons la cause profonde de vos problèmes d’extrusion et élaborerons des solutions durables.
Contactez-nous dès aujourd’hui pour bénéficier de conseils d’experts, de recommandations d’équipements ou d’une solution d’extrusion personnalisée.
Questions fréquentes
Quels sont les défauts d’extrusion les plus courants et comment les reconnaître rapidement ?
Défauts courants : surface rugueuse, stries, bulles, gauchissement et épaisseur irrégulière. Examinez et touchez la surface pour repérer rapidement les défauts.
Comment diagnostiquer la fracture de la matière fondue, la peau de requin et la rugosité de surface d’un produit extrudé ?
En cas de fracture de la matière fondue, réduisez la vitesse et augmentez la température de la filière. Pour corriger la peau de requin, réduisez le débit ou changez de résine. Si la surface est rugueuse, ajustez le chauffage.
Quelles sont les causes typiques des lignes de filière, des variations de calibre et de l’instabilité dimensionnelle pendant l’extrusion ?
Une filière sale ou rayée provoque des marques linéaires. Un écoulement ou une vitesse irréguliers entraînent une épaisseur inégale. Un refroidissement irrégulier déstabilise les dimensions du produit.
Comment relier les problèmes d’extrusion aux matériaux ou aux résines, par exemple à l’humidité, à la contamination ou à une faible résistance à l’état fondu ?
Séchez les matières premières humides pour éviter les bulles. Gardez les matériaux propres pour prévenir les taches. Utilisez une résine conforme afin de maintenir une résistance stable à l’état fondu.
Quels réglages du procédé (profil de température, vitesse de vis, contre-pression, vitesse de tirage) dois-je ajuster en premier lorsque la qualité d’extrusion diminue ?
Ajustez d’abord la température, puis la vitesse de vis et la vitesse de tirage. Réglez la contre-pression en dernier.
Quelles modifications d’ingénierie de la vis, de la filière ou du système de refroidissement/calibrage peuvent empêcher durablement la réapparition des défauts d’extrusion ?
Optimisez la structure de la vis pour améliorer le mélange. Repensez la filière afin d’obtenir un écoulement uniforme du matériau. Améliorez les dispositifs de refroidissement pour stabiliser les dimensions du produit.





